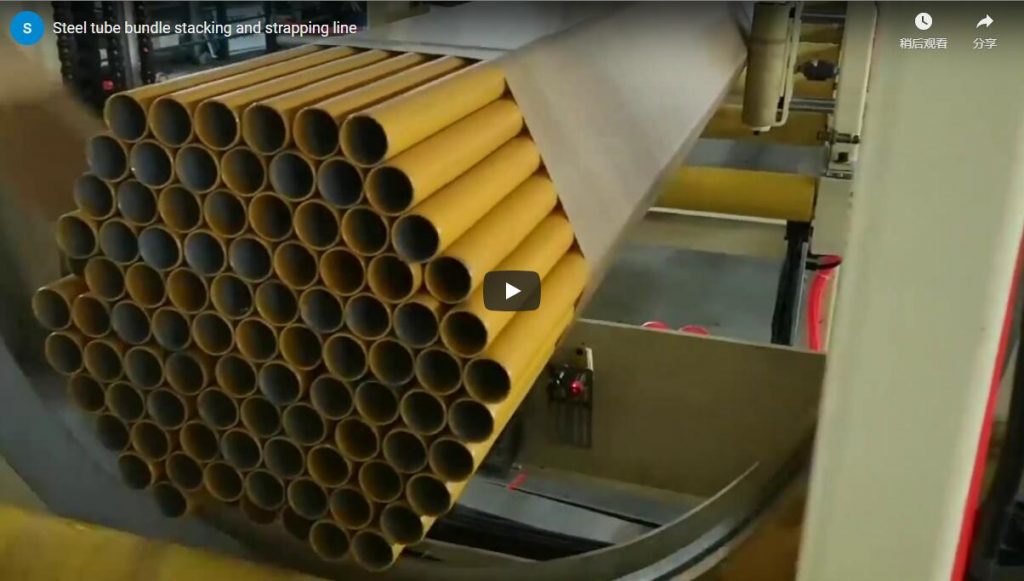
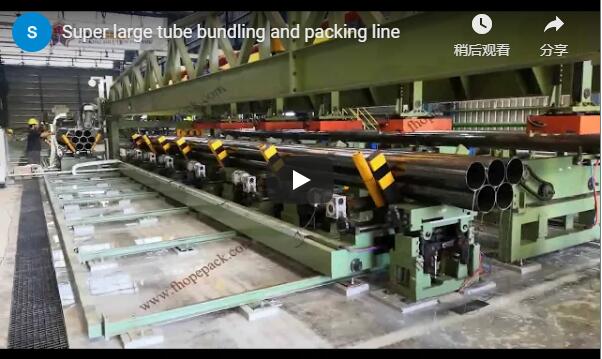
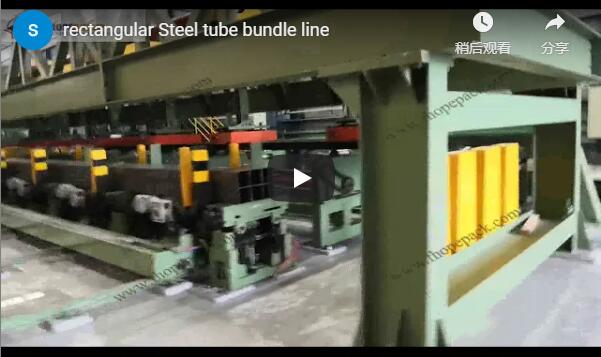
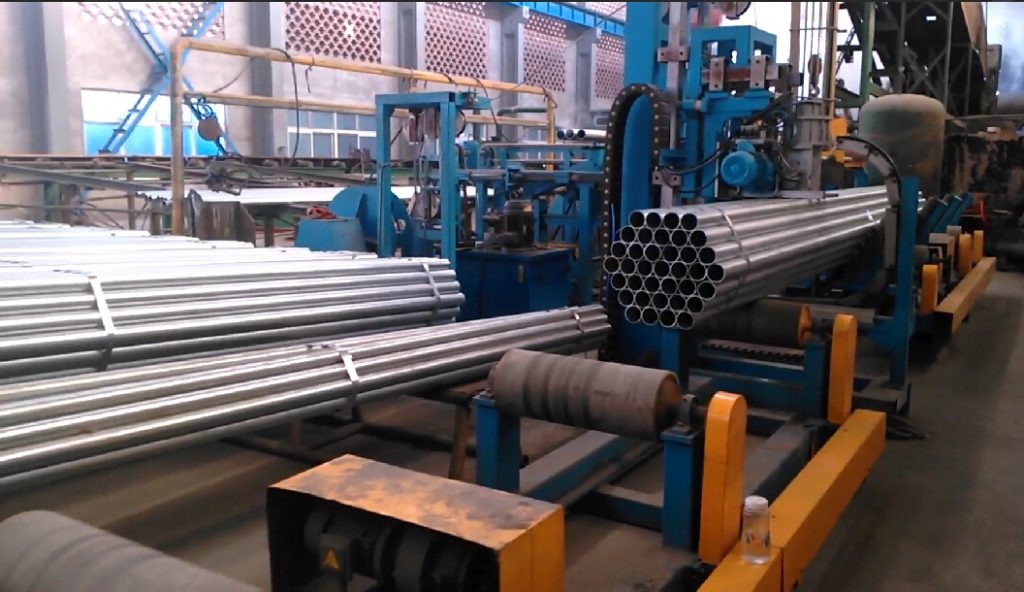
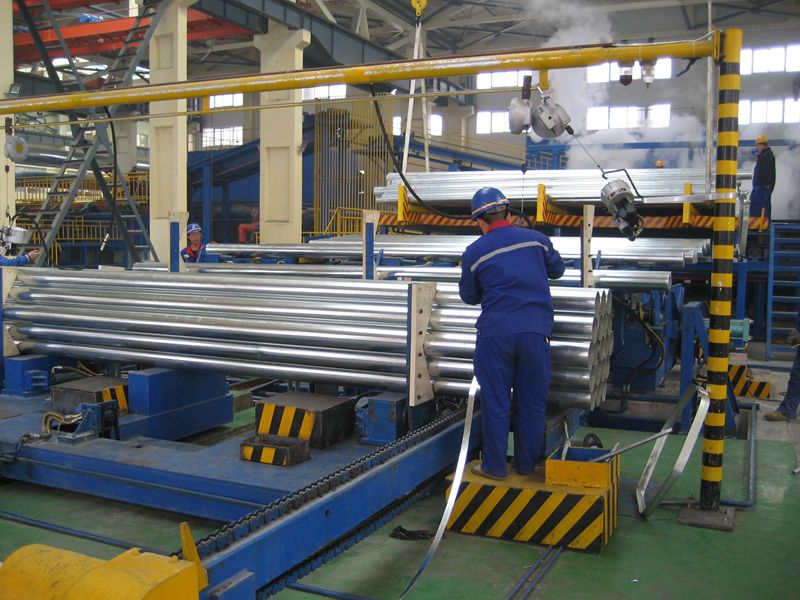
Գործադիր ամփոփում Թեթև տրամաչափի ավտոմատ պողպատե փաթեթավորման գիծը գլանաձև ձևավորիչից վերցնում է ազատ C և U պրոֆիլներ և արտածում է պիտակավորված գլխավոր կույտեր՝ պատրաստ լոգիստիկայի համար: Գիծը հաշվում է պրոֆիլները, մատակարարում դրանք փոքր կապոցների, ուղեծրային կերպով փաթաթում է շփման կետերը, կպցնում պիտակներ և կապոցները դասավորում գլխավոր բեռների մեջ: PLC-սինխրոնացված գիծը աշխատում է ստանդարտ վարկանիշներով, ինչպիսիք են 2500 կգ կույտային բեռը և 15-ից 25 մ/րոպե փաթաթման արագությունը: Այս ուղեցույցը ներառում է աշխատանքային հոսքը և տեխնիկական բնութագրերի միջակայքը:
Բառը
- Ինչ է անում գիծը
- Ինչպես է գիծը գործում
- Մասնակի փաթեթավորման առավելություն
- Պիտակավորում և հետագծելիություն
- Հիմնական կուտակում և բեռի պաշտպանություն
- Տիպիկ տեխնիկական բնութագրերի միջակայք
- Մեքենայի ընտրության ստուգաթերթիկ
- Գործողության և անվտանգության հիմունքներ
- Սպասարկման անհրաժեշտ պարագաներ
- Ինժեներական Հաճախակի տրվող հարցեր
- Հաջորդ քայլը
- Առնչվող ընթերցանություն
- Աղբյուրներ և չափանիշներ
Ինչ է անում գիծը
Թեթև տրամաչափի պողպատի (LGS) ավտոմատ փաթեթավորման և փաթեթավորման գիծը սառը գլանաձևման գծից վերցնում է ազատ C-աձև ամրակներ, U-աձև գծիկներ և LGS պրոֆիլներ: Այն դրանք վերածում է պիտակավորված գլխավոր կույտերի, որոնք պատրաստ են համաշխարհային լոգիստիկայի և շինհրապարակում առաքման համար:
Գիծը համաժամացվում է գլանաձև ձևավորման մեքենայի հետ, ուստի պատրաստի պրոֆիլը անմիջապես անցնում է հաշվարկման, փաթեթավորման և փաթեթավորման փուլ՝ մեքենայի ելքի մոտ կուտակվելու փոխարեն: Դա վերացնում է հետձևավորման խոչընդոտը, որը որոշում է բարձր արագությամբ գլանաձև ձևավորման արտադրության ընդհանուր արտադրողականությունը:
Ինչպես է գիծը գործում
Գիծը հետևում է վեց ավտոմատացված քայլի՝ պրոֆիլի արտածումից մինչև բեռնաթափում:
Ճշգրիտ սենսորները հաշվում են պրոֆիլները և հաստատում յուրաքանչյուր փոքր խուրձի քանակը նախապես սահմանված պարամետրերի համեմատ: Բարձր հզորությամբ կողային փոխանցման մեխանիզմը պրոֆիլները տեղափոխում է գլանաձև ձևանմուշից դեպի հավասարեցման գոտի: Այնուհետև ուղեծրային փաթեթավորման համակարգը մասնակի փաթեթավորում է կատարում հիմնական շփման կետերում՝ խուրձը միասին պահելու համար, իսկ իրական ժամանակի տպիչը շտրիխ կոդի պիտակ է կպցնում վերին մակերեսին:
Մասնագիտացված բարձրացնող սարքը պատրաստի խուրձերը դասավորում է բարձր խտության գլխավոր բեռների մեջ՝ նախապես սահմանված մատրիցայի երկայնքով, իսկ փոխակրիչը գլխավոր խուրձը դուրս է բերում բեռնաթափման տարածք՝ բեռնամբարձիչով վերցնելու համար։
Ամբողջ հաջորդականությունը տեղի է ունենում PLC համաժամեցման միջոցով կայանների միջև, որը համակարգվում է Siemens PLC-ի կողմից՝ HMI սենսորային էկրանով, որը հաշվում է ժամանակը, փոխանցումը, փաթեթավորումը, պիտակավորումը և դարսում գլանափաթեթավորիչի հետ։ HMI-ն նաև պահպանում է կարգավորման կետերը, որոնք որոշում են փաթեթավորման որակը։ Մասնակի փաթեթավորման լարվածության կարգավորումը հասնում է փաթեթավորման առավելագույն ամրությանը՝ առանց բարակ պատերով LGS պրոֆիլները դեֆորմացնելու, ինչը վերացնում է տեղափոխման ընթացքում թաղանթ ավելացնելու բացակայության ռիսկը՝ առանց ազատ փաթեթների։
Մասնակի փաթեթավորման առավելություն
Փնջերը ամրացվում են այնտեղ, որտեղ պրոֆիլները դիպչում են, այլ ոչ թե ծածկվում են եզրից եզր։ Օրբիտալ փաթաթման համակարգը թիրախավորում է հիմնական շփման կետերը, այնպես որ փնջը մնում է կայուն տեղափոխման ընթացքում, մինչդեռ թաղանթի սպառումը մնում է ցածր։
Ցինկի ծածկույթը պաշտպանող հիմնական միջոցը թիրախային փաթեթավորումն է. այն պաշտպանում է պրոֆիլի մակերեսները շփումից և ավելի քիչ փոշի ու խոնավություն է հավաքում, քան անհրաժեշտ է լրիվ ծածկույթի համար: Քանի որ օրբիտալ թաղանթային փաթեթավորումը այստեղ փոխարինում է ժապավենակապմանը, բարակ պատերով պրոֆիլները շարժվում են առանց պողպատե ժապավենի, որը սեղմում է դրանց եզրերը:
Հիմնական կուտակում և բեռի պաշտպանություն
Ավարտված փոքր խուրձերը ներկառուցվում են գլխավոր բեռների մեջ ավտոմատ գլխավոր վերելակային համակարգի միջոցով, որը յուրաքանչյուր խուրձը դասավորում է նախապես սահմանված մատրիցայի երկայնքով, որպեսզի ավարտված բեռը լինի խիտ և կայուն։
Վերելակը յուրաքանչյուր կապոցը դասավորում է շարքով, որպեսզի քաշը բաշխվի բեռի վրա։ Ստորին պրոֆիլները չեն դեֆորմացվում ուժեղ ճնշման տակ։ Արդյունքում ստացվում է միատարր ուղղանկյուն բեռ, որը փոքրացնում է պահեստում տարածքը և պահպանում է իր ձևը կուտակման և տեղափոխման ընթացքում։
Պիտակավորում և հետագծելիություն
Յուրաքանչյուր կապոց իր վերին մակերեսին կրում է շտրիխ կոդով պիտակ, որը տպված և իրական ժամանակում փակցվում է, որպեսզի յուրաքանչյուր կապոցի ինքնությունը, տեսակը և քանակը դրա հետ միասին տեղափոխվեն շինհրապարակ։
Դա փակում է գլանաձև ձևավորման տվյալների և ավարտված բեռի միջև եղած օղակը: Մուտքի մոտ գտնվող սենսորների կողմից հաշվարկների հաստատման և ավտոմատ կերպով պիտակների տեղադրման շնորհիվ, մեծ շինարարական նախագծերում սովորաբար հանդիպող ձեռքով մուտքագրման սխալները վերացվում են նյութական հոսքից:
Տիպիկ տեխնիկական բնութագրերի միջակայք
Ստորև բերված արժեքները այս գծի հրապարակված ստանդարտ գնահատականներն են: Հաստատեք ճշգրիտ թվերը ձեր գլանափաթեթավորող մեքենայի արտադրանքի համեմատ յուրաքանչյուր նախագծի համար:
| կետ | մասնագիր |
|---|---|
| Կիրառելի նյութ | թեթև տրամաչափի պողպատ, C-աձև ամրակներ, U-աձև գծիկներ և LGS պրոֆիլներ |
| Առավելագույն կուտակման բեռը | 2500 կգ |
| Փաթաթման արագություն | 15-ից 25 մ/րոպե |
| Առավելագույն դարսման բարձրությունը | 1200 մմ |
| Կառավարման միջուկ | Siemens PLC HMI սենսորային էկրանով և HMI սենսորային էկրանով։ |
| Գնահատված հզորություն / մատակարարում | 12.5 կՎտ / 380 Վ, 50 Հց, 3-ֆազ |
| Օդի ճնշում | 0.6-ից 0.8 ՄՊա |
Մեքենայի ընտրության ստուգաթերթիկ
Աշխատեք այս կետերի շուրջ, նախքան գնանշում խնդրելը, և մենք կհաստատենք մնացածը՝ համեմատելով ձեր գլանափաթեթավորող մեքենայի արդյունքը յուրաքանչյուր նախագծի համար։
| կետ | Ինչը պետք է հաստատվի յուրաքանչյուր նախագծի համար |
|---|---|
| Պրոֆիլներ | C և U չափերը, տրամաչափը և փաթեթավորման տեխնիկական բնութագրերը |
| Ներածում | գլանաձև նախածանցի ելքի բարձրությունը և քայլը |
| Փաթեթ | հաշվել և փաթաթել կետերը՝ ընդգրկելով միայն շփման կետերը |
| Պիտակավորում | Շտրիխ կոդի պարունակությունը և պիտակների պաշարը |
| Հիմնական բեռ | կույտի մատրիցը և առավելագույն բարձրությունը |
| Սպասարկող ծրագիր | հզորություն, օդային ճնշում և հատակի տարողություն |
| կայքի | դասավորություն, պաշտպանիչ բացվածք և ելք |
Գործողության և անվտանգության հիմունքներ
Փոխադրման, փաթեթավորման և դարսման կայանների շուրջը գտնվող մշակման գոտին շրջապատված է պաշտպանիչ պաշտպանիչ շերտով, և գծի աշխատանքի ընթացքում ազդանշան է տալիս։ Օպերատորները պետք է հեռու մնան պաշտպանված կայաններից ավտոմատ ցիկլերի ընթացքում և բեռնաթափումից առաջ համոզվեն, որ գլխավոր բեռը դուրս է արտահոսքից։
Աշխատանքից առաջ հաստատեք ընթացիկ պրոֆիլի չափի, պիտակի պաշարի և ժապավենի կոճղի նախապես սահմանված տեխնիկական բնութագրերը: Պրոֆիլում կամ փաթեթի տեխնիկական բնութագրերում ցանկացած փոփոխություն մուտքագրվում է HMI-ում հաջորդ փաթեթի հավաքածուից առաջ, իսկ պաշտպանության ներսում սպասարկումը կատարվում է ձեռնարկում նշված կողպեքի ընթացակարգով:
Սպասարկման անհրաժեշտ պարագաներ
Առաջին հերթափոխից առաջ անցկացրեք ամենօրյա ստուգումներ: Համոզվեք, որ հաշվիչի սենսորները մաքուր են և կարդում են բոլոր պրոֆիլները, ժապավենի ուղին զերծ է աղբից, և պիտակների տպիչն ունի պահեստային և ժապավենի անսարքություններ:
Փոխանցման մեխանիզմի ուղեցույցները, վերելակի շղթան և փոխադրիչի շարժիչները յուղված պահեք ձեռնարկի համաձայն, և մեծ ծավալի աշխատանքից առաջ ստուգեք օդային գծի ճնշումը նորմայինի համեմատ: Դիտեք PLC-ի ահազանգի էկրանը՝ սենսորի և շարժիչի անսարքությունների առկայության համար և վերացրեք դրանք վերագործարկելուց առաջ:
Ինժեներական Հաճախակի տրվող հարցեր
Հարց. Ի՞նչ պրոֆիլներ է մշակում գիծը: Պատասխան. Թեթև տրամաչափի պողպատե պրոֆիլներ, ներառյալ C-աձև, U-աձև և LGS պրոֆիլներ, մեքենայի հրապարակված կույտի վարկանիշներով:
Հարց. Որքա՞ն արագ է փաթաթվում գիծը: Պատասխան. Հրապարակված փաթաթման արագությունը 15-ից 25 մ/րոպե է, հաշվարկման, պիտակավորման և դարսման քայլերը համաժամեցված են PLC-ի կողմից:
Հարց. Բոլոր խուրձերն ամբողջությամբ փաթաթվա՞ծ են: Պատասխան. Ոչ: Օրբիտալ համակարգը մասնակի փաթաթում է կիրառում հիմնական շփման կետերում, ինչը կայունացնում է խուրձը՝ ապահովելով թաղանթի ցածր սպառում:
Հարց. Ինչպե՞ս են նույնականացվում կապոցները: Պատասխան. Շտրիխ կոդով պիտակը տպվում և իրական ժամանակում ամրացվում է յուրաքանչյուր կապոցի վերին մակերեսին՝ լիարժեք հետևելիության համար:
Հարց. Ի՞նչ է պատահում ավարտված փաթեթների հետ: Պատասխան. Ավտոմատ գլխավոր վերելակը դրանք դասավորում է բարձր խտության գլխավոր բեռների մեջ՝ նախապես սահմանված մատրիցայի երկայնքով, իսկ փոխադրիչը բեռը դուրս է բերում բեռնամբարձիչի վերցման համար:
Հաջորդ քայլը
- Ուղարկեք մեզ էլեկտրոնային նամակ info@fhopepack.com հասցեով՝ նշելով ձեր գլանաձև ձևանմուշի արդյունքը, պրոֆիլի չափսերը և փաթեթի տեխնիկական բնութագրերը։
- Մենք ուղարկում ենք նախագծման նկար և փաթեթավորման գծի առաջարկ 48 ժամվա ընթացքում։
- Տեղադրումից առաջ մենք կազմակերպում ենք տեղանքի հետազոտություն՝ մուտքը, օդը և հզորությունը հաստատելու համար։
Առնչվող ընթերցանություն
- Պարուրաձև և գլանաձև ձգվող փաթաթման մեքենա
- Ավտոմատ հորիզոնական ուղեծրային փաթաթում՝ մեկ անցումով լրիվ ծածկույթի համար
- Ավտոմատացված պողպատե կծիկների փաթեթավորման համակարգի փոխհատուցման վերլուծություն
- Պողպատե թերթերի ժապավենային մեքենա
- FHOPE փաթեթավորման մեքենաների արտադրանքի գծեր
Աղբյուրներ և չափանիշներ
- ISO 12100:2010 — Մեքենաների անվտանգություն։ Նախագծման, ռիսկի գնահատման և ռիսկի նվազեցման ընդհանուր սկզբունքներ։
- EN 415-10:2014 — Փաթեթավորման մեքենաների անվտանգություն։ Ընդհանուր պահանջներ
- EN ISO 13849-1:2023 — Մեքենաների անվտանգություն։ Կառավարման համակարգերի անվտանգությանը վերաբերող մասեր։
- FHOPE ավտոմատ թեթև չափիչ պողպատի փաթեթավորման և փաթեթավորման գծի ցուցադրական տեսանյութ, YouTube:
Վերջին անգամ վերանայվել է՝ 2026-10-09