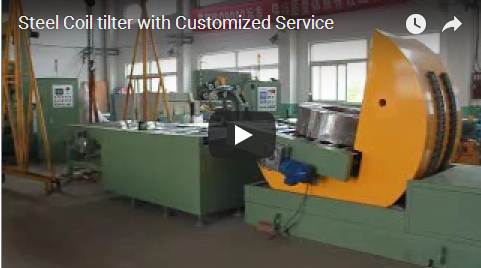
Összefoglalás: Egy közepes méretű acélszolgáltató központ áttért a kézi daruval történő billentésről egy padlóra szerelt 10 tonnás hidraulikus tekercsfejtésre, szabványosítva a 180 fokos inverziós ciklusokat, miközben kiküszöböli a gödörfeltárási követelményeket. A rendszer ellentétes radiális szorítókarokat használ programozható nyomáshatárokkal, megakadályozva a lazán feltekercselt tekercsek éldeformálódását, és lehetővé téve a közvetlen csúszólemezes átalakítást az exportlogisztika számára.
[VIDEÓ HELYKITÖLTŐ]
🛠️ Működési kontextus és létesítménykövetelmények
A padlóra szerelt tekercsfejtők kiküszöbölik a gödör kiásását azáltal, hogy elosztják a dinamikus terhelési erőket a vasbeton födémeken, lehetővé téve az 5–10 tonnás hidegen hengerelt és horganyzott tekercsek gyors, szabványosított vízszintes-függőleges orientációváltását, miközben megőrzik a fej feletti szabad magasságot és minimalizálják a működési munkafolyamat helyigényének módosításait.
A modern acélszolgáltató központok és fémfeldolgozó üzemek gyakran korlátozott helyeken működnek, ahol a hagyományos, aknaszerű inverterek szerkezetileg kivitelezhetetlenek. Az 5,000–10 000 kg-os hidegen hengerelt, horganyzott vagy rozsdamentes acéltekercseket kezelő létesítmények általában 4.5 és 6.0 méter közötti fej feletti magasságot igényelnek. A padlóra szerelt tekercsfelhordók ezt a korlátot úgy küszöbölik ki, hogy közvetlenül egy legalább 200 mm vastag vasbeton födémhez rögzítik őket, így a forgónyomatékot és a dinamikus terhelésvektorokat az alapozásba továbbítják, ahelyett, hogy az aljzat kiásására lenne szükség. Ez a konfiguráció lehetővé teszi a zökkenőmentes integrációt a meglévő görgős szállítószalagokkal, vágósorokkal és hasítógépekkel anélkül, hogy megzavarnák a szomszédos termelési zónákat, vagy költséges mélyépítési módosításokat igényelnének.
🏗️ Mérnöki korlátok és kezelési kihívások
A kézi tekercsfordítás kiszámíthatatlan súlypont-eltolódásokat okoz, ami az élek teleszkóposodását és a kezelő lebegő terheknek való kitettségét okozza, míg a kétkaros radiális szorítással ellátott hidraulikus emelők megőrzik a szerkezeti integritást forgás közben, és négy perc alá csökkentik a ciklusidőt.
A hagyományos kézi esztergálás felső darukra, emelőkötelekre és nem biztosított tehermozgatásra támaszkodik, ami jelentős biztonsági kockázatokat és anyagkárosodást okoz. Ahogy egy tekercs vízszintesről függőlegesre forog, a súlypontja drámaian eltolódik, gyakran meghaladva az egypontos szorítók vagy a kézi kötélzet stabilizáló kapacitását. Ez az instabilitás gyakran él-teleszkóposodást, a külső tekercs deformációját és a kezelő becsípődését eredményezi. Továbbá a változó belső átmérők (jellemzően 508 mm és 610 mm között) és az inkonzisztens tekercselési feszültség miatt a fix tüskés rendszerek nem praktikusak több fokozatú feldolgozási környezetekben. A hidraulikus tekercsfordítók ezeket a korlátokat úgy oldják meg, hogy szabályozott, ellentétes radiális erőt fejtenek ki közvetlenül a tekercs külső oldalfalára, semlegesítve a gravitációs nyomatékot és fenntartva a tekercs integritását az inverziós sorozat során.
🔗 Kapcsolódó : Fedezzen fel további megoldásokat
📈 Műszaki architektúra és rendszerkonfiguráció
A 10T-os tekercsfelhúzó kettős hidraulikus karos bölcsővel, gumibevonatú érintkezőlapokkal és programozható nyomatékhatárolóval rendelkezik, amely egyenletes szorítóerőt biztosít a változó külső átmérőkön, miközben 180 fokos elforgatási pontosságot biztosít ±2 fokon belül a precíz feldolgozási igazítás érdekében.
Egy 10T-os tekercsfeltöltő alapvető mechanikai architektúrája a terhelés stabilitását, az üzembiztonságot és az anyagkímélést helyezi előtérbe. A főbb műszaki specifikációk és azok közvetlen üzleti hatásai a következők:
-
10 000 kg teherbírás: Szabványos autóipari és építőipari tekercseket kezel több kezelési menet vagy kiegészítő emelőberendezés nélkül.
-
180° ±2°-os forgáspontosság: Biztosítja az állandó függőleges tájolást az automatizált csomagoláshoz, a csúszólapok behelyezéséhez, valamint a hasításhoz vagy a hosszra vágás integrációjához.
-
Kettős hidraulikus karos bölcső: Az egypontos befogást ellentétes radiális karokkal helyettesíti, amelyek 120°-os időközönként érintkeznek a tekercssel, megakadályozva az összeomlást lazán feltekercselt vagy nagy feszültségű anyag esetén.
-
Programozható nyomásszabályozás (PLC/HMI): A programozható logikai vezérlő (PLC) automatizált parancsnoki központként működik, lehetővé téve a kezelők számára, hogy egy ember-gép interfészen (HMI) keresztül beállítsák a maximális szorítóerőt, így megakadályozva a tekercs szakítószilárdsági határán túli élösszenyomódást.
-
400V/50Hz vagy 480V/60Hz tápellátás: A szabványos ipari háromfázisú elektromos kompatibilitás zökkenőmentes integrációt biztosít az észak-amerikai és a globális gyártási hálózatokba.
-
Integrált csúszólapos adagoló: Forgás után automatikusan adagolja az 1.2 mm-es hullámkartont a tekercs alá, így a raklaptól függő rakományokat csúszólapos formátumúra alakítja a költséghatékony tengeri áruszállítás érdekében.
🛡️ Integrációs protokoll és biztonsági megfelelőség
A telepítéshez nincs szükség földmunkára, a meglévő görgős szállítószalagokhoz lézeres szintezővel lehet beállítani a rendszert, miközben redundáns mechanikus zárakat és optikai biztonsági korlátokat integrálnak, amelyek a kezelő közelségében leállítják a forgást, biztosítva az ISO 12100 gépbiztonsági szabványoknak való megfelelést.
A telepítés egy szabványosított integrációs sorrendet követ, amelynek célja a termelési állásidő minimalizálása és a szabályozási megfelelés biztosítása. A létesítmények jellemzően 5-7 napot szánnak a helyszín előkészítésére, az elektromos vezetékezésre és az üzembe helyezésre. A gépet lézeres igazítási eszközökkel pozicionálják, hogy illeszkedjenek a meglévő szállítószalag-magasságokhoz, kiküszöbölve a manuális áthelyezési lépéseket. Az elektromos csatlakozásokhoz egy dedikált 400V/100A áramkörre van szükség, amelyet a fő elosztópanelről vezetnek el, a HMI-t pedig egy lengőkaros konzolra szerelik, ergonomikus kezelői magasságban.
A biztonsági architektúra megfelel az ISO 12100 kockázatértékelési irányelveknek, és a következőket tartalmazza:
-
Optikai biztonsági korlátok (fényfüggönyök): Infravörös érzékelőrendszerek, amelyek azonnal leállítják a forgást, ha egy kezelő vagy idegen tárgy átlépi a biztonsági határt.
-
Redundáns mechanikus zárak: Fizikai reteszek, amelyek 0° és 180°-os pozícióban rögzülnek, megakadályozva a véletlen mozgást karbantartás vagy áramkimaradás során.
-
Nyomatékhatároló tengelykapcsoló: Automatikusan lekapcsolja a hidraulikus nyomást, ha a szorítóerő meghaladja az előre beállított küszöbértékeket, így védi mind a tekercset, mind a gép alkatrészeit.
-
Vészleállító áramkörök: Több hozzáférési ponton elhelyezett, vezetékes vészleállító kapcsolók, amelyek hiba esetén azonnali leállítást biztosítanak.
Megjegyzés: Az integrációs idővonalak és a biztonsági konfigurációk gyártónként eltérőek lehetnek. A beszerzés előtt mindig ellenőrizze az elektromos követelményeket és a megfelelőségi tanúsítványokat az eredeti berendezés gyártójával (OEM).
🔗 Lásd még : Kapcsolódó felszerelés
⚙️ Teljesítményeredmények és működési hatás
Az automatizált tekercsfordítás szabványosítja a ciklusidőket, kiküszöböli a daru kézi koordinációját, és csökkenti az élkárosodást az állandó szorítónyomás fenntartásával, közvetlenül növelve a műszak áteresztőképességét és minimalizálva a teleszkópos vagy összetört tekercsélekkel kapcsolatos utólagos megmunkálási költségeket.
A kézi darubillentésről az automatizált tekercsfelfordításra való áttérés mérhető működési javulást eredményez a biztonság, az áteresztőképesség és az anyagminőség terén. Az iparági referenciaértékek azt mutatják, hogy az automatizált megfordítás tekercsenként 10-15 percről 3-4 percre csökkenti a ciklusidőket, gyakorlatilag megháromszorozva a műszakáteresztő képességet további munkaerő nélkül. A szlogen manuális manipulációjának és a darutól való függőség kiküszöbölésével a létesítmények csökkentik a kezelő fáradtságát, és kiküszöbölik a magas kockázatú függő tehernek való kitettséget a napi munkafolyamatokból.
Az anyagmegőrzés jelentősen javul, mivel a programozható szorítónyomás megakadályozza az élek összenyomódását és a teleszkópos elmozdulását, amelyek jellemzően 4–7%-os selejtarányt okoznak kézi anyagmozgatási környezetben. Ezenkívül az integrált csúszólap-adagolók egyszerűsítik az exportcsomagolást, csökkentve az anyagmozgatási lépéseket és a szállítmányozási előkészítési költségeket. Ezek a minőségi előnyök idővel összeadódnak, ami a berendezések általános hatékonyságának (OEE) és a munkahelyi biztonsági mutatók következetes javulásához vezet.
🛠️ Beszerzési stratégia és pénzügyi értékelés
Az ipari tekercsfelforgatók tőkekiadása jellemzően 60 000 és 120 000 dollár között mozog, a standard 12–24 hónapos megtérülési idővel, amelyet a munkaerő optimalizálása, a selejtcsökkentés és a munkahelyi biztonsági előírások betartása, nem pedig a közvetlen bevételszerzés vezérel.
A tekercsfelforgató berendezések pénzügyi értékelésének a működési hatékonyságnövekedésre kell összpontosítania, nem pedig a közvetlen termelési teljesítményre. Az iparági szabvány szerinti tőkebefektetés 60 000 és 120 000 dollár között mozog, a kapacitástól, az automatizálási szinttől és az opcionális integrációktól, például a csúszólap-adagolóktól vagy a szállítószalag-szinkronizációtól függően. A megtérülési idő jellemzően 12 és 24 hónap között van, a következők alapján számítva:
-
Munkaerő-átcsoportosítás: A darukezelőktől és a kézi anyagmozgató személyzettől való függőség csökkentése felszabadítja a személyzetet a nagyobb értékű feldolgozási feladatokra.
-
Selejt és újrafeldolgozás csökkentése: Az állandó szorítónyomás minimalizálja az élkárosodást, csökkentve a csiszolási, újratekercselési és az ügyfél selejtköltségeit.
-
Biztonsági és megfelelőségi megtakarítások: A függő tehernek való kitettség csökkentése csökkenti a munkavállalók kártérítési igényeit, a biztosítási díjakat és a szabályozási auditok megállapításait.
-
Csomagolási hatékonyság: Az automatizált csúszólap-átalakítás csökkenti az anyagpazarlást és felgyorsítja a kimenő logisztikai előkészítést.
Jogi nyilatkozat: A pénzügyi előrejelzések illusztrációk és szabványos iparági referenciaértékeken alapulnak. A tényleges megtérülés a létesítmény méretétől, a munkadíjaktól, az anyagminőségektől és a regionális biztonsági előírásoktól függően változhat. A beruházás jóváhagyása előtt végezzen telephely-specifikus költség-haszon elemzést.
🏗️ Vásárlási döntés ellenőrzőlista
Mielőtt tekercsfelújítót választana, ellenőrizze a következő paramétereket a szállítóval:
-
[ ] Tekercs súlytartománya – Adja meg a min/max értéket; a gépnek a legrosszabb esetet is el kell viselnie hidraulikus túlterhelés nélkül.
-
[ ] Tekercs külső és belső átmérője – Győződjön meg arról, hogy a bölcső karjai illeszkednek a külső átmérőhöz; ellenőrizze a hézagot változó belső átmérők esetén.
-
[ ] Forgatási szög – 90° (függőlegesről vízszintesre) vagy 180° (teljesen megfordítva) a downstream csomagolási igényektől függően.
-
[ ] Padló állapota – Betonvastagság ≥200 mm megfelelő megerősítéssel a padlóra szerelt egységekhez.
-
[ ] Tápegység – Feszültség/frekvencia igazolandó; Észak-Amerikában történő üzemeltetés esetén 60 Hz-es opciót kérjen.
-
[ ] Biztonsági jellemzők – Ellenőrizze a fényfüggönyök, nyomáshatárolók, mechanikus zárak és a vészleállító gombok elhelyezését.
-
[ ] Integrációs képesség – Ellenőrizze a kompatibilitást a meglévő görgős szállítószalagokkal, vágósorokkal vagy hasítógépekkel.
-
[ ] Garancia és szerviz – Kérje a hidraulikus hengerek jótállási feltételeit és a helyi technikusok válaszadási SLA-jait.
-
[ ] Alkatrészkészlet – A folyamatos, 24/7-es működéshez ajánlott karbantartási fogyóeszközök szükségesek.
📈 Gyakran Ismételt Kérdések
K: Ugyanaz a felhajtható szerkezet képes acéltekercsek és műanyag fóliatekercsek kezelésére? V: Igen, feltéve, hogy a súly- és átmérőspecifikációk átfedésben vannak. A gumibevonatú szorítópárnák és az állítható nyomáshatárok alkalmassá teszik a rendszert érzékeny anyagokhoz. Ellenőrizze a szállítóval, hogy a HMI lehetővé teszi-e a nyomáscsökkentést könnyebb terhek esetén a felületi nyomok megelőzése érdekében.
K: Szükségem van aknam a padlóra szerelt modellekhez? V: Nem. A padlóra szerelt tekercses felhajtható elemeket úgy tervezték, hogy a vasbeton födémekkel egy síkban legyenek. A forgóerőket közvetlenül az alapozásba osztják el, így nincs szükség földmunkára, rámpákra vagy aljzatmódosításokra.
K: Milyen gyakran történik a hidraulikus karbantartás? V: A standard karbantartási intervallumok 2,000 ciklusonként vagy 12 havonta esedékesek, attól függően, hogy melyik következik be előbb. A feladatok közé tartozik a hidraulikaolaj cseréje, a tömítés ellenőrzése és a nyomástávadó kalibrálása. A PLC automatikusan naplózza a ciklusszámot az előrejelző karbantartási ütemezés egyszerűsítése érdekében.
K: Kompatibilis a gép a csúszólapos formátumokkal? V: Igen. Sok 10T modell beépített csúszólapos adagolóval rendelkezik, amely a forgatás után automatikusan adagolja a hullámkartont a tekercs alá. Raklapcsere vagy alternatív csomagolási formátumok esetén a speciális forgó fejtető változatokkal kapcsolatban forduljon a szállítóhoz.
K: Mi a tipikus átfutási idő? V: Az egyedi konfigurációjú egységek gyártása és tesztelése jellemzően 8–12 hetet vesz igénybe. A standard 10T, 180°-os modellek szállítása 4–6 héten belül megtörténhet. A szállítási időket a konkrét elektromos, méretezési és integrációs igényei alapján egyeztesd a gyártóval.
🛡️ Ipari szakkifejezések szószedete
-
Tüske: Egy hengeres szerszám, amelyet a tekercs belső átmérőjébe helyeznek, hogy belső támasztást biztosítsanak a kezelés vagy feldolgozás során. A padlóra szerelt fejrészek gyakran kiküszöbölik a tüskétől való függőséget a külső oldalfal leszorításával.
-
PLC (Programozható Logikai Vezérlő): Ipari számítógép, amely automatizálja a gépi műveleteket, figyeli az érzékelők bemeneteit, és folyamatos emberi beavatkozás nélkül végrehajtja a biztonsági protokollokat.
-
Fényfüggöny: Optikai biztonsági eszköz, amely láthatatlan infravörös sugárnyalábot hoz létre. Ha a sugár megszakad, a gép azonnal leáll, hogy megakadályozza a kezelő sérülését.
-
Teleszkóposodás: Olyan hiba, amelynél az egyes tekercsek a nem megfelelő feszültség vagy instabil kezelés miatt kifelé mozdulnak el, ami élkárosodást és anyagpazarlást eredményez.
-
Csúszólemez: Vékony, merev karton- vagy műanyag lap, amelyet a rakomány és a raklap közé helyeznek. Lehetővé teszi a targonca rögzítését egy speciális toló-húzó rögzítéssel, csökkentve a raklapköltségeket és optimalizálva a konténer térfogatát.