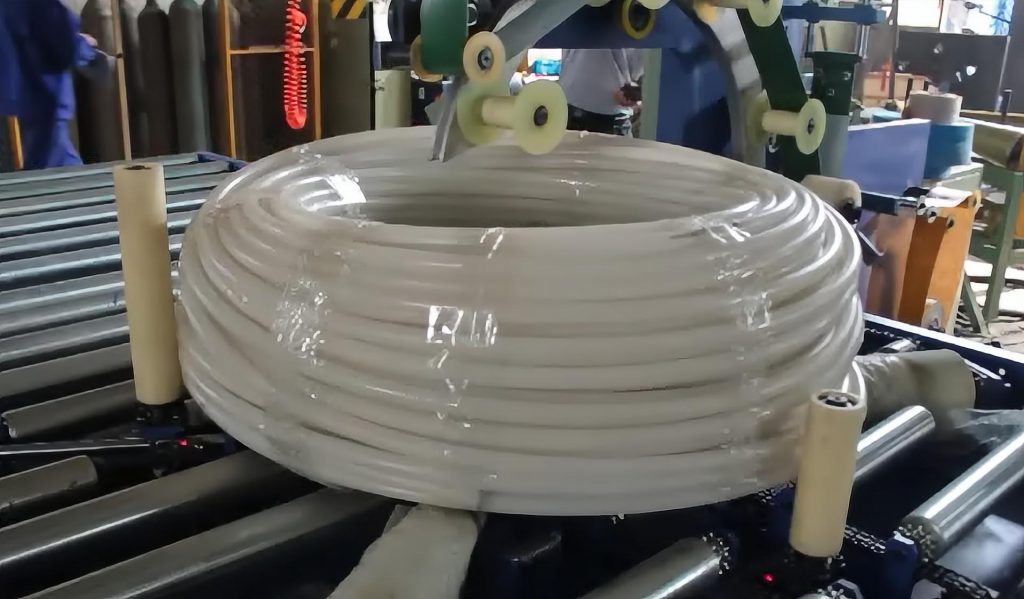
Összefoglalás: Az acéltekercsek szállítás közbeni sérülései jellemzően a következetlen kézi feszítésből és a hiányos fóliabevonatból erednek, amelyek veszélyeztetik a méretstabilitást és a felületi integritást. Az automatizált tekercscsomagoló sorok szabványosítják a kerületi pántolást, a forgó feszített csomagolást és a gyártósori lezárást, hogy kiküszöböljék a kezelői változékonyságot, optimalizálják az áteresztőképességet és biztosítsák az anyagmozgatási előírások betartását. Ez a műszaki részletes áttekintés felvázolja az ipari telepítéshez szükséges mérnöki paramétereket, integrációs protokollokat és teljesítmény-érvényesítési keretrendszereket.
🛠️ Iparági fájdalompont
A kézi tekercscsomagolás kritikus feszültségingadozást és inkonzisztens fóliaátfedést okoz, ami közvetlenül rontja a méretstabilitást a szállítás során, növeli a nedvesség behatolásának és a felületi kopásnak a kockázatát, valamint növeli a pneumatikus kezelőberendezésekkel és a kézi anyagmozgatással kapcsolatos munkahelyi biztonsági kockázatokat. A dokumentált iparági trendek azt mutatják, hogy a kézzel felhelyezett pántolás és fóliacsomagolás gyakran ±20%-ot meghaladó feszültségeltéréseket eredményez, ami egyenetlen terheléseloszlást eredményez, ami felgyorsítja a rétegek csúszását és teleszkóposodását vasúti vagy tengeri szállítás során. Az inkonzisztens fóliafelhordás a tekercsek széleit és belső átmérőit páratartalomnak, páralecsapódásnak és részecskeszennyeződésnek teszi ki, ami közvetlenül összefügg a felületi oxidációval és az ügyfelek elutasítási arányával. Továbbá a kézi pneumatikus szerszámok és a nem vezetett fóliaadagolók használata növeli az ergonómiai terhelést, és sérti a modern munkavédelmi protokollokat az ismétlődő mozgások és a becsípődési pontok veszélyeivel kapcsolatban. Megjegyzés: A fajlagos elutasítási arányok és a munkamutatók a létesítmény áteresztőképességétől, a tekercs minőségétől és a regionális szállítási körülményektől függően változnak; a pontos összehasonlító értékeléshez alapellenőrzésekre van szükség.
A működési súrlódás túlmutat a termékminőségen. A nem koordinált manuális munkafolyamatok szűk keresztmetszeteket hoznak létre, amelyek nincsenek összhangban a hasítási vagy visszahúzási ütemidővel, pufferfelhalmozódást vagy gyártósori hiányt kényszerítve ki. Amikor a csomagolás válik a sebességkorlátozó lépéssé, a berendezések általános hatékonysága (OEE) csökken, és a túlórák költségei arányos termelési növekedés nélkül emelkednek. A modern szolgáltató központok és gyárak átállnak a hagyományos manuális állomásokra, mivel a következetlen csomagolás közvetlenül befolyásolja az ellátási lánc megbízhatóságát, a garanciális kockázatokat és az anyagmozgatásra vonatkozó szabályozási megfelelést.
🏗️ Megoldási mechanizmus
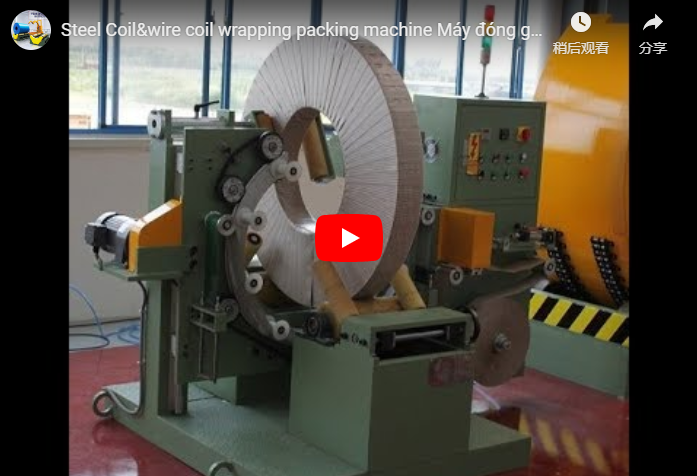
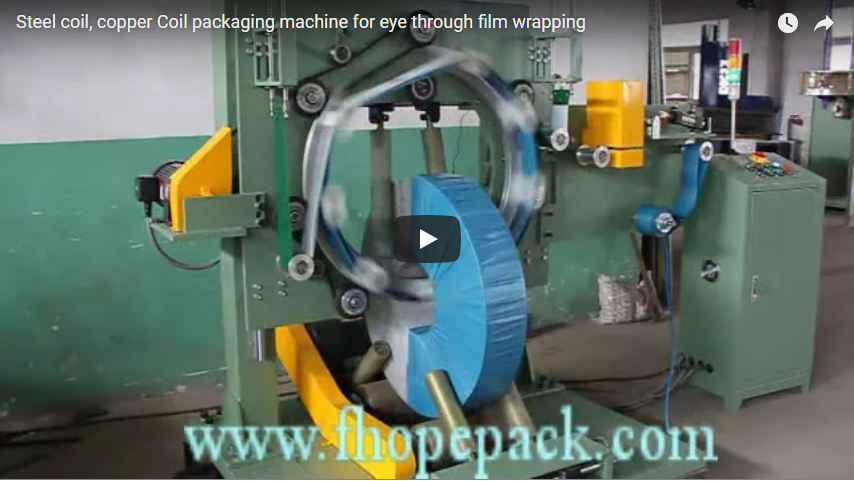
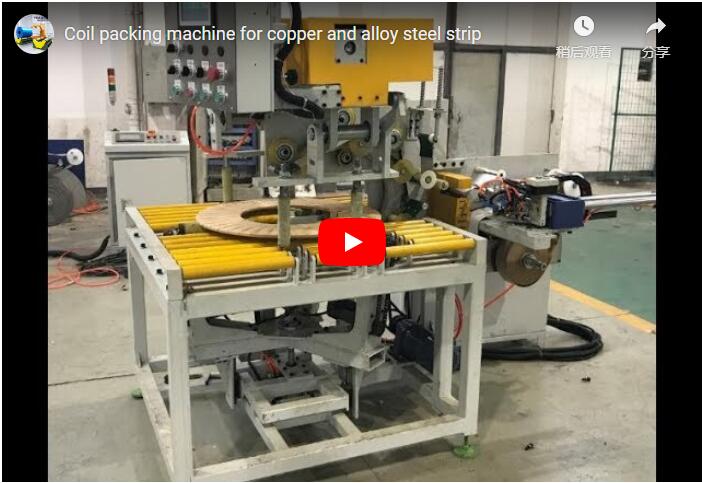
Az automatizált tekercscsomagoló sorok programozható logikai vezérlőkön keresztül szinkronizálják a központosítást, a kerületi pántolást és a forgó nyújtófóliázást, biztosítva az egyenletes feszültségeloszlást és a teljes élzárást, hogy mérsékeljék a szállítás okozta teleszkóposodást, a környezetkárosodást és a kézi kezelési következetlenségeket a nagy volumenű termelési környezetekben és az összetett ellátási láncokban. Az alaparchitektúra integrálja az automatizált gépeket, amelyek egyetlen PLC-szinkronizált sorrendben kezelik a tekercsek berakodását, központosítását, csomagolását, lezárását és címkézését. A változó frekvenciájú meghajtók (VFD-k) a forgókapu indexelése során a sima gyorsulást és lassulást szabályozzák, megakadályozva az él deformációját, miközben megőrzik a pontos pozícionálási pontosságot. A középre helyezés után a tekercs egy pántolóállomásra kerül, ahol kerületi PET vagy acél pántokat helyeznek fel előre kalibrált feszültségszinteken, rögzítve a rétegek illeszkedését, mielőtt a környezeti hatások bekövetkeznének.
A pántolást követően egy erre a célra szolgáló nyújtócsomagoló gép biztonságosan körülveszi a tekercset a sérülések elkerülése érdekében többrétegű védőfóliával, programozható átfedési és előnyújtási arányokkal. Ez a folyamatos fóliazár kiküszöböli a csupasz széleket, nedvességálló tömítést hoz létre, amely blokkolja a páratartalmat, a sópermetet és a részecskék kopását a multimodális tranzit során. A rendszer automatikusan átáll a gyártósori lezáró és címkéző modulokra, vonalkódos vagy RFID-címkéket helyez el a nyomon követhetőség érdekében, miközben zárt hurkú munkafolyamatot tart fenn. Minden mechanikai interakciót biztonsági reteszek és fényfüggönyök szabályoznak, biztosítva, hogy a gyártósori megfeleljen az iparági szabványoknak és a munkavállalók biztonságára vonatkozó előírásoknak, beleértve az ISO 12100 kockázatértékelési irányelveket és az OSHA gépvédelmi követelményeit. Jogi nyilatkozat: A teljesítményeredmények a tekercs specifikációitól, a fólia/pántszalag anyagminőségeitől és a létesítmény környezeti feltételeitől függenek; a pontos konfiguráció egyeztetéséhez beszállítói konzultáció szükséges.
🔗 Kapcsolódó : Fedezzen fel további megoldásokat
📈 Megvalósítási részletek és paraméterek
Az optimális konfigurációhoz a szállítószalag ütemidejét, a programozható pántfeszültség-tartományokat és az útmérővel vezérelt fóliaátfedési vezérlést a szabványos tekercsméretekhez kell igazítani, és minden specifikációt a gyártó teljesítmény-referenciáival kell validálni az üzembe helyezés, az üzembe helyezési integráció és a különféle létesítményelrendezésekben történő rendszeres karbantartási ütemezés előtt. A sikeres telepítés a mérettérképezéssel kezdődik. A szabványos tekercscsomagoló sorok jellemzően 450 mm és 760 mm közötti belső átmérőket (ID), 900 mm és 2,100 mm közötti külső átmérőket (OD) tudnak befogadni, bár a nem szabványos geometriákhoz egyedi tüskékre vagy állítható forgókapukra lehet szükség. A szállítószalag indexelési sebességét a felfelé irányuló feldolgozási sebességekhez kalibrálják, általában 0.2 m/s és 0.5 m/s között működnek a szállítás során, a lassulás pedig 0.1 m/s-ra csökken a középre igazítás során az él integritásának megőrzése érdekében.
A pántolómodul kerületi szalagokat helyez fel, jellemzően 1,500 N és 3,500 N közötti feszültségszinten, a tekercs tömegétől és a pántszalag szélességétől függően (általában 12 mm-től 19 mm-ig). A feszültség állandóságát szervohajtású feszítők és PLC visszacsatoló hurkok biztosítják, az illesztések szilárdságát pedig súrlódóhegesztéssel vagy mechanikus tömítéssel ellenőrzik. A pontos feszültségparamétereket és a pántszalag nyúlási jellemzőit mindig ellenőrizze az anyagbeszállítójával, mivel a hőtágulás és a szállítási rezgés idővel megváltoztathatja a terhelés megtartását. A forgó csomagolókocsi változó sebességgel (30–60 ford/perc) működik, 200%–300%-os fólia-előnyújtási aránnyal, így csökkenti az anyagfelhasználást, miközben megőrzi a szakítószilárdságot. Az enkóder alapú magasságkövetés biztosítja az állandó átfedést, jellemzően 50% és 70% között programozva, így garantálja a teljes élvédelmet fóliaveszteség nélkül.
A downstream integráció magában foglalja a beépített mérlegeket (pontosság ±0.5% leolvasási érték) és az automatizált címkézőállomásokat, amelyek megfelelőségi címkéket, veszélyjelzéseket és logisztikai azonosítókat nyomtatnak. A rendszer a kész tekercseket rakodó forgóasztalokra vagy palettázókra helyezi, a downstream targonca vagy AGV útvonalhoz igazodva. Megjegyzés: Minden teszteredmény, ciklusidő-referenciaérték és anyagfogyasztási adat tájékoztató jellegű tartomány; a tényleges teljesítményt telephely-specifikus átvételi tesztekkel és a beszállító által nyújtott teljesítménygaranciákkal kell validálni.
🛡️ Ellenőrzött eredmények
A dokumentált működési fejlesztések jellemzően csökkent selejtarányokat, optimalizált munkaerő-elosztást és szabályozott anyagfelhasználást mutatnak, bár a pontos mérőszámok alapvető létesítmény-ellenőrzéseket, szabványosított átvételi vizsgálati protokollokat és folyamatos teljesítmény-ellenőrzést igényelnek a hosszú távú megbízhatóság és az iparági biztonsági szabványoknak való megfelelés biztosítása érdekében. Az automatizált tekercscsomagoló sorokra átálló létesítmények általában a selejtarány 3–8%-os történelmi átlagról 1% alatti küszöbértékre való csökkenését jelentik, amit az állandó feszültségeloszlás és a teljes fóliabevonatolás eredményez. A munkaerő-elosztás több kézi kezelőről egyetlen felügyeleti operátorra helyeződik át, a termelékenység növekedését pedig a csökkent ciklusidők (jellemzően 90–180 másodperc tekercsenként) és a megszűnt átdolgozási ciklusok jellemzik. Az anyagfelhasználás stabilizálódik, mivel a programozható átfedés és az előnyújtási vezérlők kiküszöbölik a túlzott felvitelt, a fóliafelhasználás pedig jellemzően 20–35%-kal csökken a kézi csomagolási alapértékekhez képest.
Az értékelési keretrendszereknek az ellenőrizhető elfogadási kritériumokat kell előnyben részesíteniük a marketingállításokkal szemben. A beszerzési csapatoknak dokumentált vizsgálati protokollokat kell kérniük, amelyek szimulálják a tényleges szállítási körülményeket, beleértve a rezgésprofilozást, a páratartalomnak való kitettséget és az ütés-/esési tesztet, ahol alkalmazható. A feszültség ellenőrzését kalibrált kézi tenziométerekkel kell ellenőrizni az üzembe helyezés során, és a fólia átfedésének szabályozásának zárt hurkú kódoló visszacsatolást kell használnia a nyílt hurkú időzítés helyett. A garanciális feltételeket és az üzemidő-garanciákat kifejezetten szerződésben kell rögzíteni, egyértelmű válaszidő-büntetésekkel a nem tervezett állásidő esetén. A pótalkatrészek elérhetőségét, különösen a kopó alkatrészek, például a fóliahengerek, a pántvezetők és a közelségérzékelők esetében, a helyi forgalmazói hálózatokon keresztül kell megerősíteni a hosszabb karbantartási késedelmek elkerülése érdekében. Jogi nyilatkozat: Az esettanulmányi adatok, a garanciális feltételek és a teljesítménymutatók illusztrációk, és a tekercs specifikációitól, a környezeti feltételektől és a beszállító konfigurációjától függően változhatnak; minden állítás független ellenőrzést és szerződéses validációt igényel.
🔗 Lásd még : Kapcsolódó felszerelés