Vezetői összefoglaló
A hosszú csövek egyetlen automatikus menetben tekercselve, vágva és pántolva hagyják el a vezetéket. Egy automatikus csőtekercselő pántológép megméri a csövet adagolás közben, egyenletes rétegekben tekercseli fel egy tekercsre, a célzott hosszra vágja, és a tekercset úgy pántolja, hogy a kezelés során egyben maradjon. Ez az útmutató a tekercselési geometriákat, a vágást és a pántolási ciklust ismerteti. A csőméreteket és a pántolás mintáját projektenként ellenőrizzük.
Tartalomjegyzék
- Mit csinál a gép
- Két tekercselési geometria
- Mért és szinkronizált
- Tiszta, egyenletes tekercsek
- Célba vágva
- A tekercs rögzítése
- Tipikus konfiguráció
- Amit a videó mutat
- Kiválasztási ellenőrzőlista
- Vezérlők és biztonság
- Mérnöki GYIK
- Következő lépés
- Kapcsolódó olvasmány
- Források és szabványok
Mit csinál a gép
Egy automatikus csőtekercselő pántológép egyetlen munkafolyamatban tekercsbe csomagolja az extrudált csövet vagy tömlőt. A cső betáplálva és megmérve, a tekercselőegység tekercsbe tekercseli, egy vágó a beállított hosszúságúra vágja, és a pántológép rögzíti a kész tekercset. A kézi tekercselés lassú és a kezelők között sodródik; ez a folyamat leveszi a kezelő kezéről a tekercs méretének és feszességének beállítását, majd a gyártósorra helyezi.
Két tekercselési geometria
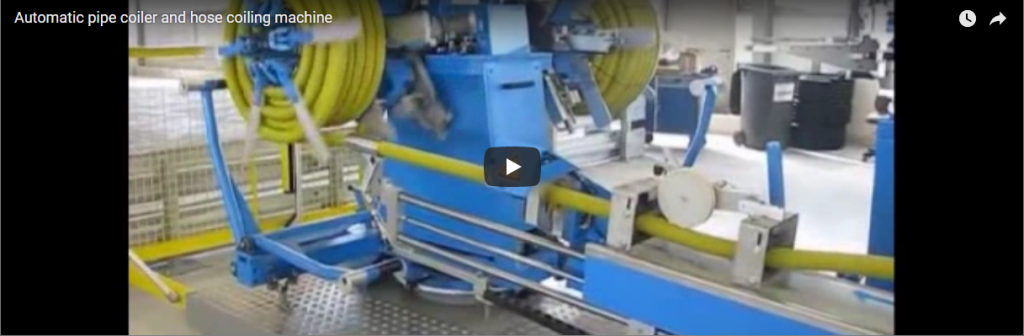
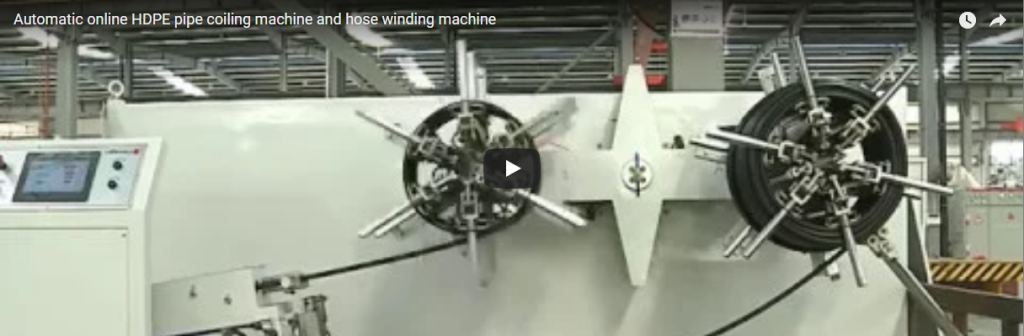
A tekercselő egység kétféle elrendezést alkalmaz. Egy forgó kar vagy szárny segítségével a cső viszonylag mozdulatlanul áll, miközben egy tekercselő kar kering körülötte, a terméket egy formázódobra vagy közvetlenül egy tekercselőkosárba vezeti. Egy forgó tekercselőfejjel a cső egy fejre vagy dobra kerül, amely forgatja és feltekercseli az anyagot. Mindkettő formázott tekercset eredményez; a választás a csőválasztékot és az áramlási vonalat követi, és projektenként megerősítést nyer.
Mért és szinkronizált
A tekercselés minősége az előtolás szabályozásával kezdődik. A termék hosszát adagolás közben követjük, így a tekercs a termék által megkövetelt hosszúságúra tekeredik fel, nem pedig a kezelő becslésére. A tekercselési sebességet a felfelé irányuló extrudáláshoz vagy betáplálási vonalhoz igazítjuk, és a táncosok vagy érzékelők visszajelzést adnak, így a termék nem nyúlik meg, és nem is lóg meg a műveletek között.
Tiszta, egyenletes tekercsek
A tekercs alakját a fejrész és a keresztezőelem határozza meg. A tekercselőfej állítja be a belső átmérőt, és egy keresztezőelem egyenletes rétegekben fekteti le a csövet egymás mellé a tekercs szélességének szabályozásához. A belső átmérőt, a külső méretet és a szélességet egy vezérlőfelületen, jellemzően egy érintőképernyőn állítják be, és termékenként hívják le. Az egyenletes rétegek azok, amelyek megakadályozzák, hogy a kész tekercs a raklapon elakadjon.
Célba vágva
Amikor az előre beállított hosszúságú csövet feltekercseljük, egy integrált vágó tisztán elvágja a csövet. Mivel a vágás a mért előtolást követi, minden tekercs ugyanott hagyja el a fejet, így a tekercs mérete és súlya a teljes hosszon állandó marad.
A tekercs rögzítése
A tekercselés után a pántolóegység rögzíti a tekercset, így az nem letekeredik le kezelés, tárolás vagy szállítás közben. A PP és PET pántok a leggyakoribb választások: a PET a merev, süllyedő tekercsekhez illik, amelyeknek állandó feszültségre van szükségük, míg a PP a könnyebb, költséghatékony szabványos tekercsekhez. A szélesség, a vastagság és a minta a tekercs súlyától és a kezelési feladattól függ, projektenként.
A pántolófej feszíti, lezárja és elvágja a pántot, egy indexelő mechanizmus pedig a tekercset a kerülete mentén több pántpozíció között forgathatja a jobb stabilitás érdekében.
Az érzékelők minden egyes pánt felhelyezése előtt megerősítik a tekercs jelenlétét és helyzetét, és jelzik a hiányzó pántot vagy a pánt elakadását, mielőtt a tekercs elhagyná az állomást.
Tipikus konfiguráció
Az alábbi ábrák numerikus értékek helyett funkcionális tervezési határokat sorolnak fel, és projektenként megerősítést nyertek.
| Vizsgált paraméter | Tipikus tartomány, projektenként megerősítve |
|---|---|
| Cső- vagy tömlőválaszték | behúzás és tüskeburkolat |
| tekercselő | forgó kar vagy tekercselőfej |
| Tekercs terv | belső átmérő, szélesség, rétegek |
| vágás | a mért célhosszon |
| keménykötésű | PP vagy PET, indexpozíciók |
| Vezérlés | PLC érintőképernyős receptekkel |
| Áramellátás | 380 V háromfázisú 50 Hz, vagy 220 V egyfázisú könnyű gépekhez, projektenként kiválasztva |
Amit a videó mutat
A felvételünk egy cső tekercselését, vágását és pántolását mutatja be egyetlen gépen. Ez egy általános bemutató, így a csőválasztékot, a tekercselési tervet és a pántolási mintát az üzem számára projektenként egyeztetjük velünk.
Kiválasztási ellenőrzőlista
| Kérdés | Projektenkénti megerősítés |
|---|---|
| Csőválaszték | előtolás, fej és keresztezési burkológörbe |
| Tekercs terv | belső átmérő, szélesség, rétegek |
| Hírcsatorna szinkronizálása | upstream vonali sebesség és visszacsatolás |
| keménykötésű | PP vagy PET, indexpozíciók |
| teljesítmény | gépciklus-illesztés |
| Áramellátás | feszültség, fázis és frekvencia a helyszínen |
Vezérlők és biztonság
A gép egy érintőképernyős PLC vezérlőpanelről, a kezelőhelyen található vészleállítóval, valamint a tekercselőfej, a vágó és a pántolózóna körüli védőburkolattal működik. A ciklus futása közben tartsa távol a kezét. A rutinellenőrzések a gép kézikönyvének megfelelően kiterjednek a mérőeszközre, a tekercselőfejre, a keresztirányú tekercselőre, a vágóra, a pántolófejre és az érzékelőkre.
Mérnöki GYIK
K: Mi határozza meg a tekercs méretét? V: Három integrált paraméter: a tekercselőfej a belső átmérőt, a keresztirányú mozgás a rétegek szélességét, a mért előtolás pedig a vágási hosszt határozza meg, mindezt a panel alaprajza alapján.
K: Melyik tekercselési elrendezést válasszuk? V: A forgókar egy viszonylag álló, formázódobra tekercselt csőhöz illik, a tekercselőfej pedig a csövet a forgó egységre adagolja; a választás a csővezeték típusától és a projekttől függ.
K: Hogyan van a tekercselés az extruderhez igazítva? V: Az adagolás és a tekercselés sebessége szinkronizálva van, táncosok vagy érzékelők adják vissza a jelet, így a termék nem nyúlik meg vagy lóg meg.
K: Miért kell pántolni közvetlenül a tekercselés után? V: Az ugyanazon a gépen felhelyezett pánt tartja össze a tekercset a kezelés előtt, a kerület mentén több pozícióval indexelve terv szerint.
K: Milyen termékek futnak rajta keresztül? V: Automatikus tekercselésre alkalmas extrudált cső, cső vagy tömlő, a projektenként jóváhagyott választékkal.
Következő lépés
- Írjon nekünk az info@fhopepack.com címre a csőválasztékával, tekercsterveivel és mennyiségeivel.
- 48 órán belül küldünk egy tekercselési és pántolási ajánlatot, valamint egy elrendezési rajzot.
- Helyszíni felmérést szervezünk a szolgáltatások és az alapterület megerősítésére.
Kapcsolódó olvasmány
- Automatikus tömlő- és csőtekercselő csomagológéppel
- Automatikus tömlőtekercs-készítő gép: technológia és bevált gyakorlatok
- Automata huzaltekercselő és pántoló gép
- FHOPE csomagológépek termékcsaládjai
Források és szabványok
- ISO 12100:2010 Gépek biztonsága, általános tervezési elvek és kockázatértékelés
- EN 415-10:2014 Csomagológépek biztonsága, általános követelmények
- EN ISO 13849-1:2023 Gépek biztonsága, vezérlőrendszerek biztonsággal kapcsolatos részei
FHOPE automata csőtekercselő pántológép bemutató videó. Általános bemutatóként ismertetve; csőválaszték, tekercselési terv és pántolási minta projektenként megerősítve.
Utolsó felülvizsgálat: 2026-10-10