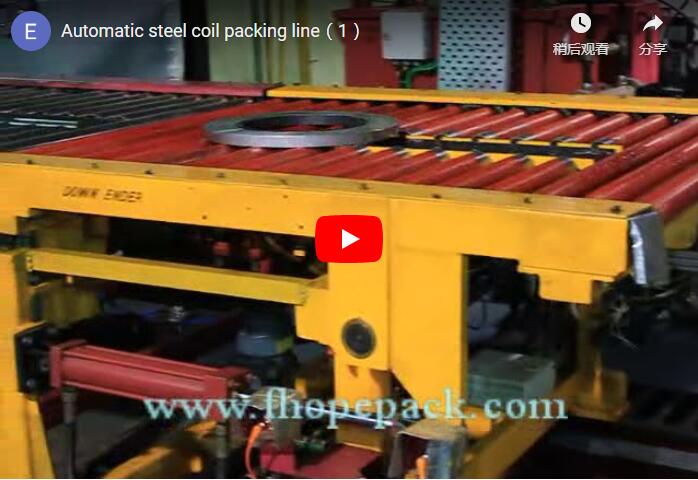
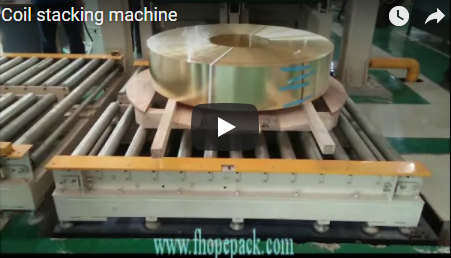
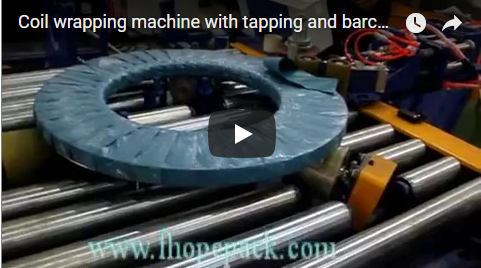
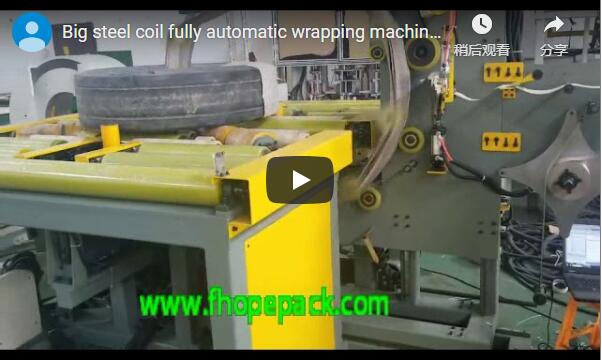
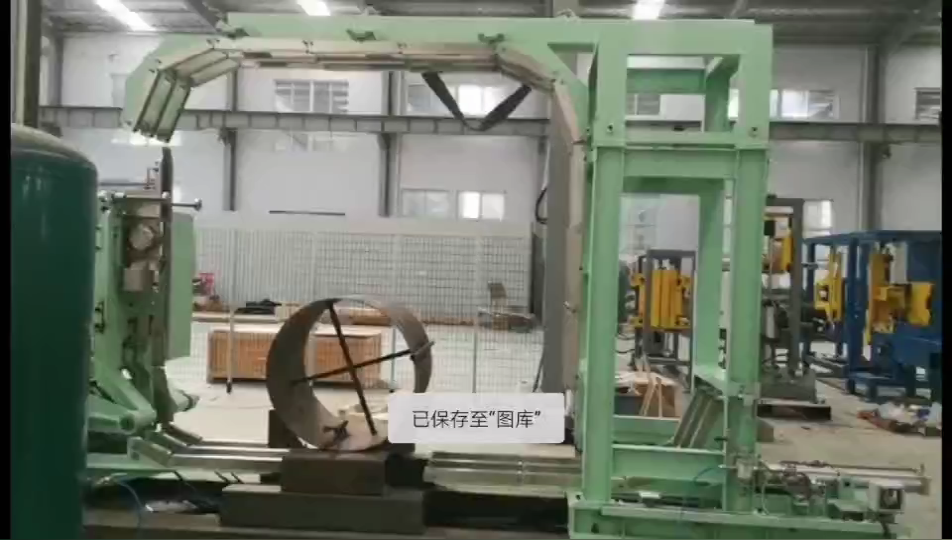
Az automatizált acéltekercs-csomagoló sorok kiküszöbölik a változtatható kézi pántolást, csökkentik a termékkárosodást és akár 60%-kal is csökkenthetik a munkaerőköltségeket. A programozható logikai vezérlésű integrált rendszerek óránként 80–150 tekercs áteresztőképességet érnek el, a pántfeszesség pedig elektronikusan 3,000–7,000 N között szabályozott. A legjobb gyakorlat a csomagolást, a pántolást és a tekercsek kezelését egyetlen automatizált folyamatban ötvözi az üzembiztonság és a teljes tulajdonlási költség maximalizálása érdekében.
🛠️ Acéltekercs-csomagoló rendszerek értékelési kritériumai
Az optimális tekercscsomagolási architektúra kiválasztásához egyensúlyt kell találni az átviteli kapacitás, az automatizálás mélysége, a csomagolás konzisztenciája és a teljes tulajdonlási költség, valamint a létesítmény napi tekercsmennyisége és alapterület-korlátai között.
Átmeneti kapacitás
-
Kézi pántolás: 10–20 tekercs óránként kezelőnként, a kifáradásból adódó ciklusidő-eltérés 15–20%-kal nő a harmadik műszak után.
-
Félautomata, csak fóliázásra alkalmas gép: óránként 30–60 tekercs, amely manuális tekercsbetöltést és -kirakodást igényel híddaruval vagy targoncával.
-
Teljesen integrált csomagolósor: óránként 80–150 tekercs, automatikus tekercsadagolással, szinkronizált csomagolással, pántolással és szállítószalagos mozgatással, kézi beavatkozás nélkül.
Automatizálási és vezérlési architektúra
-
Manuális: Nincs programozható logikai vezérlő (PLC); a heveder feszessége és elhelyezkedése a kezelő technikájától függően változik, ami kiszámíthatatlan terheléseloszlást eredményez.
-
Önálló gép: A PLC szabályozza a pántfeszességet (±3–8%-os tűréshatár, az iparági referenciaértékeknek megfelelően), de a tekercsek kezelése továbbra is manuális vagy daruval támogatott. Üzleti hatás: A PLC szinkronizálása kiküszöböli a manuális ciklusidő-eltéréseket, közvetlenül növelve az óránkénti termelést, miközben csökkenti a kezelő terhelését.
-
Integrált gyártósor: A központi PLC szinkronizálja a csomagolást, a pántolást, a tekercsek fel- és lehajtását és a szállítószalag áthelyezését. Üzleti hatás: Az egységes vezérlőlogika 70%-kal csökkenti az átállási időt, és szabványosítja a csomagolási paramétereket az összes műszakban.
Állandóság és kárcsökkentés
-
Kézi: A pántfeszesség az alulfeszítéstől (elmozdulás veszélye) a túlzott feszességig (széldeformáció) terjed. A selejtezési arány a szállítmányok 5–10%-át is elérheti a nem megfelelő rakományrögzítés miatt.
-
Automatizált: A húzóerő 3,000–7,000 N célértéken belül marad (±5% tipikus, a szállítói dokumentáció szerint). A tömítés hatékonysága ≥95% dörzshegesztéses technológia segítségével. Az élkárosodás 1% alá csökken, ami közvetlenül csökkenti a garanciális igényeket és a szállítmánybiztosítási díjakat.
Teljes tulajdonosi költség (TCO)
| Költségelem | Kézikönyv | Önálló gép | Integrált vonal |
|---|---|---|---|
| Berendezés beruházás | 0 dollár (csak kéziszerszámok) | 50 120–XNUMX XNUMX dollár | 200 000–500 000 dollár (tipikus iparági tartomány) |
| Munkaerő (éves, 2 műszak) | 80 120–XNUMX XNUMX dollár | 40 000–60 000 dollár (csökkentett létszám) | 10 000–20 000 dollár (műszakonként 1 felügyelő) |
| Anyaghulladék (pántszalag/fólia) | 15–25%-os túlhasználat | 5–10%-os túlhasználat | <3% (pontos alkalmazás) |
🏗️ A. lehetőség: Önálló automatikus körtekercs-csomagoló gép
Egy önálló automata tekercscsomagoló gép PLC-vezérelt pántológép segítségével egyenletes feszültséget biztosít a tekercs kerülete mentén, ami manuális tekercsbehelyezést igényel, de óránként 30–60 tekercset szállít, jelentősen csökkentve a szélek károsodását.
A gép egy programozható logikai vezérlővel van felszerelve, amely a valós idejű súly-visszajelzés és a tekercs külső átmérője (külső átmérő 800–2200 mm) alapján állítja be a feszültséget. A pánt feszültsége 3,000–7,000 N között marad (ipari referenciaérték), és a mozgatható fej szerszámcsere nélkül követi a tekercs méreteit. A tömítőillesztések dörzshegesztési technológiát alkalmaznak, amely szabályozott hő- és nyomás segítségével egyesíti a hőre lágyuló műanyag pántvégeket, amelyeket a gép a kiadás előtt ellenőriz. Beágyazott meghatározás: A kerületi tekercselés pántokat vagy fóliát visz fel a tekercs külső átmérője köré, merőlegesen a tekercs tengelyére, biztosítva az elsődleges terheléselfogást.
Főbb pont: A kezelők továbbra is daruval vagy targoncával rakják fel az egyes tekercseket a gép forgóasztalára vagy bölcsőjére. A ciklusidő magában foglalja a berakodást, a csomagolást, a pántolást és a kirakodást – jellemzően tekercsenként 1-2 perc. A munkaerő-megtakarítás átlagosan 40% a teljesen kézi pántoláshoz képest, de az áteresztőképességet továbbra is a kezelő sebessége és a daru rendelkezésre állása korlátozza.
🔗 Kapcsolódó : Fedezzen fel további megoldásokat
📈 B. lehetőség: Teljesen integrált tekercscsomagoló sor
Egy teljesen integrált tekercscsomagoló sor egyetlen automatizált rendszerben egyesíti a csomagolást, a pántolást, a tekercsek felfordítását és a szállítószalagos továbbítást, óránként 80–150 tekercset kezelve, a csomagolási folyamat során semmilyen kézi beavatkozást nem igényelve.
A gyártósor jellemzően a következőket tartalmazza: motoros betöltő szállítószalag → tekercsfelhajtó (a tekercseket az égtől a falig forgatja az optimális csomagolási hozzáférés érdekében) → csomagolóállomás nyújtófóliával és pántolófejekkel → kiadó szállítószalag. Minden állomást egyetlen PLC koordinál, amely nyomon követi a tekercs azonosítóját, súlyát és csomagolási paramétereit. Beépített definíció: A dörzshegesztés egy hőre lágyuló lezárási módszer, amely lokalizált hőt és nyomást alkalmaz a pántszalagok végeinek fémcsatok nélküli összeragasztására, csökkentve az anyagpazarlást és javítva a tömítés integritását.
Főbb pont: Az anyagveszteség 3% alá csökken, mivel a PLC tekercsméretenként méri a fólia megnyúlását és a pántszalag hosszát. A munkaerőigény műszakonként egy felügyelőre csökken, aki a fogyóeszközök felügyeletét és utánpótlását végzi. A kezdeti befektetés 200 000 és 500 000 dollár között mozog (tipikus iparági tartomány), de a munkaerő-átcsoportosításból, a károk csökkentéséből és az áteresztőképesség növekedéséből adódó megtérülés jellemzően 12-18 hónapon belül jelentkezik nagy volumenű műveletek esetén.
🛡️ Összehasonlító táblázat: Önálló gép vs. integrált csomagolósor
Az önálló gép közepes volumenű létesítmények számára alkalmas, amelyek minimális alapterület-változással azonnali kárcsökkentést igényelnek, míg az integrált gyártósor maximális áteresztőképességet és munkaerő-optimalizálást biztosít nagy volumenű termelési környezetekben.
| Kritérium | Önálló gép | Integrált csomagolósor |
|---|---|---|
| áteresztőképesség | 30-60 tekercs/óra | 80-150 tekercs/óra |
| Tekercskezelés | Kézi (daru/targonca) | Teljesen automatizált (szállítószalag + felhordó) |
| Automatizálási szint | Félautomata (PLC csak csomagoláshoz) | Teljesen automatizált (a PLC integrálja az összes állomást) |
| Pántfeszességi tartomány | 3,000–7,000 N (±5%-os tűréshatár) | 3,000–7,000 N (±3%-os tűréshatár) |
| Tömítési hatékonyság | ≥95% (súrlódásos hegesztés) | ≥97% (dörzshegesztés visszacsatolással) |
| Fóliacsomagolási lehetőség | Opcionális kiegészítő modul | In-line stretch csomagolási állomás |
| Szükséges munkaerő (2 műszak) | 3–4 operátor | 1 felügyelő |
| Berendezés befektetés | 50 120–XNUMX XNUMX dollár | 200 000–500 000 dollár (tipikus iparági tartomány) |
| Visszafizetési időszak | 6–12 hónap (alacsony forgalom) | 12–18 hónap (nagy volumen) |
| Sebzés mértéke (élsebzés) | <2% (ipari referenciaérték) | <0.5% (ipari referenciaérték) |
| Termékelutasítási arány | <1% (tipikus) | <0.2% (tipikus) |
| Legmegfelelőbb | 50–200 tekercs/nap | >200 tekercs/nap |
🔗 Lásd még : Kapcsolódó felszerelés
⚙️ Kiválasztási tanácsadás és beszerzési stratégia
Válassza az önálló gépet, ha napi tekercsmennyisége 50–200 tekercs között van, és meglévő daruinfrastruktúrával rendelkezik; válassza az integrált gyártósort, ha naponta több mint 200 tekercset dolgoz fel, és maximalizálnia kell az áteresztőképességet, csökkentenie kell a munkaerőt és minimalizálnia kell a károkat.
Döntési ellenőrzőlista – Ezzel megerősítheti választását
-
✅ Napi tekercsszám – 200 alatt? → Önálló. 200 felett? → Integrált.
-
✅ Munkaerő-elérhetőség – Szűk a munkaerőpiac? → Az integrált megoldások csökkentik a létszámot és minimalizálják az ergonómiai sérülések kockázatát.
-
✅ Kárköltségek – Ha a selejtezési arány jelenleg >2% → az automatizált megoldás gyorsabban megtérül a csökkentett szállítási kártérítési igények révén.
-
✅ Alapterület – Önálló egységhez ~50 m²; integrált gyártósorhoz ~150 m² szükséges (tipikus szállítói becslések).
-
✅ Jövőbeli skálázhatóság – Várható mennyiségi növekedés? → Az integrált gyártósor lehetővé teszi az állomások hozzáadását a munkafolyamatok megzavarása nélkül.
Beszerzési útmutató (Általános útmutató)
A cikkben szereplő összes áteresztőképességi, költség- és káradat tipikus iparági referenciaérték vagy beszállítói becslés . A tényleges teljesítmény a tekercs méreteitől, a pántszalag anyagától, a fólia típusától és a létesítmény elrendezésétől függ. Mindig kérjen telephely-specifikus ajánlatot és validált tesztadatokat a beszállítóktól. Ellenőrizze, hogy a PLC szoftver tartalmaz-e prediktív karbantartási riasztásokat – ez egy olyan funkció, amely a motor terhelésének, a szíjfeszességnek és a tömítőfej kopásának figyelésével csökkenti a nem tervezett állásidőt a nagy műszakokban.
GYIK: Acéltekercs-csomagolási technológia
K: Mi a különbség a kerületi és a spirális tekercselés között? V: A kerületi tekercselés során pántokat vagy fóliát helyeznek a tekercs külső átmérője köré (a tengelyre merőlegesen). A spirális tekercselés során a tekercs elforgatásával a fólia szögben halad, így az befedi mind a külső átmérőt, mind az oldalfalakat. Az integrált vonalak gyakran kombinálják mindkettőt a teljes védelem érdekében.
K: Mennyi ideig tart a tekercsméretek közötti váltás? V: Az önálló gépekhez manuális szerszámbeállítás szükséges (5–10 perc). Az integrált gyártósorok szervomotoros szerszámokat használnak, amelyek recept-visszahívással 30 másodpercen belül automatikusan beállítják magukat, minimalizálva a termelési állásidőt.
K: Felszerelhetem a meglévő kézi gyártósoromat egy automatizált pántolófejjel? V: Igen, sok beszállító kínál moduláris pántolófejeket, amelyek felszerelhetők a meglévő forgóasztalokra vagy szállítószalag-szakaszokra. A tekercsek kezelése azonban továbbra is manuális marad, hacsak nem ad hozzá szállítószalagokat és feltekercselőket.
📘 Műszaki szószedet
-
Kerek tekercselés: Hevedereket vagy feszítőfóliát helyeznek a tekercs külső átmérője köré, merőlegesen a tekercs tengelyére, biztosítva az elsődleges terheléselfogást.
-
Friction-Weld: Hőre lágyuló tömítési módszer, amely lokalizált hőt és nyomást használ a pántok végeinek fémcsatok nélküli összeragasztására, csökkentve az anyagpazarlást és javítva a tömítés integritását.
-
PLC (programozható logikai vezérlő): Ipari számítógép, amely automatizálja a gépek műveleti sorrendjét, szinkronizálja az állomás időzítését, és állandó feszültségparamétereket tart fenn az összes csomagolási művelet során.
-
Tekercsfeltekercselő: Mechanikus eszköz, amely a nehéz acéltekercseket szemtől szembeni helyzetből szemtől szembeni helyzetbe forgatja, lehetővé téve a biztonságos és hatékony kerületi tekercselést.
🛡️ Megfelelőségi megjegyzés : Ez a berendezés az ISO és CE szabványoknak megfelelően készült. Beszerzés előtt ellenőrizze a gyártóval a konkrét tanúsítványokat.