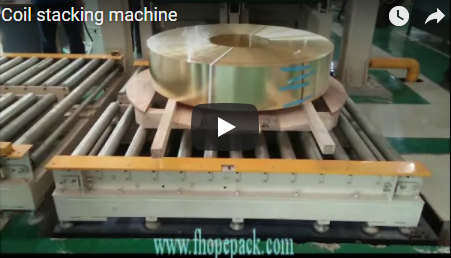
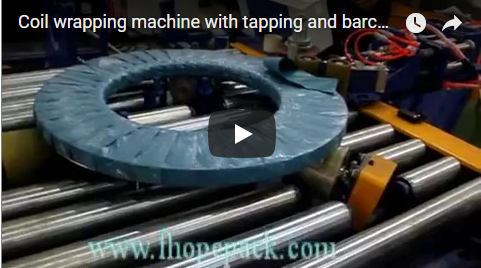
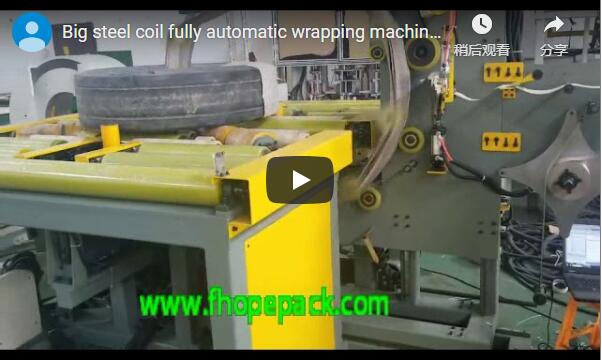
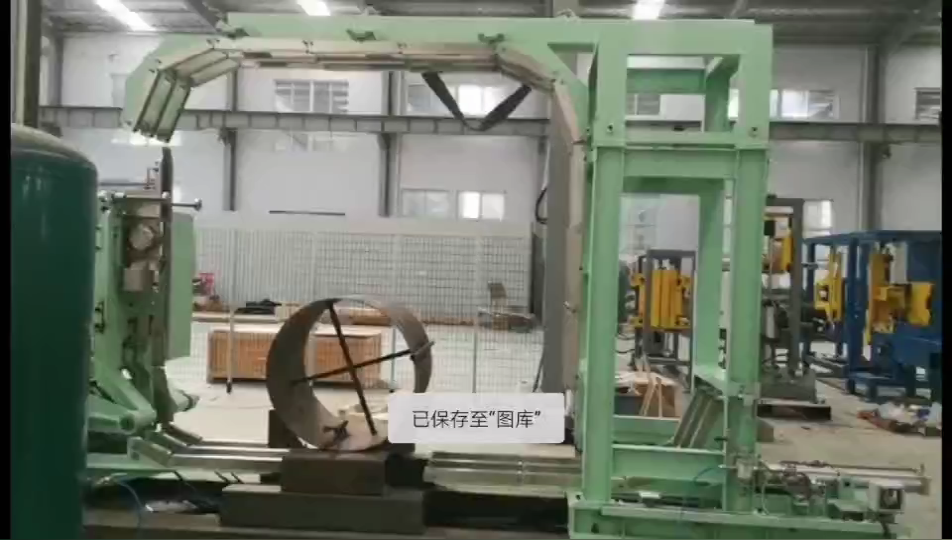
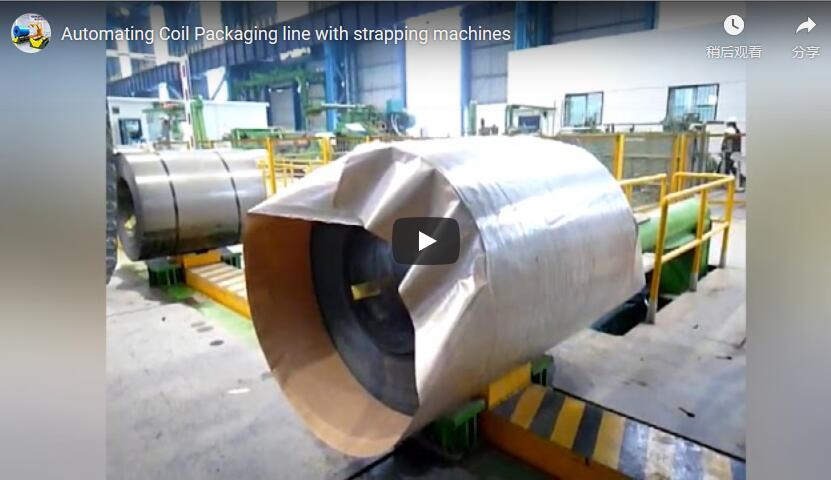
Összefoglaló A gyár és a feladóterület között egy acéltekercset kell lefektetni, lezárni és becsomagolni, ami daruhoroggal és kézi kötélzettel lassú, fárasztó, és ekkor történik a legtöbb felületi sérülés. Egy automatikus acéltekercs-csomagoló sor megfogja a tekercset, megmunkálja a végfelületeit, és motoros görgőkre tekeri, anélkül, hogy a kezelőnek egyetlen lépésben sem kellene emelnie. Az alábbi rövid klip egy sort mutat be a tekercs tekercsről tekercsre történő cseréjéről; az oldal további része elmagyarázza, hogy mit csinálnak az egyes állomások, mikor kell hozzáadni őket, és hogyan méretezik a tartógeometriát a tekercskínálatához.
Tartalomjegyzék
- A vonal egy pillantásra
- Hogyan mozog a tekercs a vezetéken keresztül
- Kiegészítő állomások és amikor mindegyik megtérül
- Tekercstámasz: a görgőmenet-szabály
- Vezérlők és biztonság
- Kiválasztási ellenőrzőlista
- Mérnöki GYIK
- Közzétett specifikációs adatok
- Kapcsolódó olvasmány
- Források
- Következő lépés
A vonal egy pillantásra
Egy acéltekercs-csomagoló sor nem egyetlen gép. Ez egy rögzített, összekapcsolt állomássorozat, amelyen a tekercs egyszer halad át: megfogja a tekercset, összenyomja és lezárja a végfelületeit, becsomagolja, majd elengedi. A tekercs a következő feldolgozási területre igazítva és védve hagyja el a sort.
Mit jelent ez a gyakorlatban: annak a személynek, aki korábban minden átadáskor láncokat akasztott a tekercsre, ez a kézi emelések nagy részét megszünteti. A vonalfelügyelő számára az egyes állomásokról kijövő tekercs pozíciója megismételhető, így a következő állomásnak nem kell újra megkeresnie a tekercset.
Hogyan mozog a tekercs a vezetéken keresztül
A klipben a jelenetsor így néz ki:
- Betáplálás. A tekercs laposan, csúszásgátló motoros görgős szállítószalagon érkezik.
- Megfogás és központosítás. Egy hidraulikus szorítókocsi megfogja a tekercset, felemeli munkamagasságba, és középre igazítja az állomás felett; a görgőságy a szorítóerővel működik, így a tekercs nem tud lengni.
- Végfelület kezelése. A lefelé irányuló állomás leereszkedik a tekercsre, miközben azt tartják, megnyomja és lezárja a tekercs végfelületét, majd felemelkedik.
- Csomagolás. A tekercset visszahelyezik a szállítószalagra, és egy erre a célra szolgáló csomagolóállomásra mozgatják.
- Kiadás. A mechanizmus alaphelyzetbe áll, és a tekercs elhagyja az állomást, a következő feldolgozási területre orientálódva.
Kiegészítő állomások és amikor mindegyik megtérül
Nem minden sorhoz kell minden állomás. Csak akkor adj hozzá állomást, ha a tekercs útvonala vagy a folyamatod megkívánja.
| Állomás | Mit ad hozzá | Add hozzá, amikor… |
|---|---|---|
| Tekercsbillentő vagy lefelé irányuló | Elforgatja vagy újraorientálja a tekercset (szemtől az égig, szemtől a falig, vagy véglapi nyomás) | A csomagolásnak meghatározott szemtájolásra van szüksége, a tekercsek pedig egy másikban érkeznek. |
| Megfogó és központosító kocsi | Hidraulikus szorító emelő-középpontos mozgással | A tekercseket a szállítószalagról leemelve vagy daru nélkül középre kell helyezni. |
| Csomagolóállomás | Motoros stretchfólia kerület és felületek köré | A rugalmas vagy védőcsomagolás is a hatókörbe tartozik |
| Pántoló állomás | Radiális vagy kerületi pánt a kiszállítás előtt | A tekercseket rögzíteni kell egymásra rakás vagy hosszú szállítás esetén |
| Mérés (opcionális) | Inline tekercs súlyrögzítés | Súlyra van szükség a szállítási dokumentumokon, a készletnyilvántartáson vagy a rakomány érvényesítésén |
| Jelzőtorony | Háromszínű állapotjelzés a betáplálásnál | Egy operátornak egy pillantással át kell tekintenie a vonal állapotát |
A tekercselési lépés programozható mintákat, átfedési százalékot és fóliafeszültséget fogad el tekercsmérettől és felülettípustól függően, az FHOPE termékleírása szerint. Ezeket az üzembe helyezéskor állítják be a vezérlőprogramban, nem pedig gyárilag rögzítik.
Tekercstámasz: a görgőmenet-szabály
A geometria, amit nem lehet megváltoztatni, a tekercs szállítószalagon való elhelyezkedése. A tervezési szabály legalább három görgőt ír elő a legkisebb tekercs alatt, amelyhez a gyártósor készült. Kevesebb érintkezési pont esetén a vékony vagy keskeny tekercs a görgők között billeghet, és ez meghiúsíthatja a rögzítési beállítást.
Szemléltető, kidolgozott példa, címkével ellátva, nem specifikációval:
| Tétel | Érték: |
|---|---|
| Legkisebb tekercs külső átmérője (illusztratív) | 800 mm |
| Görgőosztás (illusztratív) | 200 mm |
| A tekercs alatti hengerek, 800 osztva 200-zal | 4 |
Ha a legkisebb tekercs kisebb, akkor szűkítse a osztástávolságot; ha a kínálat széles, akkor projektenként erősítse meg a legrosszabb esetet az átlagolás helyett. Egy integrált gyártósor jellemzően a közepes ipari sávot fedi le. A tekercsek külső átmérője körülbelül 600–800 mm, míg a nagyobb tekercsek külső átmérője körülbelül 1.2–1.5 m, belső átmérője pedig 0.6–0.8 m. A gyártósor pontos külső átmérőjét, belső átmérőjét, szélességét és súlyát a projekttervezés során határozzák meg, és a tekercstengely kezelését is ugyanebben a szakaszban rögzítik a tekercskínálathoz.
Vezérlők és biztonság
A biztonsági architektúra a CE (EN ISO 13849-1 / EN 415-10) és az OSHA tervezési követelményeinek megfelelően készült. A standard szállítási terjedelem tartalmazza a veszélycella körüli összekapcsolt kerítést, a szállítószalag be- és kijáratánál némító biztonsági fényfüggönyöket, valamint minden kezelői pozícióban kétcsatornás vészleállító áramköröket. A személyzet csak akkor léphet be a cellába, ha a gyártósor le van állítva és el van szigetelve.
A gyártósor egy összekapcsolt, PLC-alapú sorrendben fut: a szorító, a levezető és a szállítószalag nem működhet rendellenesen, így egy laza tekercs soha nem halad el a mozgó fej mellett. Egy háromszínű jelzőtorony zöld színnel világít, amíg a gyártósor fut, a vezérlőprogramot pedig piros vagy sárga állapotok követik visszaállítási viselkedéssel. A záradék célpiacára való alkalmazhatóságát a projekttervezés során igazolják.
Kiválasztási ellenőrzőlista
- A tekercs legkisebb és legnagyobb külső átmérője, belső átmérője és súlya a görgőosztás és a névleges terhelés beállításához.
- Szükséges szemtájolás a fóliázónál, hogy kiválassza a dönthető vagy a közvetlen vízszintes adagolást.
- Csomagolóanyag, átfedés és pántolás szükséges a csomagoló- és pántológépek, valamint a fóliaprogram beállításához.
- Ciklusidő és pozicionálási cél, a tűréshatár egyeztetése mérnöki csapatunkkal.
- Biztonsági hatókör: kerítések, reteszelt ajtók, vészleállító és fényfüggöny nyílások, a célpiaci szabványoknak megfelelően.
- Vezérlőfelület: PLC platform, terepi busz és távdiagnosztika, a projekttervezés során egyeztetve.
Mérnöki GYIK
K: Szükséges-e a gyártósorhoz operátor? V: Nem – normál üzem közben a folyamat teljesen automatikusan fut, és csak felügyeletre van szükség operátorra, emeléshez soha.
K: Hány görgőnek kell lennie egy tekercs alatt? V: Legalább 3 görgőnek kell lennie a legkisebb tekercs alatt a választékban; a példában a 200 mm-es osztású 800 mm-es tekercs 4 görgőn nyugszik.
K: Honnan tudom, hogy a vezeték üzemkész? V: A betáplálásnál egy háromszínű jelzőtorony zöld színt mutat, amíg a vezeték fut, és a vezérlőprogramot piros vagy sárga állapotok követik automatikus visszaállítási lépéssel.
K: Hogyan működik a gyártósor a tekercs végfelületeivel? V: A lefelé haladó állomás a tekercs végfelületét a csomagolás előtt préseli és lezárja, és a tekercs belső átmérőjének védelme szükség esetén megadható.
K: A tekercs tengelye mindig vízszintes? V: A standard sorba épített adagolásnál vízszintes; ha a csomagológépnek szemfüggőleges tekercsre van szüksége, vagy az elrendezés megkívánja, akkor egy dönthető opciót adnak hozzá, és a tengelykezelést a projekttervezés során rögzítik.
Közzétett specifikációs adatok – erősítse meg a saját sorával szemben
Ezek az FHOPE által közzétett termékleírások. Vásárlás előtt ellenőrizze mindegyiket az idézett sorral.
- A tekercsbillentő a tekercseket 90°-kal elforgatja (szemtől az égig, szemtől a falig), mint a gyártósor első állomása, és integrált mérőrendszert is képes szállítani a szállítási dokumentumok és a készletnyilvántartások rögzítéséhez.
- A fóliázás teljesen automatizált és programozható – a tekercselési minta, az átfedési százalék és a fóliafeszültség tekercsméret és felülettípus szerint változik.
- A gyártási szakirodalom az integrált tekercssorok áteresztőképességét körülbelül 60 tekercs/h-nak tekinti, és az ipari sajtó régóta a farokzárást és a pántolást jelöli meg a hasítósorok első szűk keresztmetszeteként (The Fabricator, 2003), ahol a halmozási idő tekercsenként 40–45 másodperc nagyságrendű. Az áteresztőképességet megerősítésképpen célként, ne pedig alsó határként kell kezelni.
Kapcsolódó olvasmány
Források
- Vonalüzem: videónk a YouTube-on.
- Gépspecifikáció: FHOPE mérnöki csapat, 2026-10-08.
- Henger- és tekercsábrák: szemléltető kiviteli példa és projekt-átfogó ábrák.
- Termékleírás: FHOPE acéltekercs-csomagoló sorra vonatkozó kiadványok.
- Iparági hivatkozás: The Fabricator, 2003 (hasítósor faroktömítésének és halmozási elemzése).
Következő lépés
- Küldje el a tekercsválasztékát és az elrendezési rajzot nak nek info@fhopepack.com — legkisebb és legnagyobb külső átmérő, belső átmérő, szélesség és súly, valamint a telephely helyigénye.
- Ajánlatkérés 48 órán belül az állomások közötti elrendezéssel, a görgők osztástávolságával és az állomáslistával, amelyek az Ön tartományához vannak méretezve.
- Ingyenes helyszíni felmérés foglalása Így az épülethez való hozzáférést, az aknamélységet és az áramellátást a megrendelés előtt a helyszínen ellenőrizzük.
Utolsó felülvizsgálat: 2026-10-08