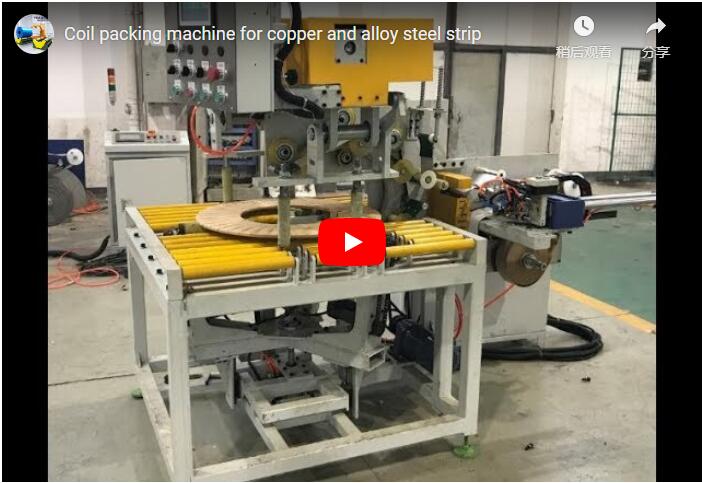
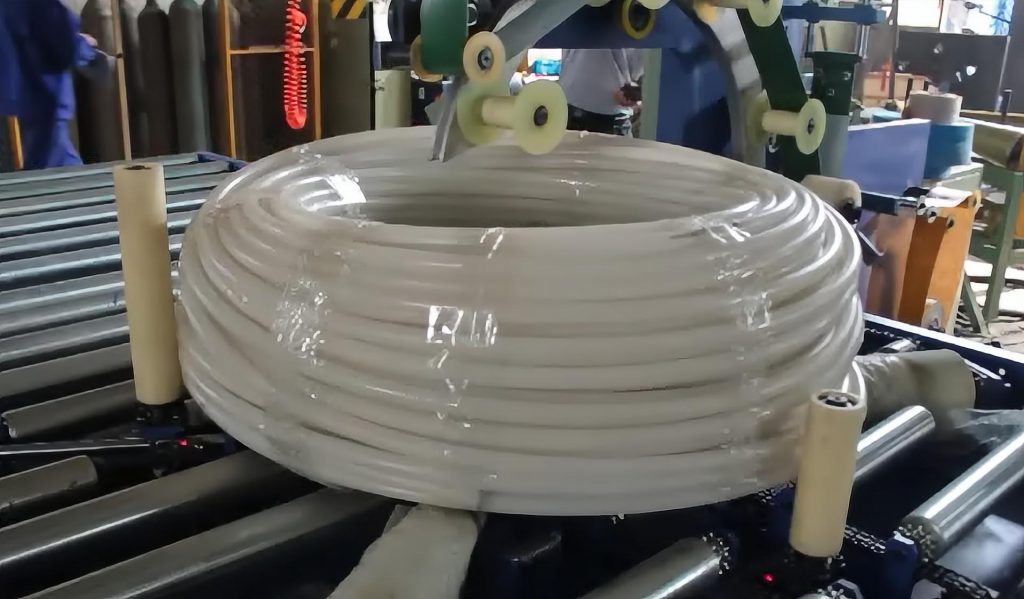
Összefoglaló Ez a videó egy kétlépcsős réztekercs-nyújtócsomagoló sort mutat be , amely teljes folyamatban van: a tekercseket felemelik az orsókról, laposra döntik, egy forgó platformon nyújtva fóliázzák, egy második fóliaátmeneten és lezáráson esnek át, majd automatikusan egymásra rakják. A felvétel megerősíti az automatizált csomagolást, a görgős szállítószalagos továbbítást és a kétszintes rakást fa raklapokon , kézi beavatkozás nélkül, az aktív ciklusokban. A ciklusidő, a tekercs súlya, a teljesítmény és a tanúsítványok nem láthatók – vásárlás előtt ellenőrizze az alábbi ellenőrzőlistát.
(A játékos neve az eredeti feltöltésből származik; a felvételen látható tekercsek rézből készültek.)
A réz csomagolása egy könyörtelen termék. A csupasz tekercsek karcolódnak, elszíneződnek és oxidálódnak, egy olyan tekercs pedig, amely elég nehéz ahhoz, hogy géppel mozgassuk, túl nehéz ahhoz, hogy kézzel mozgassuk. A videóban található szöveg mindkét problémára egyetlen folyamatban választ ad: az első állomás feszítőfóliával fóliázza a tekercset, miközben az forog, a második állomás újabb fóliamenetet ad hozzá és lezárja a fóliát, egy préskaros rakodógép pedig rendezett raklaphalmokat épít fel anélkül, hogy bárki hozzáérne a termékhez.
Ez a cikk két réteget különít el. A megfigyelési részek csak a látható részeket mutatják képkockánként. Az értelmezési rész egyértelműen következtetésként van megjelölve, és mindent felsorol, amit a videó nem tud bizonyítani, hogy megerősíthesd a gyártóval.
Amit a videó mutat, szakaszról szakaszra
| Hozzávetőleges idő | Mi látható a képernyőn |
|---|---|
| 0:00 | Széles látószögű kép a csarnokról: sárga görgős szállítószalagok, könnyű acélkeretek, egy felső emelőhíd, egy munkás egy raklap mellett. |
| 0:12 | Két nagy réztekercs vízszintes orsókon felszerelve a kezelőállomáson, sárga korlátok mögött. |
| 0:16 | Egy tekercs felfelé billen egy ferde görgős szállítószalagon a feldolgozó terület felé. |
| 0:20 | A tekercs egy forgó platformon helyezkedik el; egy felső kar szerelvény helyezkedik el felette. |
| 0:28 | Első tekercselés: átlátszó stretchfóliát helyeznek a forgó tekercs köré; a betétek a feszítést és a lezárást mutatják. |
| 0:32 | A tekercs teljesen átlátszó fóliába van csomagolva, és a sárga görgőkön nyugszik. |
| 0:36 | Egy védősisakos kezelő egy kis kézi eszközt tartva a kezében figyeli a tekercset. |
| 0:40 | A csomagolóegység ismét leereszkedik a második fóliaátfutáshoz; a betétek a fóliatekercset és a feszítőrendszert mutatják. |
| 0: 48-0: 52 | A becsomagolt tekercs lefelé halad, és egy ezüst görgőkkel ellátott szakaszra kerül. |
| 0:56 | Egy felső szállítókar előkészíti a tekercs felemelését egy rakáson. |
| Végső képkockák | Vonalpanoráma: egy kétállomásos halmozó mechanizmus a becsomagolt tekercseket függőleges, tengelyükkel igazított halmokba helyezi fa raklapokon. |
1. szakasz – Betöltés, orientáció és az első tekercselés
A ciklus a tekercskezelő állomáson kezdődik, ahol két nagy réztekercs vízszintes orsókon, sárga biztonsági korlátok mögött helyezkedik el ( 0:12 ). Egy ferde görgős szállítószalag ezután felfelé és függőleges helyzetéből kibillentve a tekercset ( 0:16 ) a központi feldolgozó terület felé továbbítja.
0:20- nál a tekercset egy forgó platformra helyezik a sárga görgősoron, és az elemzés megjegyzi, hogy szorítókkal rögzítik. A csomagolóegységet egy kétkarú nyújtófólia-rendszerként írják le : két fóliaszalag esik le a felső, ív alakú vezetősínekről, vezetőgörgőkkel és feszültségállítással, miközben a tekercs lassan forog alatta ( 0:24–0:28 ).
0:32 -re a tekercs teljesen feltekeredik, és a sárga görgőkön nyugszik. Ebben az első menetben a fólia átlátszónak tűnik, alatta még látható a rézfény.
2. szakasz – Második filmáthaladás, lezárás és átvitel
0:40- kor a sárga csomagolóegység ismét leereszkedik – az elemzés ezt egy második fokozatú csomagolási vagy lezárási menetként értelmezi –, és 0:44- kor a fóliarétegek feltekerednek a tekercs köré . Lejjebb egy erre a célra szolgáló lezáró és vágóegység veszi át a munkát: egy pneumatikus aktuátorokkal és érzékelőkkel ellátott többtengelyes kar igazodik a tekercs széléhez, miközben a tekercs mozdulatlanul áll egy sárga vészleállító gombbal ellátott szürke vezérlődoboz mellett.
A lezárás után a becsomagolt tekercs továbbhalad ( 0:48 ), és ezüst színű görgőkkel ellátott szállítószalagra kerül ( 0:52 ), elválasztva a csomagolási zónát a kiszállítási zónától.
Automatikus rakodás a sor végén
0:56- kor a tekercs eléri a gyártósor végét, ahol egy felső szállítókar előkészíti a tekercs felemelését egy halomba. A záró panoráma teszi teljessé a történetet: egy kétállomásos halmozó mechanizmus felső és alsó préskarokkal két becsomagolt tekercset süllyeszt le egy függőleges, tengelyirányban igazított halomba , majd a kész tekercseket fa raklapokra helyezik . A padlón piros „A” és „B” zónabetűk láthatók, egy narancssárga mellényes és védősisakos munkás pedig a folyosóról figyeli a folyamatot – megfigyel, nem emel.
Közvetlen megfigyelési jegyzetek
- A vonal világos színűre festett acélvázakból épül fel, élénk színekkel sárga biztonsági alkatrészek: hálós kerítés a rakodási és csomagolási zónák körül, korlátok, létra a baktámaszon és sárga görgőcsövek; az alsó szakaszokon ezüstmetál görgők vannak.
- At 0:12 Két nagy réztekercs van vízszintes tengelyekre (orsókra) szerelve, az állomás körül sárga biztonsági korláttal.
- At 0:16 Egy tekercset felfelé döntenek egy ferde görgős szállítószalagon, középen forogva, a központi feldolgozó terület felé haladva.
- At 0:20 A tekercset egy forgó platformra helyezik; egy felső karszerelvény megkezdi a pozicionálást felette, bal oldalon pedig egy figyelmeztető címkékkel ellátott vezérlőszekrény található.
- At 0:28 Az átlátszó fóliát forgó karok segítségével viszik fel a tekercs felületére; a kép a képben betétek a fólia feszítését és lezárását mutatják közelről.
- At 0:32 A tekercs teljesen átlátszó fóliába van csomagolva; a betét a fólia vágását és lezárását mutatja.
- At 0:36 Egy védősisakos női kezelő a jobb oldalon áll, egy kis eszközt (esetleg szkennert vagy távirányítót) tartva, és a tekercset figyeli.
- At 0:40 a sárga fóliacsomagoló egység ismét leereszkedik, ami egy második fokozatú csomagolási vagy lezárási menetnek felel meg; a következőnél: 0:44 fóliarétegek tekerednek a tekercs köré.
- At 0:48 a tekercs a szállítószalag mentén mozog anélkül, hogy felette csomagolófej lenne; 0:52 belép az ezüsthengeres részlegbe.
- At 0:56 Egy felső szállítókar előkészíti a tekercs felemelését egy halomra; a betétek a végső halmozott elrendezést mutatják.
- A záró panorámaképen a felső és alsó nyomókarok leengednek és megtartják magukat. két becsomagolt tekercs egy függőleges, tengelyirányban elhelyezett kötegben; több becsomagolt tekercs hever raklapokon; egy narancssárga mellényes és védősisakos munkás a bal oldali folyosóról figyeli a folyamatot.
- Egy többtengelyes karral, pneumatikus működtetőkkel, érzékelőkkel és szürke vezérlődobozzal ellátott, automatizált tömítő/vágó egység igazodik a tekercs széléhez, miközben a tekercs álló helyzetben van.
- Egy piros vészleállító A gomb a vezérlőszekrény elején látható; a tömítőegység vezérlődobozán egy sárga, kör alakú vészleállító gomb, egy átlátszó ablak és egy fekete gomb található; a felső gerendán zöld és piros gombok találhatók (a funkció nincs megadva).
- A berendezésen látható figyelmeztető címkék között szerepel egy sárga háromszög alakú veszélyszimbólum felkiáltójellel, egy angol „MAGAS FESZÜLTSÉG” háromszög alakú címke, valamint egy kínai figyelmeztető címke, amely penge okozta sérülésre figyelmeztet; egy kis felszerelési címkén pedig az „1C-4” felirat olvasható.
- Piros kínai karakterek vannak festve a gyár falára (részleges szlogen); a legtöbb képkockán egy félig átlátszó gyártói vízjel látható.
- A két elemzési menet nagyjából a tekercsek becsült értékét mutatja 1 m és a 1.2–1.5 m külső átmérő a vázarányokból – csak vizuális becslés, nem specifikáció.
Amit a videó nem mutat
- Modellszám vagy névtábla (a termelői vízjelen túl).
- Névleges teljesítmény, feszültség vagy áramerősséghidraulikus vagy pneumatikus nyomásértékek;
- Ciklusidő tekercsenként és átviteli sebesség (darab óránként).
- Maximális tekercssúly, pontos méretek vagy rézminőség — a fenti átmérőadatok vizuális becslések.
- Teljes gyártósori alapterület, szállítószalag-magasságok és szabadtávolságok elrendezési tervezéshez szükséges.
- Tanúsító védjegyek (CE, ISO, UL és hasonlók) — nem látható.
- PLC modell, HMI szoftver vagy nagyméretű érintőképernyő — csak gombok, egy forgókapcsoló és egy kis ablak látható.
- Fényfüggönyök vagy ajtóreteszek — nem látható tisztán; csak a kerítés és a vészmegállók vannak megerősítve.
- Ellenőrzőállomás, selejtezőállomás vagy automatikus címkézőállomás — bár a játékos címe említést tesz a címkézésről, az elemzett képkockákban nem jelenik meg a címkéző felszerelés.
- Film specifikáció (típus, szélesség, vastagság, nyújtási arány) és karbantartási időközök vagy alkatrészlisták.
A fenti tételeket ne gyengeségként, hanem „egyeztesse a gyártóval” kérdésként kezelje – a felvételek egyszerűen nem képesek ezeket az adatokat tárolni.
Miért van értelme a kétlépcsős csomagolásnak (értelmezés)
A következő következtetés a sorrendből és az általános iparági gyakorlatból származik – nem mért tényekből.
- Lefedettségi logika. Két fóliaátmenet és egy erre a célra szolgáló lezárási lépés arra utal, hogy a tervezési cél az oxidációra és karcolásra érzékeny felület teljes, biztonságos lefedése, nem pedig egyetlen gyors tekercselés.
- Kezelési logika. Az automatizált döntés, áthelyezés, csomagolás és egymásra rakás azt jelenti, hogy senki sem emeli vagy rögzíti a tekercset a bemutatott ciklusok során; a kamerán lévő emberek csak egy kézi eszközt figyelnek meg vagy tartanak. A kézi anyagmozgatás kockázatának csökkentése a tervezés egyik szándéka.
- Tárolási logika. A tengelyek mentén elhelyezett, kétmagas raklapok alkalmasak targoncakezelésre és stabil raktározásra. Csak kétmagas rakás látható – a magasabb minták ezen a felvételen nem bizonyítottak.
- Filmolvasás. A fólia elsőre tiszta, későbbi közeli képeken pedig fehér, szabályos gyűrődésekkel; a film pontos konfigurációját meg kell erősíteni.
- Tipikus használati eset (származtatott). Ez a vezetéktípus nagy értékű réz tekercseléshez alkalmas, amelyet védeni kell a nedvességtől, portól és oxidációtól – klasszikus példa erre az erőtranszformátorok és a reaktortekercsek –, beleértve az exportszállítást is. Tekintse ezt alkalmazási útmutatónak, ne teljesítmény-állításnak.
Hová illik ez a vonal
| Ha az Ön igénye… | Amit a felvétel alátámaszt | Erősítse meg a gyártóval |
|---|---|---|
| Nagy réztekercsek automatizált tekercselése | Teljes ciklus: orsók → dőlés → forgó platform → tekercselés | Max. tekercs külső átmérő, belső átmérő, szélesség és súly |
| Kétlépcsős felületvédelem | Második fóliamenet plusz egy lezáró/vágó egység | Rétegek száma, fólia típusa és nyúlása |
| Tárolásra kész kimenet | Préskaros egymásra rakás, tengelyirányban igazított tekercsek raklapokon | Rakásmagassági opciók és raklapáramlás |
| Kevés érintést igénylő működtetés | A kezelők csak megfigyelik a terméket; kézzel nem nyúlnak hozzá. | Rakodási mód és személyzeti létszám |
| Integráció a meglévő szállítószalagokkal | Több szakaszból álló görgős szállítószalagok különálló zónákban | Alaprajz, magasságok és áramlási irány |
Vásárlás előtti ellenőrzőlista
- Tekercs specifikációja: külső átmérő, belső átmérő, szélesség és max súly a gép névleges kapacitásához képest
- Ciklusidő tekercsenként és realisztikus áteresztőképesség a tekercskeverékhez
- Fólia specifikáció: szélesség, vastagság, nyújtási arány és rézfelületekkel való kompatibilitás
- Vezérlőrendszer: PLC/HMI részletek, hibadiagnosztika, távoli támogatási lehetőség
- Biztonsági csomag: fényfüggönyök, reteszelt kapuk és vészleállító rendszer a videón láthatón túl is
- Az Ön piacán szükséges tanúsítványok (CE, UL, ISO stb.)
- Elrendezés illeszkedése: gyártósor alaprajza, szállítószalag-magasságok, padlójelölések és közlekedési útvonalak
- Halmozási lehetőségek: maximális halmozási magasság, raklaptípusok és üres raklapok adagolása
- Címkézés és nyomon követhetőség: van-e nyomtató- és felhelyezőállomás, mivel itt nem látható ilyen.
- Garancia, a fólia kocsi és a hegesztőegység pótalkatrészei, valamint karbantartási intervallumok
FAQ
Mit jelent a „kétlépcsős” csomagolás ezen a gyártósoron? A felvételen a tekercs első stretchfóliázást kap a forgó platformon, majd a csomagolóegység ismét leereszkedik egy második menetre, és egy különálló hegesztő/vágó egység fejezi be a csomagolást. A rétegek pontos számát és a fóliatípusokat a gyártónál kell ellenőrizni.
Mekkorák a tekercsek, amiket kezelni tud? A képernyőn látható tekercsek nagy, gyűrű alakú réztekercsek; a vizuális becslések szerint a külső átmérőjük nagyjából 1 m és 1.5 m között van. Ezek csak becslések – a tekercs névleges méreteit és súlyát a gyártónál kell ellenőrizni.
Teljesen automatikus a gyártósor? A csomagolási, lezárási, áthelyezési és egymásra rakási lépések a tekercs megérintése nélkül zajlanak; a kezelők csak megfigyelőként vagy egy kézi eszközt tartva jelennek meg. A tekercsek orsókra való felrakodásának, valamint a raklapok adagolásának és eltávolításának módját a gyártónál ellenőrizheti.
Milyen biztonsági jellemzők láthatók? Sárga hálós kerítés a mozgó zónák körül, piros vészleállító gomb a fő szekrényen, sárga vészleállító gomb a hegesztőegység vezérlődobozán, valamint veszélyt jelző címkék, beleértve a „NAGYFESZÜLTSÉG” háromszöget. A fényfüggönyök és a reteszek nem láthatók tisztán – ellenőrizze a teljes biztonsági csomagot.
Felcímkézi a tekercseket? A játékos neve említi a címkézést, de az elemzett felvételen nem látható semmilyen címkézés vagy nyomtatási és felhelyezési állomás. Ha a nyomonkövethetőségi címkék fontosak Önnek, erősítse meg az elérhetőséget és az elhelyezést a gyártóval.
Kapcsolódó olvasmány
- Automatikus tekercscsomagoló sor — hogyan épül fel egy komplett tekercscsomagoló sor az adagolástól a rakásolásig.
- Tudjon meg többet az FHOPE csomagológépekről
- Tudjon meg többet az FHOPE csomagológépekről
Következő lépés
Ha a tekercseid úgy néznek ki, mint a videóban – nagyok, nehezek és a felületük kritikus –, akkor küldd el a tekercs méreteit, súlytartományát és a célzott áteresztőképességet a kapcsolatfelvételi oldalon keresztül . Kérd a fenti ellenőrzőlista tételeit az árajánlat részeként, hogy az ajánlat megfeleljen a felvételen láthatónak.
Forrás és módszer
Ez a cikk kizárólag a beágyazott videón alapul. A felvétel csak háttérzenét tartalmaz – nincs narráció, és beszédet sem írtak le. Egy vizuális nyelvi modell 27 mintavételezett képkockát elemzett (körülbelül 4 másodpercenként egy képkockát, két menetben); az időbélyegek hozzávetőlegesek és a képkockapozíciókból származnak. A tekercs méretének képernyőn megjelenő becslései vizuális becslések, nem gyártói specifikációk. A képkockánkénti elemzési jelentést ellenőrzés céljából megőrizzük.