सारांश: लपेटी और बांधी गई कॉइल अपनी परतों को कसकर रखती है और ग्राहक के लिए अपने बैंड को सही जगह पर बनाए रखती है। यह क्लिप दो कार्यशालाओं में लपेटने और बांधने वाली मशीनों को दिखाती है, जिन्हें एक सीधी रेखा के बजाय एक क्रम में प्रस्तुत किया गया है। 20 कॉइल प्रति घंटे के लक्ष्य के लिए, टैक्ट 3,600 ÷ 20 = 180 सेकंड प्रति कॉइल है। धीमा स्टेशन, या एक संयुक्त स्टेशन पर लपेटने और बांधने का काम, टैक्ट के भीतर होना चाहिए; हम आपके लेआउट के अनुसार स्टेशनों का आकार निर्धारित करते हैं।
विषय - सूची
- वीडियो में क्या दिखाया गया है
- क्लिप में दिखाए गए दो स्टेशन
- कुंडली को आँख के माध्यम से लपेटना
- कुंडल को आँख के माध्यम से बांधना
- आउटपुट, लाइन साइकिल समय और टैक्ट
- नियंत्रण और सुरक्षा
- कॉइल रैपिंग और स्ट्रैपिंग स्टेशन के लिए चयन चेकलिस्ट
- इंजीनियरिंग से संबंधित अक्सर पूछे जाने वाले प्रश्न
- अगला कदम
- संबंधित पढ़ने
- सूत्रों का कहना है
वीडियो में क्या दिखाया गया है
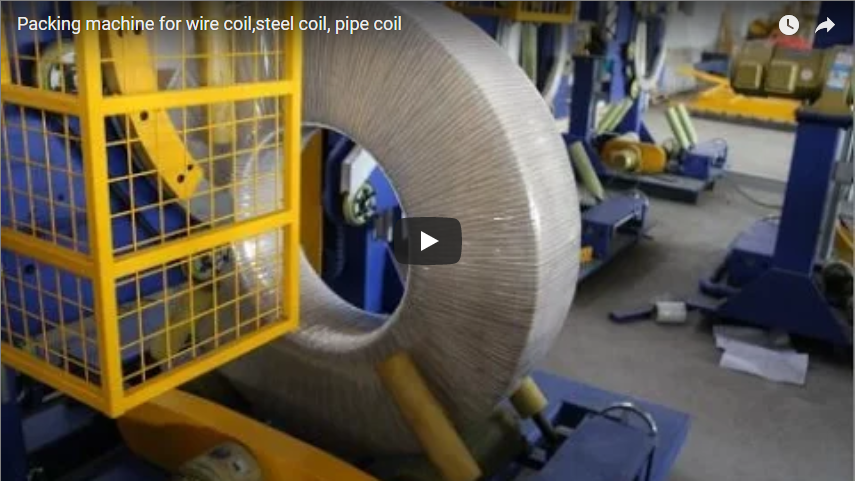
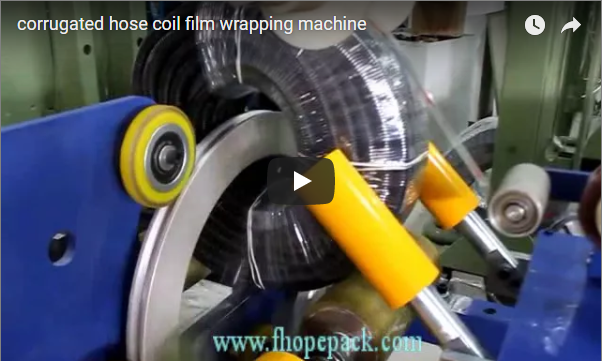
वीडियो की शुरुआत एक कार्यशाला के रैपिंग स्टेशन से होती है: एक कुंडल हरे रोलर्स पर सपाट पड़ा है और एक आरी-पार दिखने वाले रैपर का छल्ला कुंडल के बीच से गुजरता है, घूमते हुए स्ट्रेच फिल्म पर बिछ जाता है। फिल्म आरी से होकर गुजरती है और कुंडल के बाहरी, आंतरिक और दोनों सतहों को ढक लेती है।
इसके बाद वीडियो क्लिप दूसरे वर्कशॉप पर केंद्रित हो जाती है। एक गैन्ट्री पर लगा स्ट्रैपिंग हेड पीले रोलर्स पर लगे कॉइल के ऊपर से गुजरता है, और एक गाइड आर्क स्ट्रैप को कॉइल के छेद से गुजारता है। अंतिम शॉट्स में कैमरा पीले रोलर लाइन के अंत में, स्ट्रैपिंग हेड के सामने स्थित एक कैंची-लिफ्ट टेबल पर ज़ूम करता है।
ये दोनों तस्वीरें दो अलग-अलग कार्यशालाओं से ली गई हैं। स्टेशनों के दिखने का क्रम प्रस्तुतिकरण है, न कि एक निर्धारित एकल-पंक्ति चक्र, और यह इस बात का प्रमाण नहीं है कि मशीनें एक ही कन्वेयर का उपयोग करती हैं।
क्लिप में दिखाए गए दो स्टेशन
| स्टेशन | क्या होता हे |
|---|---|
| स्टेशन 1 – रैप (हरे रोलर) | रिंग कॉइल के छेद से होकर गुजरती है और फिल्म को कॉइल के हिस्से के चारों ओर लपेट देती है। |
| स्टेशन 2 – पट्टा (पीले रोलर) | गैन्ट्री हेड कॉइल के माध्यम से एक पट्टा गुजारता है और उसे तनाव देता है। |
| लिफ्ट टेबल (पीले रोलर्स) | स्ट्रैपिंग रोलर लाइन के अंत में कैंची-लिफ्ट टेबल |
सबसे पहले रैपिंग बाहरी व्यास को पकड़ती है और परतों को कसकर रखती है, फिर स्ट्रैप फिल्म को फिक्स करता है और हैंडलिंग लोड को वहन करता है। चाहे दोनों स्टेशन एक ही कन्वेयर साझा करें या अलग-अलग फीड किए जाएं, हम आपके लेआउट के अनुसार साइज तय करते हैं; क्लिप उन्हें आपस में नहीं जोड़ती है, और हम संयुक्त चक्र का दावा नहीं करते हैं। स्ट्रैपिंग, आई-थ्रू रैपिंग और स्टैकिंग के साथ कनेक्टेड लाइन के लिए, सर्विस सेंटरों के लिए हमारी स्लिट कॉइल पैकिंग लाइन देखें ।
कुंडली को आँख के माध्यम से लपेटना
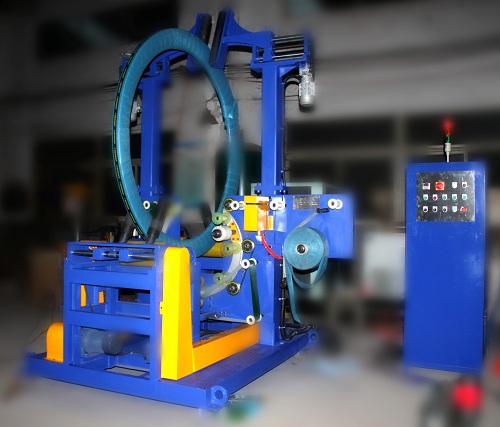
आई-थ्रू कॉइल रैपर एक ऐसी मशीन है जिसका घूमने वाला रिंग स्ट्रेच फिल्म को कॉइल आई से गुजारता है, जिससे बाहरी सतह (OD), आंतरिक सतह (ID) और दोनों सतहें कवर हो जाती हैं। वीडियो में दिखाया गया रैपर हमारे स्ट्रिप और बैंड कॉइल के लिए इस्तेमाल होने वाले कॉपर कॉइल रैपर के समान आई-थ्रू प्रकार का है। मॉडल और उसकी सेटिंग्स प्रोजेक्ट के अनुसार कॉन्फ़िगर की जाती हैं; संदर्भ के लिए, FPC-200 आई-थ्रू कॉपर कॉइल रैपर का विवरण इस प्रकार है:
| प्राचल | मान (संदर्भ) |
|---|---|
| पैकेज ओडी | 600-1,200 मिमी |
| पैकेज आईडी | 300-800 मिमी |
| वस्तु का वजन | 5-500 किलो |
| रोटेटिंग गति | 10-100 आर / मिनट |
| रोलर की गति | 2-4 m / मिनट |
| ओवरलैप गुंजाइश | 20% -90% |
| लपेटने की गति | प्रति कुंडली 23-50 सेकंड |
अधिक भार सहन करने योग्य स्ट्रिप कॉइल्स के लिए हम FPC-300 की पेशकश करते हैं:
| आवरण | कुंडल आयुध डिपो | कुंडल आईडी | कुंडल वजन | रिंग स्पीड | |
|---|---|---|---|---|---|
| पांचवें वेतन आयोग-200 | 600-1,200 मिमी | 300-800 मिमी | 5-500 किलो | 10-100 आर / मिनट | |
| पांचवें वेतन आयोग-300 | 700-1,200 मिमी | 400-900 मिमी | 10-1,000 किलो | 5-100 आर / मिनट | फिल्म की चौड़ाई, ओवरलैप और कॉइल के आकार के आधार पर रैपिंग की गति निर्धारित की जाती है, जिसे प्रोग्राम में सेट किया जा सकता है, इसलिए हम प्रत्येक प्रोजेक्ट के अनुसार फिल्म प्लान का आकार तय करते हैं। |
कुंडल को आँख के माध्यम से बांधना
लपेटने के बाद, पट्टा फिल्म को स्थिर कर देता है और भार वहन करता है। इस मशीन श्रेणी के बारे में अधिक जानकारी हमारी स्टील कॉइल रेडियल स्ट्रैपिंग मशीन पोस्ट में उपलब्ध है। वीडियो में दिखाई गई पीईटी आई-थ्रू स्ट्रैपिंग मशीन इस लाइन के लिए विशेष रूप से निर्मित है और इसका कोई मॉडल कोड नहीं है। संदर्भ के लिए, स्टील कॉइल के लिए हमारी मानक पीईटी आई-थ्रू स्ट्रैपिंग मशीन का विवरण इस प्रकार है:
| प्राचल | मान (संदर्भ) |
|---|---|
| स्ट्रैपिंग का आकार | बाहरी व्यास 800-1,350 मिमी; आंतरिक व्यास 508-610 मिमी; चौड़ाई 20-500 मिमी |
| कुंडल वजन | 100-2,500 किलो |
| पट्टा सामग्री | पीईटी, चौड़ाई 9-12 मिमी, मोटाई 0.4-1.0 मिमी |
| पट्टा तनाव | 100-1,000 एन |
| स्ट्रैपिंग स्पीड | प्रत्येक स्ट्रैप के लिए लगभग 12-15 सेकंड। |
| घूर्णन तालिका | 4 स्ट्रैपिंग बेल्ट के लिए 360 डिग्री घुमाव |
हमारी स्ट्रैपिंग मशीन की कॉइल ओडी रेंज एक मशीन रेंज है; हम प्रत्येक प्रोजेक्ट के लिए आपकी कॉइल और फिल्म योजना के अनुसार वास्तविक स्ट्रैप प्रोग्राम, बेल्ट की संख्या और तनाव निर्धारित करते हैं।
आउटपुट, लाइन साइकिल समय और टैक्ट
टैक्ट आपके लक्षित आउटपुट द्वारा निर्धारित होता है, मशीनों द्वारा नहीं। प्रति घंटे 20 कॉइल के लिए उदाहरण सहित जांच:
| मद | वैल्यू |
|---|---|
| आउटपुट लक्ष्य (उदाहरण के तौर पर) | 20 कॉइल प्रति घंटा |
| टैक्ट, 3,600 ÷ 20 | 180 सेकंड प्रति कॉइल |
| रैप टाइम, एफपीसी-200 संदर्भ | 23-50 एस |
| स्ट्रैप लगाने का समय, 4 स्ट्रैप x 12-15 सेकंड | 48-60 एस |
| रोग की स्थिति | धीमा स्टेशन (अलग) या रैप + स्ट्रैप (संयुक्त, 71-110 सेकंड) 180 सेकंड से कम |
जब रैप और स्ट्रैप दो अलग-अलग स्टेशनों पर चलते हैं, तो धीमा स्टेशन लाइन साइकिल टाइम निर्धारित करता है, जो टैक्ट से अधिक नहीं होना चाहिए। जब एक ही स्टेशन दोनों काम क्रम से करता है, तो साइकिल टाइम दोनों समयों का योग होता है। यदि परिणाम आपके टैक्ट से अधिक हो जाता है, तो हम स्टेशन की गति बढ़ा देते हैं या काम को विभाजित कर देते हैं।
नियंत्रण और सुरक्षा
रैपर रिंग और स्ट्रैपिंग हेड कॉइल के चारों ओर और उसके भीतर स्वचालित रूप से घूमते हैं। मशीन के चलने के दौरान लोगों को रिंग और हेड के घूमने वाले क्षेत्रों से दूर रखें, और किसी भी तरह की रुकावट को दूर करने या कॉइल बदलने का काम केवल स्टेशन के बंद और अलग होने की स्थिति में ही करें।
लागू होने वाले मानक गंतव्य बाजार पर निर्भर करते हैं। सीई बाजारों के लिए, आईएसओ 12100 जोखिम मूल्यांकन पद्धति निर्धारित करता है और EN 415-10 पैकेजिंग मशीनों के लिए सामान्य आवश्यकताएं निर्धारित करता है।
कॉइल रैपिंग और स्ट्रैपिंग स्टेशन के लिए चयन चेकलिस्ट
- कॉइल का बाहरी व्यास (OD), आंतरिक व्यास (ID), चौड़ाई और वजन सीमा।
- लाइन को प्रति घंटे कितने कॉइल पैक करने होंगे?
- रैप फिल्म की चौड़ाई, प्रकार और ओवरलैप प्रोग्राम।
- स्ट्रैप की सामग्री, बेल्ट की संख्या और तनाव।
- एक साझा कन्वेयर या अलग-अलग स्टेशन, और उनके बीच स्तर में परिवर्तन।
- फर्श का क्षेत्रफल, बिजली आपूर्ति और नियंत्रण संकेत।
इंजीनियरिंग से संबंधित अक्सर पूछे जाने वाले प्रश्न
प्रश्न: स्ट्रैप लगाने से पहले कॉइल को आई के माध्यम से क्यों लपेटा जाता है? उत्तर: आई के माध्यम से लपेटने से कॉइल के बाहरी, आंतरिक और दोनों सतहें ढक जाती हैं क्योंकि कॉइल रोलर्स पर धीरे-धीरे घूमती है। परतें आपस में कसकर जुड़ी रहती हैं, और बाद में स्ट्रैप फिल्म को स्थिर कर देता है और हैंडलिंग का भार वहन करता है।
प्रश्न: ये दोनों स्टेशन अलग-अलग वर्कशॉप में क्यों हैं? उत्तर: प्रत्येक मशीन को स्पष्ट रूप से दिखाने के लिए वीडियो को दो अलग-अलग वर्कशॉप में शूट किया गया था; यह क्रम प्रस्तुति के लिए है, और हम आपके लेआउट के अनुसार कन्वेयर या ट्रांसफर लिंक का आकार निर्धारित करते हैं।
प्रश्न: स्ट्रैपिंग की गति कितनी है? उत्तर: हमारी पीईटी आई-थ्रू स्ट्रैपिंग मशीन पर प्रत्येक स्ट्रैप को लगाने में लगभग 12-15 सेकंड लगते हैं, इसलिए 4 बेल्ट वाली कॉइल 48-60 सेकंड में स्ट्रैपिंग का काम पूरा कर लेती है; बेल्ट प्रोग्राम को प्रोजेक्ट के अनुसार सेट किया जाता है।
प्रश्न: क्या रैप और स्ट्रैप एक ही टैक्ट में हो सकते हैं? उत्तर: हाँ। अलग-अलग स्टेशनों के साथ, धीमे वाले को टैक्ट के भीतर फिट होना चाहिए। यदि एक ही स्टेशन दोनों कार्य कर रहा है, तो रैप का समय (23-50 सेकंड) और स्ट्रैप का समय (48-60 सेकंड) दोनों का योग होना चाहिए, और हम टैक्ट के उदाहरण में इस योग की जाँच करते हैं।
प्रश्न: मेरे कॉइल के लिए कौन सा रैपर उपयुक्त है? उत्तर: 600-1,200 मिमी बाहरी व्यास, 300-800 मिमी आंतरिक व्यास और 500 किलोग्राम तक के कॉइल FPC-200 में फिट होते हैं; 1,000 किलोग्राम तक के भारी कॉइल, जिनका आंतरिक व्यास 400-900 मिमी होता है, FPC-300 में फिट होते हैं।
अगला कदम
हम आपके कॉइल रैपिंग और स्ट्रैपिंग स्टेशन की योजना तीन चरणों में बनाते हैं:
- अपना लेआउट ड्राइंग जमा करें कॉइल के आकार, स्ट्रैप की संख्या और आउटपुट के साथ info@fhopepack.com.
- 48 घंटों के भीतर प्रस्ताव प्राप्त करेंरैप और स्ट्रैप प्लान और टैक्ट चेक के साथ।
- साइट सर्वे बुक करें कन्वेयर की ऊंचाई, फर्श की जगह और बिजली आपूर्ति की जांच करना।
संबंधित पढ़ने
- एफपीसी-200 तांबे की कुंडली रैपर
- स्टील कॉइल पीईटी स्ट्रैपिंग मशीन
- वीडियो: तांबा और मिश्र धातु इस्पात की पट्टियों के लिए कॉइल पैकिंग मशीन
- वीडियो: लेबलिंग, रैपिंग और स्टैकिंग के साथ स्वचालित कॉपर स्ट्रिप कॉइल पैकिंग लाइन
- वीडियो: आई-थ्रू फिल्म रैपिंग के लिए स्टील कॉइल और कॉपर कॉइल पैकेजिंग मशीन
- वीडियो: स्वचालित स्टील कॉइल स्ट्रैपिंग मशीन
सूत्रों का कहना है
- रैप पैरामीटर: एफपीसी-200 तांबे की कुंडली रैपर, एफपीसी-300 तांबे की कुंडली रैपर
- स्ट्रैप पैरामीटर: स्टील कॉइल पीईटी स्ट्रैपिंग मशीन
- टैक्ट उदाहरण: हमारा हल किया हुआ उदाहरण, दृष्टांत मान
- मशीन क्रियाशील अवस्था में: हमारा वीडियो यूट्यूब पर
- मानकों का दायरा: आईएसओ 12100: 2010, एन एक्सएनयूएमएक्स-एक्सएनयूएमएक्स: एक्सएनयूएमएक्स
अंतिम समीक्षा तिथि: 2026-10-04