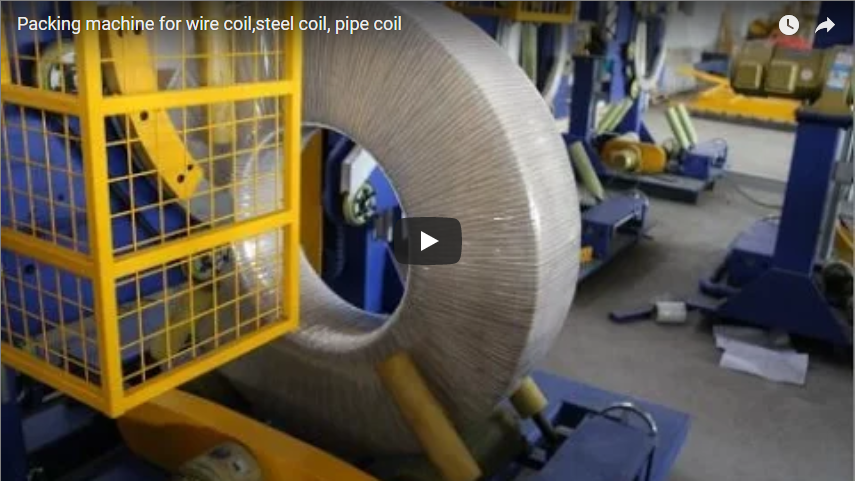
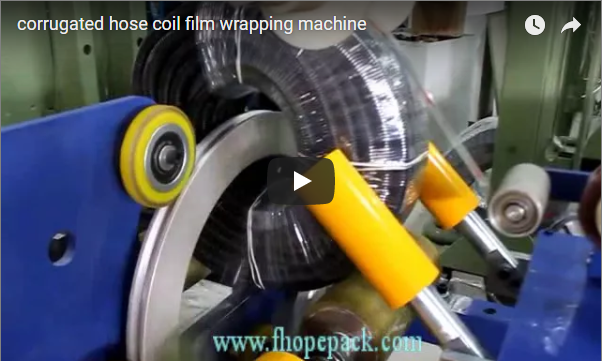
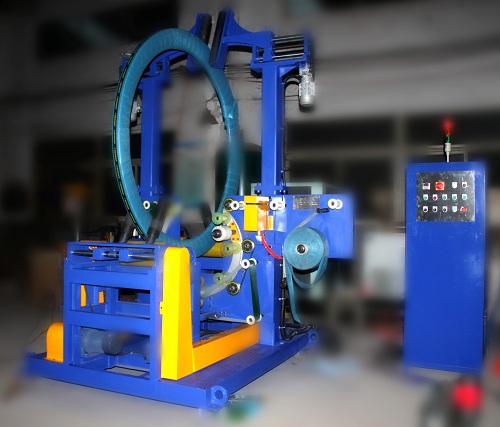
कार्यकारी सारांश: दो चरणों वाली लाइन काम को दो भागों में बांट देती है। पहले चरण में प्रत्येक कुंडल को रिंग रैपर के छेद से लपेटा जाता है; दूसरे चरण में लपेटे हुए कुंडलों को ओवरहेड गैन्ट्री की मदद से ढेर बनाने के लिए आगे बढ़ाया जाता है। लगभग एक मिनट के इस वीडियो में हमारी लाइनों पर दोनों चरण दिखाए गए हैं। आप एक नीले रंग का रिंग रैपर देख सकते हैं जिसमें गैन्ट्री स्टैकर लगा है, एक सफेद गैन्ट्री जिसमें पीले रंग का ग्रिपर हेड लगा है, और एक दूसरी रिंग जो एक पतले कुंडल को लपेट रही है।
विषय - सूची
- संक्षिप्त उत्तर
- क्लिप में क्या दिखाया गया है
- पहला चरण: अंगूठी का आवरण
- दूसरा चरण: ओवरहेड गैन्ट्री
- लाइन की गति को क्या निर्धारित करता है?
- कन्वेयर-आधारित लाइनों के लिए कॉइल रेंज
- दो-चरणीय लाइन के लिए चयन चेकलिस्ट
- नियंत्रण और सुरक्षा
- इंजीनियरिंग से संबंधित अक्सर पूछे जाने वाले प्रश्न
- अगला कदम
- संबंधित पढ़ने
- सूत्रों का कहना है
संक्षिप्त उत्तर
- एक कुंडल विद्युतचालित रोलर कन्वेयर पर सपाट अवस्था में आता है।
- एक रिंग रैपर फिल्म को छेद से गुजारता है जबकि रोलर्स कॉइल को घुमाते हैं, जिससे यह चारों ओर से सील हो जाता है।
- लिपटी हुई कुंडली को ऊपर स्थित गैन्ट्री पर ले जाया जाता है।
- गैन्ट्री कॉइल को उठाती है और उसे स्टैक पर या अगले स्टेशन पर रख देती है।
- तैयार माल का ढेर रोलर्स या फोर्कलिफ्ट द्वारा लाइन से बाहर ले जाया जाता है।
क्लिप में क्या दिखाया गया है
| क्लिप समय | दृश्य |
|---|---|
| 0–12 सेकंड | एक कुंडल नीले ऊर्ध्वाधर वलय में पीले रोलर्स पर सपाट पड़ा होता है, जो पारदर्शी फिल्म को छेद के माध्यम से लपेटता है। |
| 12–40 सेकंड | कन्वेयर के ऊपर लगा एक नीला गैन्ट्री अपने ग्रिपर आर्म्स को एक लिपटे हुए कॉइल तक नीचे लाता है और उसे नीचे रख देता है। |
| 45–55 सेकंड | पीले ग्रिपर हेड वाला एक सफेद गैन्ट्री पीले फिक्स्चर वाले रोलर प्लेटफॉर्म के ऊपर से गुजरता है। |
| अंतिम सेकंड | हरे रोलर्स पर एक पतली कुंडली दूसरे रिंग रैपर में लिपटी हुई है, जबकि नारंगी रंग की हेलमेट पहने एक ऑपरेटर उसके बगल में काम कर रहा है। |
समय अंतराल लगभग हर 3 सेकंड में लिए गए फ्रेम से लिया गया है, इसलिए प्रत्येक सीमा अनुमानित है। यह क्लिप एक मोंटाज है, इसलिए दृश्य एक से अधिक पंक्तियों से लिए गए हैं।
पहला चरण: अंगूठी का आवरण
फिल्म रोल को ले जाने वाला छल्ला हर चक्कर में कॉइल के छेद से होकर गुजरता है। कॉइल के नीचे लगे रोलर इसे धीरे-धीरे घुमाते हैं, जिससे हर चक्कर पिछले चक्कर को ओवरलैप करता है। जब कॉइल एक पूरा चक्कर लगा लेता है, तो फिल्म बाहरी सतह, बोर और दोनों किनारों को ढक लेती है।
हमारी कॉइल पैकिंग लाइनों पर, पीएलसी/एचएमआई प्रोग्राम प्रत्येक कॉइल प्रकार के अनुसार सेंटरिंग, टेंशन और ओवरलैप सेट करते हैं। फिल्म, पेपर या बुने हुए रैप का उपयोग किया जा सकता है, और इसी लाइन पर पीईटी या स्टील स्ट्रैपिंग और एक ईआरपी/एमईएस लेबल भी जोड़ा जा सकता है।
दूसरा चरण: ओवरहेड गैन्ट्री
एक बार कॉइल लपेटने के बाद, लाइन को नई लपेट को नुकसान पहुंचाए बिना उसे आगे बढ़ाना होता है। एक ओवरहेड गैन्ट्री ऊपर से यह काम करती है, इसलिए लाइन में कोई फोर्कलिफ्ट या क्रेन शामिल नहीं होती।
- ग्रिपर आर्म्स बाहरी किनारे पर बंद हो जाते हैं कॉइल का, जैसा कि क्लिप में नीले गैन्ट्री पर दिखाया गया है।
- गाड़ी कुंडली को सीधे ऊपर उठाती हैयह यात्रा करता है और इसे स्टैक पर नीचे रखता है।
- स्टैक आंख से आकाश की ओर बढ़ता हैहमारी स्वचालित कॉइल पैकिंग लाइन पर प्रति स्टैक अधिकतम 6 कॉइल पैक की जा सकती हैं।
वीडियो में आगे दिखाई देने वाला सफेद गैन्ट्री एक अलग हेड दिखाता है: एक पीला ग्रिपर यूनिट जो रोलर प्लेटफॉर्म पर काम करता है। यह हेड कॉइल की रेंज और कॉइल को उठाने के तरीके के अनुसार डिज़ाइन किया गया है, इसलिए यह हर प्रोजेक्ट के लिए बदलता रहता है।
लाइन की गति को क्या निर्धारित करता है?
दो चरणों वाली लाइन अपने सबसे धीमे स्टेशन की गति से चलती है। अधिकांश लाइनों में, यह या तो रिंग रैपर होता है, जिसे एक पूरा कॉइल घुमाना पड़ता है, या गैन्ट्री होती है, जो प्रति कॉइल एक लिफ्ट और यात्रा करती है।
| यदि सबसे धीमा स्टेशन है | सामान्य समाधान |
|---|---|
| अंगूठी आवरण | जहां शिपमेंट अनुमति देता है, वहां कम रैपिंग या कम ओवरलैप का उपयोग करें। |
| गैन्ट्री स्टैकर | स्टैक पोजीशन को कन्वेयर के करीब रखकर यात्रा की दूरी कम की जा सकती है। |
| आउटफीड | एक बफर कन्वेयर, ताकि स्टैक फोर्कलिफ्ट का इंतजार कर सके। |
इसीलिए हम पहले ड्राइंग में प्रति घंटे कॉइल की संख्या पूछते हैं: यह रिंग की गति, गैन्ट्री की यात्रा और बफर की लंबाई को एक साथ निर्धारित करता है।
कन्वेयर-आधारित लाइनों के लिए कॉइल रेंज
हमारे स्टील कॉइल रैपर मॉडल तालिका से:
| आदर्श | कुंडल आईडी | कुंडल आयुध डिपो | कुंडल की चौड़ाई | अधिकतम कुंडल वजन |
|---|---|---|---|---|
| एफपीसीए-1000 | 508 / 610 मिमी | 700-1600 मिमी | 20-400 मिमी | 2000 किलो |
| एफपीसीए-1200 | 508-610 मिमी | 800-1400 मिमी | 20-500 मिमी | 2500 किलो |
ये स्वचालित लाइनों के लिए कन्वेयर-लोडेड मॉडल हैं। तालिका केवल एक प्रारंभिक बिंदु है, पूरी सूची नहीं; प्रत्येक लाइन परियोजना की कॉइल रेंज के अनुसार बनाई जाती है, इसलिए आंकड़े बदल सकते हैं।
दो-चरणीय लाइन के लिए चयन चेकलिस्ट
- प्रति घंटे कॉइल की संख्या, जिसमें पीक टाइम भी शामिल है।
- कॉइल का आईडी, ओडी, चौड़ाई और वजन सीमा।
- सामग्री को लपेटें, एक दूसरे के ऊपर रखें और पट्टियाँ लगाएँ।
- स्टैक की ऊंचाई और स्टैक का पैटर्न।
- स्टैक पोजीशन और बफर कन्वेयर के लिए जगह।
- आपके ईआरपी/एमईएस के लिए आवश्यक लेबल और डेटा।
नियंत्रण और सुरक्षा
लागू होने वाले मानक गंतव्य बाजार पर निर्भर करते हैं। सीई बाजारों के लिए, आईएसओ 12100 जोखिम-मूल्यांकन विधि निर्धारित करता है और EN 415-10 पैकेजिंग मशीनों के लिए सामान्य आवश्यकताओं को कवर करता है, जो सुरक्षा और आपातकालीन-रोक व्यवस्था को निर्धारित करता है।
रिंग और गैन्ट्री दोनों ही कॉइल के ऊपर और आसपास गतिशील खतरे हैं। प्रत्येक लेआउट के लिए जोखिम मूल्यांकन में सुरक्षा और रोकथाम सर्किट निर्धारित किए गए हैं।
इंजीनियरिंग से संबंधित अक्सर पूछे जाने वाले प्रश्न
प्रश्न: एक मशीन के बजाय दो चरणों का उपयोग क्यों किया जाता है? उत्तर: क्योंकि इससे रैपिंग और स्टैकिंग अलग-अलग कॉइल्स पर एक ही समय में चल सकती है, और प्रत्येक मशीन सरल बनी रहती है।
प्रश्न: एक स्टैक में कितनी कॉइल रखी जा सकती हैं? उत्तर: हमारी स्वचालित कॉइल पैकिंग लाइन पर, कॉइल के वजन और हैंडलिंग के आधार पर, प्रति स्टैक अधिकतम 6 कॉइल रखी जा सकती हैं।
प्रश्न: गैन्ट्री नए रैप को नुकसान पहुँचाने से कैसे बचती है? उत्तर: इसके ग्रिपर आर्म केवल बाहरी किनारे पर बंद होते हैं और कॉइल को सीधे ऊपर उठाते हैं, इसलिए कोई भी फोर्क या स्लिंग रैप किए गए हिस्सों को नहीं छूते हैं।
प्रश्न: कन्वेयर-फेड लाइन के लिए कौन सी कॉइल चौड़ाई उपयुक्त है? उत्तर: हमारी FPCA-1000 20–400 मिमी और FPCA-1200 20–500 मिमी चौड़ाई को कवर करती है।
प्रश्न: क्या लाइन प्रत्येक कॉइल पर लेबल लगा सकती है? उत्तर: हाँ। हमारी कॉइल पैकिंग लाइनों पर ERP/MES लेबलिंग एक विकल्प है।
प्रश्न: लाइन की गति कौन निर्धारित करता है? उत्तर: सबसे धीमा स्टेशन, आमतौर पर रिंग रैपर या गैन्ट्री। आपके लक्षित कॉइल प्रति घंटा से प्रत्येक स्टेशन के लिए आवश्यक चक्र समय निर्धारित होता है।
अगला कदम
हम तीन चरणों में दो-चरण वाली कॉइल पैकिंग लाइन की योजना बना रहे हैं:
- अपना लेआउट ड्राइंग जमा करें कॉइल प्रति घंटे, कॉइल रेंज और स्टैक पैटर्न के साथ, info@fhopepack.com.
- 48 घंटों के भीतर प्रस्ताव प्राप्त करेंरैपर, गैन्ट्री और बफर लेआउट के साथ।
- साइट सर्वे बुक करें इसलिए हम फर्श की जगह, स्टैक की स्थिति और फोर्कलिफ्ट के मार्गों की पुष्टि करते हैं।
संबंधित पढ़ने
- स्लिट कॉइल स्ट्रेच रैपिंग और स्टैकिंग लाइन: आई-थ्रू रिंग से गैन्ट्री स्टैकर तक
- दो-चरण वाली कॉपर कॉइल पैकिंग लाइन: आई-थ्रू रैपिंग, फिर लकड़ी के रनर्स पर स्टैकिंग
- स्टील कॉइल पैकेजिंग लाइन - स्ट्रैपिंग से लेकर स्टैकिंग तक: पांच आरओआई मेट्रिक्स और एक पेबैक फॉर्मूला
- स्वचालित कुंडल पैकिंग लाइन
सूत्रों का कहना है
- मशीन क्रियाशील अवस्था में: यूट्यूब पर वीडियो (लगभग एक मिनट)
- प्रति स्टैक अधिकतम 6 कॉइल, आई टू स्काई, पीएलसी/एचएमआई सेंट्रिंग, टेंशन और ओवरलैप, रैप, स्ट्रैप और ईआरपी/एमईएस लेबल विकल्प: स्वचालित कुंडल पैकिंग लाइन
- FPCA-1000 और FPCA-1200 के मान: स्टील का तार लपेटने की मशीन
- मानक का दायरा: आईएसओ 12100:2010; एन एक्सएनयूएमएक्स-एक्सएनयूएमएक्स: एक्सएनयूएमएक्स
- प्रस्ताव जमा करने की समय सीमा: स्वीकृत सदन सीटीए (प्रस्ताव 48 घंटों के भीतर)
अंतिम समीक्षा तिथि: 2026-10-06