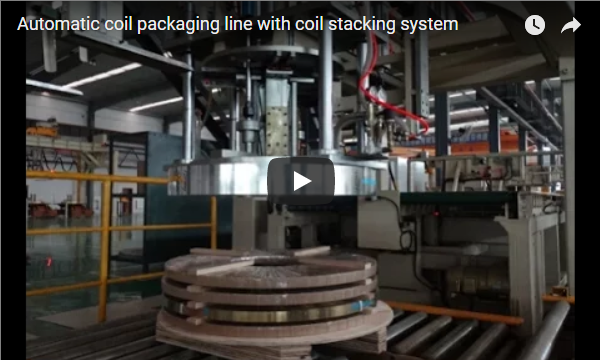
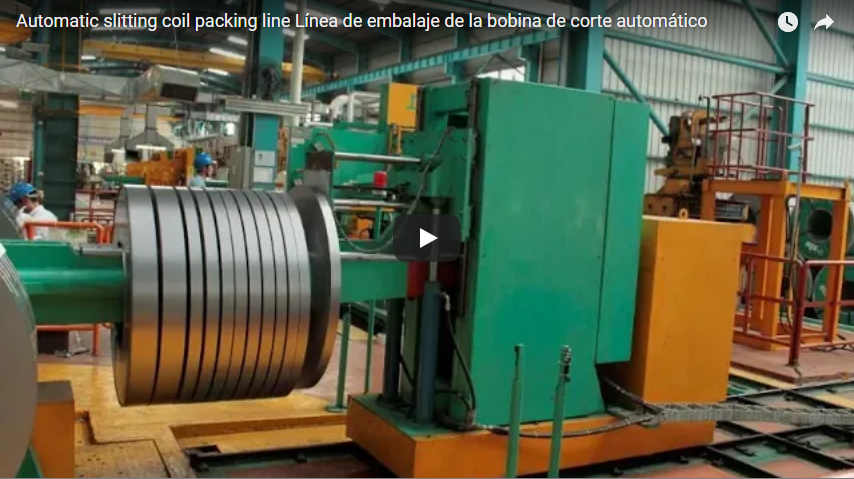
कार्यकारी सारांश: हमारी स्लिट कॉइल पैकिंग लाइन स्लीटर से पतले कॉइल लेती है और उन्हें स्ट्रैप, रैप, वजन, लेबल लगाकर पैलेट पर स्टैक करती है। पतले स्ट्रिप वाले सेटअप में यह 4,000 किलोग्राम तक के वजन और 500 मिमी चौड़ाई वाले कॉइल के लिए प्रति घंटे 25-40 कॉइल पैक करती है । लाइन को स्लीटर की गति के साथ तालमेल बनाए रखना होता है, इसलिए हम इसे मदर कॉइल की स्ट्रिप्स की संख्या और स्लीटर चक्र के आधार पर आकार देते हैं। प्रति कॉइल स्ट्रैपिंग का समय आमतौर पर गति निर्धारित करता है।
विषय - सूची
- लाइन स्टेशन
- विशेष विवरण
- स्लीटर से मिलान करना
- कठिन समय
- रैपिंग
- स्टैकिंग
- स्वचालन स्तर
- नियंत्रण और उपयोगिताएँ
- सुरक्षा
- कार्यान्वयन चेकलिस्ट
- इंजीनियरिंग से संबंधित अक्सर पूछे जाने वाले प्रश्न
- अगला कदम
- संबंधित पढ़ने
- सूत्रों का कहना है
स्लिट कॉइल पैकिंग लाइन पर स्थित स्टेशन
हमने इस वीडियो में दिखाई गई लाइन को एक स्लिटिंग सर्विस सेंटर के लिए बनाया है। प्रत्येक पतली कुंडली इन स्टेशनों से होकर गुजरती है, आसमान की ओर देखते हुए:
- नीचे की ओर जाने वाला अंत। कॉइल स्लिट्टर टर्नस्टाइल से दीवार की ओर मुंह करके निकलते हैं। एक डाउन-एंडर प्रत्येक कॉइल को ऊपर की ओर मुंह करके झुकाता है और उसे कन्वेयर पर रख देता है।
- केंद्रीकरण। सेंसर और लिफ्टिंग टेबल से युक्त एक सेंट्रिंग स्टेशन कॉइल को कन्वेयर की सेंटर लाइन के साथ संरेखित करता है। एक सेंटर्ड कॉइल समान रूप से खिंचती है और सीधी स्टैक होती है।
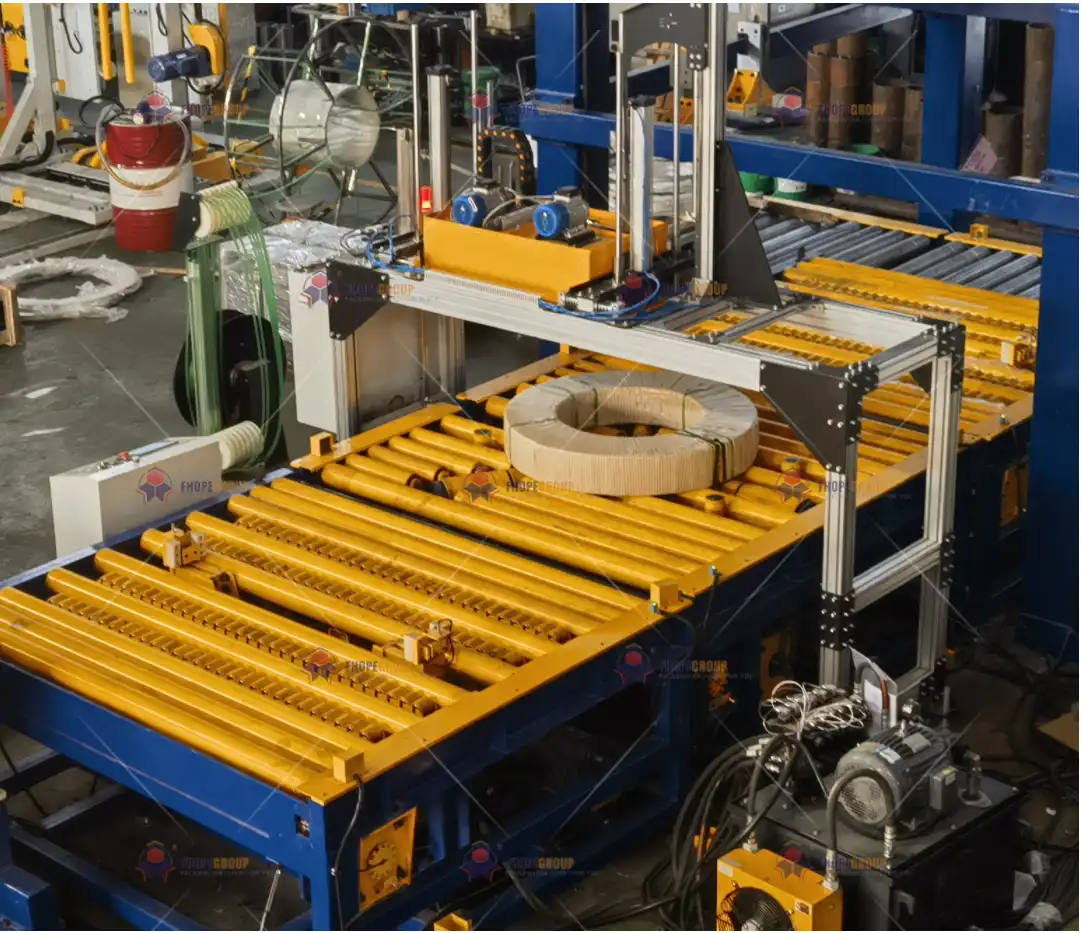
- मजबूत। एक घूर्णनशील प्लेटफॉर्म पर स्थित स्ट्रैपिंग यूनिट, पीईटी या स्टील स्ट्रैप को कॉइल आई के माध्यम से 3, 4 या 6 बिंदुओं पर डालती है।
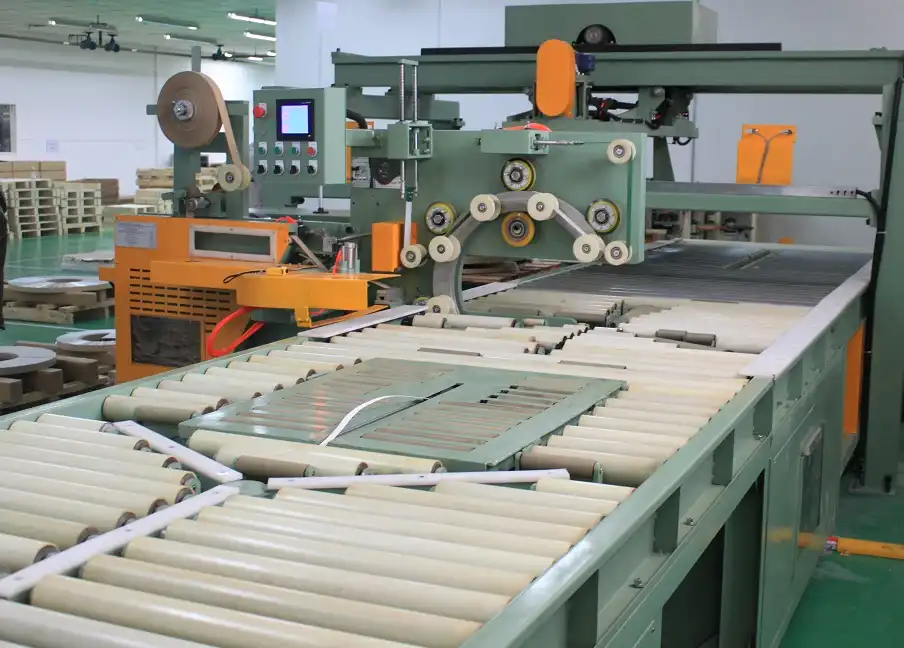
- लपेटना। ऑर्बिटल रैपर पूरी तरह से कवर करने के लिए आंख के माध्यम से कागज या स्ट्रेच फिल्म को गुजारता है।
- कॉइल का वजन करना और लेबल लगाना। एक इनलाइन स्केल प्रत्येक कॉइल के शुद्ध और सकल वजन को रिकॉर्ड करता है, और लाइन ट्रैकिंग के लिए एक बारकोड लेबल लगाती है।
- ढेर लगाना। एक स्टैकर पैक किए गए कॉइल्स को उठाता है और उन्हें लकड़ी के पैलेट पर रखता है। परतों के बीच लगे लकड़ी के विभाजक परिवहन के दौरान ढेर को हिलने से रोकते हैं।
लपेटने के बाद, विद्युतचालित रोलर कन्वेयर कॉइल को स्टैकिंग स्टेशन तक ले जाते हैं। इस लाइन पर, स्टैकिंग आर्म एक बड़े स्लीविंग रिंग पर घूमता है ताकि प्रत्येक कॉइल को पैलेट स्टैक पर रखा जा सके।
स्लिट कॉइल पैकिंग लाइन की विशिष्टताएँ
| प्राचल | संकीर्ण स्लिट कॉइल लाइन |
|---|---|
| पैकिंग क्षमता | 25–40 कॉइल प्रति घंटा |
| कुंडल वजन | 4,000 किलो . तक |
| कुंडल की चौड़ाई | 500 मिमी तक |
| कुंडल आयुध डिपो | 1,500 मिमी तक, 2,100 मिमी तक अनुकूलित किया जा सकता है |
| कुंडल आईडी | 508 मिमी या 610 मिमी |
| चाबुक की मार | पीईटी या स्टील, 2,000–22,000 एन तनाव |
| ओवरलैप को लपेटना | 10 - 90% |
450–1,900 मिमी चौड़ाई वाली बड़ी कॉइल एक भारी लाइन पर 5–8 कॉइल प्रति घंटे की दर से चलती हैं। गैन्ट्री स्टैकर पर स्टैकिंग की सटीकता ±2 मिमी है।
पैकिंग लाइन को स्लीटर से मिलाना
एक स्लिट्टर एक मदर कॉइल को एक साथ कई पतले कॉइल में बदल देता है। अगली मदर कॉइल के आने से पहले पैकिंग लाइन को उन्हें हटाना पड़ता है।
- प्रति कुंडल समय = 3600 ÷ कॉइल प्रति घंटा। 40 कॉइल प्रति घंटे की दर से, लाइन में प्रति कॉइल 90 सेकंड लगते हैं।
- प्रति मदर कॉइल का समय स्ट्रिप्स की संख्या × प्रति कॉइल लगने वाला समय। उदाहरण के तौर पर 20 स्ट्रिप्स के लिए, पैकिंग में 20 × 90 सेकंड = 30 मिनट लगते हैं।
- चेक: यदि स्लीटर को प्रति मदर कॉइल उससे कम की आवश्यकता होती है, तो कॉइल टर्नस्टाइल पर कतार में लग जाती हैं। फिर हम एक बफर, दूसरा स्ट्रैपिंग हेड या एक तेज़ स्टैकर जोड़ते हैं।
लेआउट को ठीक करने से पहले हम आपकी स्ट्रिप की संख्या और मदर-कॉइल साइकिल की जांच करते हैं।
प्रति कॉइल स्ट्रैपिंग समय
स्ट्रैपिंग आमतौर पर सबसे धीमा स्टेशन होता है, इसलिए हम इसे पहले चेक करते हैं। हमारे स्वचालित पीईटी या स्टील हेड पर प्रत्येक स्ट्रैप को लगाने में 15-35 सेकंड लगते हैं:
- 15 सेकंड पर 4 पट्टियाँ = 60 सेकंड, जो 40 कॉइल प्रति घंटे की दर से 90 सेकंड के बजट के भीतर आता है।
- 35 सेकंड पर 4 पट्टियाँ = 140 सेकंड, जो लाइन को प्रति घंटे लगभग 25 कॉइल तक सीमित करता है।
- 6 पट्टियाँ भारी कॉइल्स पर अधिक समय लगता है, इसलिए भारी कॉइल्स को रेंज के निचले सिरे पर रखा जाता है।
टर्नटेबल इंडेक्सिंग और कन्वेयर ट्रांसफर से स्ट्रैप साइकल में अतिरिक्त समय जुड़ जाता है। हम आपके लेआउट के लिए इनका माप लेते हैं और इन्हें साइकल चेक में शामिल करते हैं।
स्ट्रैप का तनाव HMI पर 2,000 N और 22,000 N के बीच सेट किया जाता है। यह रेंज PET और स्टील दोनों प्रकार के स्ट्रैप को कवर करती है, और हम इसे स्ट्रैप की सामग्री और कॉइल के अनुसार सेट करते हैं। पतली और संकीर्ण पट्टियों के लिए कम तनाव की आवश्यकता होती है ताकि स्ट्रैप कॉइल के किनारे पर निशान न छोड़े।
स्लिट कॉइल के लिए आई-थ्रू रैपिंग
ऑर्बिटल रैपर कॉइल के घूमने के दौरान कागज या स्ट्रेच फिल्म को कॉइल आई से गुजारता है। पीएलसी ओवरलैप को 10% और 90% के बीच सेट करता है। सामग्री का चयन शिपमेंट पर निर्भर करता है।
- लम्बी फिल्म भंडारण के दौरान धूल और नमी से सुरक्षा के लिए।
- वीसीआई पेपर समुद्र में जंग से सुरक्षा की आवश्यकता वाले स्टील कॉइल के लिए।
- बुने हुए कपड़े अधिक मजबूत बाहरी परत के लिए।
स्लिट कॉइल को पैलेट पर ढेर करना
स्टैकर पैक किए गए कॉइल्स को इलेक्ट्रोमैग्नेट या वैक्यूम द्वारा उठाता है और उन्हें लकड़ी के पैलेट्स पर सीधा रखता है। कॉइल का बाहरी व्यास और चौड़ाई यह निर्धारित करते हैं कि प्रति पैलेट कितने कॉइल्स फिट होंगे और स्टैक कितना ऊंचा होगा। परतों के बीच लकड़ी के विभाजक ऊंचे स्टैक को स्थिर रखते हैं।
तैयार पैलेट बिजली से चलने वाले रोलर कन्वेयर पर सवार होकर शिपिंग ज़ोन में जाते हैं। पूरी तरह से स्वचालित लाइनों में, तैयार पैलेट को कॉइल लेबल से अलग लपेटा जाता है, तौला जाता है और लेबल लगाया जाता है।
स्लिटिंग सेवा केंद्रों के लिए स्वचालन स्तर
हम लाइन को तीन स्तरों में बनाते हैं:
| स्तर | मुख्य उपकरण |
|---|---|
| बेसिक कॉम्पैक्ट लाइन | कोइलर ट्रॉली, 90° तक नीचे झुकने वाला डाउन-एंडर, सेमी-ऑटो स्ट्रैपिंग के लिए टर्नटेबल, जॉग क्रेन या मैग्नेटिक स्टेकर |
| मानक स्वचालित लाइन | टर्नस्टाइल पिक-अप और लिफ्टर, इनलाइन वजन, स्वचालित या अर्ध-स्वचालित बंडलिंग, ट्रॉली लिफ्टर |
| पूरी तरह से स्वचालित लाइन | कॉइल कार और डाउन-एंडर, स्वचालित स्ट्रैपिंग, आई-थ्रू रैपिंग, गैन्ट्री स्टैकिंग, पैलेट रैपिंग, वजन करना और लेबलिंग |
यह पूर्णतः स्वचालित लाइन कॉइल्स को चौड़ाई, बाहरी व्यास (OD) और प्रोग्राम में निर्धारित स्टैकिंग लॉजिक के आधार पर छांटती है। यह मूल लाइन क्रेन और हुक द्वारा संचालन को नियंत्रित मशीनों से प्रतिस्थापित करती है।
नियंत्रण और उपयोगिताएँ
यह लाइन सीमेंस S7-1200 या S7-1500F पीएलसी और एचएमआई पर चलती है। एफ-सीरीज़ एक फेल-सेफ पीएलसी है। साइट पर इन सुविधाओं की योजना बनाएं:
- शक्ति: 380–480 वोल्ट, 50/60 हर्ट्ज़, 3 फेज।
- एयर: न्यूमेटिक यूनिटों के लिए 5-8 बार।
स्लिट कॉइल पैकिंग लाइन पर सुरक्षा
चलती हुई कॉइल, स्टैकर और स्ट्रैपिंग हेड मुख्य खतरे हैं। हम स्वचालित क्षेत्रों को बाड़ से घेर देते हैं और स्टैकिंग और स्ट्रैपिंग स्टेशनों पर लाइट कर्टेन और सुरक्षा इंटरलॉक लगाते हैं, ताकि ऑपरेटर के प्रवेश करते ही स्टैकर और हेड रुक जाएं।
लागू होने वाले मानक गंतव्य बाजार पर निर्भर करते हैं। सीई बाजारों के लिए, आईएसओ 12100 जोखिम मूल्यांकन पद्धति निर्धारित करता है और EN 415-10 पैकेजिंग मशीनों के लिए सामान्य आवश्यकताएं निर्धारित करता है।
स्लिट कॉइल पैकिंग लाइन के लिए कार्यान्वयन चेकलिस्ट
- कॉइल की चौड़ाई, बाहरी व्यास (OD), आंतरिक व्यास (ID) और वजन की रेंज, संकीर्ण और चौड़ी।
- मदर कॉइल से स्ट्रिप्स की संख्या और स्लीटर साइकिल का समय।
- प्रत्येक कॉइल में पट्टियों की संख्या और पट्टी का प्रकार, पीईटी या स्टील।
- लपेटने की सामग्री: फिल्म, वीसीआई पेपर या बुना हुआ कपड़ा।
- पैलेट का आकार, स्टैक की ऊंचाई और सेपरेटर का उपयोग।
- वजन करने, लेबल लगाने और ईआरपी कनेक्शन की आवश्यकताएं।
इंजीनियरिंग से संबंधित अक्सर पूछे जाने वाले प्रश्न
प्रश्न: यह लाइन प्रति घंटे कितने स्लिट कॉइल पैक कर सकती है? उत्तर: नैरो-स्ट्रिप लाइनों पर 25-40 कॉइल प्रति घंटे और वाइड-कॉइल लाइनों पर 5-8 कॉइल प्रति घंटे। प्रति कॉइल स्ट्रैपिंग का समय आमतौर पर सटीक दर निर्धारित करता है।
प्रश्न: स्लिट कॉइल के लिए कितने स्ट्रैप की आवश्यकता होती है? उत्तर: प्रोग्राम में 3, 4 या 6 आई-थ्रू स्ट्रैप लगाने की सुविधा है। प्रति स्ट्रैप 15-35 सेकंड का समय लगता है, इसलिए 4 स्ट्रैप लगाने में 60-140 सेकंड लगते हैं। इस प्रकार, 6 स्ट्रैप वाले भारी कॉइल धीमी गति से चलते हैं।
प्रश्न: क्या यह लाइन 610 मिमी आंतरिक व्यास (आईडी) वाले कॉइल को संभाल सकती है? उत्तर: हाँ। यह लाइन 508 मिमी और 610 मिमी आंतरिक व्यास (आईडी) वाले कॉइल को संभाल सकती है, अनुरोध पर बाहरी व्यास (ओडी) 1,500 मिमी या 2,100 मिमी तक भी उपलब्ध है।
प्रश्न: मुझे कैसे पता चलेगा कि मेरी लाइन स्लीटर मशीन की गति के साथ तालमेल बिठा पा रही है? उत्तर: प्रति मदर कॉइल स्ट्रिप्स की संख्या को प्रति कॉइल सेकंड से गुणा करें। 40 कॉइल प्रति घंटे की दर से, 20 स्ट्रिप्स को 30 मिनट लगते हैं, जो स्लीटर मशीन के चक्र से कम होना चाहिए।
प्रश्न: इस लाइन में कौन सा पीएलसी इस्तेमाल होता है? उत्तर: सीमेंस S7-1200 या S7-1500F, HMI के साथ। पूरी तरह से स्वचालित लाइनों पर सुरक्षा कार्यों को फेल-सेफ F-सीरीज़ संभालती है।
अगला कदम
हम तीन चरणों में आपके स्लीटर के लिए स्लिट कॉइल पैकिंग लाइन का आकार निर्धारित करते हैं:
- अपना लेआउट ड्राइंग जमा करें कॉइल के आकार, वजन, प्रति मदर कॉइल स्ट्रिप्स और स्लीटर चक्र के साथ info@fhopepack.com.
- 48 घंटों के भीतर आपको एक प्रस्ताव प्राप्त होगा।स्टेशन सूची, स्ट्रैपिंग टाइम चेक और लेआउट सहित।
- साइट सर्वे बुक करें आपके स्लीटर और गोदाम के बीच की सीमा रेखा को फिट करने के लिए।
संबंधित पढ़ने
- स्वचालित कॉइल पैकिंग लाइन का अवलोकन
- स्वचालित पैकिंग लाइन सिस्टम
- कॉइल पैकिंग मशीन के विवरण
- स्लीटिंग कॉइल पैकेजिंग लाइन
- वीडियो: स्वचालित लेबलिंग के साथ स्लिटिंग सर्विस सेंटर के लिए स्लिट कॉइल पैकेजिंग लाइन
सूत्रों का कहना है
- नैरो-लाइन विनिर्देश, स्वचालन स्तर, नियंत्रण, उपयोगिताएँ, सुरक्षा: स्लिटिंग कॉइल पैकेजिंग लाइन पेज
- स्टेशन, वाइड-कॉइल रेंज, स्ट्रैप पॉइंट, रैपिंग सामग्री, स्टैकिंग: स्लिट कॉइल हैंडलिंग और पैकेजिंग लाइन पेज
- लाइन क्रियाशील अवस्था में: हमारी स्लिट कॉइल पैकिंग लाइन का वीडियो यूट्यूब पर देखें
- मानकों का दायरा: आईएसओ 12100: 2010, एन एक्सएनयूएमएक्स-एक्सएनयूएमएक्स: एक्सएनयूएमएक्स
अंतिम समीक्षा तिथि: 2026-10-03