परिचय
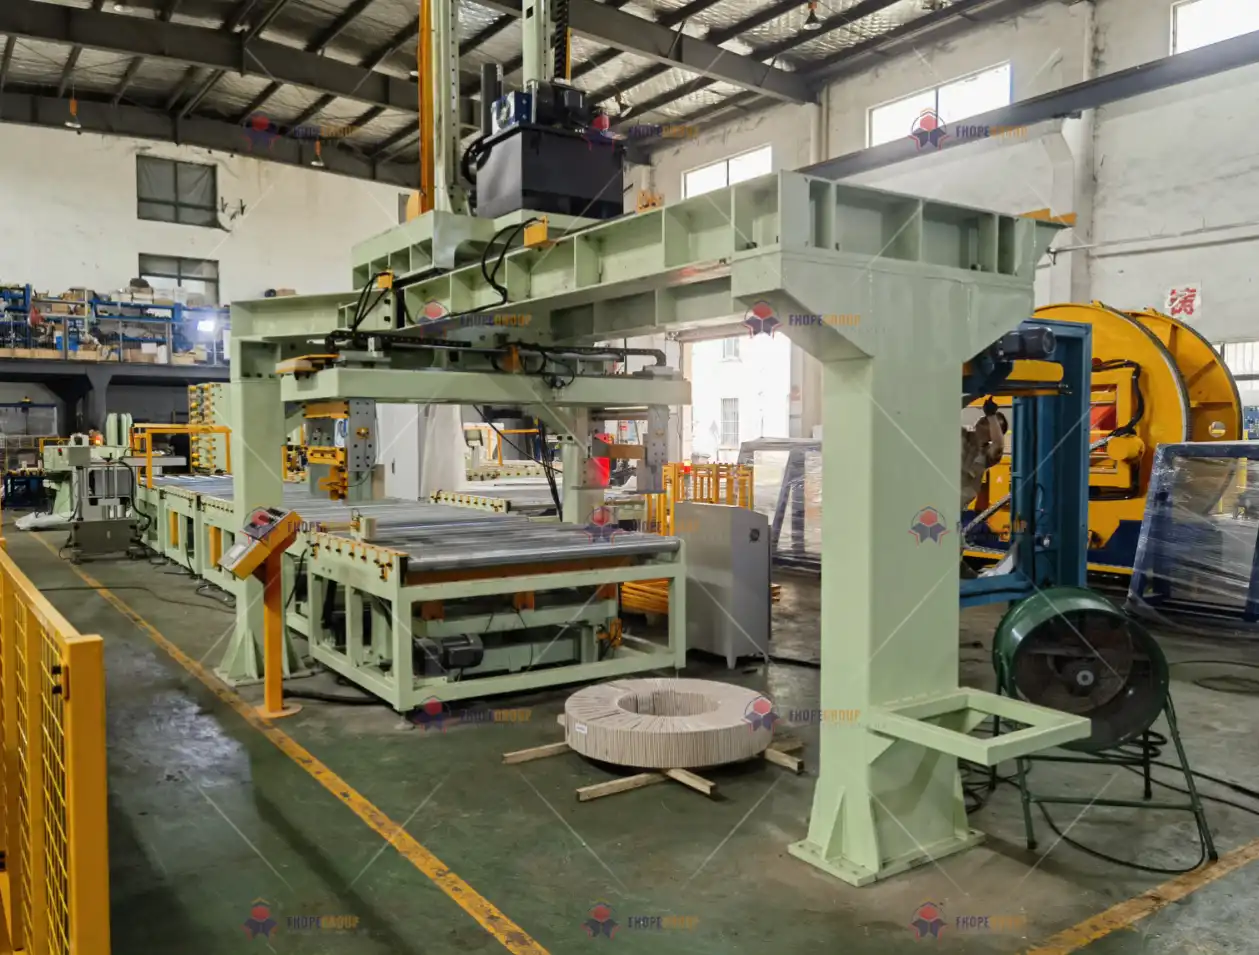
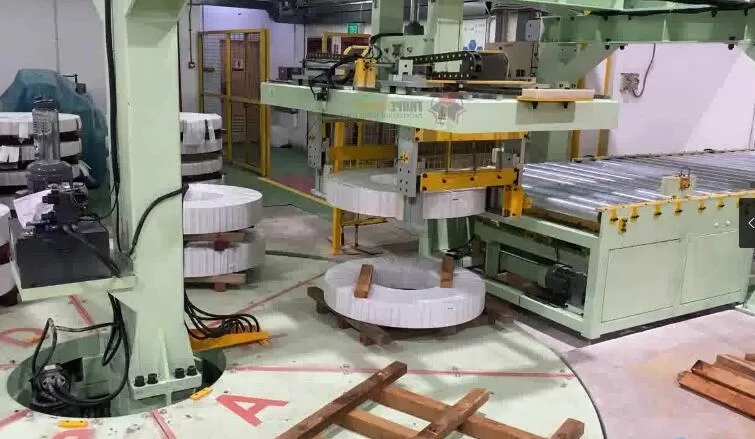
स्टील कॉइल पैकिंग लाइनें —जिनमें कॉइल पैकिंग मशीनें, कॉइल स्ट्रैपिंग मशीनें और कॉइल स्टैकिंग मशीनें शामिल हैं —कई धातु प्रसंस्करण संयंत्रों का केंद्रबिंदु हैं। ये लाइनें प्रतिदिन भारी कॉइल्स को संभालती हैं, जिससे यह सुनिश्चित होता है कि तैयार स्टील उत्पादों को पैक किया जाए, सुरक्षित किया जाए और आगे की प्रक्रिया या शिपमेंट के लिए स्टैक किया जाए। उच्च भार, परिचालन गति और आवश्यक सटीकता के कारण, इस प्रणाली में प्रत्येक घटक के निर्माण के लिए सख्त यांत्रिक डिजाइन मानदंडों , उन्नत प्रक्रिया नियोजन और कठोर गुणवत्ता आश्वासन मानकों का पालन करना आवश्यक है।
इस लेख में, हम कॉइल पैकिंग लाइन घटकों के लिए एक पेशेवर, संपूर्ण विनिर्माण दृष्टिकोण का पता लगाते हैं । बुद्धिमान विनिर्माण , उच्च परिशुद्धता मशीनिंग , डिजिटल उत्पादन तकनीकों और मजबूत गुणवत्ता सत्यापन का उपयोग करते हुए , हम यह देखेंगे कि कैसे उच्च स्तरीय निर्माण प्रक्रियाएं ऐसे उपकरण बनाती हैं जो सटीकता, स्थायित्व और विश्वसनीयता में उत्कृष्ट होते हैं।
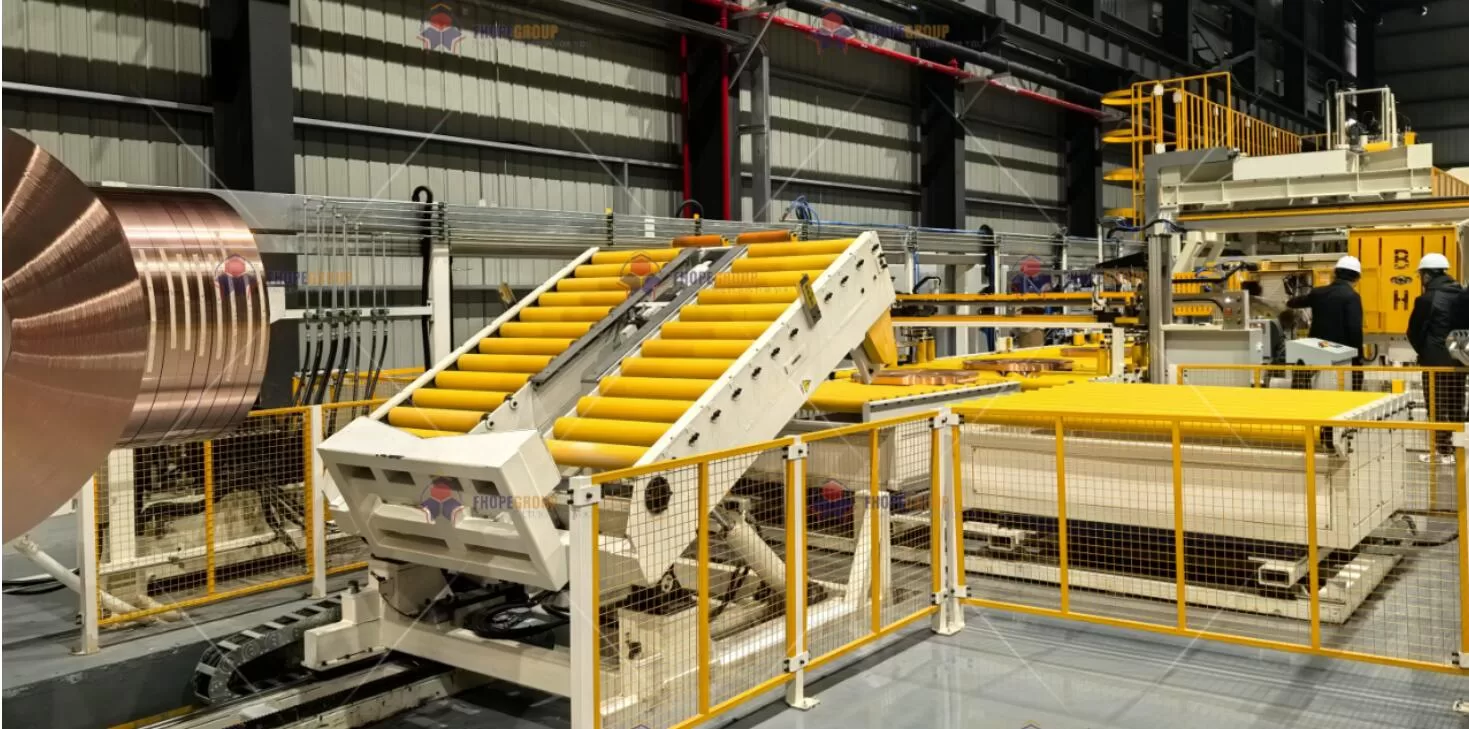
1. बुद्धिमान विनिर्माण वर्कफ़्लो
1.1 पूर्ण-प्रक्रिया मूल्य स्ट्रीम मैपिंग (वीएसएम)
हमारे उत्पादन के चरण वैल्यू स्ट्रीम मैपिंग से शुरू होते हैं , जिससे यह सुनिश्चित होता है कि प्रत्येक चरण अंतिम उत्पाद में ठोस मूल्य जोड़ता है। प्रत्येक प्रक्रिया—प्री-ट्रीटमेंट, सीएनसी मशीनिंग, वेल्डिंग, स्ट्रेस रिलीफ, ग्राइंडिंग और पॉलिशिंग—की मैपिंग करके, हम अनावश्यकताओं की पहचान करते हैं, लीड टाइम का प्रबंधन करते हैं और संसाधनों के आवंटन को अनुकूलित करते हैं। नीचे दी गई तालिका 1 कॉइल पैकिंग लाइन घटकों के लिए तैयार किए गए एक विशिष्ट वीएसएम दृष्टिकोण को दर्शाती है:
| प्रक्रिया चरण | मुख्य तकनीकी उपकरण | मुख्य प्रक्रिया पैरामीटर | गुणवत्ता की निगरानी |
|---|---|---|---|
| कच्चे माल का पूर्व उपचार | ट्विन-कॉलम सीएनसी स्ट्रेटनर (HACO 5500T) | सीधा करने की सटीकता ≤ 0.1 मिमी/मी (आईएसओ 8512) | अवशिष्ट तनाव माप (एक्स-रे विवर्तन) |
| सीएनसी परिशुद्धता मशीनिंग | 5-एक्सिस मशीनिंग सेंटर (DMG MORI HSC75) | स्थिति सटीकता ±0.005 मिमी (VDI/DGQ 3441) | इन-लाइन जांच मुआवजा (रेनिशॉ OMP60) |
| संरचनात्मक वेल्डिंग | दोहरे तार वाली स्पंदित मैग प्रणाली (फ्रोनियस टीपीएसआई) | हीट इनपुट नियंत्रण ≤ 1.8 kJ (EN 1011-1) | TOFD अल्ट्रासोनिक दोष का पता लगाना (ASME V Art.4) |
| तनाव से राहत | पूर्ण-कम्प्यूटरीकृत एनीलिंग फर्नेस (नेबरथर्म एस27) | तापमान नियंत्रण सटीकता ±3 °C (AMS 2750E) | कठोरता नमूनाकरण (HV0.5 भिन्नता ≤ 5%) |
| सटीक पीस रही हूँ | जिग ग्राइंडर (मूर G48) | सतह खुरदरापन Ra 0.2 μm (ISO 1302) | श्वेत प्रकाश इंटरफेरोमेट्री (ज़ीगो न्यूव्यू) |
| नैनो-स्केल पॉलिशिंग | मैग्नेटोरियोलॉजिकल पॉलिशिंग सिस्टम (QED Q22-X) | फॉर्म सटीकता λ/10 @ 632.8 एनएम | कॉन्फोकल माइक्रोस्कोप 3डी प्रोफाइल माप |
वीएसएम दृष्टिकोण की मुख्य विशेषताएं
- अनुक्रमिक अनुकूलनन्यूनतम प्रतीक्षा समय, अधिकतम उत्पादन और सुसंगत उत्पाद प्रवाह सुनिश्चित करने के लिए प्रत्येक चरण का विश्लेषण किया जाता है।
- स्वचालित डेटा कैप्चर: वास्तविक समय डेटा एक्स-रे विवर्तन (अवशिष्ट तनाव) or रेनिशॉ इन-लाइन जांच नियंत्रण प्रणाली में फीडबैक वापस मिलता है, जिससे पुनः कार्य और दोष कम होते हैं।
- तनाव मुक्ति एकीकरणप्रमुख विरूपण चरणों के बाद तनाव से राहत एनीलिंग को रणनीतिक रूप से स्थितिबद्ध करके, हम आयामी बहाव को रोकते हैं और बाद के कार्यों में उच्च ज्यामितीय सटीकता बनाए रखते हैं।
उपकरणों, प्रक्रिया मापदंडों और ऑनलाइन गुणवत्ता निगरानी के बीच यह तालमेल बड़े पैमाने पर स्टील कॉइल पैकिंग लाइनों के लिए महत्वपूर्ण है , जहां संरचनात्मक अखंडता और सटीक संरेखण सिस्टम की दीर्घायु और प्रदर्शन को परिभाषित करते हैं।
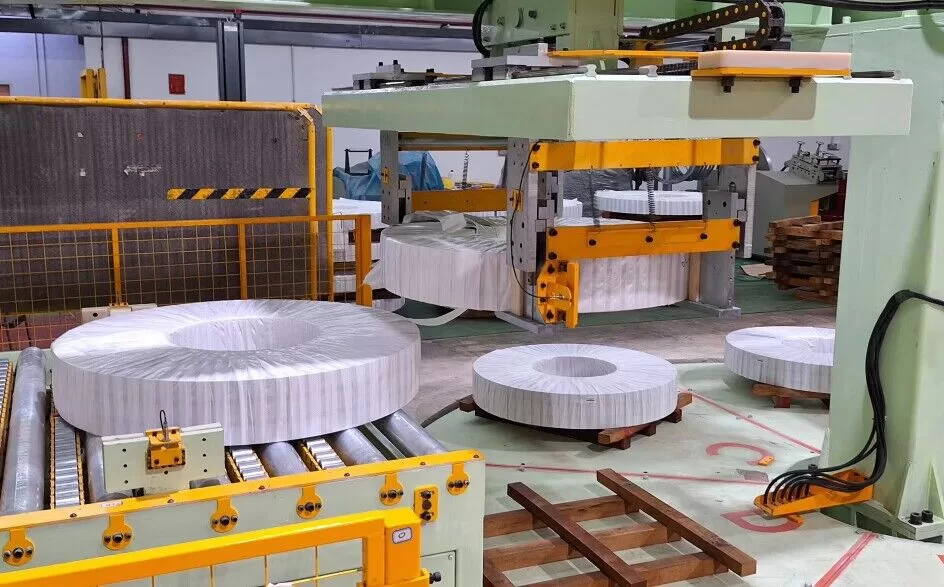
2. प्रमुख उपकरण मैट्रिक्स
2.1 उन्नत मशीनिंग उपकरण सूची
आधुनिक निर्माण लाइनों के लिए उच्च लचीलेपन और अत्यधिक सटीकता दोनों की आवश्यकता होती है। तालिका 2 में कॉइल पैकिंग लाइन के प्रमुख उप-भागों—फ्रेम, बेयरिंग हाउसिंग, गाइड रेल आदि—के निर्माण में उपयोग किए जाने वाले कुछ उन्नत मशीन टूल्स का विवरण दिया गया है।
| उपकरण के प्रकार | मॉडल और कॉन्फ़िगरेशन | सटीकता प्रमाणीकरण |
|---|---|---|
| बड़ी गैन्ट्री मिलिंग मशीन | यूनियन केमनिट्ज़ बीएफटी 130-5 | - रैखिक अक्ष स्थिति सटीकता: ±0.008 मिमी (आईएसओ 230-2) - रोटरी टेबल संकेन्द्रिता: 0.015 मिमी |
| उच्च परिशुद्धता लेजर कटर | ट्रम्पफ ट्रूलेजर 5030 फाइबर | - कटिंग प्रोफाइल सटीकता ±0.05 मिमी - न्यूनतम केर्फ़ चौड़ाई 0.15 मिमी (EN ISO 9013) |
| रोबोट वेल्डिंग सेल | कूका केआर 1000 टाइटन + सीम ट्रैकिंग | - पुनरावृत्ति ±0.06 मिमी - वेल्डिंग गति 0.5–3.0 मीटर/मिनट समायोज्य |
ये मशीनें क्यों?
- बड़ी गैन्ट्री मिलिंग: भारी मशीन फ्रेम, बड़े पोस्ट और बेस बनाने के लिए आवश्यक है जो कॉइल लोड का खामियाजा उठाते हैं। गैन्ट्री सेटअप 0.01 मिमी से कम परिशुद्धता बनाए रखते हुए बड़े आयामों को संभालते हैं।
- लेजर काटना: बेहतर किनारा गुणवत्ता और न्यूनतम ताप-प्रभावित क्षेत्र प्रदान करता है, जो कॉयल स्टैकिंग या स्ट्रैपिंग मशीन ब्रैकेट में पाए जाने वाले जटिल ज्यामिति के लिए महत्वपूर्ण है।
- रोबोट वेल्डिंगस्वचालित सीम ट्रैकिंग और बहु-अक्षीय अभिव्यक्ति, मोटे फ्रेम पर सुसंगत वेल्ड प्रवेश उत्पन्न करती है, जिससे यांत्रिक प्रदर्शन में सुधार होता है।
2.2 डिजिटल प्रक्रिया श्रृंखला
सीएडी डेटा, टूलींग रणनीतियों, मशीन स्थिति की निगरानी और अंतिम निरीक्षण को एकीकृत करने के लिए:
- सीएडी/सीएएम एकीकरण: सीमेंस एनएक्स 22121 कॉयल लाइन घटकों के लिए तुल्यकालिक मॉडलिंग और उन्नत सिमुलेशन का समर्थन करता है।
- टूलपाथ अनुकूलन: वोलुमिल2 एल्गोरिदम स्वचालित रूप से फीड दरों को समायोजित करते हैं, जिससे मशीनिंग समय 45% तक कम हो जाता है, जबकि गर्मी का निर्माण और उपकरण के घिसाव का प्रबंधन होता है।
- उपकरण IoT कनेक्टिविटी: एमटीकनेक्ट या स्वामित्व समाधान हर स्टेशन से वास्तविक समय मेट्रिक्स (जैसे, स्पिंडल लोड, तापमान स्पाइक्स) को कैप्चर करते हैं, जिसमें डेटा संग्रह दर 98% से अधिक होती है।
इसका परिणाम यह हुआ कि डिज़ाइन अवधारणाओं को उत्पादन के दौरान प्राप्त डेटा से जोड़ने वाला एक पूर्णतः डिजिटल थ्रेड 3 तैयार हो गया। इससे एक प्रतिक्रियाशील विनिर्माण वातावरण बनता है जहाँ तीव्र डिज़ाइन पुनरावृति , पूर्वानुमानित रखरखाव और गुणवत्ता अनुरेखण निर्बाध रूप से एकीकृत हो जाते हैं।
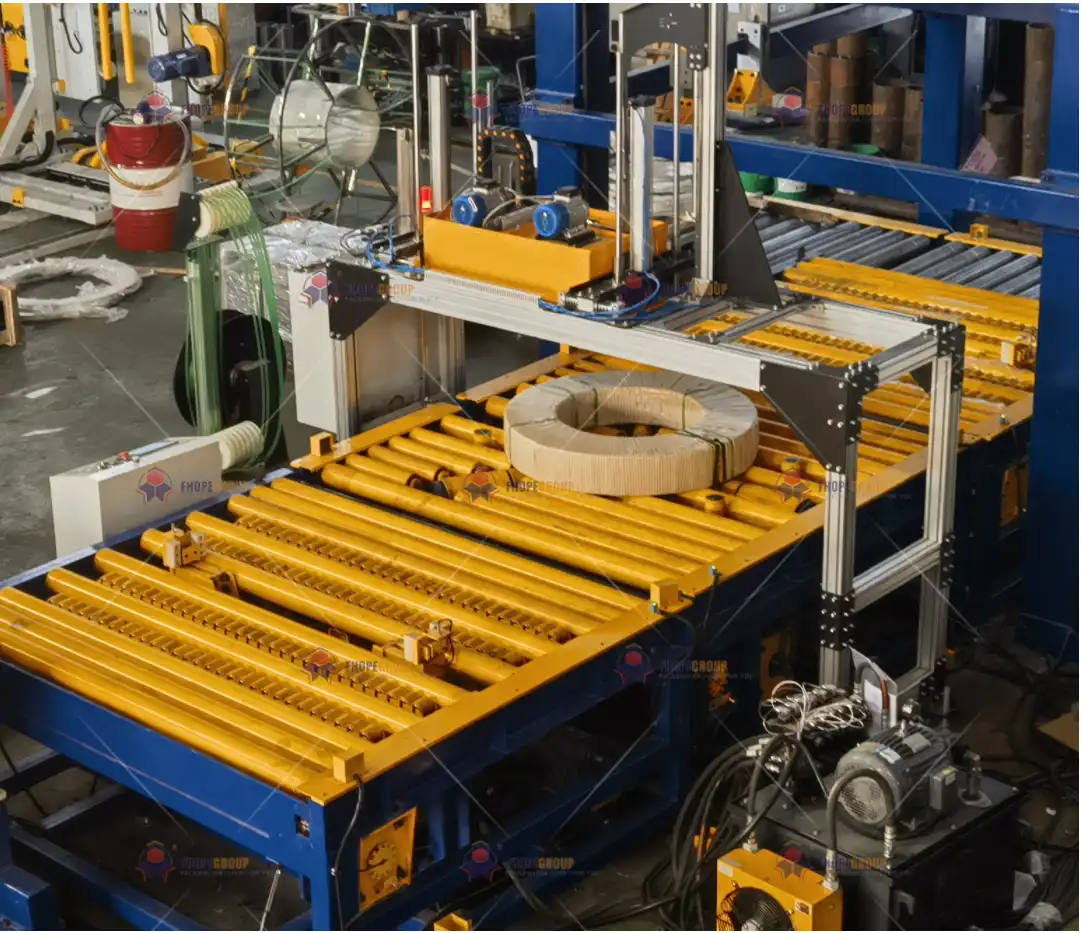
3. महत्वपूर्ण प्रक्रिया नियंत्रण तकनीक
कॉइल पैकिंग लाइन के घटकों को सख्त यांत्रिक सहनशीलता मानकों को पूरा करना आवश्यक है, क्योंकि इनका तनाव, स्ट्रैपिंग की सटीकता और कॉइल हैंडलिंग पर सीधा प्रभाव पड़ता है। नीचे कुछ प्रमुख नियंत्रण विधियाँ दी गई हैं जो यह सुनिश्चित करती हैं कि प्रत्येक भाग डिज़ाइन के उद्देश्य को पूरा करे।
3.1 परिशुद्धता मशीनिंग क्षतिपूर्ति रणनीतियाँ
सीएनसी मशीनिंग के दौरान, थर्मल विस्तार और टूल घिसाव आयामी सटीकता को प्रभावित कर सकते हैं - विशेष रूप से बड़े घटकों या लंबे समय तक चलने वाले उत्पादन कार्यों के मामले में।
-
थर्मल फील्ड क्लोज्ड-लूप नियंत्रण
हम मॉडल का उपयोग करके मशीन टूल विरूपण की क्षतिपूर्ति करते हैं:
[
\डेल्टा एल = \alpha \cdot L_0 \cdot \डेल्टा टी + \beta \cdot P \cdot t^{0.5}
]
कहाँ:- (\alpha) = तापीय प्रसार गुणांक
- (L_0) = प्रारंभिक भाग या मशीन आयाम
- (\beta) = शक्ति-आधारित थर्मल युग्मन गुणांक
- (P) = स्पिंडल/अक्ष मोटर शक्ति
- (टी) = चक्र समय
रीयल-टाइम सेंसर फीडबैक (स्पिंडल लोड, कूलेंट तापमान, परिवेश सेंसर) के माध्यम से, सीएनसी कंट्रोलर स्वचालित रूप से टूल ऑफसेट को समायोजित करता है। यह रणनीति सटीकता बनाए रखती है, जो कॉइल स्टैकिंग असेंबली में बेयरिंग बोर या हाइड्रोलिक सीलिंग सतहों के लिए महत्वपूर्ण है।
-
उपकरण पहनने का पूर्वानुमान
विश्लेषण करके स्पिंडल मोटर करंट समय के साथ, सिस्टम भविष्यवाणी करता है कि कब एक कटिंग टूल अपनी घिसाव सीमा के करीब पहुँच जाता है। एक बार जब मापी गई धारा नाममात्र आधार रेखा के 120% से अधिक हो जाती है, तो उपकरण परिवर्तन या ऑफसेट समायोजन स्वचालित रूप से सक्रिय हो जाता है, जिससे आयामी बहाव या घटिया सतह खत्म होने का जोखिम कम हो जाता है।
3.2 वेल्डिंग गुणवत्ता नियंत्रण ढांचा
कॉइल पैकिंग मशीन फ्रेम, स्ट्रैपिंग मशीन आर्म या ब्रैकेट पर संरचनात्मक वेल्ड दरारें, छिद्र और बड़े अशुद्धियों से मुक्त होने चाहिए। हम बहु-स्तरीय निरीक्षण पद्धति का उपयोग करते हैं:
| दोष प्रकार | पता लगाने की विधि | स्वीकृति मानक | सुधारात्मक उपाय |
|---|---|---|---|
| फ्यूजन की कमी | चरणबद्ध ऐरे अल्ट्रासोनिक्स (PAUT) | अधिकतम दोष लंबाई 1 मिमी (AWS D1.1) | स्थानीय TIG पुनः-पिघल मरम्मत |
| सरंध्रता | एक्स-रे इमेजिंग (एएसटीएम ई94) | Φ ≤ 0.5 मिमी और घनत्व ≤ 3/10 सेमी² | वैक्यूम फिल वेल्डिंग |
| अवशिष्ट तनाव | ब्लाइंड-होल स्ट्रेन मापन (ASTM E837) | तनाव ≤ सामग्री उपज का 30% | कंपन तनाव से राहत |
हीट इनपुट प्रबंधन
- उष्म निवेश ≤1.8 kJ (EN 1011-1) तक सीमित है। यह नियंत्रण मुख्य फ़्रेम में अत्यधिक विकृति को रोकता है और सुनिश्चित करता है कि यांत्रिक गुण डिज़ाइन लिफ़ाफ़े के भीतर रहें - विशेष रूप से कॉइल स्ट्रैपिंग मशीनों में गतिशील भार के लिए महत्वपूर्ण है।
3.3 सतह अखंडता नियंत्रण
उच्च गति वाली कुंडल लाइनें घर्षण, घिसाव और यहां तक कि कुछ संपर्क क्षेत्रों में स्थानीयकृत ऊष्मा निर्माण भी उत्पन्न कर सकती हैं।
-
पीसने से जलन की रोकथाम
उच्च परिशुद्धता पीसने में, हम उपयोग करते हैं इन्फ्रारेड थर्मोग्राफी वास्तविक समय तापमान ढाल की निगरानी करने के लिए। यदि ढाल 150 °C/s से अधिक है, तो एक मशीन ओवरराइड थर्मल क्षति (पीसने वाली जलन) को रोकने के लिए इन-फीड या शीतलक प्रवाह को समायोजित करती है, जो थकान जीवन को कम कर सकती है। -
निर्देशित पॉलिशिंग बनावट
हम क्रॉस-हैचिंग कोण लागू करते हैं 45 डिग्री ± 5 डिग्री (DIN 4768) कॉइल मैन्ड्रेल या रोटेटिंग गाइड जैसी सतहों पर स्नेहन वितरण को सुविधाजनक बनाने के लिए। यह एकसमान पैटर्न स्थानीयकृत घिसाव को रोकने में सहायता करता है, विशेष रूप से उन सतहों पर जो स्टील कॉइल के किनारे से बार-बार संपर्क करते हैं।
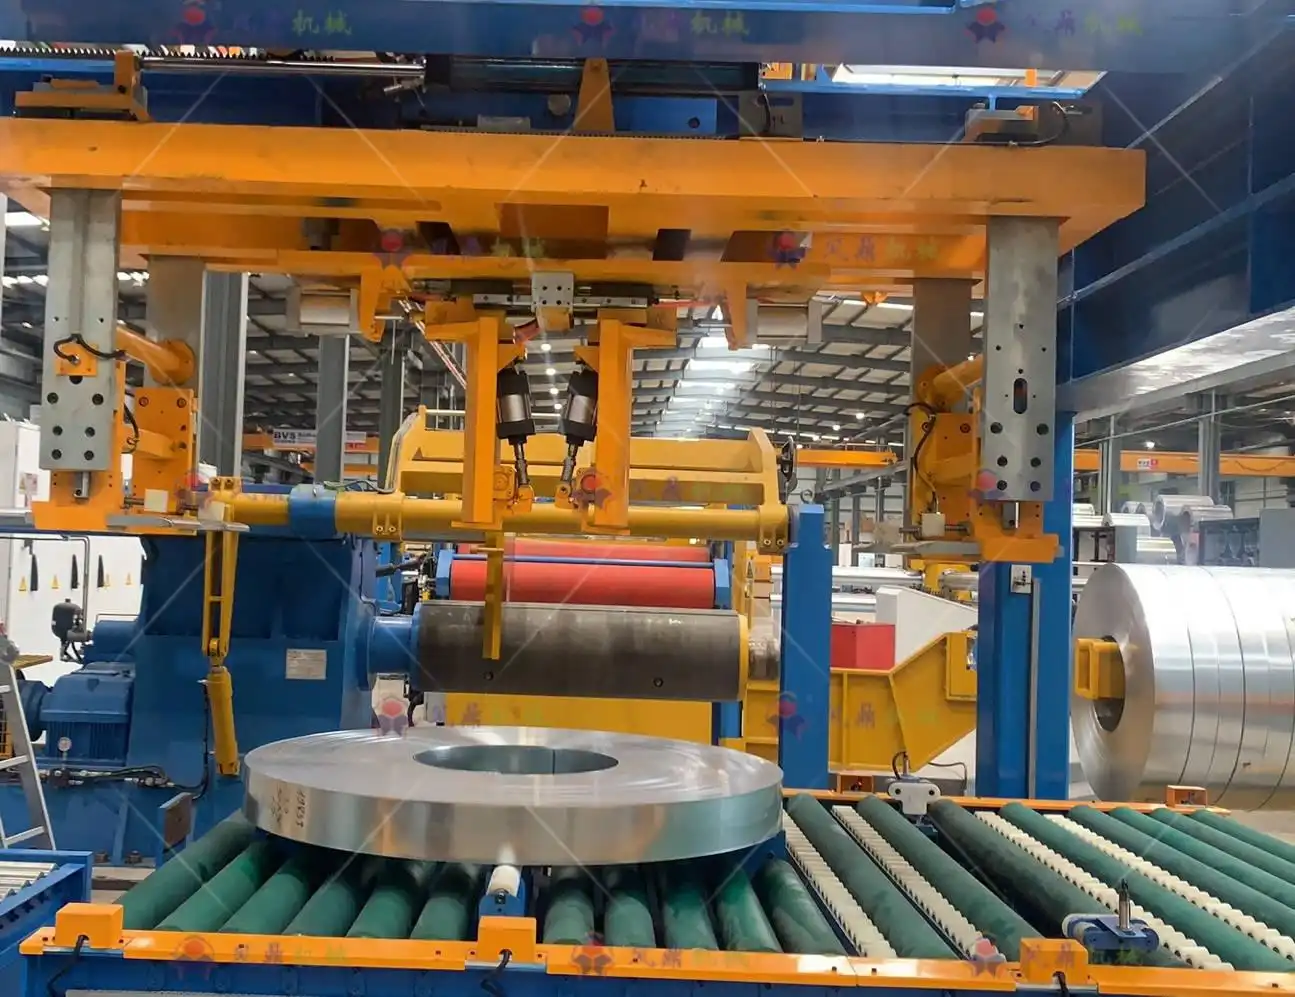
4. गुणवत्ता सत्यापन प्रणाली
4.1 पूर्ण-आयामी निरीक्षण योजना
कॉइल पैकिंग लाइन में मशीन घटकों की अदला-बदली और संरेखण के लिए आयामी सटीकता अत्यंत महत्वपूर्ण है। हमारी त्रिस्तरीय निरीक्षण प्रक्रिया में निम्नलिखित मापन उपकरण शामिल हैं:
| निरीक्षण स्तर | उपकरण | मापन क्षमता |
|---|---|---|
| पहला लेख | ज़ीस एक्यूरा 7/12/7 | स्थानिक सटीकता 1.9 μm + (L/350) μm/m |
| बैच नमूनाकरण | हेक्सागॉन ग्लोबल एस 07.10.07 | पुनरावृत्ति ≤ 0.003 मिमी (आईएसओ 10360-2) |
| अंतिम निरीक्षण | FARO लेजर ट्रैकर वैंटेज | गतिशील माप दर 1000 हर्ट्ज |
- प्रथम आलेख निरीक्षण (एफएआई): नए या संशोधित डिज़ाइन के लिए महत्वपूर्ण। प्रतिनिधि भाग की संपूर्ण ज्यामिति को स्कैन किया जाता है और 3D CAD मॉडल से तुलना की जाती है।
- प्रक्रियागत नमूनाकरण: बीच-बीच में की जाने वाली जाँच से यह पुष्टि होती है कि अपस्ट्रीम प्रक्रिया भिन्नताएँ नियंत्रण में हैं।
- अंतिम लेखापरीक्षा: बड़ी असेंबलियों या वेल्डेड फ़्रेमों को मौके पर ही मापा जाता है फारो लेजर ट्रैकर, यह सत्यापित करना कि समग्र संरेखण और माउंटिंग बिंदु शिपिंग से पहले सहनशीलता को पूरा करते हैं।
4.2 कार्यात्मक परीक्षण बेंचमार्क
ज्यामिति के अलावा, प्रत्येक घटक या उप-संयोजन को परिचालन भार के तहत विश्वसनीय रूप से कार्य करना चाहिए:
- हाइड्रोलिक तेल मार्ग की सफाई: हम हाइड्रोलिक लाइनों में कण संदूषण को मापकर NAS 1638 क्लास 6 का पालन करते हैं। सफाई कॉइल-लिफ्टिंग सिलेंडर या स्ट्रैपिंग मशीनों में पाए जाने वाले हाइड्रोलिक टेंशनर में विश्वसनीय संचालन सुनिश्चित करती है।
- बेयरिंग सीटिंग रन-इनहम बियरिंग इंटरफेस को 0 वृद्धिशील चरणों में रेटेड लोड के 120% से 10% तक लोड स्पेक्ट्रम के अधीन करते हैं। स्वीकृति मानदंड:
- तापमान वृद्धि ≤ 35 °C
- कंपन वेग ≤ 1.8 मिमी/सेकंड (आईएसओ 10816-3)
- गतिशील संतुलन: घूमने वाली असेंबलियाँ, जैसे टर्नटेबल्स या स्पूल होल्डर, को एक निश्चित ऊंचाई तक पहुंचना चाहिए। G2.5 संतुलन वर्ग (आईएसओ 21940-11)। संतुलन का यह स्तर कंपन, शोर और समय से पहले बीयरिंग के घिसाव को कम करता है।
5. तकनीकी लाभ और डेटा बेंचमार्किंग
इन उन्नत निर्माण प्रक्रियाओं को अपनाने से मापनीय सुधार प्राप्त होते हैं:
| तकनीकी आयाम | उद्योग पारंपरिक | हमारी विनिर्माण प्रणाली | प्रदर्शन लाभ |
|---|---|---|---|
| स्थिति सटीकता | ± 0.03 मिमी | ± 0.008 मिमी | ~262% सुधार |
| वेल्डिंग पास दर | 92.5% तक | 99.6% तक | 7.7% वृद्धि |
| घटक विनिमेयता | 18% हाथ से फिटिंग आवश्यक | 99% प्रत्यक्ष असेंबली | ~5.5× संवर्द्धन |
| सतह संक्षारण प्रतिरोध | 480 घंटे पर जंग (नमक स्प्रे) | 1200 घंटे पर कोई आधार धातु संक्षारण नहीं | 2.5× सुधार |
- स्थिति सटीकता: के माध्यम से बंद लूप थर्मल क्षतिपूर्ति और बुद्धिमान टूलपाथ अनुकूलनहम उद्योग मानदंडों की तुलना में आयामी त्रुटियों को आधे से भी अधिक कम कर देते हैं।
- वेल्डिंग गुणवत्ता: दोहरे तार वाला पल्स MIG/MAG वास्तविक समय सीम ट्रैकिंग के साथ वेल्डिंग से लगभग शून्य दोष दर प्राप्त होती है।
- उच्च घटक विनिमेयताभागों के बीच भिन्नता को न्यूनतम करने से कॉयल पैकिंग प्रणालियों के लिए संयोजन समय में भारी कमी आती है, जो विशेष रूप से उच्च मात्रा में उत्पादन के लिए लाभदायक है।
- संक्षारण प्रतिरोधउन्नत परिष्करण (गर्म-डुबकी गैल्वनाइजिंग, बहु-परत कोटिंग्स) या चयनात्मक चढ़ाना लाल जंग के गठन को रोकता है, जिससे आर्द्र या तटीय स्थलों में दीर्घायु सुनिश्चित होती है।
6. स्मार्ट मैन्युफैक्चरिंग कॉकपिट
वास्तविक समय निगरानी डैशबोर्ड
आधुनिक विनिर्माण निष्पादन प्रणाली (एमईएस) प्रबंधन और इंजीनियरिंग टीमों के लिए एक केंद्रीकृत "कॉकपिट" या डिजिटल डैशबोर्ड प्रदान करती है:
- ओईई बोर्ड: कुल मिलाकर उपकरण प्रभावशीलता आम तौर पर 85% (हमारा लक्ष्य) से अधिक होती है। ऑपरेटर उपलब्धता, प्रदर्शन और गुणवत्ता पर लाइव अपडेट देखते हैं, जिससे बाधाओं की तुरंत पहचान हो जाती है।
- एसपीसी नियंत्रण चार्ट: मुख्य आयाम (जैसे, कॉइल स्टैकिंग शाफ्ट पर बोर व्यास) की निगरानी CPK के लिए की जाती है। वास्तविक समय विश्लेषण नियंत्रण सीमाओं की पुनर्गणना करता है, यदि प्रक्रियाएँ विचलित होती हैं तो अलार्म ट्रिगर करता है।
बिग डाटा एनालिटिक्स
- उपकरण जीवन पूर्वानुमान मॉडल: मशीन लर्निंग एल्गोरिदम ऐतिहासिक स्पिंडल लोड, पार्ट ज्यामिति और सामग्री कठोरता डेटा की व्याख्या करते हैं। पूर्वानुमान 92% से अधिक सटीकता प्राप्त करते हैं, जिससे सक्रिय उपकरण परिवर्तन संभव होते हैं जो महंगे पुनर्कार्य को रोकते हैं।
- ऊर्जा खपत डिजिटल ट्विनउत्पादन शेड्यूल, रीयल-टाइम सेंसर डेटा और उपकरण पावर सिग्नेचर को मर्ज करने से परिचालन अनुक्रमों को अनुकूलित करने में मदद मिलती है। भाग की जटिलता और बैच के आकार के आधार पर अनुमानित बचत 15%-22% तक होती है।
विज़ुअलाइज़ेशन अनुशंसाएँ
- सूक्ष्म संरचना इमेजरीपरिष्कृत अनाज सीमाओं को चित्रित करने के लिए पॉलिश सतहों की पूर्व और पश्चात् प्रक्रिया की तुलना करें।
- थर्मल विरूपण क्षतिपूर्ति एनीमेशन: प्रदर्शित करें कि तापमान क्षेत्र वास्तविक समय में सुधार सदिशों के साथ किस प्रकार परस्पर क्रिया करते हैं।
- डिजिटल प्रक्रिया श्रृंखला आरेख: सीएमएम सत्यापन के माध्यम से सीएडी डिजाइन से डेटा प्रवाह को दर्शाना, द्विदिशात्मक फीडबैक लूप्स पर प्रकाश डालना।
- गुणवत्ता डेटा हीटमैप: दैनिक या साप्ताहिक अंतराल पर उत्तीर्ण दरों का स्थानिक वितरण, रंग-कोडित परिणाम दिखाएं।
कॉयल पैकिंग लाइन से प्रासंगिकता
ये सभी विनिर्माण चरण— बुद्धिमत्तापूर्ण योजना, उन्नत सीएनसी मशीनिंग, उच्च स्तरीय वेल्डिंग, रणनीतिक तनाव निवारण और सुदृढ़ अंतिम निरीक्षण— एक ऐसी पैकिंग लाइन को जन्म देते हैं जो सुचारू रूप से और विश्वसनीय रूप से संचालित होती है। विशेष रूप से:
- शुद्धता यह सुनिश्चित करता है कि कॉयल स्ट्रैपिंग टेंशनर्स सर्वो-चालित अक्षों के साथ निर्बाध रूप से संरेखित हों, जिससे मिसफीड या तनाव संबंधी त्रुटियों से बचा जा सके।
- आयामी संगति स्टैक्ड मशीन फ्रेम और गाइड रेल के बीच सरल असेंबली को बढ़ावा मिलता है, साइट पर समायोजन को कम करता है और मशीन के साथ सही एकीकरण सुनिश्चित करता है। पीएलसी, सर्वो मोटर्स, और हाइड्रोलिक सिस्टम.
- उन्नत सतह परिष्करण रोलिंग या स्लाइडिंग भागों पर घर्षण, कंपन और रखरखाव आवृत्तियों को कम करते हुए सेवा जीवन को बढ़ाता है।
- जंग से सुरक्षा उच्च आर्द्रता या तटीय कारखानों में संचालित लाइनों के लिए यह महत्वपूर्ण है; उन्नत प्रक्रियाएं प्रत्येक घटक के जीवनकाल को बढ़ाती हैं, जिससे स्वामित्व की कुल लागत कम हो जाती है।
निष्कर्ष
कॉइल पैकिंग लाइन के लिए कंपोनेंट निर्माण में अत्याधुनिक उपकरणों, डिजिटल प्रक्रिया एकीकरण और कड़े गुणवत्ता आश्वासन का रणनीतिक मिश्रण शामिल है। कच्चे माल को सीधा करने से लेकर अंतिम नैनो-स्तरीय पॉलिशिंग तक, हर चरण को न्यूनतम आयामी भिन्नता, मजबूत वेल्डेड जोड़ों और उच्च स्तरीय सतह गुणवत्ता प्राप्त करने के लिए व्यवस्थित किया जाता है। ये विशेषताएं सीधे तौर पर प्रभावित करती हैं कि कॉइल पैकिंग सिस्टम चुनौतीपूर्ण परिचालन स्थितियों में स्टील कॉइल्स को कितनी विश्वसनीयता से सुरक्षित, स्टैक और ट्रांसपोर्ट कर सकता है।
स्मार्ट मैन्युफैक्चरिंग डैशबोर्ड , रीयल-टाइम सेंसर फीडबैक और प्रेडिक्टिव एनालिटिक्स का उपयोग करके , हमने एक ऐसा सिस्टम बनाया है जिसमें निरंतर सुधार उत्पादन प्रक्रिया का अभिन्न अंग है। ऑपरेटर, इंजीनियर और मैनेजर तुरंत डेटा प्राप्त करके लाभान्वित होते हैं, जिससे वे प्रतिक्रियात्मक होने के बजाय सक्रिय रूप से हस्तक्षेप कर सकते हैं। इसका परिणाम एक मजबूत, उच्च-प्रदर्शन वाला उत्पाद है जो कॉइल पैकिंग उद्योग में सटीकता, स्थायित्व और लागत-प्रभावशीलता के नए मानक स्थापित करता है।
भविष्य में, मशीन लर्निंग आधारित दोष पहचान , संवर्धित वास्तविकता असेंबली सहायता, या क्लोज्ड-लूप हैप्टिक वेल्डिंग जैसी उन्नत तकनीकें डिजाइन, निर्माण और सेवा प्रदर्शन के बीच तालमेल को और गहरा करने के लिए तैयार हैं। फिर भी, मूलभूत सिद्धांत - बुद्धिमत्तापूर्ण योजना, कठोर नियंत्रण और गुणवत्ता के प्रति अटूट प्रतिबद्धता - कॉइल पैकिंग लाइनों और उससे आगे के सफल घटक निर्माण के आधार स्तंभ बने रहेंगे।
-
जानिए कैसे सीमेंस NX 2212 उन्नत सुविधाओं के साथ CAD/CAM एकीकरण को बेहतर डिजाइन और विनिर्माण दक्षता के लिए बढ़ाता है। ↩
-
वोलुमिल के उन नवोन्मेषी एल्गोरिदम के बारे में जानें जो मशीनिंग समय को काफी कम करते हैं और टूल की आयु बढ़ाते हैं। ↩
-
डिजिटल थ्रेड की अवधारणा को जानें और यह कैसे बेहतर विनिर्माण प्रक्रियाओं के लिए डिज़ाइन को उत्पादन से जोड़ता है। ↩