1. परिचय
आधुनिक धातु प्रसंस्करण उद्योगों में, स्टील कॉइल सबसे चुनौतीपूर्ण और सुरक्षा की दृष्टि से महत्वपूर्ण उत्पादों में से एक हैं। इनका भारी वजन, नाजुक किनारे और परिवहन संबंधी आवश्यकताएं विश्वसनीय और कुशल पैकिंग समाधानों की आवश्यकता को दर्शाती हैं। एक अच्छी तरह से डिज़ाइन की गई कॉइल पैकिंग लाइन में आमतौर पर (1) एक कॉइल पैकिंग मशीन, (2) एक कॉइल स्ट्रैपिंग मशीन और (3) एक कॉइल स्टैकिंग मशीन शामिल होती हैं—ये सभी इलेक्ट्रिक मोटर, सर्वो सिस्टम और हाइड्रोलिक एक्चुएटर्स के संयोजन द्वारा संचालित होती हैं। संपूर्ण संचालन का आधार एक परिष्कृत प्रोग्रामेबल लॉजिक कंट्रोलर (PLC) सिस्टम है जो गतिविधियों, वेरिएबल फ्रीक्वेंसी ड्राइव (VFD) के माध्यम से गति विनियमन और सर्वो मोटरों के माध्यम से उन्नत गति नियंत्रण का समन्वय करता है।
यह दस्तावेज़ कॉइल पैकिंग लाइन की उत्पादन प्रक्रिया में असेंबली चरण पर केंद्रित है। इसका उद्देश्य ग्राहकों और हितधारकों को उपघटक एकीकरण से लेकर अंतिम गुणवत्ता जांच तक की पूरी प्रक्रिया की स्पष्ट समझ प्रदान करना है, साथ ही प्रासंगिक यांत्रिक डिजाइन मानदंडों, सुरक्षा मानकों और संपूर्ण जीवनचक्र प्रबंधन सिद्धांतों पर प्रकाश डालना है। इसमें इस बात पर जोर दिया गया है कि प्रत्येक असेंबली चरण को ISO 12100, EN 415-8 (पैकेजिंग मशीनरी सुरक्षा) और GB/T दिशानिर्देशों जैसे अंतरराष्ट्रीय इंजीनियरिंग मानकों के अनुपालन में किस प्रकार सावधानीपूर्वक योजनाबद्ध, क्रियान्वित और सत्यापित किया जाता है, जिससे दीर्घकालिक परिचालन उत्कृष्टता सुनिश्चित हो सके।
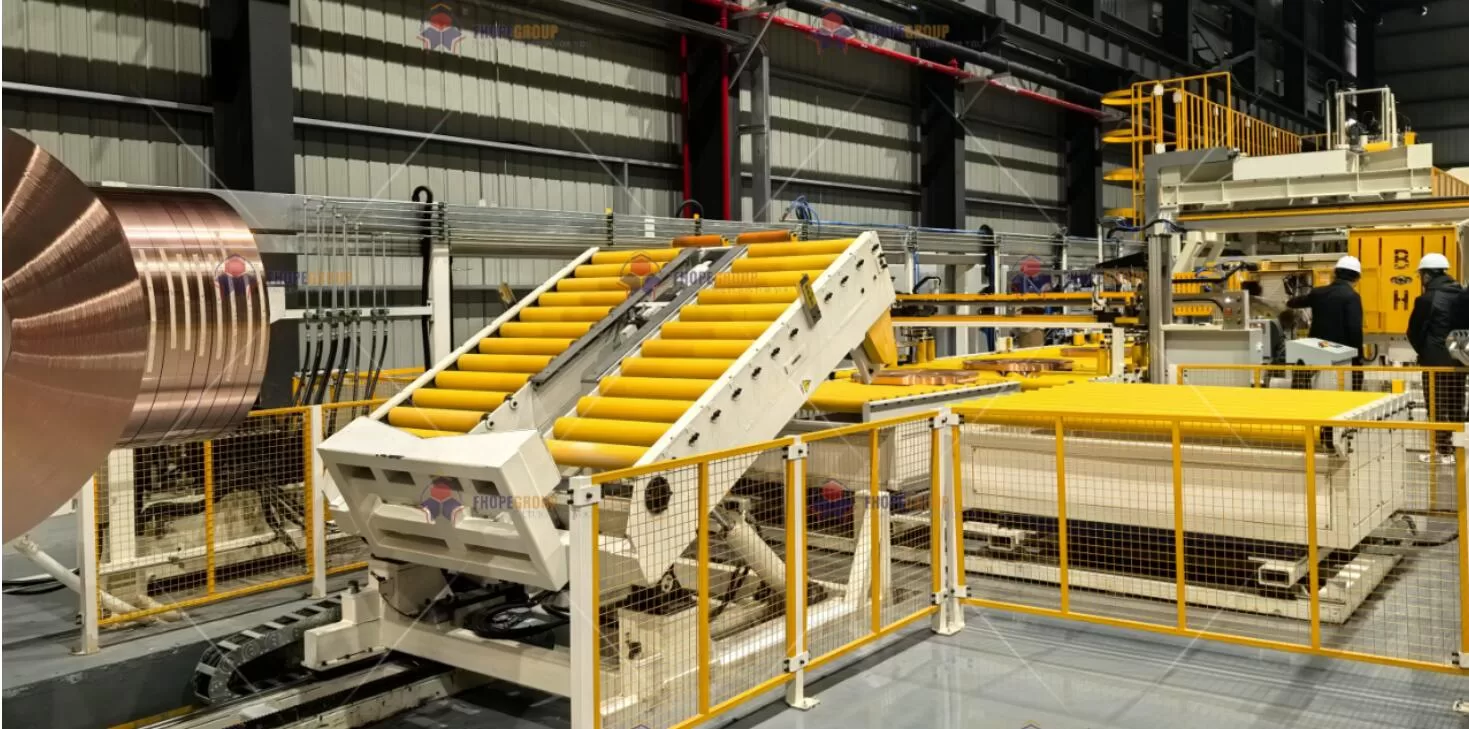
2. असेंबली: प्रणालियों का एक सावधानीपूर्वक एकीकरण
असेंबली वह चरण है जहाँ अलग-अलग मॉड्यूल, कस्टम-मशीन किए गए भाग और मानक घटक एक पूर्णतः परिचालन प्रणाली में परिवर्तित हो जाते हैं। आधुनिक कॉइल पैकिंग लाइन के मामले में, इन मॉड्यूल में अक्सर शामिल होते हैं:
-
कुंडल संवहन मॉड्यूल
- कुंडली को स्थिति में रखने के लिए मोटर चालित रोलर्स, मार्गदर्शक रेल या टर्नस्टाइल।
- कुंडलियों का भार सहन करने के लिए उच्च-शक्ति वाले स्टील से बनी सहायक संरचनाएं।
-
स्ट्रैपिंग और रैपिंग इकाइयाँ
- तनाव नियंत्रण के लिए विद्युत और वायवीय स्ट्रैपिंग हेड।
- सुसंगत ओवरले प्राप्त करने के लिए सर्वो मोटर्स द्वारा संचालित स्ट्रेच फिल्म इकाइयां या रैपिंग आर्म्स।
-
हाइड्रोलिक एक्चुएशन सिस्टम
- ऊर्ध्वाधर और क्षैतिज क्लैम्पिंग के लिए सिलेंडर।
- हाइड्रोलिक पावर पैक स्थिर दबाव और प्रवाह दर बनाए रखने के लिए डिज़ाइन किए गए हैं।
-
विद्युत ड्राइव और नियंत्रण कैबिनेट
- एकीकृत तर्क नियंत्रण के लिए पीएलसी.
- मोटर गति प्रबंधन के लिए वीएफडी।
- उच्च परिशुद्धता गति के लिए सर्वो ड्राइव।
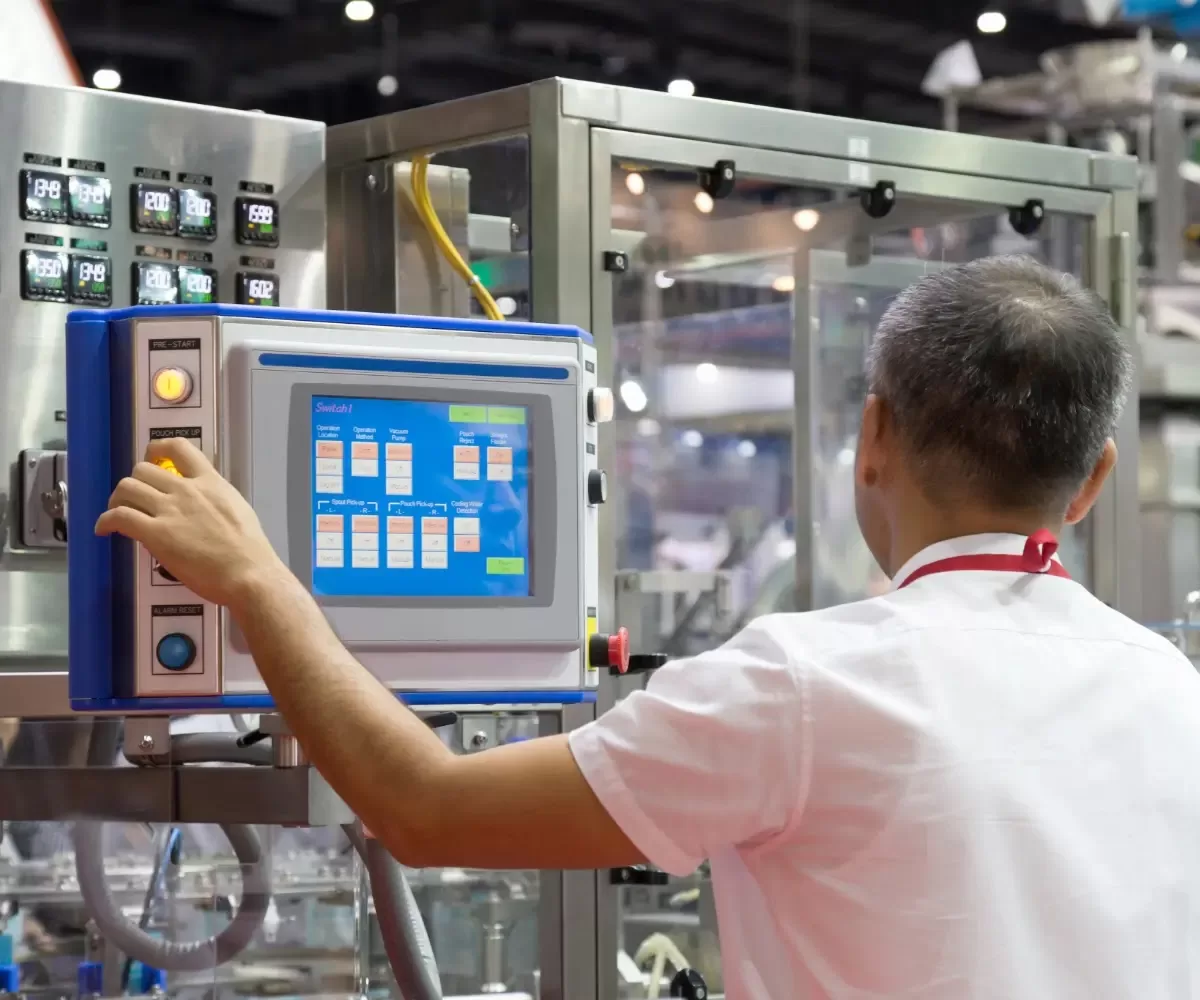
- ऑपरेटर इनपुट और मॉनिटरिंग के लिए एचएमआई (मानव-मशीन इंटरफेस)।
-
सुरक्षा और सुरक्षात्मक तंत्र
- प्रकाश पर्दे, आपातकालीन स्टॉप और सुरक्षा रिले।
- घूर्णनशील तत्वों के लिए यांत्रिक गार्ड और कवर।
असेंबली के दौरान, इन घटकों को डिज़ाइन दस्तावेज़ के अनुसार सावधानीपूर्वक स्थापित और सुरक्षित किया जाता है, जिससे यांत्रिक सहनशीलता, भार वितरण और संरेखण मानदंडों का कड़ाई से पालन सुनिश्चित होता है। सभी कनेक्शनों—चाहे वे विद्युत टर्मिनल हों, हाइड्रोलिक कपलिंग हों या यांत्रिक फास्टनर हों—की पूरी तरह से जाँच प्रणाली की अखंडता को सुरक्षित रखती है।
3. यांत्रिक डिजाइन मानदंड और पूर्व-विधानसभा विचार
3.1 संरचनात्मक और सामग्री चयन
संरचनात्मक विश्वसनीयता के दृष्टिकोण से, कॉइल पैकिंग लाइन को कॉइल स्थानांतरण, लिफ्टिंग और स्ट्रैपिंग संचालन के कारण होने वाले गतिशील भार का सामना करना चाहिए। इसलिए, सामग्री का चयन थकान शक्ति और संक्षारण प्रतिरोध के आधार पर किया जाता है। सामान्य मानदंडों में शामिल हैं:
- उच्च-शक्ति मिश्र धातु इस्पात1 (उदाहरण के लिए, 42CrMo) गियर शाफ्ट, कपलिंग और लोड-बेयरिंग फ्रेम के लिए।
- घिसाव प्रतिरोधी पॉलिमर2 (उदाहरण के लिए, पॉलीयुरेथेन या प्रबलित कंपोजिट) गाइड रोलर्स और संपर्क बिंदुओं के लिए।
- गैल्वेनाइज्ड या अल्युजिंक स्टील शीट (EN 10346 के अनुरूप) बाहरी पैनलों और सुरक्षात्मक आवरणों के लिए उच्च आर्द्रता या संक्षारक वातावरण में संक्षारण का प्रतिरोध करने के लिए।
इसके अलावा, इंजीनियरिंग टीमें हाइड्रोलिक ट्यूबिंग, सर्वो मोटर इन्सुलेशन या गियर मेशिंग जैसे पुर्जों में संभावित कमजोर बिंदुओं की पहचान करने के लिए विफलता मोड और प्रभाव विश्लेषण (FMEA) 3 करती हैं । यह जोखिम-आधारित दृष्टिकोण सुनिश्चित करता है कि चयनित सामग्री और डिज़ाइन विशेषताएँ पहले दिन से ही परिचालन संबंधी खतरों का समाधान करती हैं।
3.2 सहनशीलता और आयामी जांच
किसी भी घटक को जोड़ने से पहले, उसका कठोर आयामी निरीक्षण किया जाता है:
- आकार और स्थिति सहिष्णुता: आमतौर पर GB/T 1184 या समकक्ष ISO मानकों द्वारा नियंत्रित किया जाता है। उदाहरण के लिए, कंपन और शोर को कम करने के लिए सर्वो ड्राइव शाफ्ट का समाक्षीय संरेखण ± 0.02 मिमी पर रखा जाता है।
- सतही फिनिश आवश्यकताएँ: मेटिंग सतहों के लिए महत्वपूर्ण, यह सुनिश्चित करना कि घर्षण और घिसाव डिजाइन सीमाओं से अधिक न हो।
जहाँ ज़रूरत हो, उन्नत मेट्रोलॉजी उपकरण - जैसे कि लेजर ट्रैकर या समन्वय मापने वाली मशीनें (सीएमएम) - जटिल ज्यामिति को सत्यापित करते हैं। यह सुनिश्चित करता है कि जब उप-घटक असेंबली स्टेशन पर पहुँचते हैं, तो वे उच्च परिशुद्धता एकीकरण के लिए आवश्यक यांत्रिक विनिर्देशों को पूरा करते हैं या उससे अधिक होते हैं।
4. कोर असेंबली वर्कफ़्लो
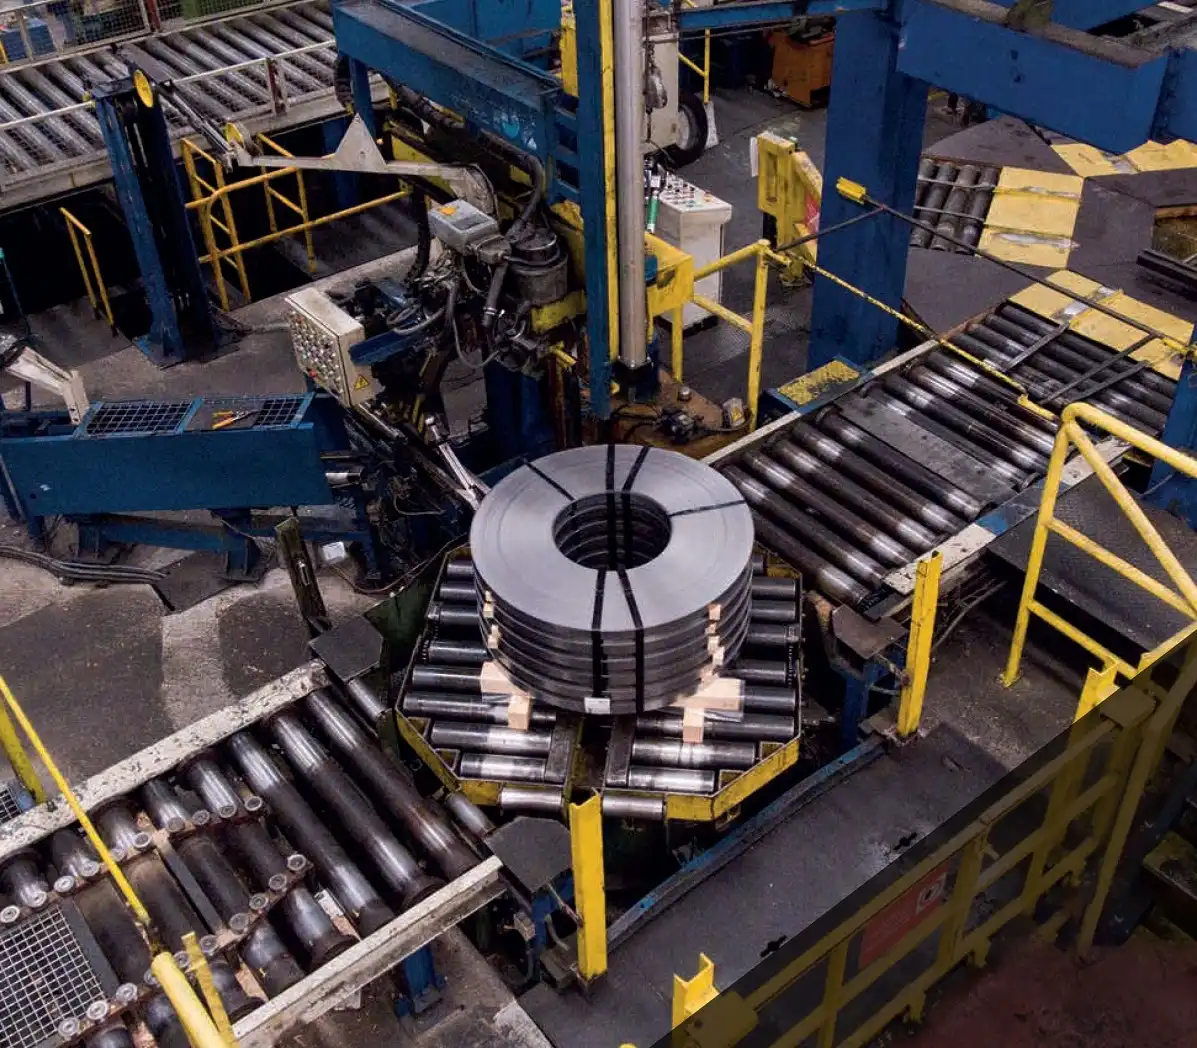
एक कॉयल पैकिंग लाइन असेंबली को सामान्यतः कई प्रमुख चरणों में संरचित किया जाता है:
-
बेस फ्रेम और प्राथमिक संरचना सेटअप
- परिशुद्ध समतलीकरण उपकरणों का उपयोग करके मुख्य फ्रेम को संरेखित और समतल करें।
- उचित संदर्भ बिंदु बनाए रखने के लिए समतलता और संरचनात्मक कठोरता की पुष्टि करें।
-
सबअसेंबली माउंटिंग
- रोलर टेबल, टेंशनिंग डिवाइस और रोटेशन यूनिट स्थापित करें, प्रत्येक को 3D लेआउट के आधार पर पूर्व-ड्रिल किए गए छेदों में बोल्ट और लॉक करें।
- इंजीनियरिंग बीओएम (सामग्री का बिल) से निर्दिष्ट टॉर्क मान तक बोल्ट को कसने के लिए टॉर्क रिंच का उपयोग करें।
-
हाइड्रोलिक सिस्टम एकीकरण
- दबाव वाहिकाओं और होज़ों के लिए आईएसओ 4413 दिशानिर्देशों का पालन करते हुए हाइड्रोलिक पावर पैक, जलाशय और पाइपिंग लाइनों को स्थापित करें।
- पर्याप्त मोड़ त्रिज्या वाले होज़ और पाइपों को मार्गबद्ध करें, उन्हें क्लैम्प से सुरक्षित करें, तथा संभावित घर्षण बिंदुओं की जांच करें।
- संभावित लीक या घटिया फिटिंग का पता लगाने के लिए प्रत्येक सर्किट पर प्रारंभिक दबाव परीक्षण करें।
-
इलेक्ट्रिकल और कंट्रोल वायरिंग
- पीएलसी, वीएफडी, सर्वो ड्राइव और संपर्ककों को आईपी54 या उच्चतर (आईईसी 60529) रेटेड नियंत्रण बाड़ों के भीतर रखें।
- विद्युत चुम्बकीय हस्तक्षेप को कम करने के लिए उच्च और निम्न वोल्टेज केबलों को अलग-अलग केबल ट्रे में लगाएं।
- पीएलसी आई/ओ मॉड्यूल पर नियंत्रण संकेतों को समाप्त करना, सर्वो मोटर्स से एनकोडर फीडबैक के लिए परिरक्षित केबल सुनिश्चित करना।
-
मोशन कैलिब्रेशन और सर्वो संरेखण
- सर्वो मोटर को गियरबॉक्स या बॉल स्क्रू (यदि मौजूद हो) से न्यूनतम कोणीय या ऑफसेट मिसअलाइनमेंट के साथ जोड़ें।
- ±0.02 मिमी के भीतर संरेखण की पुष्टि करने के लिए, सर्वो तनाव को न्यूनतम करने के लिए, अक्सर लेजर या डायल गेज सेटअप के साथ अंशांकन दिनचर्या का संचालन करें।
- मजबूत यांत्रिक फिट सुनिश्चित करने के लिए निर्माता द्वारा अनुशंसित उपकरणों (जैसे, ऑफसेट संरेखण ब्रैकेट) का उपयोग करें।
-
उप-प्रणाली कमीशनिंग
- प्रत्येक मॉड्यूल को क्रमिक रूप से पावर अप करें, मोटर रोटेशन दिशा, सेंसर सिग्नल और हाइड्रोलिक दबाव की पुष्टि करें।
- मैनुअल जॉगिंग, आपातकालीन स्टॉप और ऑटो-मोड संक्रमण के लिए बुनियादी एचएमआई नियंत्रणों को मान्य करें।
-
प्रक्रियागत गुणवत्ता जांच (आईपीक्यूसी)
- टॉर्क मान, यांत्रिक क्लीयरेंस, सेंसर ब्रैकेट पोजिशनिंग, तेल लाइन रूटिंग आदि को संबोधित करने वाली चेकलिस्ट का उपयोग करके महत्वपूर्ण क्षेत्रों का निरीक्षण करें।
- किसी भी असेंबली विसंगतियों को तुरंत पुनः कार्य के लिए टैग करें। इसमें मोटर बेस को फिर से शिमिंग करना या ऑप्टिकल सेंसर ब्रैकेट को फिर से लगाना शामिल हो सकता है।

5. हाइड्रोलिक और इलेक्ट्रिकल इंटरप्ले
5.1 हाइड्रोलिक सिस्टम आवश्यकताएँ
कॉइल पैकिंग लाइन में, भारी कॉइल को क्लैंप करने और उठाने के लिए आवश्यक बल प्रदान करने के लिए हाइड्रोलिक सिस्टम महत्वपूर्ण है। मुख्य चिंताओं में शामिल हैं:
- दबाव स्थिरतालगातार क्लैम्पिंग बल सुनिश्चित करने के लिए सिस्टम को दबाव में उतार-चढ़ाव को सेटपॉइंट के ± 1.5% के भीतर बनाए रखना चाहिए।
- संदूषण नियंत्रण: तेल की सफाई की निगरानी ISO 4406 या NAS 1638 मानकों के माध्यम से की जाती है। संवेदनशील सर्वो वाल्व या आनुपातिक वाल्व की सुरक्षा के लिए एक सामान्य आवश्यकता NAS 1638 क्लास 6 हो सकती है।
चक्र समय को कम करने के लिए, हाइड्रोलिक सिस्टम में ऊर्जा को संग्रहीत करने वाले संचायक शामिल हो सकते हैं और तात्कालिक प्रवाह प्रदान कर सकते हैं। सभी फिटिंग, सील और होज़ आमतौर पर SAE या DIN मानकों का पालन करते हैं, यह सुनिश्चित करते हुए कि वे कठोर औद्योगिक परिस्थितियों में तापमान, दबाव और कंपन को संभाल सकते हैं।
5.2 विद्युत नियंत्रण परिशुद्धता
जहाँ हाइड्रोलिक सिस्टम कच्चा बल प्रदान करते हैं, वहीं विद्युत नियंत्रण परिशुद्धता प्रदान करते हैं। आधुनिक कॉइल पैकिंग लाइनें निम्न पर बहुत अधिक निर्भर करती हैं:
-
पीएलसी नियंत्रण
- विभिन्न स्टेशनों (पैक, स्ट्रैप, स्टैक) के बीच इंटरलॉक का प्रबंधन करता है।
- पूर्णतः स्वचालित कार्यप्रवाह को व्यवस्थित करने के लिए सेंसर फीडबैक (निकटता स्विच, फोटो-आई, लोड सेल) पर नजर रखता है।
- सुरक्षा तर्क (ई-स्टॉप, गेट और अलार्म) को लागू करता है।
-
परिवर्तनीय आवृत्ति ड्राइव (वीएफडी)
- कन्वेयर या घूर्णन हेड चलाने वाले इंडक्शन मोटर की गति को नियंत्रित करें।
- प्रक्रिया की मांग के अनुरूप मोटर की परिचालन गति को समायोजित करके ऊर्जा खपत को अनुकूलित करें।
-
सर्वो ड्राइव और मोटर्स
- भुजाओं को लपेटने, सिरों को बांधने या कुंडल की स्थिति निर्धारण के लिए सटीक गति प्रदान करें।
- फिल्म टेंशनिंग जैसे कार्यों के लिए उप-मिलीमीटर सटीकता और दोहराव प्राप्त करें।
संयोजन के दौरान, तकनीशियन विद्युतीय शोर को न्यूनतम करने के लिए केबल रूटिंग और ग्राउंडिंग पद्धतियों की सावधानीपूर्वक जांच करते हैं, विशेष रूप से सर्वो प्रणालियों के लिए, जिनमें सटीक नियंत्रण लूप बनाए रखने के लिए स्वच्छ एनकोडर सिग्नल की आवश्यकता होती है।
6. परीक्षण और कमीशनिंग प्रोटोकॉल
एक बार यांत्रिक, हाइड्रोलिक और विद्युत संयोजन पूरा हो जाने के बाद, सिस्टम शिपमेंट या साइट पर स्थापना से पहले कठोर परीक्षण चरण में प्रवेश करता है:
-
नो-लोड परीक्षण
- वास्तविक कुंडली को शामिल किए बिना सभी घटकों - रोलर्स, क्लैम्प्स, घूर्णन भुजाओं - की मुक्त गति को सत्यापित करता है।
- संभावित टकराव, असामान्य कंपन, या असंयोजित सेंसर स्थिति के लिए परीक्षण।
-
कार्यात्मक उपप्रणाली परीक्षण
- सर्वो प्रणालीहोमिंग अनुक्रम की जांच करें, विभिन्न गति पर जॉगिंग करें, डायल इंडिकेटर या लेजर माप के साथ स्थिति की सटीकता की पुष्टि करें।
- हाइड्रॉलिक सिस्टम: पहले कम दबाव में क्लैंप और लिफ्ट को साइकिल करें, फिर नाममात्र ऑपरेटिंग दबाव पर आगे बढ़ें। लीक या दबाव में गिरावट के लिए निरीक्षण करें।
- सुरक्षा प्रणालीई-स्टॉप कार्यक्षमता को सत्यापित करें, फोटो-आइज़ और प्रकाश पर्दों की जांच करें, पुष्टि करें कि पीएलसी त्रुटि का पता चलने पर तुरंत सिस्टम को सुरक्षित स्थिति में स्थानांतरित कर देता है।
-
लोड परीक्षण
- परिचालन स्थितियों को दोहराने के लिए वास्तविक या नकली कॉइल (वजन ब्लॉक या डमी के माध्यम से) का प्रयोग करें।
- यह सुनिश्चित करने के लिए कि डिजाइन सामान्य उत्पादन मांगों को पूरा कर सकता है, विस्तारित चक्रों में टॉर्क, मोटर करंट और तेल के तापमान की निगरानी करें।
-
चक्र समय और आउटपुट सत्यापन
- प्रत्येक पैकिंग ऑपरेशन के लिए चक्र समय रिकॉर्ड करें। उदाहरण के लिए, एक पैकेजिंग लाइन को प्रति घंटे 60 कॉइल तक संभालने के लिए डिज़ाइन किया जा सकता है।
- सत्यापित करें कि प्रणाली सुरक्षा या उत्पाद की गुणवत्ता से समझौता किए बिना ग्राहक की थ्रूपुट आवश्यकताओं को पूरा कर सकती है या उससे अधिक कर सकती है।
-
अंतिम स्वीकृति परीक्षण (FAT)
- ग्राहक या प्रमाणन निकायों की उपस्थिति में एक व्यापक परीक्षण आयोजित करें।
- अनुपालन का प्रलेखित प्रमाण प्रदान करें - मशीन क्षमता चार्ट, एसपीसी (सांख्यिकीय प्रक्रिया नियंत्रण) डेटा, और परीक्षण रिपोर्ट जो कार्यात्मक तत्परता की पुष्टि करते हैं।
7. गुणवत्ता नियंत्रण और दस्तावेज़ीकरण
7.1 गुणवत्ता नियंत्रण जांच बिंदु
संयोजन और कमीशनिंग के दौरान, कुछ निश्चित जांच बिंदु गुणवत्ता प्रबंधन योजना को आधार प्रदान करते हैं:
-
आयामी निरीक्षण
- न्यूनतम विचलन की पुष्टि करने के लिए प्री-असेंबली और पोस्ट-असेंबली में प्रदर्शन किया गया।
- विशिष्ट स्वीकृति मानदंड: ±0.1 मिमी/मी समतलता, ब्रैकेट के लिए ±0.2° कोणीय संरेखण।
-
यांत्रिक बन्धन सत्यापन
- डिजाइन विनिर्देशों से मानों का संदर्भ लेते हुए, अंशांकित उपकरणों का उपयोग करके टॉर्क की जांच की जाती है।
-
हाइड्रोलिक रिसाव परीक्षण
- सभी जोड़ों का निरीक्षण करते हुए लाइनों पर सामान्य प्रचालन दबाव का 1.25-1.5 गुना दबाव डालें, तथा निर्दिष्ट अवधि तक निर्धारित बिंदु को बनाए रखें।
-
विद्युत निरंतरता और इन्सुलेशन परीक्षण
- यह सुनिश्चित करने के लिए कि इन्सुलेशन प्रतिरोध अनिवार्य सीमा (अक्सर 1 Vdc पर >500 MΩ) से अधिक है या उससे मेल खाता है, मेगाहोमीटर का उपयोग करें।
- स्थैतिक निर्माण या आघात के खतरों को रोकने के लिए सही ग्राउंडिंग की पुष्टि करें।
-
सॉफ्टवेयर अखंडता
- पीएलसी और एचएमआई कार्यक्रमों के लिए सुरक्षित संस्करण नियंत्रण, आईईसी 61131-3 मानकों के अनुसार मान्य।
- ट्रेसेबिलिटी के लिए ऑफ़लाइन रिपॉजिटरी में लॉजिक का बैकअप लें।
7.2 दस्तावेज़ीकरण और पता लगाने योग्यता
सभी असेंबली, परीक्षण और निरीक्षण डेटा को एक व्यापक उपकरण इतिहास प्रदान करने के लिए प्रलेखित किया जाता है। आधुनिक कंपनियाँ अक्सर संशोधन इतिहास, CAD डेटा और परीक्षण परिणामों को बनाए रखने के लिए उत्पाद जीवनचक्र प्रबंधन (PLM) सॉफ़्टवेयर (जैसे, सीमेंस टीमसेंटर या PTC विंडचिल) पर निर्भर करती हैं। यह सुनिश्चित करता है:
- सुराग लग सकनाप्रत्येक कॉयल पैकिंग लाइन को सीरियल नंबर और निर्माण तिथि द्वारा ट्रैक किया जा सकता है, तथा इसे ड्राइव, मोटर्स और हाइड्रोलिक इकाइयों के सटीक कॉन्फ़िगरेशन से जोड़ा जा सकता है।
- वारंटी और रखरखावऑपरेटर भाग प्रतिस्थापन या उन्नयन में तेजी लाने के लिए मूल असेंबली रिकॉर्ड का संदर्भ ले सकते हैं।
- निरंतर सुधारफील्ड सेवा से प्राप्त फीडबैक को भविष्य के डिजाइन पुनरावृत्तियों में एकीकृत किया जाता है।

8. सुरक्षा और अनुपालन पर जोर
उत्पादकता और यांत्रिक प्रदर्शन के अलावा, सुरक्षा सर्वोपरि चिंता का विषय है। कॉइल पैकिंग लाइन को EN 415-8 (पैकेजिंग मशीनरी की सुरक्षा) और ISO 12100 (मशीनरी सुरक्षा - बुनियादी अवधारणाएं और सामान्य सिद्धांत) जैसे विभिन्न मानकों का पालन करना आवश्यक है ।
-
जोखिम का आकलन
- प्रारंभिक डिजाइन चरणों के दौरान दबाव बिंदुओं, क्रश जोन या निष्कासन खतरों की पहचान करने के लिए इसका संचालन किया जाता है।
- भौतिक सुरक्षा, अंतर्संबंधित प्रवेश द्वार, सुरक्षा पीएलसी तर्क, तथा विफलता-सुरक्षा सेंसर के माध्यम से इसे कम किया गया।
-
ऑपरेटर प्रशिक्षण
- स्टार्टअप/शटडाउन अनुक्रम, आपातकालीन प्रक्रियाओं और बुनियादी समस्या निवारण पर निर्देश प्रदान करता है।
- गिरने या कुंडलियों के लुढ़कने से होने वाली चोटों को रोकने के लिए कुंडलियों को सही ढंग से लोड करने/उतारने पर ध्यान केंद्रित किया जाता है।
-
रखरखाव के दिशानिर्देश
- लॉकआउट-टैगआउट (LOTO) प्रोटोकॉल को प्रोत्साहित करता है।
- हाइड्रोलिक द्रव परीक्षण, मोटर बेल्ट तनाव जांच और पीएलसी डायग्नोस्टिक समीक्षा के लिए अंतराल की रूपरेखा।
9. आजीवन समर्थन और पूर्वानुमानित रखरखाव
9.1 दीर्घकालिक विश्वसनीयता
मांग वाले उत्पादन शेड्यूल में न्यूनतम डाउनटाइम सुनिश्चित करने के लिए विफलताओं के बीच उच्च औसत समय (MTBF) प्राप्त करना महत्वपूर्ण है। MTBF ≥ 10,000 घंटे तक पहुँचने के लिए डिज़ाइन रणनीतियों में अक्सर शामिल होते हैं:
- मजबूत घटक चयनप्रतिष्ठित ब्रांडों से मोटर और सर्वो का औद्योगिक स्तर की विश्वसनीयता के लिए परीक्षण किया गया है।
- रिडंडेंट सिस्टम आर्किटेक्चरविद्युत आपूर्ति या सेंसर सिस्टम जैसे प्रमुख मॉड्यूल में अतिरेक या त्वरित-स्वैप क्षमताएं शामिल होती हैं।
9.2 पूर्वानुमानित रखरखाव और IoT एकीकरण
उद्योग 4.0 प्रथाओं के आगमन के साथ, कई कॉइल पैकिंग लाइनों में अब वास्तविक समय की स्थिति की निगरानी की सुविधा है:
- कंपन सेंसर्स: मोटर, गियरबॉक्स या टेंशन रोलर्स में बेयरिंग स्वास्थ्य को ट्रैक करें। कंपन स्पेक्ट्रा में विसंगतियां यांत्रिक विफलताओं की पूर्व चेतावनी दे सकती हैं।
- तेल संदूषण सेंसर: वास्तविक समय में सफाई के स्तर का मूल्यांकन करें, तथा कीचड़ के संचय से वाल्वों को होने वाली क्षति से पहले फिल्टर को प्रतिस्थापित करें।
- डेटा विश्लेषण: पीएलसी या औद्योगिक पीसी परिचालन डेटा (चक्र गणना, त्रुटि कोड, मोटर धाराएं) लॉग करता है। पूर्वानुमानित अंतर्दृष्टि के लिए विशेष सॉफ्टवेयर (जैसे, बेकहॉफ ट्विनकैट या रॉकवेल हिस्टोरियन) के माध्यम से विश्लेषण किया जाता है।
10। समापन टिप्पणी
कॉइल पैकिंग लाइन की असेंबली प्रक्रिया में मैकेनिकल इंजीनियरिंग, हाइड्रोलिक डिज़ाइन, इलेक्ट्रिकल इंटीग्रेशन और उन्नत नियंत्रण प्रणालियों को एकीकृत करके एक सुसंगत, उच्च-प्रदर्शन वाली प्रणाली तैयार की जाती है। प्रत्येक उप-चरण—चाहे वह सर्वो ड्राइव को संरेखित करना हो या हाइड्रोलिक जंक्शन को सील करना—डिज़ाइन मानकों, आयामी सहनशीलता और गुणवत्ता जांच का कड़ाई से पालन करना अनिवार्य है। अत्याधुनिक पीएलसी लॉजिक , सर्वो मोटर्स और रीयल-टाइम डायग्नोस्टिक्स को एकीकृत करने के साथ, यह लाइन भविष्य के लिए तैयार एक ऐसे समाधान में विकसित होती है जो उत्पादन की बदलती आवश्यकताओं के अनुकूल ढलने में सक्षम है।
चाबी छीनना :
- समग्र इंजीनियरिंगसामग्री का चयन, संरचनात्मक अखंडता और मजबूत इंजीनियरिंग वर्कफ़्लो विश्वसनीयता को रेखांकित करते हैं।
- परिशुद्धता विधानसभासंरेखण, टॉर्क और अंशांकन पर विस्तृत ध्यान सुचारू संचालन और विस्तारित सेवा जीवन सुनिश्चित करता है।
- सुरक्षा और अनुपालन: के अनुरूप अंतर्राष्ट्रीय कोड (ISO, EN, GB/T) यह खतरे की रोकथाम के लिए एक ठोस ढांचा प्रदान करता है।
- जीवनचक्र समर्थन: डिज़ाइन सत्यापन से लेकर प्रागाक्ति रख - रखाव, संयोजन प्रक्रिया कम जोखिम वाले, अत्यधिक कुशल परिचालन जीवनचक्र की नींव रखती है।
इन सर्वोत्तम प्रथाओं का पालन करके और गुणवत्ता-प्रथम दृष्टिकोण अपनाकर, निर्माता और अंतिम उपयोगकर्ता समान रूप से एक अच्छी तरह से इकट्ठे, उच्च-थ्रूपुट कॉइल पैकिंग लाइन के पूर्ण लाभों का एहसास कर सकते हैं। परिणाम एक ऐसी प्रणाली है जो न केवल प्रदर्शन मीट्रिक को पूरा करती है बल्कि मजबूत सुरक्षा सुविधाएँ, सरलीकृत रखरखाव और पता लगाने योग्य दस्तावेज़ीकरण भी प्रदान करती है - आज के प्रतिस्पर्धी धातु-प्रसंस्करण बाज़ार में महत्वपूर्ण पहलू।
अंतिम ध्यान दें:
कॉइल पैकिंग लाइन को असेंबल करने की यह उत्पादन प्रक्रिया ग्राहक-सामना करने वाले तकनीकी अभिविन्यास के रूप में काम करने के लिए अभिप्रेत है। विशिष्ट मूल्यों, मानकों और विधियों को स्थानीय विनियमों, ग्राहक आवश्यकताओं और चल रही तकनीकी प्रगति के आधार पर समायोजित किया जा सकता है। नवीनतम, सबसे सटीक निर्देशों के लिए हमेशा परियोजना के इंजीनियरिंग दस्तावेज़ और प्रमाणित चित्रों से परामर्श करें।
-
उच्च शक्ति मिश्रधातु इस्पात के फायदों के बारे में जानें, जिनमें इसकी मजबूती और कठिन परिस्थितियों में बेहतर प्रदर्शन शामिल हैं। ↩
-
जानिए कैसे घिसाव-प्रतिरोधी पॉलिमर मशीनरी के जीवनकाल को बढ़ा सकते हैं और रखरखाव लागत को कम कर सकते हैं। ↩
-
जानिए FMEA किस प्रकार जोखिमों की पहचान करने और इंजीनियरिंग डिजाइनों की विश्वसनीयता में सुधार करने में सहायक है। ↩