परिचय
आधुनिक इस्पात सेवा केंद्रों और धातु प्रसंस्करण संयंत्रों में, कॉइल पैकिंग लाइनें ( कॉइल पैकिंग मशीन, कॉइल स्ट्रैपिंग मशीन और कॉइल स्टैकिंग मशीन सहित ) उत्पादन और शिपिंग के बीच एक महत्वपूर्ण कड़ी का निर्माण करती हैं। इन प्रणालियों को उच्च भार, गतिशील तनाव, संक्षारक वातावरण और सटीक स्थिति निर्धारण आवश्यकताओं का सामना करना पड़ता है। पारंपरिक संरचनात्मक निर्माण और संयोजन विधियों के साथ-साथ, मशीन के घटकों की आगे की प्रक्रियाएँ —जैसे कि शमन, सीधा करना, गैल्वनाइजिंग, रबर कोटिंग और पेंटिंग— टिकाऊपन, प्रदर्शन और समग्र विश्वसनीयता को उल्लेखनीय रूप से बढ़ाती हैं ।
यह लेख कॉइल पैकिंग लाइन घटकों के लिए हमारी पेशेवर प्रक्रिया का वर्णन करता है , जिसमें प्रासंगिक यांत्रिक डिजाइन मानदंड , विनिर्माण मानक और गुणवत्ता आश्वासन प्रथाएं शामिल हैं। 'द फैब्रिकेटर' की शैली का अनुकरण करते हुए , हम प्रक्रिया के प्रत्येक चरण - इंडक्शन हार्डनिंग से लेकर रबर कोटिंग तक - पर विस्तार से चर्चा करते हैं, साथ ही यह भी बताते हैं कि कैसे उन्नत तकनीक और कड़े मानक मिलकर एक ऐसा तैयार उत्पाद बनाते हैं जो असाधारण प्रदर्शन देने में सक्षम है।
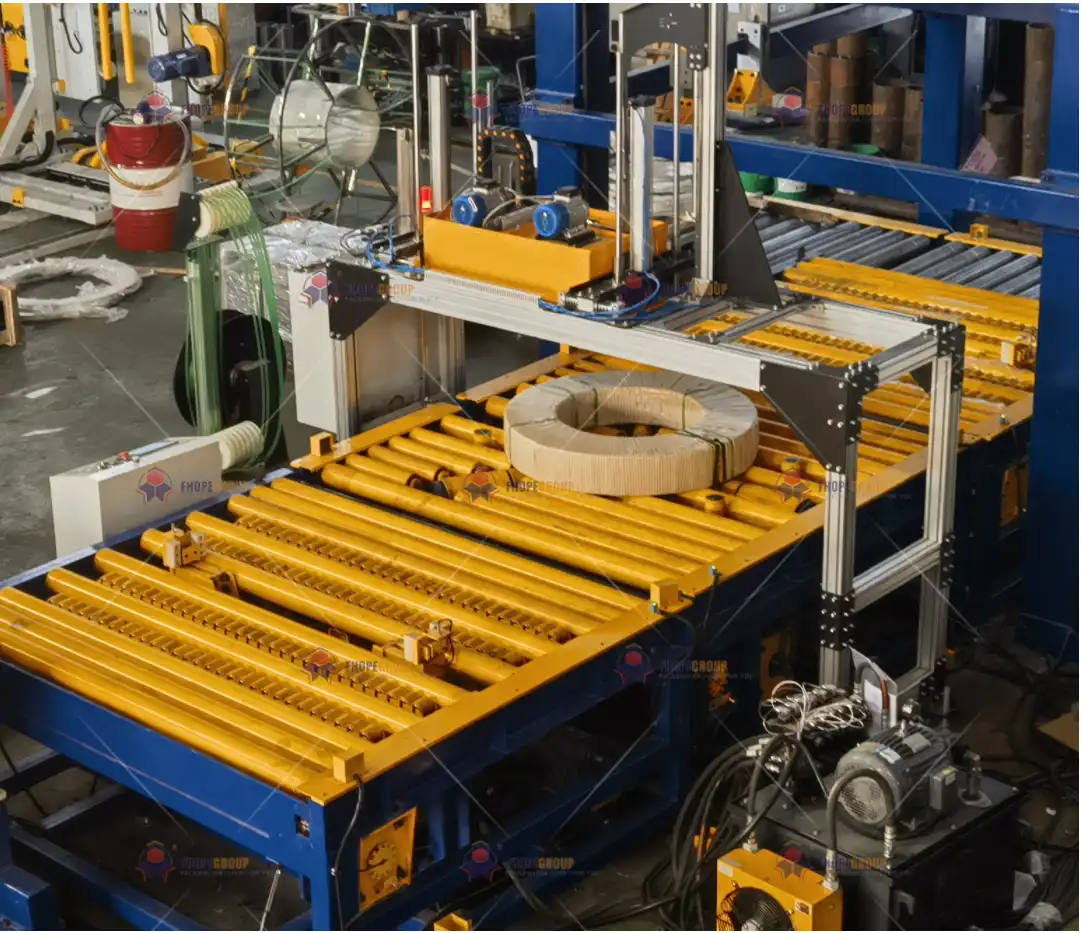
1. तापीय रासायनिक सख्तीकरण प्रक्रियाएं
कॉइल पैकिंग लाइन में स्टील के पुर्जे (जैसे रोलर, शाफ्ट, मैंड्रेल या स्लाइडिंग गाइड) अक्सर उच्च चक्रीय भार और संपर्क तनाव के अधीन होते हैं। घिसाव के प्रति उनके दीर्घकालिक प्रतिरोध और आयामी स्थिरता को सुनिश्चित करने के लिए , हम कई प्रकार की ऊष्मा उपचार विधियों का उपयोग करते हैं, जिनमें उच्च आवृत्ति प्रेरण कठोरता पर विशेष जोर दिया जाता है। यह विधि पारंपरिक भट्टी उपचारों की तुलना में ऊर्जा की खपत को कम करती है, साथ ही सटीक स्थानीय कठोरता प्रदान करती है।
1.1 उच्च आवृत्ति प्रेरण शमन
उच्च आवृत्ति प्रेरण शमन में लक्षित घटक को एक विशिष्ट ऑस्टेनाइजिंग तापमान तक तेजी से गर्म करना और उसके बाद नियंत्रित शमन करना शामिल है। नीचे हमारी प्रमुख तकनीकी विशिष्टताओं और गुणवत्ता मानदंडों का सारांश दिया गया है:
| प्राचल | तकनीकी विशिष्टता | गुणवत्ता निर्णय मानक |
|---|---|---|
| ताप ताप | 860–900 °C (प्रति सामग्री परिवर्तन बिंदु पर गणना) | पूर्ण ऑस्टेनिटाइजेशन (एएसटीएम ई3 मेटलोग्राफी द्वारा सत्यापित) |
| शमन माध्यम | पॉलिमर जलीय घोल (10% यूकॉन क्वेंचेंट ए) | शीतलन दर ≥ 80 °C/s (ISO 9950) |
| कठोर परत की गहराई | 2–4 मिमी (चुंबकीय क्षेत्र नियंत्रण द्वारा प्रोफ़ाइल ट्रैकिंग) | कठोरता ढाल ≤ 5 HRC (DIN 50190) |
| परीक्षण विधि | अल्ट्रासोनिक अवशिष्ट तनाव विश्लेषण (ASTM E837 ब्लाइंड-होल विधि) | अवशिष्ट संपीड़न तनाव ≥ 300 एमपीए |
प्रेरण कठोरता के तकनीकी लाभ
-
सटीक नियंत्रण:
हमारी प्रेरण प्रणालियाँ उपयोग करती हैं FLIR इन्फ्रारेड थर्मोग्राफी1 सख्त परत प्रोफ़ाइल को बनाए रखने के लिए बंद लूप व्यवस्था में। परत की गहराई में त्रुटि आम तौर पर ± 0.15 मिमी के भीतर रहती है, जिससे कठोरता का वितरण सुनिश्चित होता है। -
ऊर्जा दक्षता:
पारंपरिक बैच या बॉक्स भट्टियों की तुलना में, प्रेरण हीटिंग ऊर्जा खपत को 40% तक कम कर सकती है। ऊर्जा बचत2, ( Q = \Delta T \times m \times C_p \times \eta^{-1} ), इस बात पर प्रकाश डालता है कि कैसे प्रेरण तेजी से केवल सतह परत को आवश्यक तापमान तक बढ़ाता है, जिससे संपूर्ण घटक अनावश्यक तापीय सोख से बच जाता है। -
उन्नत यांत्रिक गुण:
प्रेरण-कठोर घटक आमतौर पर प्राप्त करते हैं उच्च अवशिष्ट संपीड़न तनाव3 (≥300 एमपीए) सतह के पास, थकान दरार की शुरूआत को कम करता है। यह विशेष रूप से महत्वपूर्ण कॉइल-पैकिंग असेंबली में फायदेमंद है जहां बार-बार प्रभाव या रोलिंग संपर्क थकान उत्पन्न हो सकती है।
2. उच्च परिशुद्धता सीधा करना और बनाना
कॉइल पैकिंग लाइन में गाइड रेल, स्ट्रैपिंग हेड के लिए रेल और फ्रेमवर्क बीम जैसे कई धातु घटक होते हैं, जिनका आकार एकदम सटीक होना चाहिए । समतलता या सीधापन में मामूली विचलन भी मशीन के संरेखण को बिगाड़ सकता है, जिससे समय से पहले घिसाव या बार-बार खराबी आ सकती है। इसलिए, पुर्जों की विश्वसनीयता सुनिश्चित करने में सटीक सीधा करने और आकार देने की प्रक्रिया महत्वपूर्ण भूमिका निभाती है।
2.1 सीएनसी हाइड्रोलिक स्ट्रेटनिंग प्रक्रिया
हमारे विशिष्ट उपकरण विन्यास में एआई-संचालित समतलता प्रतिक्रिया प्रणाली से सुसज्जित एसएमएस एमईईआर 9-रोल स्ट्रेटनिंग मशीन शामिल है। प्रमुख सटीकता संकेतक हैं:
- उदासी: ≤ 0.3 मिमी/मी² (आईएसओ 8512 स्तर ए)
- सीधा: ≤ 0.15 मिमी/2000 मिमी (EN 10058)
प्रक्रिया नियंत्रण पद्धति
-
लेजर स्कैनिंग और ऑनलाइन कंटूर मॉनिटरिंग
एक साथ 1000 हर्ट्ज की नमूना आवृत्ति, हम लगातार वर्कपीस के आकार को मापते हैं। सिस्टम वास्तविक समय के डेटा को एक नियंत्रण लूप में फीड करता है, किसी भी विचलन को ठीक करने के लिए हाइड्रोलिक बलों को समायोजित करता है। -
लोचदार-प्लास्टिक विरूपण मॉडल
हम कुल तनाव को (\varepsilon{कुल} = \varepsilon{ई} + \varepsilon{p}), जहाँ (\varepsilon{e}) लोचदार घटक है और (\varepsilon_{p}) प्लास्टिक घटक है। नियंत्रण प्रणाली गतिशील रूप से स्प्रिंगबैक की क्षतिपूर्ति करता है घटक की कठोरता और प्रेरित तनाव के आधार पर, लगभग पूर्ण संरेखण सुनिश्चित किया जाता है।
2.2 स्थानीय तनाव मुक्ति तकनीक
वृहद स्तर पर सीधा करने के बाद भी, स्थानीय क्षेत्रों में अवशिष्ट तनाव बने रह सकते हैं। समय के साथ या तापमान में बदलाव के कारण ऐसे तनाव पुर्जे की ज्यामिति को बदल सकते हैं। इससे निपटने के लिए:
- विधिस्थानीय उच्च आवृत्ति कंपन तनाव मुक्ति (15–30 kHz)
- पैरामीटर्स: 0.01%–0.03% का तनाव आयाम, सामग्री के प्रति मीटर 5–8 मिनट की उपचार अवधि के साथ
- प्रभाव: ≥60% तक आयामी स्थिरता में सुधार, 12-चक्र थर्मल साइकलिंग परीक्षणों (ISO 17662) के माध्यम से सत्यापित
इस स्थानीयकृत उच्च-आवृत्ति कंपन को लागू करके, हम पूरे घटक को दूसरे ताप उपचार के अधीन किए बिना आंतरिक तनाव को कम करते हैं, जिससे लीड टाइम और ऊर्जा खपत कम हो जाती है ।
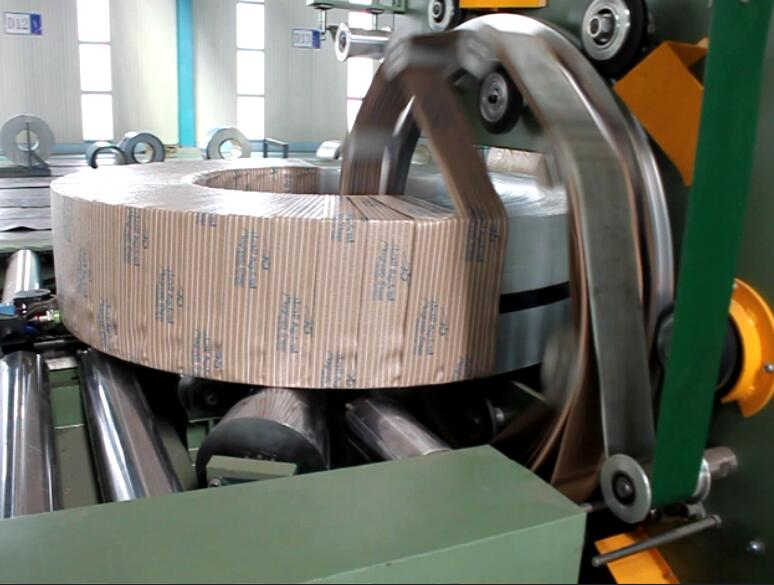
3. कोर जंग संरक्षण प्रौद्योगिकियां
कॉइल पैकिंग लाइनें नमी, स्नेहक, अम्लीय सफाई एजेंटों या बंदरगाहों के पास स्थापित होने पर समुद्री वातावरण के संपर्क में आ सकती हैं। जंग लगने से यांत्रिक मजबूती कमजोर हो जाती है और चलने वाले पुर्जों की विश्वसनीयता प्रभावित हो सकती है। हमारी रणनीति प्रत्येक घटक की प्रदर्शन आवश्यकताओं और ज्यामिति के अनुरूप तैयार किए गए विशिष्ट गैल्वनाइजिंग और कंपोजिट कोटिंग सिस्टम पर आधारित है।
3.1 विभेदित गैल्वनाइजिंग प्रक्रियाएं
भाग के आकार, आकृति और इच्छित उपयोग के आधार पर, हम विभिन्न गैल्वनाइजिंग विधियों का उपयोग करते हैं:
| प्रक्रिया प्रकार | अनुप्रयोग परिदृश्य | तकनीकी मापदण्ड | संक्षारण जीवन (नमक स्प्रे) |
|---|---|---|---|
| हॉट डिप गल्वनाइजिंग | हेवी-ड्यूटी फ़्रेम | जिंक परत की मोटाई ≥85 μm (ASTM A123) | ~1500 घंटे लाल जंग से पहले |
| शीत गैल्वनाइजिंग | परिशुद्धता तंत्र | जिंक-एल्यूमीनियम कोटिंग ≥20 μm (ISO 1461) | ~800 घंटे सफ़ेद जंग से पहले |
| जिंक प्रसार | जटिल आंतरिक गुहाएँ | प्रसार परत गहराई: 30-50 μm (DIN EN 13811) | ~2000 घंटे बिना किसी आधार-धातु संक्षारण के |
- हॉट डिप गल्वनाइजिंग: भारी भार को सहारा देने वाले बड़े ढांचे और स्तंभों के लिए उपयोग किया जाता है। मोटी जिंक परत (≥85 μm) मजबूत सुरक्षा प्रदान करती है।
- शीत गैल्वनाइजिंगपतले शाफ्ट या लिंकेज के लिए आदर्श जहां न्यूनतम मोटाई और सटीक सहनशीलता मायने रखती है।
- जिंक प्रसार (शेरार्डाइजिंग): के लिए उपयुक्त अनियमित गुहाएँ-अक्सर कॉयल हैंडलिंग या स्ट्रैपिंग सब-असेंबली में पाया जाता है - उन क्षेत्रों में समान कवरेज सुनिश्चित करता है, जहां पारंपरिक तरीकों से प्लेटिंग या कोटिंग करना मुश्किल होता है।
3.2 समग्र कोटिंग प्रणाली डिजाइन
गैल्वनाइजिंग के अलावा, हम उन विशिष्ट भागों पर उन्नत पेंट या पॉलिमर-आधारित प्रणालियों का उपयोग करते हैं जिन्हें सौंदर्य अपील, अतिरिक्त अवरोधक सुरक्षा या विशेष कार्यात्मक गुणों (जैसे, रासायनिक प्रतिरोध) की आवश्यकता होती है।
कोटिंग परत संरचना
-
रासायनिक रूपांतरण परत
- जिंक फॉस्फेट फिल्म, 2–3 ग्राम/मी² (एएसटीएम बी201)
- धातु सब्सट्रेट और बाद की कोटिंग्स के बीच आसंजन को बढ़ाता है।
-
इपॉक्सी जिंक-रिच प्राइमर
- सूखी फिल्म की मोटाई: ~80μm
- आसंजन ≥5 एमपीए (आईएसओ 4624)
- सूक्ष्म रिक्तियों को भरता है और जिंक कणों के माध्यम से कैथोडिक सुरक्षात्मक तंत्र प्रदान करता है।
-
पॉलीयूरेथेन टॉपकोट
- बेहतर मौसम प्रतिरोध के लिए स्व-उपचार फ्लोरोकार्बन
- QUV आयु प्रतिरोध ≥6000 h (ISO 11507)
मुख्य परीक्षण
- प्रभाव प्रतिरोध: 50 किग्रा·सेमी (एएसटीएम डी2794)
- रासायनिक प्रतिरोध: 48% H₂SO₄ और 5% NaOH में 10 घंटे तक डुबाने पर फफोले या कोटिंग टूटने की समस्या नहीं होती (ISO 2812-1)
यह बहु-परत वाली विधि उत्कृष्ट अवरोधक गुण प्रदान करती है , जिससे नमी और संक्षारक पदार्थ धातु की सतह तक नहीं पहुँच पाते। यह एकल-परत कोटिंग्स की तुलना में यांत्रिक क्षति को भी बेहतर ढंग से सहन करती है, विशेष रूप से पैकिंग लाइन के अधिक आवागमन या उच्च प्रभाव वाले क्षेत्रों में।
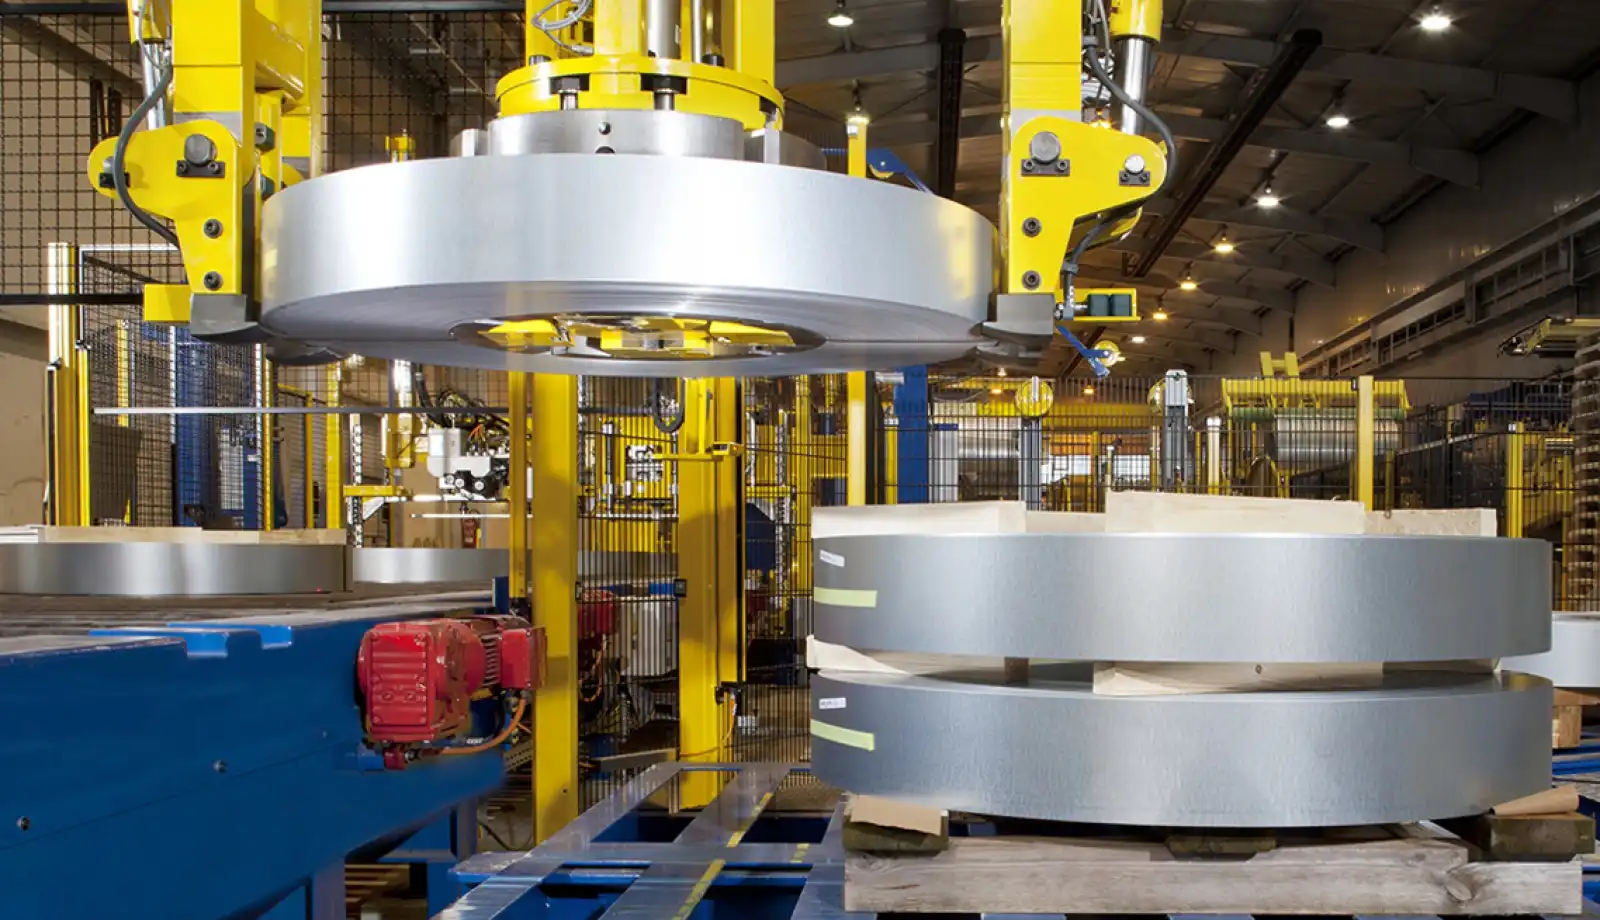
4. कार्यात्मक सतह उपचार
संक्षारण से सुरक्षा और आयामी स्थिरता अपरिहार्य हैं, लेकिन कुछ घटकों को अतिरिक्त कार्यात्मक विशेषताओं की आवश्यकता होती है—जैसे रबर जैसी गद्दी , फिसलन रोधी सतहें या बेहतर घिसाव प्रतिरोध । कॉइल पैकिंग लाइन के संदर्भ में उपयोग की जाने वाली दो महत्वपूर्ण प्रौद्योगिकियां रबर कंपोजिट कोटिंग और प्लाज्मा-स्प्रेड सिरेमिक परतें हैं ।
4.1 रबर कम्पोजिट कोटिंग प्रौद्योगिकी
हम कॉइल के किनारों के संपर्क में आने वाले रोलर्स, ग्रिपिंग एलिमेंट्स या बंपर्स पर अक्सर रबर की कोटिंग लगाते हैं। इससे कोमल संचालन, शोर में कमी और घर्षण नियंत्रण में सुधार सुनिश्चित होता है।
| विशेषता | क्लोरोप्रीन रबर | सिलिकॉन रबर |
|---|---|---|
| परिचालन तापमान | To30 ° C से 120 ° C | To60 ° C से 250 ° C |
| आसंजन | ≥4.5 एमपीए (एएसटीएम डी429, विधि बी) | ≥3.8 MPa (विशेष प्राइमर की आवश्यकता है) |
| घर्षण प्रतिरोध | DIN घर्षण <80 mm³ | DIN घर्षण <50 mm³ |
| विशेष सुविधा | तेल का बढ़ना <5% (ASTM D471) | जल संपर्क कोण >150° (नैनोसंशोधित सुपरहाइड्रोफोबिसिटी) |
- क्लोरोप्रीन (नियोप्रीन)मध्यम तापमान और तेल/स्नेहक के संपर्क के लिए उपयुक्त।
- सिलिकॉन रबर: उच्च तापमान वाले वातावरण में उपयोगी या जहां हाइड्रोफोबिक (जल-विकर्षक) सतहें वांछनीय हैं, जिससे संदूषण का निर्माण कम हो।
4.2 प्लाज्मा स्प्रे सिरेमिक कोटिंग्स
अत्यधिक घर्षण , उच्च तापमान या अपघर्षक माध्यमों के संपर्क में आने वाले घटकों के लिए , सिरेमिक कोटिंग्स धातुओं और पारंपरिक पेंट की तुलना में बेहतर प्रदर्शन करती हैं। हम मुख्य रूप से आर्गन/जल प्लाज्मा वातावरण के तहत Al₂O₃–13% TiO₂ नैनो-एग्लोमरेटेड फीडस्टॉक का उपयोग करते हैं ।
- Power: ~40 किलोवाट
- निक्षेपण दक्षता: 65% -70%
- सरंध्रता: <2% (सीलिंग के बाद)
- microhardness: ≥1100 एचवी0.3
प्रदर्शन संबंधी लाभ :
- उन्नत घिसाव प्रतिरोधसिरेमिक परतें सेवा जीवन को 3 से 5 गुना तक बढ़ा सकती हैं, विशेष रूप से फिसलने वाले संपर्क वाले क्षेत्रों में।
- क्षरण और गुहिकायन प्रतिरोधएएसटीएम जी32 परीक्षण द्वारा सत्यापित, ये कोटिंग्स कैविटेशन क्षरण प्रतिरोध में 10 गुना तक सुधार दिखाती हैं।
- थर्मल बैरियरसिरेमिक की कम तापीय चालकता अंतर्निहित धातु को तीव्र तापमान उतार-चढ़ाव से बचाने में मदद करती है।
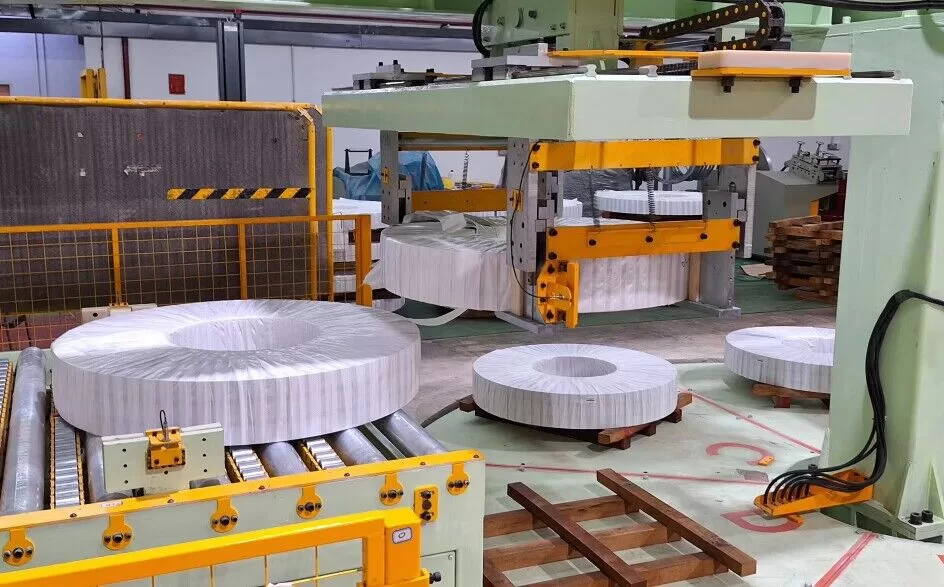
5. गुणवत्ता आश्वासन प्रणाली
कॉइल पैकिंग लाइन की वांछित कार्यक्षमता प्राप्त करने के लिए न केवल सटीक डिजाइन और विशेष प्रक्रियाओं की आवश्यकता होती है, बल्कि मजबूत गुणवत्ता सत्यापन भी आवश्यक है। हम प्रत्येक तैयार घटक के कठोर यांत्रिक, रासायनिक और पर्यावरणीय मानकों के अनुरूप होने की पुष्टि करने के लिए प्रयोगशाला-आधारित और मौके पर परीक्षण विधियों दोनों का उपयोग करते हैं।
5.1 त्वरित संक्षारण परीक्षण मैट्रिक्स
चूंकि संक्षारण अनियोजित डाउनटाइम का एक प्रमुख कारण है, इसलिए हम विभिन्न त्वरित परीक्षणों के माध्यम से कठोर सेवा स्थितियों का अनुकरण करते हैं :
| जाँचने का तरीका | नकली वातावरण | स्वीकृति मानदंड |
|---|---|---|
| तटस्थ नमक स्प्रे | 5% NaCl, 35 °C निरंतर छिड़काव | लाल जंग का निर्माण > 2000 घंटे (एएसटीएम बी117) |
| चक्रीय संक्षारण | GMW14872, 80 चक्र | संक्षारण रेंगना ≤ 2 मिमी (वीडीए 621-415) |
| औद्योगिक वातावरण एक्सपोजर | समुद्री प्लेटफ़ॉर्म फ़ील्ड कूपन | वार्षिक संक्षारण दर <6 μm (ISO 9223, श्रेणी C5-M) |
- तटस्थ नमक स्प्रे (एएसटीएम बी117): विभिन्न कोटिंग प्रदर्शन की तुलना करने के लिए एक मानक संदर्भ परीक्षण; हमारा लक्ष्य है ≥2000 घंटे महत्वपूर्ण फ़्रेमों के लिए लाल जंग-मुक्त एक्सपोज़र।
- चक्रीय संक्षारण (GMW14872): नमक स्प्रे, आर्द्रता और सुखाने के दोहराव चक्र वास्तविक दुनिया की स्थितियों की नकल करते हैं।
- क्षेत्र एक्सपोजरकुछ उत्पाद श्रेणियों के लिए, हम वास्तविक समुद्री या औद्योगिक स्थलों पर परीक्षण कूपन रखते हैं, तथा निर्दिष्ट अवधि में वास्तविक समय में प्रदर्शन की पुष्टि करते हैं।
5.2 कार्यात्मक परीक्षण प्लेटफ़ॉर्म
संक्षारण के अलावा, हमारी आगे की प्रसंस्करण प्रक्रियाओं को यांत्रिक और कार्यात्मक सत्यापन से भी गुजरना होगा:
- ट्राइबोलॉजीबॉल-ऑन-डिस्क परीक्षण (स्लाइडिंग गति 0.5 मीटर/सेकेंड, 50 एन लोड) प्रयोगशाला नियंत्रित स्थितियों के तहत घर्षण गुणांक और घिसाव दर को मापता है।
- ऊष्मीय आघात: -40 °C से +150 °C, 30 चक्र (DIN EN 13523-13) किसी भी कोटिंग विघटन का पता लगाने के लिए।
- विद्युत-रासायनिक विश्लेषण: स्थानीयकृत संक्षारण का प्रतिरोध करने की कोटिंग की क्षमता का आकलन करने के लिए पोटेंशियोडायनामिक ध्रुवीकरण (पिटिंग पोटेंशियल (E_b \ge +320) mV SCE को मापना)।
इन परीक्षणों का उपयोग करके, हम यह सुनिश्चित करते हैं कि गैल्वनाइज्ड, पेंटेड या रबर-कोटेड भागों का प्रत्येक बैच कॉयल पैकिंग लाइन पर्यावरण की वास्तविक दुनिया की मांगों को पूरा करता है।
6. तकनीकी-आर्थिक तुलना
प्रारंभिक पूंजीगत व्यय से लेकर दीर्घकालिक रखरखाव और पर्यावरणीय अनुपालन तक , चुनी गई प्रसंस्करण विधियाँ समग्र लागत को काफी हद तक प्रभावित करती हैं। नीचे एक पारंपरिक प्रक्रिया और हमारे उन्नत समाधानों की संक्षिप्त तुलना दी गई है :
| तकनीकी आयाम | परंपरागत दृष्टिकोण | हमारा अनुकूलित दृष्टिकोण | लाभ |
|---|---|---|---|
| जीवन-चक्र लागत | ~1.8 RMB/घंटा·m² | ~1.2 RMB/घंटा·m² | 33% की कटौती |
| रखरखाव अंतराल | ~12 महीने | ~36 महीने | 3× एक्सटेंशन |
| संक्षारण प्रतिरोध | आईएसओ 12944 सी4 | C5-M वर्गीकरण से अधिक | उन्नत सेवा रेंज |
| सतह उपचार गति | ~2.5 वर्ग मीटर/घंटा | ~4.8 m²/h (रोबोटिक छिड़काव) | 92% दक्षता लाभ |
- जीवन-चक्र लागतहमारी उन्नत कोटिंग और सख्त करने की तकनीकें भागों के प्रतिस्थापन की आवृत्ति को कम करती हैं, जिससे श्रम और डाउनटाइम लागत की बचत होती है।
- रखरखाव अंतराल: बेहतर संक्षारण प्रतिरोध और घिसाव विशेषताओं के कारण, अवधि को 12 महीने से बढ़ाकर 36 महीने किया गया।
- संक्षारण रेटिंग: ISO 12944 C4 से आगे बढ़कर C5-M प्रदर्शन के करीब, आक्रामक समुद्री और औद्योगिक वातावरण के लिए उपयुक्त।
- प्रक्रिया थ्रूपुट: एकीकृत करके रोबोटिक छिड़काव और स्वचालित निगरानीहम सतह उपचार की गति को लगभग दोगुना कर देते हैं, जिससे परियोजना का समय तेजी से पूरा हो जाता है।
7. विज़ुअलाइज़ेशन और डेटा ट्रैसेबिलिटी
आधुनिक विनिर्माण और परिष्करण प्रक्रियाओं की जटिलता को देखते हुए, हम परिणामों को स्पष्ट रूप से संप्रेषित करने और पूर्ण अनुरेखण क्षमता बनाए रखने के लिए कई प्रकार के दृश्य और डेटा-संचालित उपकरणों का उपयोग करते हैं:
- इलेक्ट्रॉन माइक्रोस्कोपी के माध्यम से कोटिंग क्रॉस-सेक्शन
जिंक-समृद्ध प्राइमर और पॉलीयूरेथेन टॉपकोट के बीच संबंध इंटरफ़ेस को प्रदर्शित करता है। - त्वरित संक्षारण पैनल
जंग या छाले बनने की समयरेखा को दर्शाने के लिए कालानुक्रमिक क्रम में पंक्तिबद्ध किया गया है। - सीधा करने की प्रक्रिया की थर्मोग्राफिक इमेजिंग
गतिशील फीडबैक लूप्स का संबंध निम्न से है रोलर दबाव और तापमान प्रवणता. - 3D सतह खुरदरापन मानचित्र
पॉलिशिंग या सीलिंग से पहले और बाद में सतह स्थलाकृति में सुधार का प्रदर्शन (Sa, Sz मापदंडों में मापा गया)।
हम प्रत्येक वर्कपीस पर अलग-अलग क्यूआर कोड भी लगाते हैं , जो सभी प्रासंगिक प्रक्रिया मापदंडों—हीट ट्रीटमेंट चक्र, कोटिंग मोटाई माप, बैच संख्या—को एक केंद्रीकृत डिजिटल सिस्टम से जोड़ता है। इससे यह सुनिश्चित होता है कि कॉइल पैकिंग लाइन में उपयोग किए जाने वाले प्रत्येक घटक का संपूर्ण निर्माण और परीक्षण इतिहास उपलब्ध हो ।

8. निष्कर्ष
कॉइल पैकिंग लाइन के घटकों के लिए आगे की प्रसंस्करण प्रक्रिया, सिस्टम के समग्र प्रदर्शन, विश्वसनीयता और स्थायित्व को बढ़ाने में महत्वपूर्ण भूमिका निभाती है। उच्च आवृत्ति प्रेरण सख्तीकरण , सटीक हाइड्रोलिक सीधाकरण, तनाव निवारण विधियों, विशिष्ट गैल्वनाइजिंग, बहु-परत कोटिंग और कार्यात्मक उपचार (रबर या सिरेमिक) को एकीकृत करके, हम पैकिंग मशीनों, स्ट्रैपिंग मशीनों और स्टैकिंग उपकरणों को बेहतर संरचनात्मक लचीलापन और संक्षारण प्रतिरोध प्रदान करते हैं।
साथ ही, व्यापक गुणवत्ता परीक्षण—जिसमें त्वरित संक्षारण कक्षों से लेकर वास्तविक समय के ट्राइबोलॉजिकल मूल्यांकन तक शामिल हैं—यह प्रमाणित करते हैं कि हमारी प्रक्रिया नवाचार लागत-दक्षता, विस्तारित सेवा अंतराल और पर्यावरणीय अनुकूलता में ठोस सुधार प्रदान करते हैं। वास्तविक डेटा से पता चलता है कि ये उन्नत परिष्करण विधियाँ जीवन-चक्र लागत को 30% से अधिक तक कम कर सकती हैं, साथ ही लंबे रखरखाव अंतराल के माध्यम से डाउनटाइम को भी कम कर सकती हैं।
भविष्य में, उच्च गुणवत्ता वाले कॉइल हैंडलिंग उपकरणों की बढ़ती मांग—जो न्यूनतम हस्तक्षेप के साथ अधिक कठिन परिस्थितियों का सामना करने में सक्षम हों—निर्माताओं को उन्नत सामग्रियों, प्रक्रियाओं और परीक्षण प्रोटोकॉल की ओर प्रेरित करती रहेगी। कोटिंग नवाचार , सतह इंजीनियरिंग और डिजिटल ट्रेसिबिलिटी में अग्रणी रहकर, हम यह सुनिश्चित करते हैं कि कॉइल पैकिंग लाइनें न केवल वर्तमान उद्योग मानकों को पूरा करें, बल्कि भविष्य की चुनौतियों के लिए भी पूरी तरह से तैयार रहें।
संक्षेप में, यांत्रिक डिजाइन की सर्वोत्तम प्रथाओं, आधुनिक परिष्करण प्रक्रियाओं और कठोर सत्यापन का तालमेल एक विश्वसनीय, लंबे समय तक चलने वाली कॉइल पैकिंग लाइन की रीढ़ बनाता है। चाहे समुद्री वातावरण की चरम स्थितियों से निपटना हो या औद्योगिक गोदाम की नियमित माँगों से, ये सावधानीपूर्वक संसाधित घटक फैब्रिकेटर के केंद्रीय सिद्धांत को बनाए रखते हैं: टिकाऊ और सटीक कारीगरी जो दिन-प्रतिदिन लगातार परिणाम देती है।
-
यह समझने के लिए इस लिंक को देखें कि FLIR इन्फ्रारेड थर्मोग्राफी इंडक्शन हीटिंग प्रक्रियाओं में सटीकता को कैसे बढ़ाती है। ↩
-
इंडक्शन हीटिंग में ऊर्जा बचत के पीछे के विज्ञान और दक्षता एवं लागत में कमी पर इसके प्रभाव को जानें। ↩
-
घटकों की मजबूती और कार्यक्षमता में सुधार लाने में उच्च अवशिष्ट संपीडन तनाव के लाभों के बारे में जानें। ↩