Résumé : Ce guide technique compare les unités d’enroulement de bobines autonomes aux lignes d’emballage entièrement automatisées pour la logistique des bobines d’acier. Il propose une comparaison structurée des tolérances dimensionnelles, de l’efficacité des cycles et de l’intégration des systèmes, permettant aux équipes d’approvisionnement d’aligner les spécifications des équipements sur les exigences réelles de débit et de protection pendant le transport.
🛠️ Critères d'évaluation
Le choix du système d'emballage optimal pour les bobines nécessite la quantification de quatre indicateurs opérationnels : la capacité de production, les taux de consommation de film, la répartition de la main-d'œuvre et la constance de la protection. Ces paramètres influent directement sur l'efficacité de la logistique d'expédition, les coûts liés aux matériaux et la responsabilité en cas de dommages pendant le transport, établissant ainsi une base de référence mesurable pour les décisions d'investissement.
L'évaluation des infrastructures d'emballage exige de passer d'évaluations qualitatives à des seuils de performance basés sur les données. La capacité de traitement détermine le volume maximal de bobines qu'un système peut traiter par poste, influençant directement la planification des équipes et la logistique en aval. Les taux de consommation de film déterminent les coûts liés aux matériaux ; l'application manuelle génère généralement 15 à 20 % de déchets supplémentaires en raison des variations de tension et de chevauchement. L'affectation de la main-d'œuvre mesure la dépendance à l'opérateur ; les architectures automatisées réduisent les effectifs en regroupant les fonctions de chargement, d'emballage et de cerclage sous une seule supervision. La constance de la protection repose sur un contrôle de tension en boucle fermée et des paramètres de chevauchement programmables, garantissant une couverture uniforme qui empêche les infiltrations d'humidité et l'abrasion de la surface pendant le transport. Tous les indicateurs de performance doivent être validés par rapport aux données de test du fournisseur, car les résultats réels varient en fonction de l'état de surface des bobines, de l'humidité ambiante et du calibrage de la tension du feuillard. Remarque : Les indicateurs de performance et les fourchettes de prix spécifiques sont des estimations typiques du secteur et nécessitent une validation directe du fournisseur pour votre environnement opérationnel.
🏗️ Configuration d'enroulement de bobine autonome
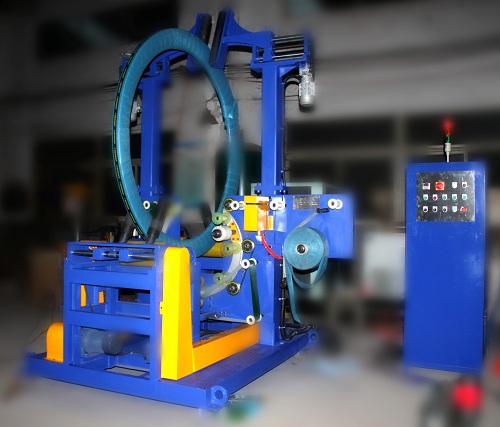
Une unité d'emballage monoposte automatise l'application du film et le contrôle de la tension pour les flux de production isolés, prenant en charge des bobines pesant jusqu'à 25 000 kg et des diamètres compris entre 500 et 2 100 mm. Cette configuration minimise les investissements initiaux tout en nécessitant une intégration en aval pour les opérations de cerclage et d'empilage final.
Les systèmes d'emballage autonomes fonctionnent comme des cellules de travail indépendantes, conçues pour le traitement par lots sans perturber la production en amont. Le mécanisme de plateau tournant positionne avec précision des bobines de 30 kg à 25 000 kg, tandis que les rouleaux de support réglables s'adaptent aux diamètres intérieurs de 300 à 610 mm et aux largeurs jusqu'à 1 900 mm. Les opérateurs saisissent les paramètres dimensionnels via une interface homme-machine (IHM), qui calcule la course nécessaire du chariot porte-film et détermine les pourcentages de chevauchement entre 10 % et 90 %. Le plateau tournant et le chariot porte-film horizontal fonctionnent de manière synchronisée, appliquant du papier kraft ou du film étirable à tension programmable. La stabilité latérale est assurée par des roulements de plateau tournant à guidage de précision, évitant ainsi tout désalignement du film lors de la rotation à grande vitesse. Ces unités étant exclusivement dédiées à l'emballage, les installations doivent intégrer des stations de cerclage et des équipements d'empilage séparés en aval. L'investissement initial reste modéré, mais le coût total de possession augmente en tenant compte de la main-d'œuvre supplémentaire et des machines auxiliaires. Les indicateurs de performance et les fourchettes de prix spécifiques sont des estimations typiques du secteur et nécessitent une validation directe du fournisseur pour votre environnement opérationnel.
🔗 Liens connexes : Découvrez d'autres solutions
📈 Ligne d'emballage automatique intégrée
Une ligne d'emballage entièrement automatisée synchronise l'emballage, le cerclage à grande vitesse et l'empilage robotisé en un flux continu de matériaux, atteignant des cadences de production supérieures à 150 bobines par heure. Cette architecture élimine les goulots d'étranglement liés à la manutention manuelle et permet des schémas d'empilage programmables, optimisés pour des répartitions de poids et des diamètres extérieurs spécifiques.
Les lignes de conditionnement intégrées fonctionnent comme des couloirs de traitement continus, éliminant les étapes de manutention intermédiaires entre l'emballage et l'expédition finale. Après un centrage et un alignement automatiques, le module d'emballage applique des couches de protection grâce à un contrôle de tension en boucle fermée qui ajuste dynamiquement la pression d'entraînement par friction pour maintenir un étirement constant du film, même sur des bobines huileuses ou poussiéreuses. Après l'emballage, des cercleuses à grande vitesse sécurisent le colis à l'aide de feuillards en acier ou en plastique, chaque cycle de cerclage s'effectuant en 35 à 38 secondes. Le système achemine ensuite la bobine cerclée vers un module d'empilage automatisé, qui exécute des programmes d'empilage personnalisés en fonction de la répartition du poids et des mesures du diamètre extérieur en temps réel. Ce flux continu réduit l'intervention de l'opérateur au chargement initial et à la supervision du système, diminuant ainsi considérablement les coûts de main-d'œuvre par unité. Cette architecture exige un investissement initial plus important et une infrastructure dédiée, mais offre une constance de débit supérieure et réduit les réclamations sous garantie. Tous les chiffres de débit et les temps de cycle représentent des références typiques du secteur ; les performances réelles dépendent du type de bobines, de la planification des équipes et des protocoles de maintenance.
🛡️ Comparaison technique et économique
Une comparaison directe révèle des compromis opérationnels distincts entre les postes d'emballage isolés et les lignes de conditionnement synchronisées, notamment en ce qui concerne la réduction des déchets de film, la dépendance à la main-d'œuvre et la complexité d'intégration du système. Les lignes automatisées offrent une meilleure homogénéité et un débit supérieur, mais nécessitent un investissement initial plus important et une infrastructure dédiée.
Le tableau ci-dessous présente les principales différences opérationnelles entre les unités d'emballage autonomes et les lignes de conditionnement entièrement intégrées. Les systèmes autonomes privilégient la flexibilité et des coûts d'investissement réduits, ce qui les rend adaptés aux installations traitant moins de 5 000 bobines par an ou gérant des dimensions de bobines très variables. Les lignes intégrées privilégient le débit et l'efficacité de la main-d'œuvre, ciblant les opérations à haut volume (plus de 15 000 bobines par an) où le flux continu justifie l'investissement. La réduction des déchets de film demeure un facteur de différenciation essentiel, le contrôle automatisé de la tension et les paramètres de chevauchement programmables surpassant systématiquement l'application manuelle. La dépendance à la main-d'œuvre passe de l'exploitation active de la machine à la supervision du système, réduisant ainsi les besoins en personnel d'environ 60 à 70 %. La complexité de l'intégration du système augmente avec les lignes automatisées, nécessitant une infrastructure électrique dédiée, une surface au sol de 20 à 40 m² et une surveillance diagnostique avancée. Les équipes d'approvisionnement doivent demander aux fournisseurs des données de performance validées, car les pourcentages de déchets réels, les temps de cycle et les besoins en énergie varient en fonction des spécifications des bobines et des conditions environnementales.
| Critère | Unité d'emballage autonome | Ligne d'emballage intégrée |
|---|---|---|
| Capacité de débit | 20 à 30 bobines/heure (en moyenne) | Jusqu'à 150 bobines/heure |
| Réduction des déchets de films | ≤5% avec contrôle en boucle fermée | ≤3% avec une tension de haute précision |
| Dépendance au travail | 1 opérateur (chargement/déchargement) | 0.5–1 opérateur (supervision) |
| Cohérence de la protection | Chevauchement reproductible à ±2% près | Chevauchement reproductible à ±1% près |
| Fonctions intégrées | Emballage uniquement | Emballage + cerclage + empilage |
| Diagnostique du systeme | Alarmes PLC de base | Surveillance SCADA complète |
| Investissement en capital | Modéré (à vérifier auprès du fournisseur) | Élevé (à vérifier auprès du fournisseur) |
| Période de récupération | 12 à 18 mois (estimation) | 8 à 14 mois (estimation) |
Tous les chiffres indiqués correspondent aux normes industrielles habituelles. Avant tout achat, vérifiez directement auprès des fabricants le débit, les taux de déchets, la consommation d'énergie et les prix.
🔗 Voir aussi : Équipements associés
⚙️ Protocole d'approvisionnement et de mise en œuvre
Le choix final des équipements doit être adapté au volume de production annuel, à la surface disponible et à la variabilité des dimensions des bobines, tout en exigeant la validation du fournisseur pour tous les seuils de performance. Les équipes d'approvisionnement doivent vérifier les exigences électriques, demander des données de référence sur les déchets de film et confirmer la flexibilité des recettes IHM avant tout investissement.
Le déploiement réussi d'un équipement commence par un audit opérationnel complet. Calculez le volume annuel et le poids moyen de vos bobines afin de déterminer si une unité autonome ou une ligne intégrée répond à vos exigences de débit. Mesurez l'espace au sol disponible, en veillant à prévoir un dégagement suffisant pour les chariots porte-bobines, l'intégration du convoyeur et les zones de sécurité. Vérifiez que les dimensions de vos bobines se situent dans la plage de fonctionnement de la machine : diamètres extérieurs de 500 à 2 100 mm, diamètres intérieurs de 300 à 610 mm et largeurs jusqu'à 1 900 mm. Demandez un test de consommation de film réel, en traitant 100 bobines représentatives afin de mesurer la consommation réelle de film par rapport à la couverture théorique. Assurez-vous que l'interface homme-machine permet des changements de recette rapides pour différentes combinaisons de diamètres extérieurs et intérieurs, minimisant ainsi les temps d'arrêt liés aux changements de format. Enfin, demandez au fabricant les spécifications électriques et les exigences relatives à l'installation, car les lignes intégrées nécessitent généralement une alimentation triphasée de 50 à 100 kW, tandis que les unités autonomes fonctionnent avec une puissance de 10 à 15 kW. Tous les seuils techniques et les projections financières sont des estimations typiques. Validez toutes les spécifications, les exigences en matière d'alimentation et les performances annoncées avec votre fournisseur d'équipement avant la signature du contrat.
🛡️ Note de conformité : Cet équipement est conçu pour répondre aux exigences ISO et CE. Veuillez vérifier les certifications spécifiques auprès du fabricant avant tout achat.
🛠️ FAQ
Q : Dans quelle mesure puis-je réduire les déchets de film en passant à l'emballage automatisé ?
A: Les systèmes automatisés à régulation de tension en boucle fermée réduisent généralement le gaspillage de film de 15 à 20 % par rapport à une application manuelle. Un réglage précis du chevauchement entre 10 % et 90 % élimine les erreurs de manipulation, tandis que la tension programmable empêche le sur-étirement. Les économies réelles dépendent de l'état de surface de la bobine, de l'humidité ambiante et du calibrage de la tension du ruban. Vérifiez auprès de votre fournisseur les objectifs de réduction des déchets en utilisant votre mélange de bobines spécifique.
Q : Une machine autonome peut-elle traiter des bobines à surface huileuse ?
R : Oui, à condition que le système utilise des rouleaux de support à entraînement par friction avec force de contact réglable. Le chariot d'enroulement module dynamiquement la pression des rouleaux pour maintenir une bonne adhérence sans endommager la surface de la bobine. Ce contrôle adaptatif de la tension garantit une application de film uniforme, même sur des bobines contaminées ou poussiéreuses pesant jusqu'à 25 000 kg. Veuillez vérifier auprès du fabricant les spécifications du matériau des rouleaux et les plages de pression.
Q : Quel pourcentage de chevauchement dois-je utiliser pour les expéditions à l'exportation ?
A : Pour le transport maritime, un recouvrement de 60 % à 70 % est recommandé afin d'optimiser la protection contre l'humidité et les embruns. Le transport terrestre nécessite généralement un recouvrement de 30 % à 50 %, assurant un bon compromis entre protection et efficacité des matériaux. L'interface homme-machine (IHM) permet un réglage précis de 10 % à 90 % par incréments de 1 %, facilitant ainsi l'adaptation rapide des formulations aux différents itinéraires. Ajustez les paramètres de chevauchement en fonction de l'épaisseur spécifique de votre matériau d'emballage et de la durée du transport.
Q : Ai-je besoin d'une infrastructure électrique dédiée pour une ligne d'emballage complète ?
A: Les lignes de conditionnement intégrées nécessitent généralement une alimentation triphasée de 50 à 100 kW, selon le nombre de moteurs, d'éléments chauffants et d'actionneurs robotisés d'empilage. Les unités d'emballage autonomes fonctionnent généralement avec une puissance de 10 à 15 kW. Vérifiez la compatibilité de la tension (380-480 V) et le pouvoir de coupure du disjoncteur auprès de votre ingénieur d'installation et de votre fournisseur d'équipement. Toutes les spécifications de puissance correspondent aux plages industrielles typiques ; veuillez confirmer les exigences exactes auprès de votre fabricant.