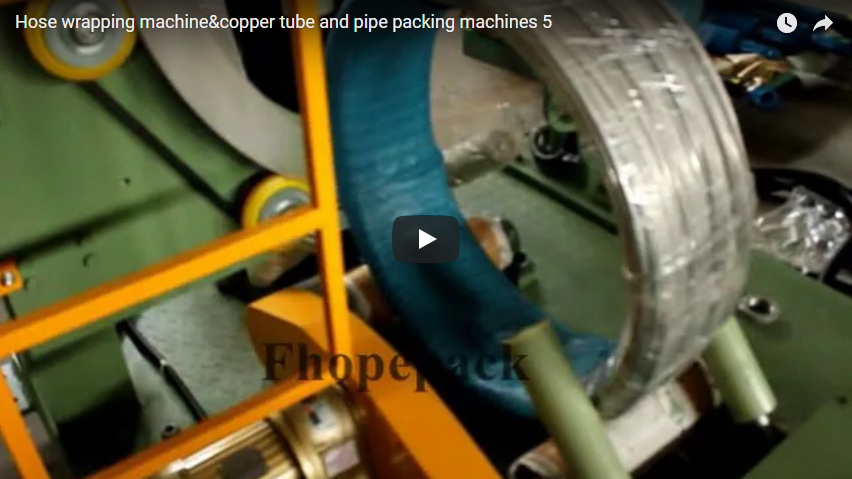
Résumé : Cette ligne automatique de cerclage et d'emballage de bobines de fil intègre cinq opérations en ligne dans une séquence d'emballage continue pour les bobines de fil en vrac ou semi-compactées. Fonctionnant avec des bobines chargées verticalement sur des supports ou des paniers, le système effectue un compactage hydraulique vertical, un cerclage radial par l'œillet sous pression constante, un banderolage périphérique sur un plateau tournant automatisé, un retournement à 90° et un banderolage orbital par l'œillet. Piloté par un automate programmable central et un terminal IHM, des convoyeurs à rouleaux acheminent les bobines séquentiellement à travers chaque poste de traitement afin de garantir leur stabilité structurelle, le maintien de la tension et une protection complète contre l'humidité pendant le transport.
Table des Matières
- Ce que fait la machine
- Stations de la ligne
- Bobines par heure
- Ce que nous fixons par bobine
- Liste de contrôle de sélection
- Sécurité
- FAQ technique
- Suivant
- Lecture connexe
- Références
Ce que fait la machine
| Etape | Fonction |
|---|---|
| Compactage | Une presse hydraulique verticale robuste serre la pile de bobines libres, éliminant les vides internes et établissant la hauteur d'emballage cible. |
| Costaud | Les têtes de cerclage automatiques alimentent, tendent, scellent et coupent les feuillards à haute résistance à travers l'œillet de la bobine tout en étant maintenues sous compression hydraulique. |
| Emballage | Une machine d'emballage automatisée à plateau tournant applique un film étirable ou du papier protecteur autour de la circonférence cylindrique extérieure de la bobine cerclée. |
| Inclinaison | Un robuste dispositif de retournement hydraulique incline la bobine sanglée à 90°, la faisant passer en toute sécurité d'une orientation verticale (œil vers le ciel) à une orientation horizontale (œil vers le ciel). |
| Enveloppement des yeux | Un anneau d'emballage orbital fait passer le matériau d'emballage directement à travers l'œil interne, complétant ainsi l'emballage protecteur. |
Stations de la ligne
| Station | Emploi |
|---|---|
| Presse verticale | Applique une force de compression via des vérins hydrauliques guidés pour compacter les couches de la bobine et stabiliser la géométrie avant le liage. |
| Enrubanneuse à plateau tournant | Fait tourner la bobine sur une plateforme robuste pour appliquer un film protecteur à tension réglable sur les parois latérales extérieures. |
| Upender | Effectue une réorientation de charge en douceur à 90° pour transférer la bobine de la position de cerclage à la position d'enroulement. |
| Œillet | Un anneau de navette orbitale est propulsé à travers l'ouverture centrale pour appliquer un film protecteur sur la surface interne de l'œil. |
| Convoyeur à rouleaux | Relie tous les modules de traitement, indexant les bobines séquentiellement sans intervention manuelle. |
Bobines par heure
Exemple résolu (à titre illustratif).
| Produit | Valeur |
|---|---|
| Cycle de station le plus lent (à titre indicatif) | 90 s |
| Bobines par heure, 3,600 ÷ 90 | 40 |
| Nombre de sangles par bobine (à titre indicatif) | 4 |
| Sangles par heure, 40 × 4 | 160 |
Remarque : Le taux de cycle ci-dessus est un exemple illustratif basé sur un indexage de convoyeur équilibré. Le débit réel dépend des dimensions de la bobine entrante, du temps de compression requis et des pourcentages de chevauchement d’enroulement choisis.
Ce que nous fixons par bobine
| Paramètres | Dépend de |
|---|---|
| Coup de presse | Hauteur de la bobine pré-compactée, hauteur finale cible et propriétés de retour élastique du fil |
| Nombre de sangles | Diamètre extérieur, poids total du colis et directives de sécurité pour l'expédition des structures |
| Programme d'emballage | Conditions de stockage, sensibilité à la corrosion superficielle et chevauchement des couches du film cible |
| Vitesse d'inclinaison | Masse de la charge utile, centre de gravité de la charge et stabilité du panier à bobines lors du basculement |
Liste de contrôle de sélection
- Diamètre extérieur (DE) et diamètre intérieur (DI) de la bobine.
- Hauteur de l'empilement de bobines (avant compression et après compression cible) et poids unitaire maximal.
- Taux de traitement requis (bobines par heure pendant les périodes de pointe).
- Nombre de sangles par bobine (à définir selon vos spécifications d'emballage).
- Spécifications de l'emballage de protection (emballage extérieur uniquement, emballage à travers l'œillet ou emballage composite double couche).
- Contraintes d'implantation de la ligne (configuration droite en ligne, configuration de transfert à 90° et empreinte au sol disponible de l'usine).
Sécurité
- Maintenir les zones d'exclusion établies et tenir le personnel à l'écart des plateaux de presse à commande hydraulique et des anneaux rotatifs.
- Les clôtures périmétriques en treillis à verrouillage doivent rester fermées et surveillées par des dispositifs de sécurité à portail pendant les cycles automatiques.
- Appliquez des protocoles de consignation/étiquetage (LOTO) stricts avant d'entrer dans l'enveloppe de la machine pour la maintenance, le dégagement des bourrages de la goulotte de sangle ou le changement des rouleaux de film.
- Pour les marchés réglementés par le marquage CE, l'architecture de la ligne est conforme aux principes d'intégration de sécurité de la norme ISO 12100:2010 et aux normes relatives aux machines d'emballage de la norme EN 415-10:2014.
FAQ technique
Q : Que fait cette ligne ? R : Elle forme une ligne de finition intégrée qui accepte les bobines de fil en vrac, les comprime sous force hydraulique, applique un cerclage périmétrique, enveloppe les surfaces extérieures, réoriente la bobine à 90° via un retourneur et applique une couche de film orbitale à travers l'œillet pour une protection environnementale complète.
Q : Pourquoi compacter la bobine ? R : Le compactage élimine les espaces d'air entre les spires du fil tout en limitant le retour élastique du matériau. Pour une ligne de compression et de cerclage de bobines de fil galvanisé FHOPE comparable (diamètre du fil : 2.50 à 8.0 mm, diamètre extérieur de la bobine : 800 à 1 300 mm, poids jusqu'à 2 000 kg), une force de compactage hydraulique verticale de 2 à 3 t réduit généralement la hauteur de la bobine de 1 200 mm à 800 mm avant la mise en place du feuillard, évitant ainsi son desserrage pendant le transport.
Q : Combien de bobines par heure ? R : Comme le montre notre exemple pratique avec une station de chemin critique de 90 s, la vitesse de ligne théorique calculée est de 40 bobines par heure. Les temps de cycle varient selon l’usine et dépendent des distances d’indexation du convoyeur, du nombre de bandes et de la vitesse de rotation du film.
Q : Pourquoi incliner la bobine ? R : Le redresseur hydraulique fait pivoter la bobine de 90° pour repositionner son axe d'une orientation verticale (œil vers le ciel) à une position horizontale, présentant ainsi l'œil central à l'élévation optimale pour les anneaux d'enroulement orbitaux horizontaux.
Q : Est-il possible de supprimer des stations ? R : Oui. L'architecture de la ligne est modulaire : le plateau tournant extérieur, le dispositif d'emballage à œillet ou la station de retournement peuvent être sélectionnés en fonction des spécifications d'emballage, l'un ou l'autre, voire les deux.
Q : Quelles normes s'appliquent ? R : La conception et la sécurité fonctionnelle des machines suivent la norme ISO 12100:2010 pour la réduction générale des risques et sont conformes à la norme EN 415-10:2014 spécifique aux machines d'emballage et de cerclage de fin de ligne dans des configurations conformes CE.
Suivant
Nous configurons chaque ligne automatisée d'emballage de bobines de fil en fonction des paramètres exacts des matériaux de votre installation, en trois étapes :
- Soumettez votre plan d'aménagement ainsi que les plages dimensionnelles de la bobine (diamètre extérieur, diamètre intérieur, hauteur), le calibre du fil et les exigences de débit à info@fhopepack.com.
- Recevez une proposition sous 48 heures complet avec des plans d'aménagement préliminaires, des fiches techniques et des calculs de temps de cycle de la station.
- Réservez une visite du site avec notre équipe d'ingénierie pour examiner l'encombrement des lignes, les hauteurs de chargement des convoyeurs et les exigences en matière d'interface électrique.
Lecture connexe
- Machine automatique de rebobinage et de nouage de bobines de fil
- Machine d'enroulement et d'emballage de bobines de fil d'acier
- Machine automatique de cerclage de bobines d'acier
- Machine à emballer les bobines
Références
- Contenu de la machine : Équipe d'ingénierie FHOPE, 10/10/2026
- Vidéo en ligne : la vidéo sur YouTube
- Bobines par heure : notre exemple concret, valeurs illustratives
- Domaine d'application des normes : ISO 12100:2010 ; EN 415-10: 2014
- Délai de soumission : CTA de la maison approuvée (proposition sous 48 heures)
Dernière mise à jour : 29/10/2026