Résumé
Notre enrouleuse orbitale de bobines de cuivre FPC-200 fixe les bobines verticales sur des rouleaux de support motorisés, acheminant directement par l'œillet de la bobine le ruban tissé composite, le papier crêpé anticorrosion ou le film étirable. Conçu pour des bobines d'un diamètre extérieur (DE) de 600 à 1 200 mm , d'un diamètre intérieur (DI) de 300 à 800 mm et d'un poids utile de 5 à 500 kg , ce système offre un temps de cycle automatisé de 23 à 50 secondes par bobine. Le dimensionnement de la machine et la synchronisation des entraînements sont calculés directement à partir du DE, du DI, de la largeur de la face et du décalage cible de votre bobine.
Table des Matières
- Comment fonctionne l'enrouleur de bobine
- La bobine est-elle compatible ?
- Chevauchement au niveau de l'OD
- Bobines par quart de travail
- machine verticale ou horizontale
- Matériaux et contrôles
- Services publics et sécurité
- Liste de contrôle de sélection
- FAQ technique
- Suivant
- Lecture connexe
- Références
Comment fonctionne l'enrouleur de bobine
La bobine repose verticalement sur des rouleaux d'entraînement robustes, tandis qu'un anneau de rotation orbital se déplace autour de l'œillet central. Les rouleaux de support motorisés en polyuréthane (PU) font tourner la bobine de cuivre de manière circonférentielle à une vitesse linéaire contrôlée de 2 à 4 m/min. Synchronisé avec ce mouvement, l'anneau orbital tourne le long d'un rail interne, déposant le matériau d'emballage selon un motif hélicoïdal chevauchant la section transversale de la bobine.
   [ Rotating Orbital Ring ]
         │          ▲
         ▼          │
    ┌────────┐  ┌────────┐  <-- Wrapping Shuttle feeds material
    │  Coil  │  │  Coil  │      through coil center bore (Eye)
    │  Wall  │  │  Wall  │
    └───┬────┘  └───┬────┘
        │           │
    [ Motorized PU Support Rollers ] (2–4 m/min)
Pour prévenir l'abrasion, l'écrouissage et les déformations des serpentins en cuivre sensibles des systèmes de réfrigération ASTM B280 / EN 12735-1, toutes les surfaces en contact avec le produit sont protégées. La bague d'entraînement principale est moulée en polyuréthane haute résistance à l'usure et les rouleaux du berceau sont vulcanisés avec du caoutchouc nitrile 85 Shore A.
La structure de support verticale s'ajuste manuellement par volant ou par vérin à vis automatisé afin d'aligner précisément le centre des bobines de différents diamètres avec l'axe de l'anneau. En fonctionnement, la machine applique en continu et de manière automatisée une couche de protection intérieure (telle qu'un ruban tissé en PEHD bleu ou du papier VCI) suivie d'une couche extérieure de film étirable protecteur.
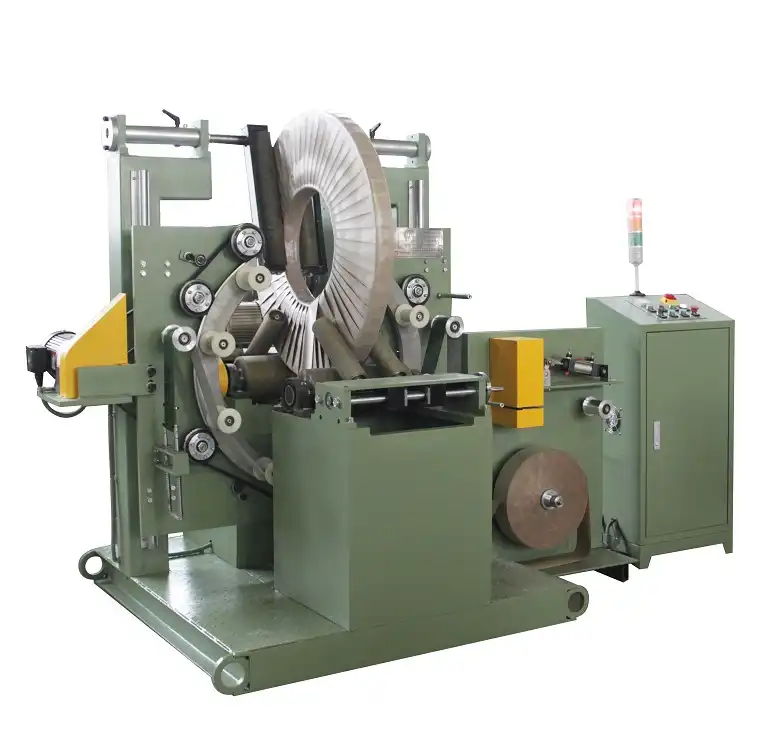
Enrouleuse de bobines de cuivre FPC-200. Modèle orbital vertical équipé de guides annulaires en polyuréthane à équilibrage dynamique et de rouleaux d'entraînement revêtus de caoutchouc vulcanisé.
La bobine est-elle compatible ?
L'insertion d'une bobine de cuivre dans un enrouleur orbital nécessite de vérifier le dégagement de l'anneau extérieur et l'ouverture de passage de la bobine. Le distributeur à navette se déplace à travers l'ouverture intérieure ; par conséquent, le diamètre intérieur de la bobine doit être compatible avec l'enveloppe de la navette, tandis que l'épaisseur de la paroi radiale doit être suffisante pour ne pas dépasser la profondeur du col de l'anneau.
Radial Wall Thickness:  H_r = (OD - ID) / 2
Cross-Section Diagonal: D_cross = √(W² + H_r²)| Paramètre technique | Spécifications techniques du FPC-200 |
|---|---|
| Diamètre extérieur de la bobine (OD) | 600 – 1,200 mm |
| Diamètre intérieur de la bobine (ID) | 300 – 800 mm |
| Diamètre extérieur moins diamètre intérieur (dégagement mural) | ≤ 800 mm (Hauteur radiale maximale de la paroi H_r : 400 mm) |
| Largeur de la face de la bobine (W) | 10 – 200 mm |
| Capacité de poids de la bobine | 5-500 kg |
| Vitesse circonférentielle du rouleau | 2–4 m/min (Plage de vitesse variable standard) |
| Temps de cycle d'emballage | 23 à 50 s par bobine (dépendant de la géométrie) |
| Vitesse de rotation de l'anneau | 10–100 tr/min (régulé par variateur de fréquence) |
Exemples de vérification de dimensionnement :
- Ajustement standard : Une bobine plate en cuivre de 900 mm de diamètre extérieur, 500 mm de diamètre intérieur et 150 mm de largeur s'insère sans problème. L'épaisseur de paroi radiale est de (900 mm – 500 mm) / 2 = 200 mm (bien en dessous de la limite radiale de 400 mm), et le diamètre intérieur de 500 mm ne dépasse pas de 220 mm dans l'enveloppe de notre navette.
- Profil non conforme : Une bobine de 1 200 mm de diamètre extérieur et de 300 mm de diamètre intérieur présente une différence de diamètre extérieur - diamètre intérieur de 900 mm (épaisseur radiale H_r = 450 mm). Cette valeur dépasse la limite de 400 mm de notre châssis et risque d'entraîner une collision entre le bord extérieur de la bobine et le châssis de l'entraînement orbital.
Chevauchement au niveau de l'OD
Le recouvrement du ruban doit être calibré au niveau du diamètre extérieur (DE), où la vitesse de surface circonférentielle est maximale et la dispersion du ruban la plus importante. L'avance linéaire étant constante sur toute la section transversale, le pourcentage de recouvrement à l'intérieur de l'œillet (AI) est intrinsèquement plus dense qu'au bord extérieur, assurant ainsi une protection renforcée des angles.
Advance per Ring Revolution: S = W_film × (1 - Overlap%)
Wraps per Rotation:          N_wraps = (π × OD) / S
Wrap Time:                   t_wrap = (π × OD) / V_roller
Required Ring Speed:         ω_ring = N_wraps / (t_wrap / 60)
Pour une bobine standard de 900 mm de diamètre extérieur utilisant un matériau de 100 mm de large avec un chevauchement cible de 50 % au niveau du diamètre extérieur :
- Circonférence extérieure : π × 900 mm = 2 827 mm
- Avance par révolution de l'anneau : 100 mm × (1 – 0.50) = 50 mm
- Nombre de spires requises par bobine : 2 827 mm ÷ 50 mm ≈ 57 tours de bague
La synchronisation entre les rouleaux d'entraînement de la bobine et l'anneau orbital rotatif est maintenue par deux variateurs de fréquence (VFD) contrôlés via un automate programmable (PLC) :
| Mode de fonctionnement | Vitesse linéaire du rouleau | Temps de révolution de la bobine simple | Vitesse de l'anneau pour 57 tours | Chevauchement effectif à l'ID (500 mm) |
|---|---|---|---|---|
| Manuel / Configuration (Jog) | 2.0 m/min | 85 s | 40 r / min | 72 % |
| Automatique (Standard) | 4.0 m/min | 42 s | 81 r / min | 72 % |
| Puissance élevée (puissance maximale nominale) | 5.0 m/min | 34 s | 101 r / min | 72 % |
Un temps d'enroulement de 34 s est obtenu lorsque l'automate programmable pilote les deux systèmes à leur puissance nominale maximale. Pour les bobines en tube de cuivre à paroi mince sensibles à la déformation sous tension, la vitesse du rouleau est stabilisée entre 3.0 et 3.5 m/min avec une tension de film réglée entre 15 N et 35 N afin de garantir un encapsulage étanche sans rétrécissement ni pincement des bords.
Bobines par quart de travail
La production réelle par équipe dépend du cycle d'emballage automatisé combiné et du temps de manutention des matériaux (chargement, centrage des œillets, débandage, déchargement).
Exemples de taux de production basés sur un cycle de chargement et de déchargement assisté par grue de 30 secondes :
| Indicateur opérationnel | Cycle d'enroulement de 42 s (VFD moyenne gamme) | Cycle d'enroulement de 34 s (VFD haute gamme) |
|---|---|---|
| Temps d'emballage pur | 42 s | 34 s |
| Indemnité de manutention (chargement/déchargement) | 30 s | 30 s |
| Cycle machine total | 72 s | 64 s |
| Production à 100 % de disponibilité | 50 bobines/h | 56 bobines/h |
| Production brute (poste de 8 heures) | 400 bobines | 448 bobines |
| Production nette (facteur OEE 85 %) | 340 bobines | 380 bobines |
Remarque : Le délai de manutention de 30 s correspond au positionnement manuel des bobines jusqu’à 80 kg. Pour les bobines de cuivre lourdes approchant la limite maximale de 500 kg, l’utilisation d’un pont roulant ou de bras de levage hydrauliques automatisés porte le cycle de transfert à 45–60 s. Le rendement net par poste tient compte des changements de rouleaux standard (film étirable/papier crépon) et des pauses programmées de l’opérateur.
machine verticale ou horizontale
En fonction des blocs de dessin en amont et de la logistique de palettisation en aval, les bobines de cuivre sont enroulées verticalement (œil vertical) ou à plat (œil horizontal / œil vers le ciel).
| Paramètre d'ingénierie | FPC-200 (Orbital vertical) | FPH-300W (Enveloppe horizontale) |
|---|---|---|
| Orientation de la bobine | Vertical (œil horizontal) | Horizontal (Œil vertical / Œil vers le ciel) |
| Diamètre extérieur de la bobine (OD) | 600 – 1,200 mm | 600 – 1,200 mm |
| Diamètre intérieur de la bobine (ID) | 300 – 800 mm | 500 – 800 mm |
| Limite OD moins ID | ≤ 800 mm | ≤ 500 mm |
| Largeur de la face de la bobine | 10 – 200 mm | 10 – 300 mm |
| Capacité de charge utile | 5-500 kg | 50-300 kg |
| Temps d'emballage du cycle | 23 à 50 s | 25 à 45 s |
| Vitesse de rotation de l'anneau | 10–100 tr/min | 20–110 tr/min |
| Intégration du convoyeur | Transfert par rouleau à rainure en V | Convoyeur à rouleaux/lattes en polyuréthane plat |
La machine verticale FPC-200 est idéale pour les bobines plates simples et les bobines transférées directement depuis des enrouleuses verticales. La machine horizontale est préférable pour les bobines plates empilées ou les bobines à enroulement horizontal (LWC) qui se déplacent sur des convoyeurs à rouleaux sans basculement.
Matériaux et contrôles
Le FPC-200 est doté d'un distributeur de tension à plaque de friction mécanique avec freinage mécanique dynamique pour éviter le débordement de matériau lors de la décélération rapide de l'anneau.
| Sous-ensemble du système | Spécifications industrielles |
|---|---|
| Médias d'emballage applicables | Film étirable en PEBDL (15–35 µm), bande tissée en PEHD, papier antirouille VCI |
| Dimensionnement des rouleaux de matériau | Diamètre intérieur du mandrin : 50 mm ou 76 mm ; diamètre extérieur du rouleau : 150–450 mm ; largeur du rouleau : 90–120 mm |
| Configurations d'emballage | Emballage monocouche ou emballage combiné bicouche synchronisé (par exemple, VCI + film) |
| Découpe et serrage du film | Système de coupe et de préhension pneumatique automatique à ciseaux (coupe manuelle en option) |
| Contrôleur d'automation | Architecture d'automate programmable Siemens S7-1200 ou Delta |
| Interface IHM | Écran tactile industriel couleur de 7 pouces (unités anglaises/métriques, bilingue) |
| Diagnostics et alarmes | Signalement en temps réel des défauts d'affichage : rupture de matériau, surcharge de l'anneau, verrouillage de porte |
Les voyants LED tricolores de la tour indiquent l'état de fonctionnement (Vert : Fonctionnement automatique ; Jaune : Veille / fin du rouleau de matériau ; Rouge : Arrêt d'urgence / défaut de sécurité).
Services publics et sécurité
La machine est conçue pour répondre aux réglementations mondiales en matière de sécurité au travail et aux normes d'intégration des installations industrielles :
| Utilitaire / Standard | Exigence opérationnelle |
|---|---|
| Puissance électrique | 380 V CA, triphasé, 50/60 Hz (Configurations optionnelles 220 V / 440 V / 480 V) |
| Charge totale connectée | De 2.2 kW à 4.5 kW selon les options |
| Alimentation pneumatique | 0.5–0.7 MPa (5.0–7.0 bar) air sec et filtré (ISO 8573-1 Classe 4) |
| Consommation d'air | Environ 120 NL/min pendant les cycles de coupe automatiques |
| Directives de sécurité (CE) | Directive Machines 2006/42/CE ; EN ISO 12100:2010 ; EN 415-10:2014 |
| Sécurité électrique | EN 60204-1 ; Architecture d'arrêt d'urgence de catégorie 3 ; Armoire de commande IP54 |
L'équipement de sécurité comprend des protections de sécurité en treillis interverrouillé sur tout le périmètre, des boutons d'arrêt d'urgence à deux canaux et des barrières optiques à double circuit protégeant les zones de chargement des bobines d'entrée et de sortie.
Liste de contrôle de sélection
Veuillez fournir les paramètres de production suivants pour dimensionner votre enveloppe orbitale :
- Dimensions de la bobine : Diamètre extérieur, diamètre intérieur et largeur minimum et maximum exacts (mm).
- Profil de poids de la bobine : Masse minimale et maximale (kg).
- Trempe/Type de cuivre : Recuit doux (ACR), semi-dur ou étiré dur.
- Présentation de la bobine : Œil vertical droit ou œil plat horizontal.
- Matériel d'emballage: Film étirable uniquement, papier VCI uniquement ou composé double couche.
- Débit cible : Bobines requises par heure ou par quart de travail de 8 heures.
- Mécanisme de chargement : Palan aérien, grue à flèche, crochet en C ou convoyeur motorisé en ligne.
FAQ technique
Q : Quelles sont les dimensions maximales absolues des bobines pour le FPC-200 standard ? R : Le FPC-200 standard accepte des diamètres extérieurs de 600 mm à 1 200 mm, des diamètres intérieurs de 300 mm à 800 mm, des largeurs de bobine de 10 mm à 200 mm et des poids totaux jusqu’à 500 kg. L’épaisseur de paroi de la section transversale radiale (DE − DI) / 2 ne doit pas dépasser 400 mm.
Q : Quel est le temps d'enroulement typique par bobine de tube en cuivre ? R : Le temps d'enroulement pur varie entre 23 s et 50 s en fonction du diamètre extérieur de la bobine, du chevauchement du film choisi (généralement 50 %) et des paramètres de vitesse VFD programmés.
Q : Où faut-il programmer le pourcentage de recouvrement sur l’IHM ? R : Configurez toujours le recouvrement cible au niveau du diamètre extérieur (DE). La course linéaire de la surface étant la plus longue au niveau du DE, un pourcentage de recouvrement correct à cet endroit garantit une protection optimale et dense du diamètre intérieur (DI).
Q : La machine peut-elle appliquer simultanément du papier et du film étirable ? R : Oui. Un distributeur à double bras (en option) contient un rouleau de papier VCI crêpé anticorrosion et un rouleau de film étirable de protection, permettant d’appliquer les deux couches simultanément en un seul cycle d’emballage.
Q : Comment la machine prévient-elle les rayures et l’ovalisation des bobines de cuivre recuit ? R : Tous les rouleaux du berceau sont revêtus de caoutchouc nitrile non marquant de dureté 85 Shore A, et la bague de rotation repose sur des galets de guidage en polyuréthane de précision. La tension du film est finement régulée par un porte-noyau à frein de friction afin d’éliminer les forces de compression radiales sur les tubes à paroi mince.
Suivant
Nous concevons et fournissons des solutions d'emballage clés en main pour les usines de tubes et de fils de cuivre :
- Soumettre les spécifications : Envoyez par courriel les dimensions de votre bobine (diamètre extérieur, diamètre intérieur, largeur, masse) et les plans d'implantation au sol à info@fhopepack.com.
- Proposition technique sous 48 heures : Recevez un devis complet incluant les calculs du temps de cycle cinématique, les plans d'implantation CAO et les détails de raccordement aux réseaux.
- Examen de la demande : Planifiez une consultation technique directe avec notre équipe d'ingénieurs pour examiner l'intégration de la ligne, les barrières de sécurité et les poignées de convoyeur automatisées.
Lecture connexe
- Spécifications du produit : gaine en cuivre FPC-200
- Systèmes de garnissage de serpentins en tube de cuivre horizontal
- Équipement d'enroulement de câbles et de fils industriels
- Solutions d'emballage automatiques pour bobines de fil et de tuyau d'acier
Références
- Spécifications techniques et limites de fonctionnement de la machine : Fiche technique du produit FHOPE FPC-200
- Cinématique et dynamique d'emballage : Documentation technique d'ingénierie FHOPE, 2024
- Champ d'application des normes de sécurité : ISO 12100:2010 Sécurité des machines – Principes généraux de conception
- Sécurité des machines d'emballage : EN 415-10:2014 Sécurité des machines d'emballage – Exigences générales
- Normes d'emballage des tubes en cuivre sans soudure : Spécifications ASTM B280 / EN 12735-1 ACR
Examen de la documentation technique : Groupe d’ingénierie d’emballage principal de FHOPE