Automatisation avancée dans la manutention des tuyaux et des flexibles : analyse technique des machines automatiques d'enroulement et de cerclage
La manutention et le conditionnement efficaces des tuyaux en polyéthylène haute densité (PEHD) et de divers flexibles industriels en caoutchouc représentent des défis logistiques importants dans les environnements de production et de distribution. Les procédés manuels d'enroulement et de cerclage sont souvent laborieux, peu réguliers et présentent des risques ergonomiques potentiels. Les systèmes automatisés d'enroulement et de cerclage constituent une solution technique performante, améliorant considérablement le rendement, la régularité et la sécurité. Cet article présente en détail la conception, les composants, les spécifications techniques et les avantages opérationnels des machines modernes d'enroulement automatique de tuyaux et de flexibles.
Vidéo démontrant le fonctionnement d'un système automatique d'enroulement et de cerclage de tuyaux.
1. L'impératif de l'ingénierie : surmonter les limites manuelles
Les méthodes traditionnelles d’enroulement et de fixation des tuyaux et des flexibles présentent plusieurs inconvénients :
- Dimensions de bobine incohérentes : L'enroulement manuel entraîne des variations du diamètre de la bobine et de l'étanchéité de l'enroulement, ce qui a un impact sur la densité de stockage et le traitement en aval.
- Tension de cerclage variable : Le cerclage manuel entraîne souvent une tension inégale, ce qui peut endommager les matériaux plus souples ou permettre aux bobines de se desserrer pendant le transport.
- Faible débit : La vitesse des opérations manuelles est intrinsèquement limitée, ce qui crée des goulots d’étranglement dans les lignes de production.
- Risques ergonomiques : Les mouvements répétitifs et la manipulation manuelle de bobines lourdes augmentent le risque de blessures musculo-squelettiques pour les opérateurs.
- Les coûts de main-d'œuvre: Une main-d’œuvre importante est nécessaire pour maintenir des niveaux de production acceptables.
Les systèmes automatisés répondent directement à ces problèmes en intégrant des actions mécaniques précises à une logique de contrôle sophistiquée.
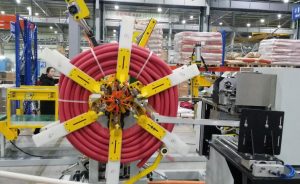
2. Principes de conception de base et composants du système
Une machine automatique d'enroulement et de cerclage de tuyaux en PEHD, adaptable aux tuyaux en caoutchouc, est un système complexe intégrant plusieurs sous-systèmes clés :
- Système d'alimentation et de guidage : Assure que le tuyau ou le flexible pénètre dans le mécanisme d'enroulement correctement aligné et sans contrainte excessive. Comprend souvent des bras oscillants ou des accumulateurs pour gérer les fluctuations de vitesse de la ligne.
- Tête/mandrin d'enroulement : Le mécanisme central sur lequel le tuyau/tuyau est enroulé. Les conceptions varient, souvent avec des segments pliables pour faciliter le retrait de la bobine. Les variateurs de vitesse (VSD) contrôlent précisément la vitesse de rotation pour assurer un enroulement régulier.
- Unité de traversée : Guide le tuyau/tuyau d'avant en arrière sur la largeur du mandrin d'enroulement, assurant une enroulement uniforme et en couches. Des servomoteurs assurent souvent un positionnement précis.
- Système de mesure de la longueur : Utilise généralement des roues codeuses ou des capteurs laser pour mesurer avec précision la longueur du tuyau/tuyau, déclenchant la séquence de coupe lorsque la longueur cible est atteinte.
- Mécanisme de coupe : Une coupe pneumatique ou servocommandée permet une coupe nette et d'équerre une fois la longueur de bobine souhaitée atteinte. Le matériau et la conception de la lame sont essentiels pour différents matériaux de tuyaux/tuyaux.
- Unité de cerclage automatique : Transporte la bobine terminée vers une station de cerclage. Applique, tend, scelle (généralement par soudage thermique ou par friction) et découpe le matériau de cerclage (généralement en PP ou PET) à des emplacements prédéfinis (par exemple, 3 ou 4 points sur la circonférence).
- Système d'éjection/manipulation de bobine : Enlève automatiquement la bobine finie et cerclée de la zone d'enroulement/cerclage, souvent sur un convoyeur, une table basculante ou un rack d'accumulation.
- Système de contrôle (PLC et IHM) : Le cerveau de l'opération utilise généralement un automate programmable industriel (API) pour séquencer les actions de la machine et les verrouillages de sécurité. Un écran tactile d'interface homme-machine (IHM) permet aux opérateurs de définir les paramètres (longueur de bobine, diamètre, positions de cerclage), de surveiller l'état et de résoudre les problèmes.
3. Présentation des spécifications techniques
Lors de l'évaluation des systèmes d'enroulement et de cerclage automatiques, les indicateurs de performance clés (KPI) et les spécifications comprennent :
| Paramètre | Gamme / Spécification typique | Importance |
|---|---|---|
| Diamètre du tuyau/tuyau | 10 mm – 110 mm (selon le modèle) | Définit la capacité de la machine pour la taille du produit |
| Diamètre extérieur maximal de la bobine | 800 mm – 2000 mm+ | Détermine la taille finale du colis |
| ID de bobine réglable | 300 mm – 1000 mm+ | S'adapte à différentes exigences de noyau/bobine |
| Coil Largeur | 100mm - 800mm | Influence la stabilité et la maniabilité de la bobine |
| Vitesse d'enroulement | 20 à 120 mètres/minute (varie selon le diamètre) | Impact direct sur le débit de production |
| Précision de la longueur | ± 0.1% à ± 0.5% | Assure une livraison cohérente des produits |
| Matériau de cerclage | PP (Polypropylène) ou PET (Polyester) | Le choix dépend de la résistance requise et du coût |
| Largeur/épaisseur de la sangle | 9 mm – 19 mm / 0.5 mm – 1.0 mm | Adapté à la capacité et à la charge de la tête de cerclage |
| Tension de cerclage | Réglable (ex. : 100 N – 800 N) | Empêche les dommages au produit et assure la sécurité de la bobine |
| Nombre de sangles | 2 – 6 (Sélectionnable par l'opérateur) | Sécurise la géométrie de la bobine |
| Système de contrôle | Siemens, Allen-Bradley, Omron PLC (exemples courants) | Fiabilité, support, capacité d'intégration |
| Exigences d'alimentation | 380 V/415 V, triphasé, 3/50 Hz (spécifique à la région) | Besoins en infrastructures des installations |
| Air comprimé | 6-8 bars (requis pour les composants pneumatiques) | Besoin d'utilité |
Remarque : Ces valeurs sont indicatives. Chaque modèle de machine possède des fiches techniques détaillées.
4. Avantages du flux de travail opérationnel et de l'automatisation
La séquence automatisée typique se déroule comme suit :
- Installer: L'opérateur sélectionne la recette/les paramètres sur l'IHM (longueur, diamètre, emplacements des sangles).
- Alimentation : Le tuyau/tuyau est introduit dans la machine à partir de l'extrudeuse ou du support de déroulement.
- Enroulement : La tête d'enroulement tourne et tire le tuyau/la gaine. L'unité de déplacement assure une stratification uniforme. La mesure de longueur est continue.
- coupe: Une fois la longueur cible atteinte, la ligne peut s'arrêter momentanément (ou utiliser un accumulateur) pendant que le coupeur s'active.
- Transfert: La bobine terminée est transférée vers le poste de cerclage (souvent intégré ou immédiatement adjacent).
- Cerclage: Les têtes de cerclage appliquent, tendent, scellent et coupent automatiquement les sangles aux emplacements programmés.
- Éjection: La bobine finie et cerclée est automatiquement éjectée de la machine sur un convoyeur en aval ou une zone de collecte.
- Répétition du cycle : La tête d'enroulement se prépare à accepter l'extrémité avant de la longueur de tuyau/tuyau suivante.
Ce haut degré d’automatisation offre des avantages opérationnels significatifs au-delà de la simple vitesse.
5. Avantages quantifiables des systèmes automatisés
La mise en œuvre de l’enroulement et du cerclage automatiques donne des résultats tangibles :
- Débit accru : Des vitesses d'enroulement nettement plus élevées et l'élimination des étapes manuelles peuvent augmenter la production de 200 à 500 % ou plus par rapport aux méthodes manuelles.
- Cohérence inégalée : Un contrôle PLC précis garantit que chaque bobine répond aux spécifications dimensionnelles et aux paramètres de tension de cerclage, améliorant ainsi la qualité du produit et réduisant les rejets.
- Sécurité améliorée de l’opérateur : Élimine les tâches manuelles pénibles d'enroulement, de levage et de cerclage, réduisant ainsi considérablement les risques ergonomiques et les blessures potentielles. La protection des machines et les verrouillages de sécurité renforcent la protection du personnel.
- Utilisation optimisée des matériaux : La mesure précise de la longueur minimise les chutes de tuyaux/tuyaux. La tension constante du cerclage prévient les dommages et optimise l'utilisation du matériau de cerclage.
- Réduction des coûts de main-d'œuvre : Libère le personnel auparavant dédié à l'enroulement et au cerclage manuels pour des tâches à plus forte valeur ajoutée. Permet une rationalisation des opérations ou une augmentation de la production globale à effectif constant.
- Amélioration de la qualité de l'emballage : Les bobines étroitement enroulées et solidement attachées sont plus stables pour le stockage, la manutention et l'expédition, réduisant ainsi le risque de dommages pendant le transport.

6. Applications industrielles diverses
Bien qu'elles soient importantes dans la fabrication de tuyaux en PEHD pour la construction et les services publics, ces machines sont essentielles dans les secteurs traitant de :
- Production de tuyaux en caoutchouc : Tuyaux automobiles, conduites hydrauliques industrielles, tuyaux d'arrosage.
- Tuyaux PEX et composites : Chauffage radiant, systèmes de plomberie.
- Conduits et tubes flexibles : Applications électriques, télécommunications, médicales.
- Fils et câbles : Enroulement de produits de plus petit diamètre avant mise en boîte ou bobinage.
7. Informations sur l'expérience utilisateur et la maintenance
D’un point de vue pratique, la facilité d’utilisation et la maintenabilité sont essentielles :
- Interface IHM : Les systèmes modernes sont dotés d'écrans tactiles intuitifs avec affichage graphique, d'un système de stockage de recettes, de rapports de diagnostic et d'une prise en charge multilingue. La facilité de réglage des paramètres pour différentes séries de produits est essentielle.
- Change avec le temps: L'outillage à changement rapide ou les guides réglables minimisent les temps d'arrêt lors du passage entre différents diamètres de tuyaux/tuyaux ou tailles de bobines.
- Fiabilité: Une conception mécanique robuste et des composants de haute qualité (moteurs, capteurs, PLC) sont essentiels pour minimiser les pannes dans les environnements de production continue.
- Entretien: Les tâches courantes comprennent la lubrification, le réapprovisionnement des bobines de sangle, l'inspection et le remplacement des lames de coupe, le nettoyage des capteurs et la vérification du système pneumatique. Des machines bien conçues offrent un accès facile aux points de maintenance.
8. Sélection du système d'enroulement et de cerclage optimal
Choisir la bonne machine implique d'évaluer :
- Volume de production: Bobines requises par heure/quart de travail.
- Gamme de produits: Diamètres, matériaux, flexibilité, tailles de bobines requises.
- Besoins d'intégration : Compatibilité avec les lignes d'extrusion en amont et les systèmes de palettisation ou d'emballage en aval.
- Niveau d'automatisation : Degré de réglage automatique par rapport au réglage manuel pour les changements.
- Budget: Investissement initial vs. retour sur investissement à long terme provenant des économies de main-d’œuvre et des gains d’efficacité.
- Assistance fournisseur : Disponibilité du support technique, des pièces de rechange et du service.
Conclusion
Les enrouleuses et cercleuses automatiques de tubes en PEHD, ainsi que leurs homologues pour tuyaux en caoutchouc et autres produits flexibles, représentent une avancée significative en termes d'efficacité de production et de qualité d'emballage. En remplaçant le travail manuel par des processus automatisés précis et rapides, ces systèmes offrent des avantages substantiels en termes de rendement, de régularité, de sécurité et de réduction des coûts. Alors que les industries recherchent des opérations plus fluides et des normes de qualité plus strictes, l'adoption de technologies d'automatisation avancées, comme celles proposées par Fhope, devient de plus en plus essentielle pour conserver un avantage concurrentiel.





