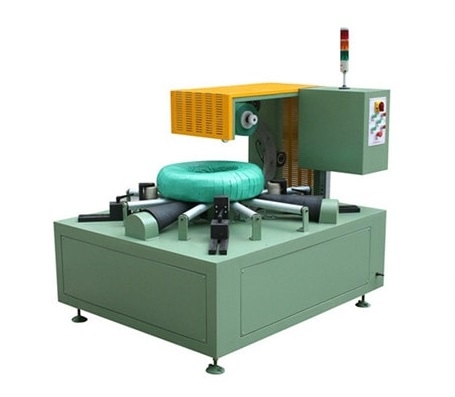
Une machine d'enroulement de bobines peut-elle être raccordée à un système de convoyeur existant ?
Découvrez comment les machines d'enroulement de bobines s'intègrent aux systèmes de convoyage existants. Identifiez les exigences clés en matière de connexion mécanique, de communication des commandes, de coordination de la sécurité et de flux de production afin de garantir un transfert fiable des bobines, un fonctionnement fluide et une performance optimale de la ligne de conditionnement.

La machine peut-elle être raccordée à un convoyeur existant ?
Une machine d'emballage peut parfois être raccordée à un convoyeur existant, mais la simple correspondance de hauteur entre les convoyeurs ne garantit pas l'intégration. La véritable question est de savoir si les deux systèmes peuvent transférer la bobine en toute sécurité, la maintenir correctement supportée, échanger des signaux de commande et redémarrer après un arrêt ou une panne sans créer de nouveaux risques ou goulots d'étranglement.
Considérez l'emballeuse et le convoyeur comme deux éléments d'une même séquence de flux de matériaux. Démarrez en fonction de l'état de la bobine au moment du transfert, et non en fonction de l'espace au sol disponible.
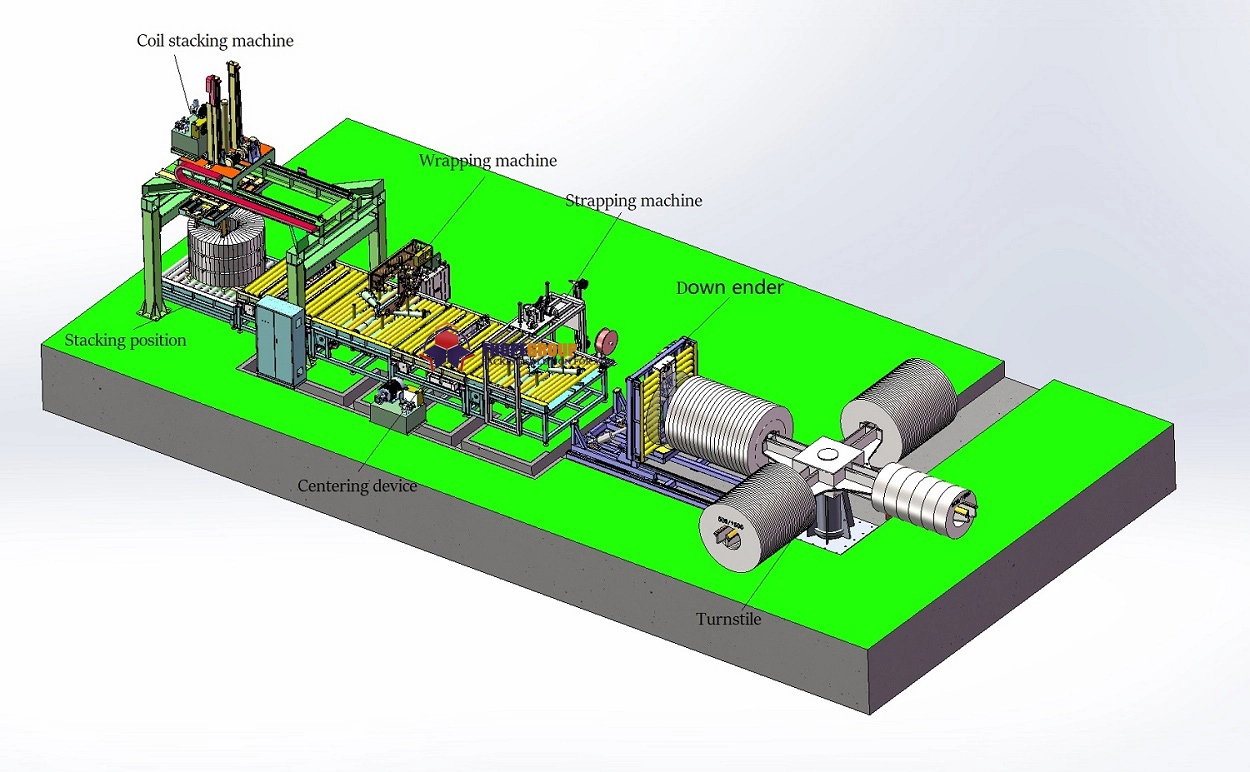
Premièrement, cartographiez l'état de la bobine à chaque transfert.
Pour chaque point de transfert, enregistrez :
- Orientation de la bobine, méthode de support et surfaces de contact autorisées
- Altitude, axe central, direction d'approche et dégagement
- Méthode de transfert et entité qui la contrôle
- Conditions de bobine présente, de transfert autorisé, d'arrêt et de défaut
- Que se passe-t-il lorsque la station suivante est indisponible ?
- Qui peut intervenir en toute sécurité et selon quelle procédure approuvée
Cela transforme la requête « connecter à notre convoyeur » en une demande testable. Cela permet également de déterminer si une zone tampon supplémentaire, une étape de centrage, un changement d'orientation ou une prise en charge manuelle sont nécessaires.
Vérifier les quatre familles d'interfaces
- Interface mécanique : Comparez la surface d'appui du convoyeur, la stabilité de la bobine, l'espace de transfert, l'alignement, l'élévation et l'accessibilité pour l'installation et la maintenance. Un schéma doit illustrer le trajet normal et les conditions de produit les plus défavorables, et non pas seulement une vue axiale nette.
- Interface de contrôle : Définissez la gestion des séquences : quel système autorise l’envoi, reçoit l’état prêt/défaut, gère l’accumulation et prend en charge le redémarrage ? Précisez les noms des signaux, le mode de communication, les hypothèses de synchronisation et la responsabilité des modifications. N’oubliez pas que deux automates programmables ne peuvent pas communiquer sans une définition d’interface écrite.
- Interface de sécurité : Identifier les limites de protection, le comportement en cas d'arrêt d'urgence, les zones d'accès, la responsabilité en cas de coupure d'énergie et l'autorité compétente pour la remise en service. Cette analyse est régie par les exigences locales et la documentation de la machine installée ; un article général ne peut en garantir le résultat.
- Interface de production : Vérifiez si le convoyeur existant peut alimenter et évacuer les bobines selon le schéma requis, en tenant compte des intervalles, des tailles mixtes, des arrêts planifiés et des interruptions en aval. Le temps de déplacement de la machine est différent du débit total de la ligne.
Les documents qui rendent une revue d'intégration utile
Veuillez fournir un plan d'implantation actuel, les élévations, les schémas du convoyeur, le tableau des plages de fonctionnement des bobines, l'architecture de contrôle, la liste des E/S ou des interfaces (le cas échéant), les informations relatives aux limites de sécurité, les utilités et une brève description du débit normal et anormal. Des photos ou une vidéo de la mise en service sont souvent aussi importantes que les dimensions.
L'acceptation doit couvrir les échecs, et pas seulement le bon fonctionnement.
Demandez des critères d'acceptation incluant le transfert normal, l'indisponibilité d'une station aval, un bobinage mal aligné ou retardé, un arrêt planifié et le redémarrage après une reprise approuvée. Le test doit préciser le produit, la configuration, la méthode, les observateurs et les critères de réussite/échec.

Prochaine étape recommandée
Demandez une analyse de l'interface, et non une simple promesse de compatibilité. Le résultat devrait être un schéma annoté, une liste des responsabilités liées à l'interface, une liste des risques potentiels et un plan de tests d'acceptation.
Ce guide d'évaluation d'intégration est général. Pour une évaluation spécifique à un projet, veuillez demander une analyse d'interface.
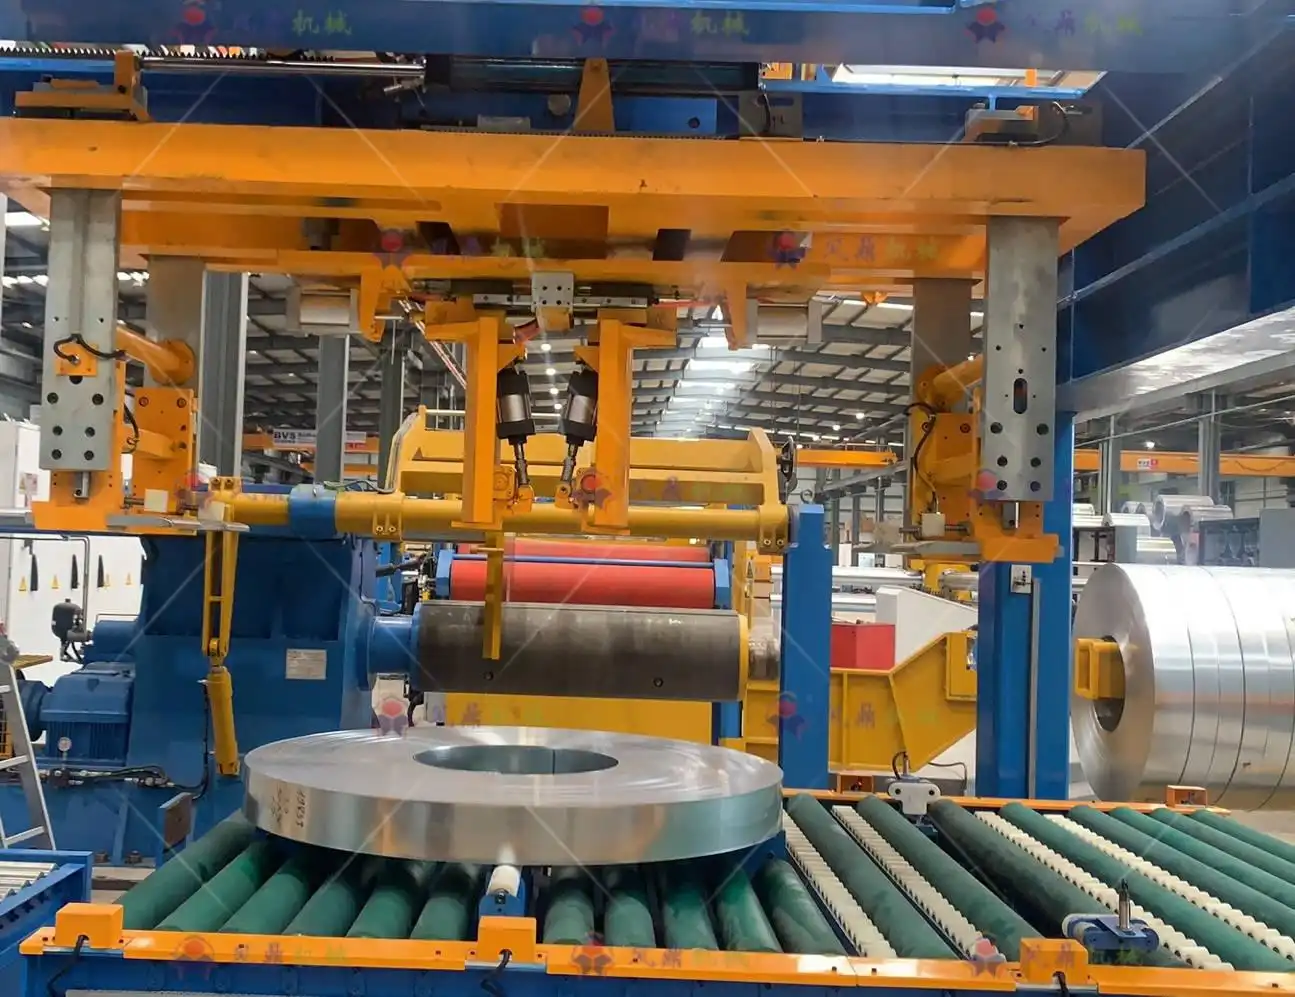
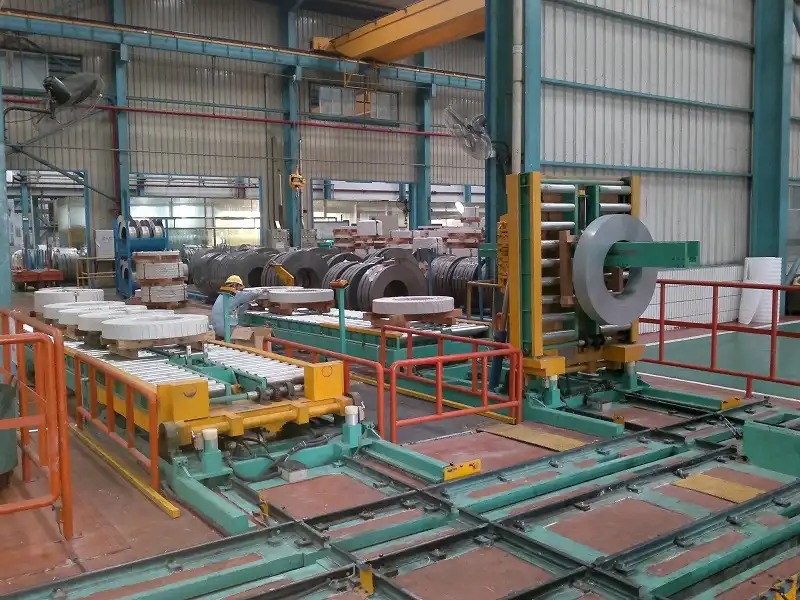
Détails visuels

Cliquez pour agrandir

Cliquez pour agrandir
Cliquez pour agrandir
Cliquez pour agrandir
Regardez comment ça marche
Découvrez comment nos solutions d'emballage automatisées optimisent l'efficacité de votre ligne de production. Cette vidéo illustre leur fonctionnement fluide, conçu pour une protection maximale.
Choisi par Aciéries et leaders de l'industrie
Les fabricants mondiaux font confiance aux équipements d'emballage robustes de FHOPE


Prêt à optimiser votre ligne de conditionnement ?
Obtenez un devis personnalisé avec analyse du retour sur investissement. Nos ingénieurs vous répondent sous 24 heures.
- Conception de mise en page gratuite
- Assistance à l'installation globale
- Garantie 2 an incluse
Vos informations sont sécurisées et ne seront jamais partagées.
Machines connexes
Ligne d'emballage de bobines d'acier
Voir les détails →
Ligne d'emballage de bobines verticales
Voir les détails →
Ligne d'emballage de bobine de tuyau
Voir les détails →
Ligne d'emballage de bobines de cuivre
Voir les détails →
Ligne d'emballage de bobines de fil
Voir les détails →
Ligne d'emballage de panneaux
Voir les détails →
Machine à ensacher les tuyaux
Voir les détails →
Ligne d'emballage de profilés en aluminium
Voir les détails →
FHOPE Ligne automatique de groupage et de cerclage de tubes
Voir les détails →
Ligne automatique de cerclage et de groupage de tubes et tuyaux
Voir les détails →
Machine automatique de cerclage de tubes en acier
Voir les détails →
FHOPE Machine d'emballage automatique de tubes en acier
Voir les détails →
Ligne d'emballage automatique de cerclage de tuyaux en plastique
Voir les détails →
Ligne d'ensachage automatique de tuyaux PPR/PVC
Voir les détails →
Machine à emballer de sac de tuyau en plastique
Voir les détails →
Machine d'emballage de pneus FPT-200
Voir les détails →
Machine d'emballage de pneus FPT-300
Voir les détails →
Machine d'emballage de pneus FPT-400
Voir les détails →
Machine d'emballage de bobine de câble-FPCA100
Voir les détails →