Systèmes automatiques de chargement et de déchargement de bobines pour l'emballage : définir d'abord le périmètre d'automatisation
Un système de chargement automatique de bobines ne se résume pas à une simple emballeuse équipée de convoyeurs. Il s'agit d'une chaîne de transferts contrôlés qui exige des limites clairement définies, une répartition des responsabilités à chaque poste, des accords et des plans de reprise d'activité avant même le choix du mécanisme.
Systèmes automatiques de chargement et de déchargement de bobines pour machines d'emballage
Systèmes automatiques de chargement et de déchargement de bobines pour machines d'emballage
Un système de chargement automatique n'est pas simplement une emballeuse avec des convoyeurs. Il s'agit d'une chaîne de transferts contrôlés qui doit savoir quelle bobine est en mouvement, à quelle station elle appartient et ce qui se passe lorsque la station suivante est indisponible. Le point de départ pertinent est le périmètre de l'automatisation, et non le catalogue des mécanismes.
Définissez les limites avant de choisir l'équipement
Indiquez où la ligne reçoit une bobine, où elle remet le produit fini et quelles actions restent manuelles. Précisez les itinéraires exceptionnels : bobines inconnues, bobines endommagées, décharge bloquée et prise en charge manuelle. Une cellule peut être automatisée à un point de transfert et nécessiter une intervention humaine contrôlée à un autre.
Cette limite permet à l'équipe projet de comparer les convoyeurs, chariots de transfert, tables élévatrices, poutres de transfert et autres dispositifs de manutention. Aucun mécanisme n'est automatiquement le bon choix sans connaître la gamme de produits, l'agencement, le débit maximal et les exigences de récupération.

Concevoir les interfaces de support et de transfert
Chaque station nécessite des conditions de support définies : position de la bobine, guidage, contrôle de la hauteur et de l’axe, et confirmation de disponibilité par la station suivante. L’enrouleur, le dispositif de chargement et le dispositif de déchargement doivent s’accorder sur une condition de transfert unique, sans se fier à des suppositions concernant le timing.
C’est pourquoi le dossier de conception doit distinguer clairement le support mécanique, la détection de position, l’autorisation de transfert et le déverrouillage. Un signal de capteur seul ne saurait remplacer une conception de support de charge validée.
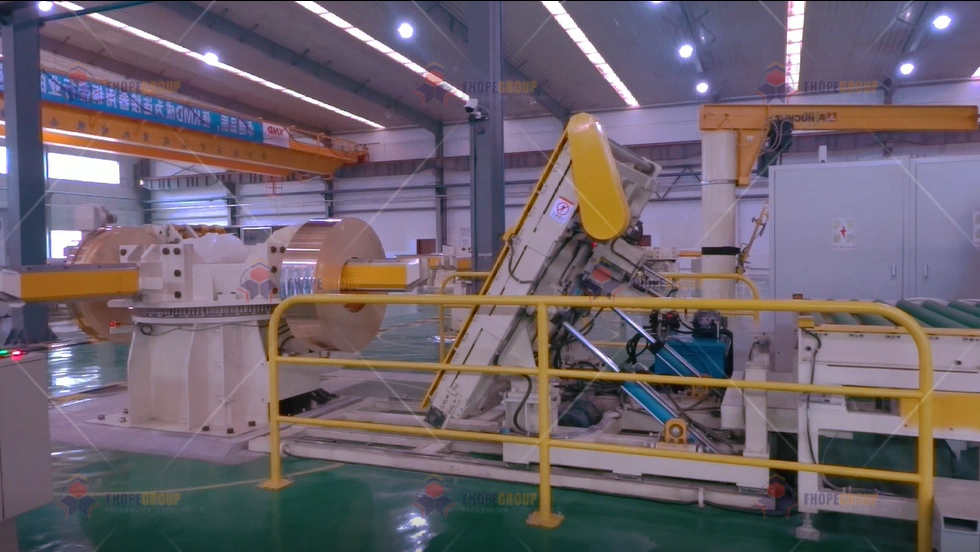
Rendre la gestion des files d'attente explicite
Les tampons protègent un processus en amont contre une brève interruption, mais ils soulèvent des questions d'identification, d'espacement et de récupération. Il convient de définir le nombre maximal et les types de bobines autorisés dans chaque tampon ; le mode de suivi d'une bobine ; et le traitement d'une bobine ne pouvant accéder à la station suivante.
Ne pas décrire un tampon comme une capacité supplémentaire tant que sa composition de produits, ses conditions de séjour, sa logique de routage et son effet mesuré sur la ligne complète n'ont pas été validés.
Utilisez une poignée de main qui reflète une véritable appropriation.
Une séquence utile permet d'observer chaque état : requête, prêt, transfert autorisé, en cours, terminé et exception. Ces noms ne sont pas universels. L'important est que chaque équipe puisse identifier l'expéditeur, le destinataire, la confirmation, la réponse en cas de délai d'attente et l'autorité de récupération manuelle pour chaque état.
C’est également là qu’un projet évite deux erreurs courantes : déplacer une deuxième bobine dans une station occupée et considérer une station vide ou incertaine comme prête.
Intégrez la sécurité et le rétablissement dans le plan d'acceptation
L'automatisation des mouvements permet de réduire les manutentions manuelles courantes, mais elle engendre la multiplication des équipements mobiles, des zones d'accès et des interactions avec la circulation. L'évaluation des risques applicable – et non le présent article – définit les mesures de sécurité, les conditions de réinitialisation, les modes autorisés et les actions de récupération. Les recommandations de la HSE relatives au levage ne s'appliquent que si le projet utilise effectivement des équipements de levage et uniquement dans le cadre de la réglementation britannique.
L'acceptation doit inclure des tailles de bobine représentatives ainsi que les scénarios suivants : fonctionnement normal, bobine bloquée, bobine manquante, défaut de capteur, coupure de courant et prise de contrôle manuelle. Consignez le résultat attendu, le résultat obtenu, le responsable de l'écart et la procédure de résolution.

Une prochaine étape pratique
Avant de comparer les configurations, demandez un schéma d'une page décrivant le périmètre d'automatisation et un tableau des interfaces entre les stations. Si l'équipe ne peut pas déterminer à qui appartient la bobine dans chaque état, il est prématuré de garantir un fonctionnement sans surveillance ou un débit de ligne optimal.
Détails visuels
Cliquez pour agrandir
Cliquez pour agrandir
Cliquez pour agrandir

Cliquez pour agrandir
Regardez comment ça marche
Découvrez comment nos solutions d'emballage automatisées optimisent l'efficacité de votre ligne de production. Cette vidéo illustre leur fonctionnement fluide, conçu pour une protection maximale.
Choisi par Aciéries et leaders de l'industrie
Les fabricants mondiaux font confiance aux équipements d'emballage robustes de FHOPE


Prêt à optimiser votre ligne de conditionnement ?
Obtenez un devis personnalisé avec analyse du retour sur investissement. Nos ingénieurs vous répondent sous 24 heures.
- Conception de mise en page gratuite
- Assistance à l'installation globale
- Garantie 2 an incluse
Vos informations sont sécurisées et ne seront jamais partagées.
Machines connexes

Ligne d'emballage de bobines d'acier
Voir les détails →
Ligne d'emballage de bobines verticales
Voir les détails →
Ligne d'emballage de bobine de tuyau
Voir les détails →
Ligne d'emballage de bobines de cuivre
Voir les détails →
Ligne d'emballage de bobines de fil
Voir les détails →
Ligne d'emballage de panneaux
Voir les détails →
Machine à ensacher les tuyaux
Voir les détails →
Ligne d'emballage de profilés en aluminium
Voir les détails →
FHOPE Ligne automatique de groupage et de cerclage de tubes
Voir les détails →
Ligne automatique de cerclage et de groupage de tubes et tuyaux
Voir les détails →
Machine automatique de cerclage de tubes en acier
Voir les détails →
FHOPE Machine d'emballage automatique de tubes en acier
Voir les détails →
Ligne d'emballage automatique de cerclage de tuyaux en plastique
Voir les détails →
Ligne d'ensachage automatique de tuyaux PPR/PVC
Voir les détails →
Machine à emballer de sac de tuyau en plastique
Voir les détails →
Machine d'emballage de pneus FPT-200
Voir les détails →
Machine d'emballage de pneus FPT-300
Voir les détails →
Machine d'emballage de pneus FPT-400
Voir les détails →
Machine d'emballage de bobine de câble-FPCA100
Voir les détails →