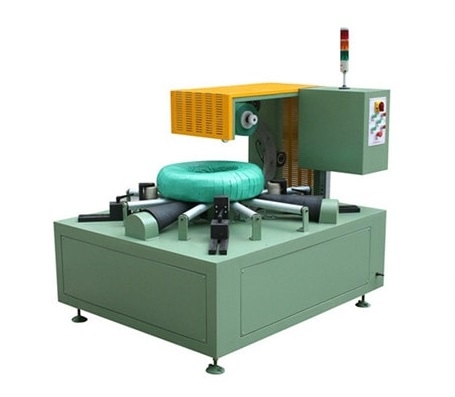
Comment concevoir une machine d'enroulement de bobines d'acier sûre et efficace
Évitez les erreurs d'installation coûteuses sur votre ligne de conditionnement de bobines d'acier. Ce guide d'implantation explique comment acheminer les bobines, raccorder les équipements, gérer les zones tampons et sécuriser l'accès des opérateurs.

Guide de planification de l'agencement d'une machine d'enroulement de bobines d'acier
Guide de planification de l'agencement d'une machine d'enroulement de bobines d'acier
Planifiez les travaux en tenant compte de la bobine, du personnel qui la manipule et des situations d'interruption du flux normal. L'emprise au sol de l'enveloppe ne représente qu'une partie du plan. Un plan exploitable permet également de visualiser les voies de transfert, les accès opérateurs et maintenance, les zones contrôlées, les zones tampons, les réseaux et les voies de récupération avant l'installation des équipements.
Le point de départ le plus fiable est un schéma du parcours du courant dans la bobine, et non un contour de produit inséré dans un plan d'étage vide.

Commencez par le parcours de Coil et les personnes qui l'entourent.
Suivez le parcours d'une bobine depuis son arrivée jusqu'à sa destination finale, en passant par l'emballage, le contrôle, la mise en circulation et l'acheminement du matériel. Parallèlement, suivez le trajet de l'opérateur et le circuit de maintenance. Enfin, déterminez où la bobine peut stationner en toute sécurité lorsque l'étape suivante est indisponible.
Ce premier examen révèle des conflits que le contour de la machine ne détecte pas : un itinéraire de transfert qui traverse le poste d’un opérateur, une tâche d’inspection sans zone de sécurité pour se tenir debout, ou un mouvement de récupération qui traverse une zone active.

Créez la mise en page en cinq couches.
Utilisez le même dessin, mais examinez-le par couches successives. Chaque couche répond à une question différente et empêche une décision d'en masquer une autre.
1. Débit
Où arrive la bobine, où s'arrête-t-elle, où entre-t-elle dans le poste d'enroulement, où est-elle inspectée, puis où est-elle repartie ? Indiquez la direction, l'orientation et le responsable à chaque étape du transfert, ainsi que les conditions requises pour ce dernier. La ligne doit prévoir une procédure définie en cas de blocage d'un poste en aval.
2. Enveloppe de transfert et d'équipement
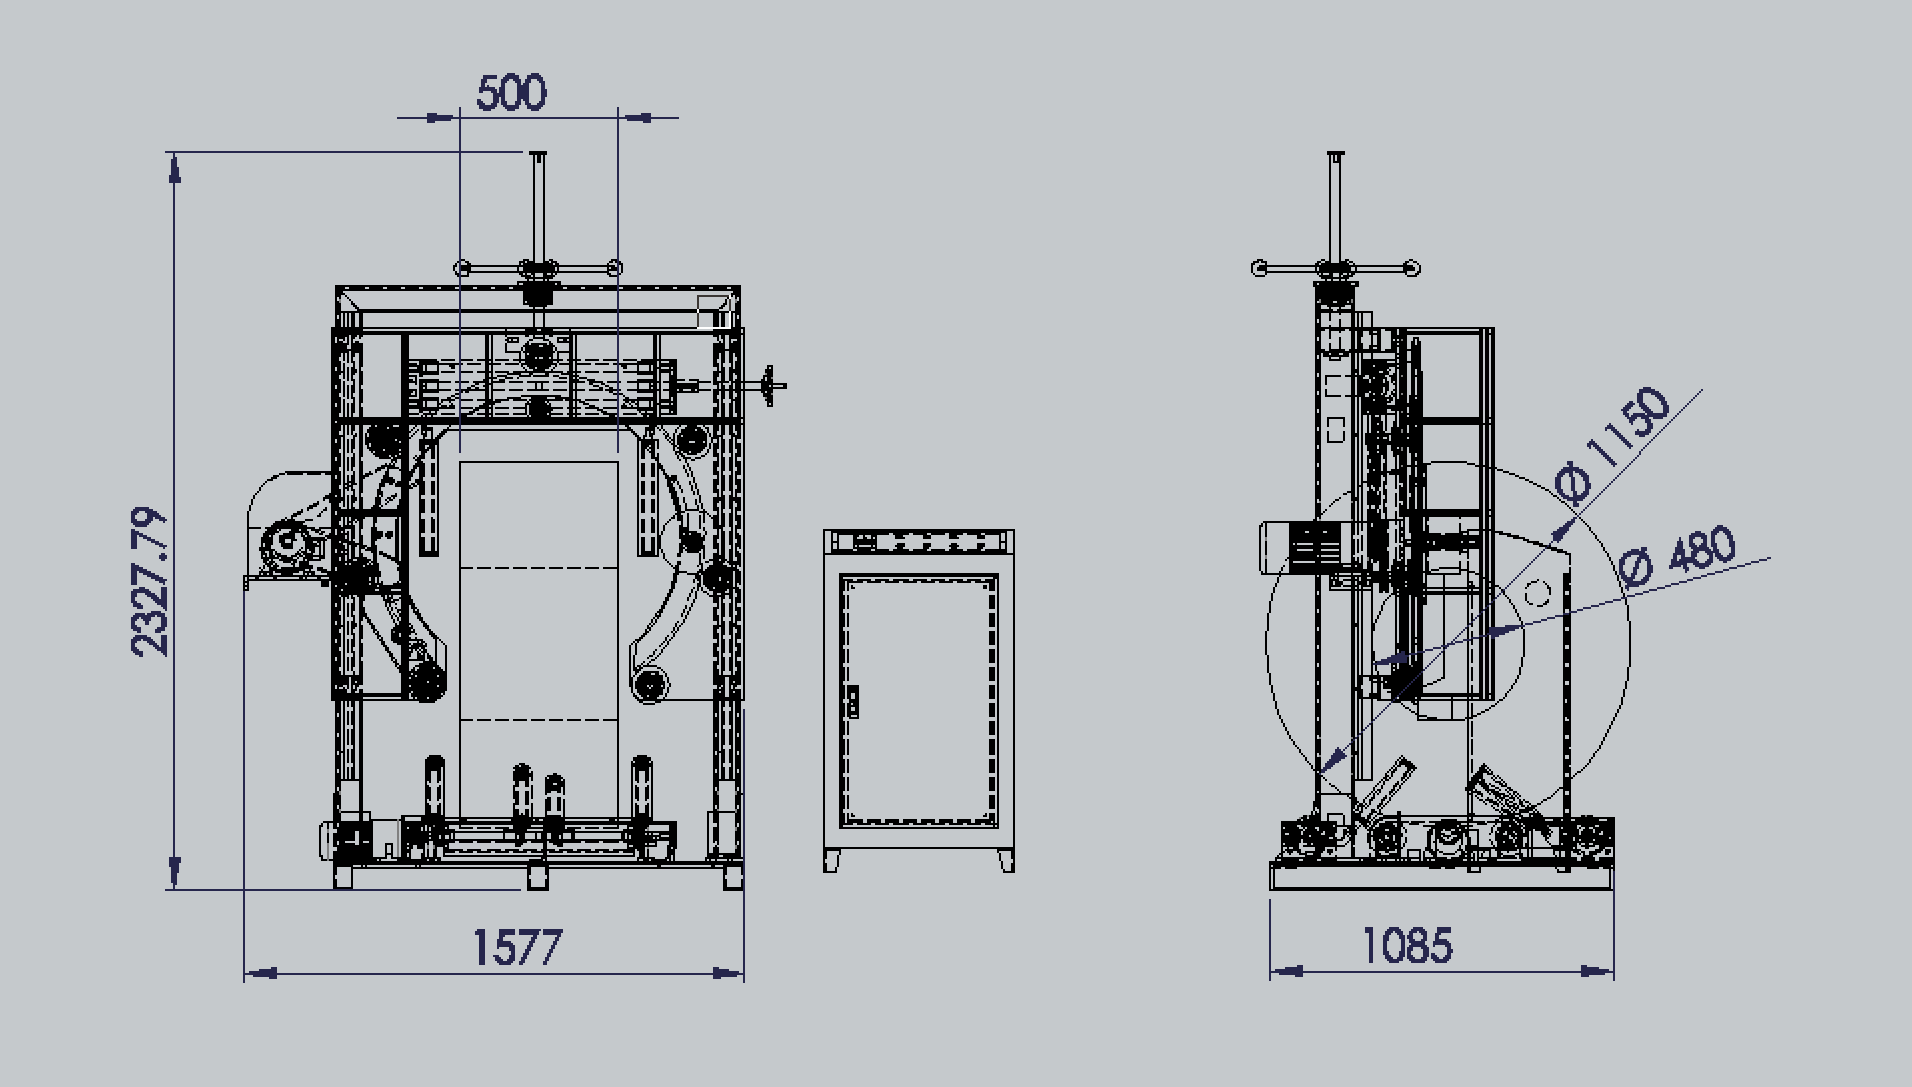
Indiquez plus que le socle de la machine. Incluez l'encombrement maximal de la bobine, les protections, les équipements de transfert, les positions de chargement/déchargement, les portes d'accès et l'espace nécessaire pour ouvrir, déplacer ou retirer les éléments d'entretien. Utilisez des plans officiels pour les dimensions ; ne vous fiez jamais à une image marketing pour déterminer le dégagement.
3. Opération
Indiquez les zones où un opérateur approvisionne le matériel, confirme une étape de processus, inspecte un colis et communique avec les postes adjacents. Si une opération nécessite la présence d'une personne dans une zone de transfert ou de déplacement, le flux de travail doit être repensé ou faire l'objet d'une vérification par un expert avant d'être intégré aux instructions de dessin.
4. Un service
Identifiez comment la maintenance permet d'accéder aux entraînements, capteurs, commandes, circuits de matériaux et pièces d'usure. L'accès pour la maintenance ne se limite pas à une surface au sol disponible : il nécessite un itinéraire précis, une zone d'isolation et un périmètre de travail définis par les contrôles de projet applicables, ainsi qu'une méthode réaliste pour la manipulation des pièces démontées.
5. Sécurité et récupération
Identifiez les points d'accès contrôlés, les zones de sécurité, les responsabilités en cas d'arrêt d'urgence et le point de basculement du système vers une autre station. Tracez ensuite le chemin d'exécution en cas d'anomalie : une bobine mal alignée, endommagée, incomplète ou arrêtée doit disposer d'une voie de retenue et de récupération sécurisée qui ne nécessite pas le passage à travers des équipements en mouvement.
Choisissez les interfaces en fonction du travail qu'elles doivent effectuer.
Les termes « grue », « chariot », « convoyeur » et « redresseur » désignent des fonctions de transfert différentes et ne sont pas interchangeables. La nomenclature actuelle des produits regroupe le redresseur avec le basculeur, le retourneur ou le basculeur : il modifie l’orientation de la bobine. Une grue, un chariot ou un convoyeur peuvent quant à eux acheminer, positionner ou libérer la bobine. L’analyse de l’implantation nécessite de prendre en compte la séquence réelle, les responsabilités, les limites et les confirmations, et non pas seulement les noms des équipements.
| Interface | Question de mise en page à répondre | Preuves nécessaires avant la conception finale |
|---|---|---|
| Grue | Le trajet de l'ascenseur, l'approche du crochet, la position de stationnement et le transfert peuvent-ils être effectués sans interférer avec le trajet de la station ou des personnes ? | Plan de levage actuel, méthode de levage des bobines, contraintes liées au bâtiment/à la hauteur sous plafond et examen des responsables. |
| Manche télescopique | Où le processus démarre-t-il, s'arrête-t-il, effectue-t-il une mise en tampon et libère-t-il la bobine, et qu'est-ce qui confirme que le mouvement est libre ? | Schéma de voie/transfert, logique d'arrêt, responsabilité d'interface et plan de position anormale. |
| Convoyeur | La hauteur, le support de bobine, l'espacement, les conditions de transfert, le comportement du tampon et les signaux de commande sont-ils compatibles de part et d'autre de la frontière ? | Dessin d'interface contrôlée, données de charge/support, matrice de contrôle et méthode d'acceptation. |
| Basculeur/tilter | À quel moment l'orientation change-t-elle, qui contrôle cette étape et comment la nouvelle posture est-elle maintenue lors du prochain transfert de responsabilité ? | Enveloppe de l'équipement, plage de bobines, limite de protection, examen de la séquence et procédure de récupération. |
Cette comparaison n'a pas pour but d'établir un classement. Une interface ne peut être considérée comme adaptée que si le produit, le site, les équipements adjacents et le mode d'utilisation ont été validés conjointement.
Rendre explicites les tampons et la récupération anormale
Un tampon est un emplacement prévu pour l'attente d'une bobine, avec des conditions et un responsable définis. Il ne s'agit pas d'une zone vide non identifiée sur un plan. Définissez ses conditions d'entrée et de sortie, sa capacité maximale d'attente, la responsabilité de son inspection et les conséquences de son indisponibilité.
Testez également la configuration face aux interruptions prévisibles : bobine défectueuse, matériau d’emballage impossible à alimenter, perte d’une étape de libération en aval, confirmation échouée ou emballage non conforme. Ne publiez ni n’approuvez aucune instruction de récupération issue de cet article ; utilisez les procédures approuvées du site et faites appel à un expert pour votre système.
Inscrire les limites des réseaux d'utilité publique et de contrôle sur le dessin.
Indiquez les points d'entrée des services requis dans le périmètre de l'équipement, les changements de responsabilité de contrôle et les signaux ou confirmations devant franchir une interface. Le présent document ne prescrit pas les exigences relatives à la tension, à la consommation d'air, au protocole réseau, aux fondations, à la protection ou à la sécurité fonctionnelle, car celles-ci doivent être définies dans la documentation technique applicable, en fonction des conditions du site et après examen du projet par un expert qualifié.
Cette cartographie des limites est précieuse dès la phase de conception. Elle transforme l'« intégration » en une liste de décisions précises que les services d'ingénierie, de maintenance, d'automatisation et le fournisseur peuvent vérifier.
Examinez la mise en page avant de vous engager.
Utilisez trois points de contrôle :
- Examen du concept : confirmer la portée, le parcours de la bobine, les interfaces préliminaires, le trajet de l'opérateur, la zone tampon et le concept de récupération anormale.
- Examen détaillé de l'interface : confirmer les dessins contrôlés, les enveloppes, les utilités, les contrôles, les responsabilités, les hypothèses, les exclusions et les preuves d'acceptation.
- Examen préalable à l'installation et à la mise en service : confirmer les conditions mesurées sur le site, les contrôles de sécurité et d'exploitation approuvés, les révisions, les limites de formation/de propriété et le rapport d'essai requis pour le transfert.
Chaque étape de validation doit consigner la révision du plan, les participants, les décisions prises, les points en suspens et la condition de clôture de chaque point. Un plan sans ces informations peut être utile pour la discussion, mais ne constitue pas une preuve que l'installation est prête.
Une prochaine étape pratique
À partir du plan de site le plus récent, tracez-y un parcours normal et un parcours anormal avec les représentants des services de production, de maintenance, de contrôle et de sécurité. Marquez chaque point de passage, emplacement, voie d'accès, zone tampon, limite de réseau et point d'ouverture. Effectuez un test de conformité et de fermeture pour chaque point d'ouverture avant de demander un plan d'implantation définitif ou un engagement d'installation.
Détails visuels
Cliquez pour agrandir

Cliquez pour agrandir
Cliquez pour agrandir
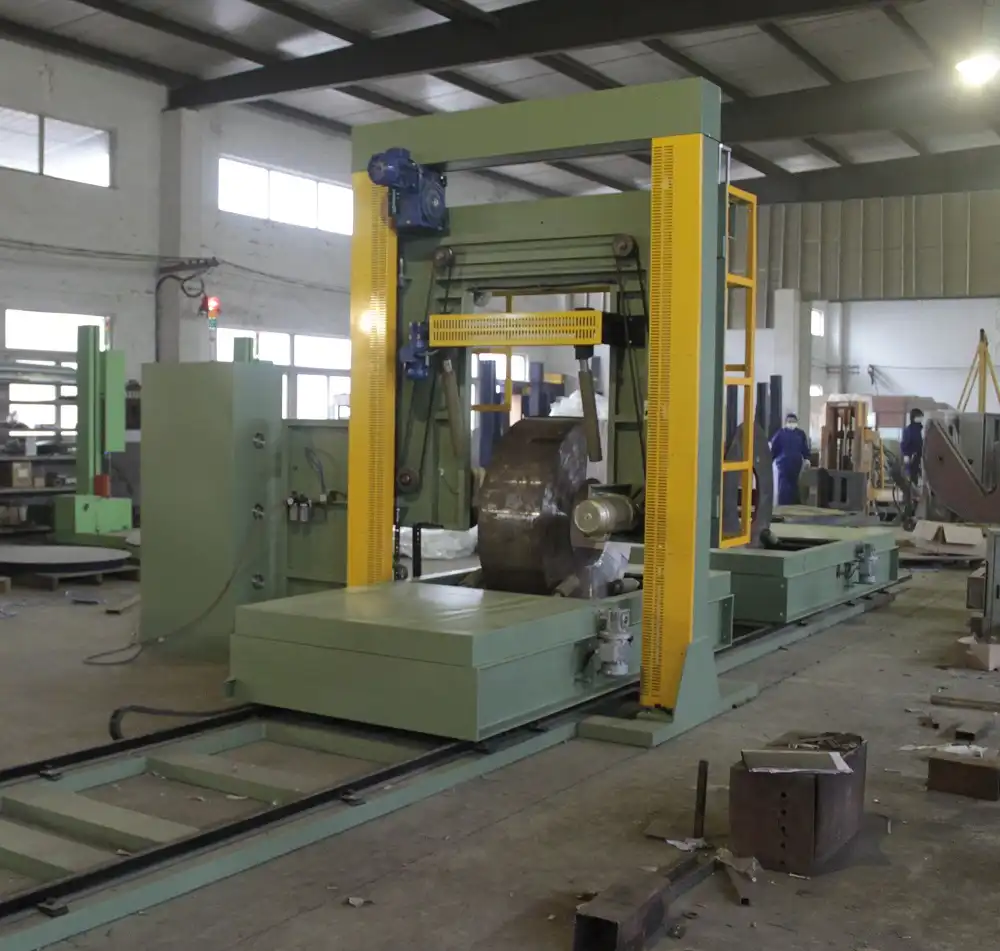
Cliquez pour agrandir
Regardez comment ça marche
Découvrez comment nos solutions d'emballage automatisées optimisent l'efficacité de votre ligne de production. Cette vidéo illustre leur fonctionnement fluide, conçu pour une protection maximale.
Choisi par Aciéries et leaders de l'industrie
Les fabricants mondiaux font confiance aux équipements d'emballage robustes de FHOPE


Prêt à optimiser votre ligne de conditionnement ?
Obtenez un devis personnalisé avec analyse du retour sur investissement. Nos ingénieurs vous répondent sous 24 heures.
- Conception de mise en page gratuite
- Assistance à l'installation globale
- Garantie 2 an incluse
Vos informations sont sécurisées et ne seront jamais partagées.
Machines connexes
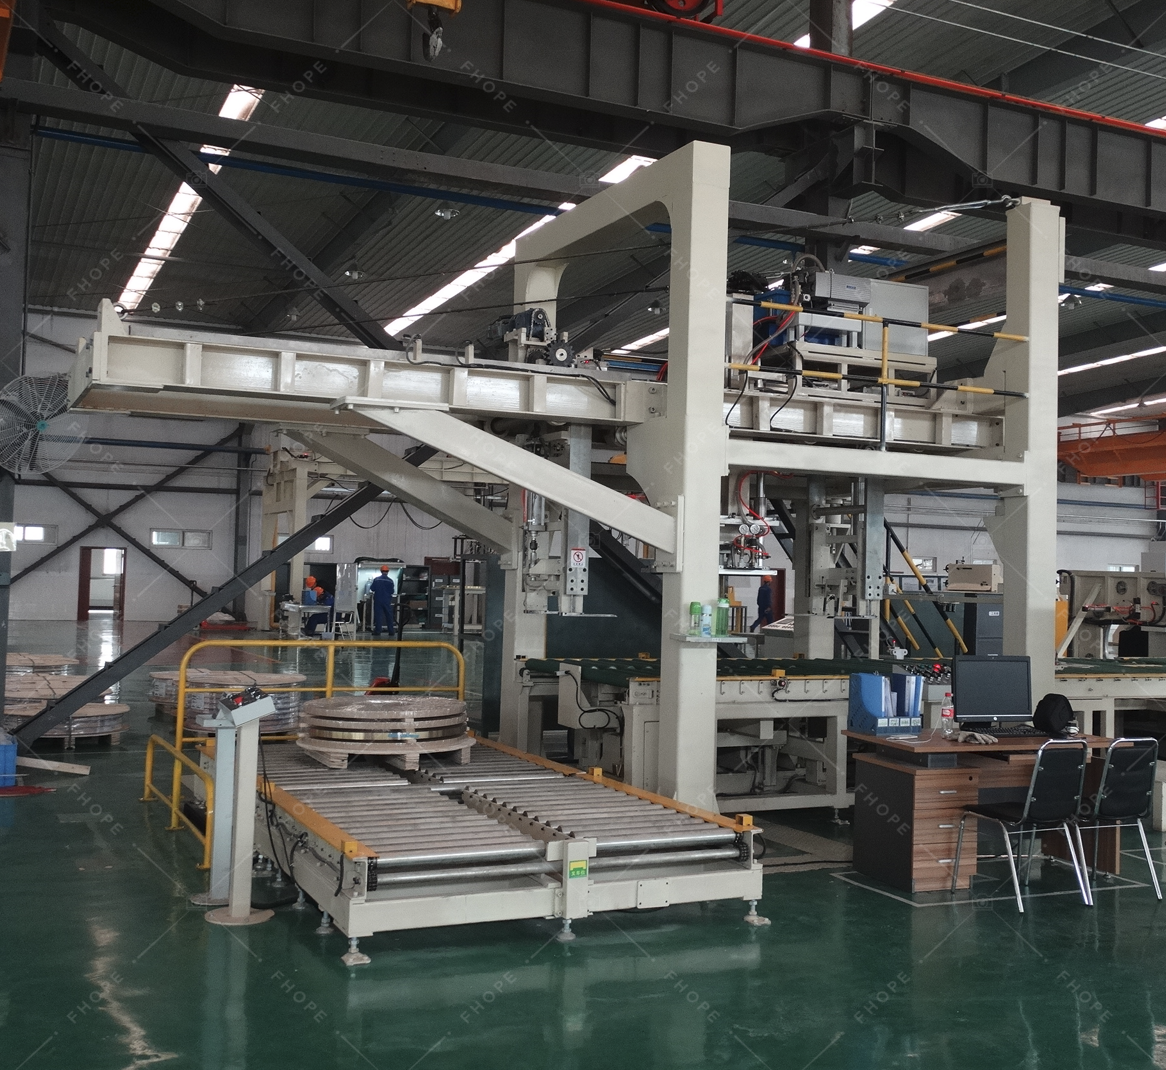
Ligne d'emballage de bobines d'acier
Voir les détails →
Ligne d'emballage de bobines verticales
Voir les détails →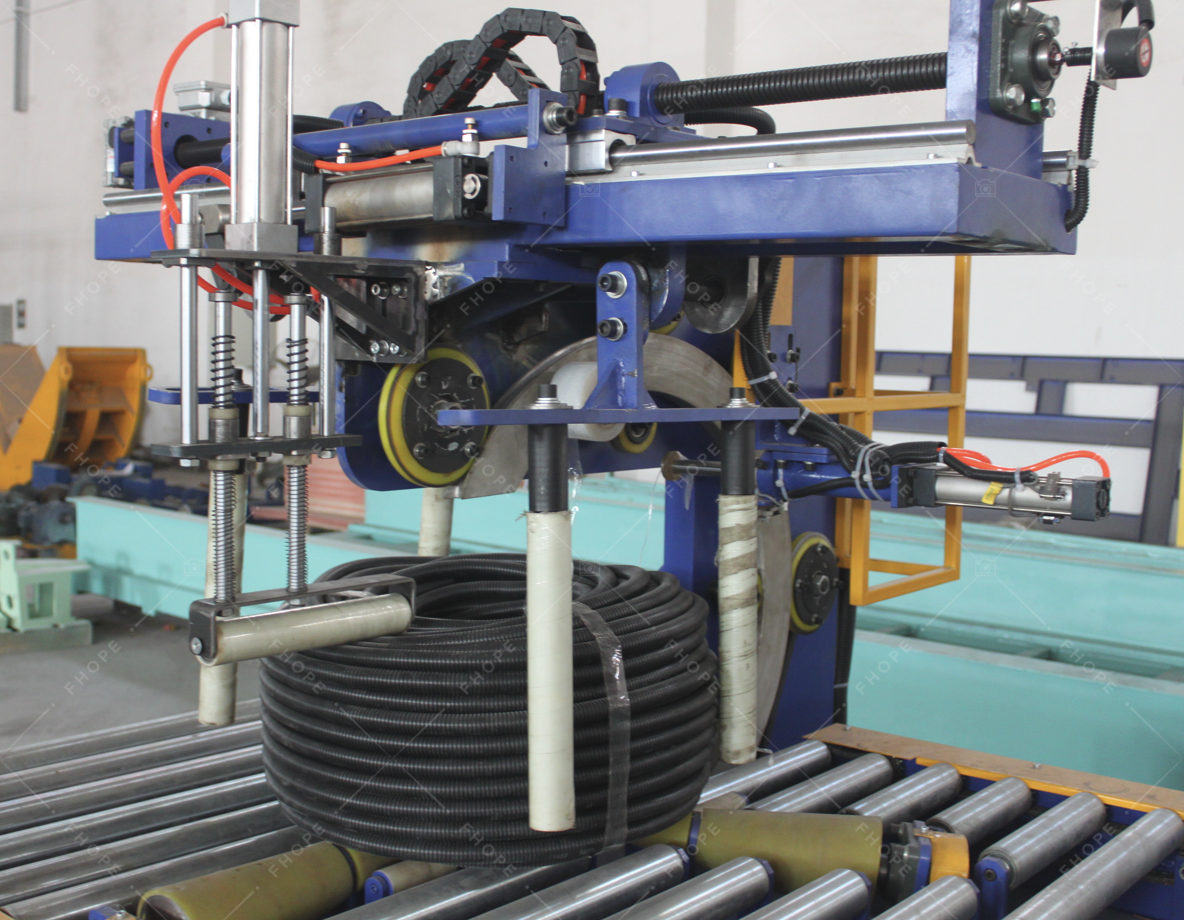
Ligne d'emballage de bobine de tuyau
Voir les détails →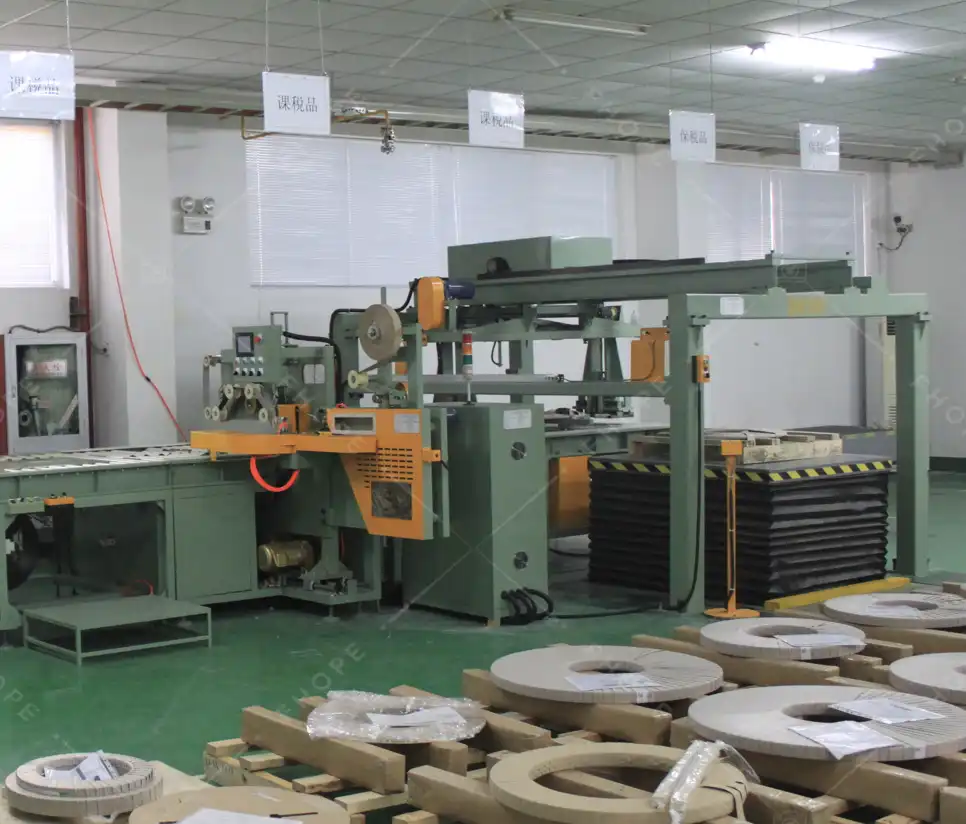
Ligne d'emballage de bobines de cuivre
Voir les détails →
Ligne d'emballage de bobines de fil
Voir les détails →
Ligne d'emballage de panneaux
Voir les détails →
Machine à ensacher les tuyaux
Voir les détails →
Ligne d'emballage de profilés en aluminium
Voir les détails →
FHOPE Ligne automatique de groupage et de cerclage de tubes
Voir les détails →
Ligne automatique de cerclage et de groupage de tubes et tuyaux
Voir les détails →
Machine automatique de cerclage de tubes en acier
Voir les détails →
FHOPE Machine d'emballage automatique de tubes en acier
Voir les détails →
Ligne d'emballage automatique de cerclage de tuyaux en plastique
Voir les détails →
Ligne d'ensachage automatique de tuyaux PPR/PVC
Voir les détails →
Machine à emballer de sac de tuyau en plastique
Voir les détails →
Machine d'emballage de pneus FPT-200
Voir les détails →
Machine d'emballage de pneus FPT-300
Voir les détails →
Machine d'emballage de pneus FPT-400
Voir les détails →
Machine d'emballage de bobine de câble-FPCA100
Voir les détails →