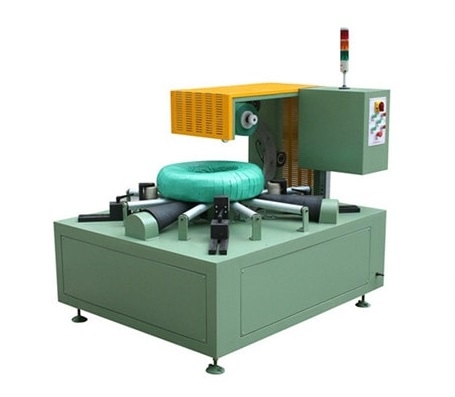
Défauts courants d'enroulement des bobines d'acier : Guide de réponse fondée sur des preuves et de contrôle de la qualité
Les défauts d'enroulement tels que les spires lâches, les plis ou les bords exposés sont des observations et non des causes profondes avérées. Avant toute modification des paramètres, il est impératif de toujours noter l'identité de la bobine, le lot de matériau, la recette, l'état de la machine et de prendre des photos des défauts. Un réglage hâtif engendre souvent un second problème.

Défauts courants d'enroulement des bobines d'acier : une réponse sûre et fondée sur des preuves
Défauts courants d'enroulement des bobines d'acier : une réponse sûre et fondée sur des preuves
Un emballage mal ajusté, un pli, un bord exposé ou une extrémité détachée constituent une observation, et non une cause avérée. Modifier les paramètres avant d'avoir consigné les informations relatives au produit, au matériau, à la recette, à l'état de la machine et aux limites de sécurité risque d'engendrer un second problème. Commencez par identifier les éléments visibles, puis suivez la procédure de diagnostic et d'escalade approuvée pour la machine concernée.
Consignez le défaut avant toute modification.
Consignez l'identité de la bobine, le lot/la révision du matériau, la recette active, la révision de la machine/configuration, le point du cycle, l'emplacement du défaut, les photos, les alarmes et l'état de l'emballage. Décrivez ce qui est observé : espace, matériau détaché, déchirure, pli, zone exposée, état de la queue ou emballage irrégulier. Ne tirez pas de conclusion causale d'une observation visuelle sans preuves.
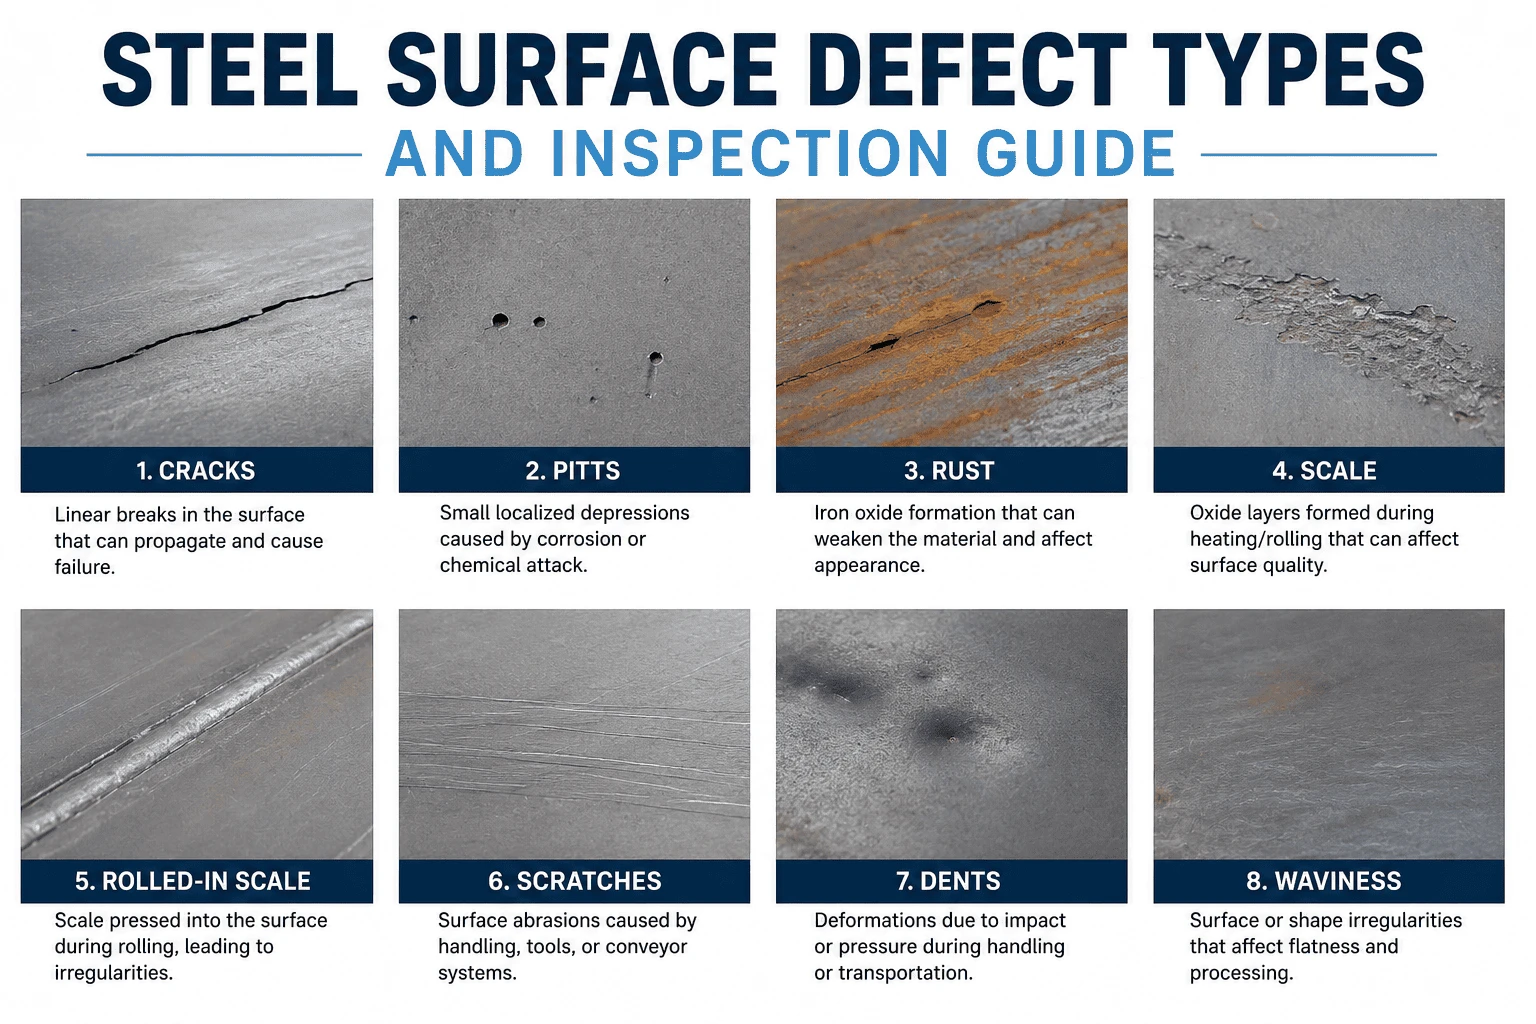
Utilisez l'observation pour choisir la question suivante.
Un pli localisé et un pli répété sur toute la surface de l'emballage sont deux observations différentes. Un bord exposé et un espace au centre soulèvent des questions d'acceptation différentes. Une queue qui se détache après manipulation de la bobine n'est pas un indice équivalent à une queue qui paraissait acceptable à l'emballage.
La question suivante doit être précise : le parcours des matières premières, la position du produit, la recette, l’état de l’emballage ou l’état de l’équipement étaient-ils conformes aux spécifications ? La réponse se trouve dans les enregistrements contrôlés et les inspections, et non dans l’ajout systématique de matières premières.
Dissocier la sécurité de la correction de la qualité
L’inspection des défauts ne doit en aucun cas justifier l’accès à une zone dangereuse, l’intervention sur un équipement en mouvement, le neutralisation d’une protection ou une tentative de redémarrage improvisée. Les documents de l’OSHA et de la HSE utilisés dans cet article décrivent les principes généraux de sécurité et de gestion des énergies dangereuses ; ils n’autorisent aucune méthode de correction pour une bobineuse. Le manuel d’utilisation de la machine, l’évaluation des risques et le personnel formé définissent les accès et la maintenance autorisés.
Si un défaut rend le colis non conforme, suivez la procédure de mise en attente, de retouche ou de rejet prévue pour le projet. Le colis ne doit pas être libéré simplement parce qu'un opérateur pense qu'une modification de réglage aurait pu améliorer le fonctionnement de la bobine suivante.
Examinez un changement contrôlé à la fois
Une fois la limite de sécurité approuvée établie, l'équipe compétente peut définir un test : une hypothèse formulée, une variable autorisée, des conditions représentatives de la bobine/du matériau, une méthode d'inspection, un critère d'acceptation et un compte rendu. Le résultat est ensuite comparé à l'échantillon initial. Si le résultat n'explique pas le défaut, il convient de revenir à la source du problème plutôt que de poursuivre la procédure de réglage.
Bouclez la boucle dans le bon enregistrement
La résolution peut consister en une révision de recette, l'approbation d'un changement de matériau, une tâche de maintenance, une correction de formation ou une modification des spécifications d'emballage. Chaque élément requiert un responsable et une validation spécifiques. Une liste de contrôle qualité utile comprend les points d'acceptation visibles, les exigences en matière de photos/enregistrements et le point d'escalade ; elle ne prétend pas être un manuel de dépannage spécifique à une machine.
Une prochaine étape pratique
Créez une fiche de défaut avec photos, contexte produit/matériau/recette, état de la machine, traitement sécurisé et nom du responsable. Constituez la base de données de défauts uniquement à partir de cas vérifiés, afin que l'opérateur suivant dispose de preuves concrètes et non de simples anecdotes.
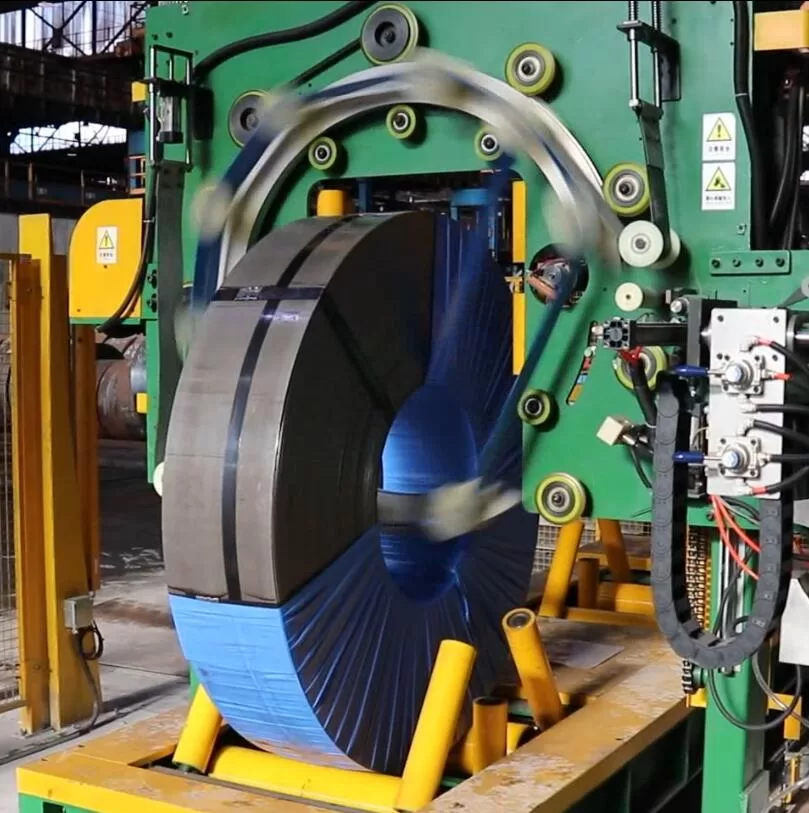
Détails visuels

Cliquez pour agrandir
Cliquez pour agrandir
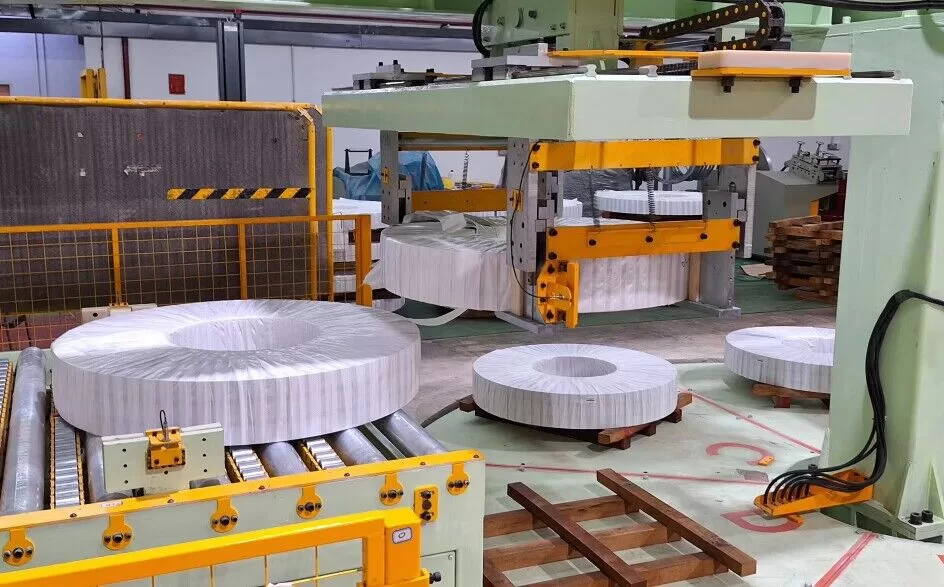
Cliquez pour agrandir
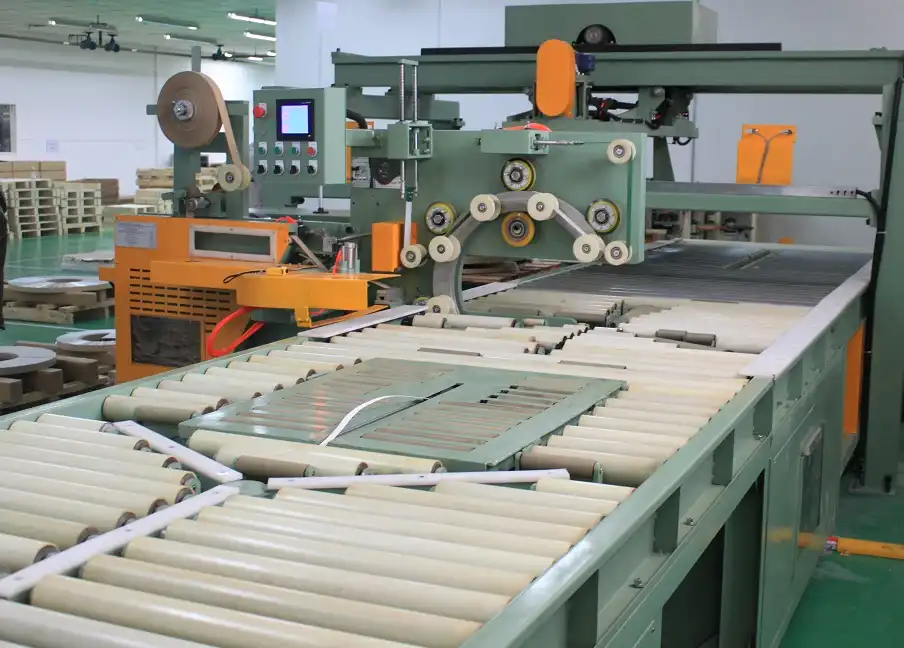
Cliquez pour agrandir
Regardez comment ça marche
Découvrez comment nos solutions d'emballage automatisées optimisent l'efficacité de votre ligne de production. Cette vidéo illustre leur fonctionnement fluide, conçu pour une protection maximale.
Choisi par Aciéries et leaders de l'industrie
Les fabricants mondiaux font confiance aux équipements d'emballage robustes de FHOPE


Prêt à optimiser votre ligne de conditionnement ?
Obtenez un devis personnalisé avec analyse du retour sur investissement. Nos ingénieurs vous répondent sous 24 heures.
- Conception de mise en page gratuite
- Assistance à l'installation globale
- Garantie 2 an incluse
Vos informations sont sécurisées et ne seront jamais partagées.
Machines connexes
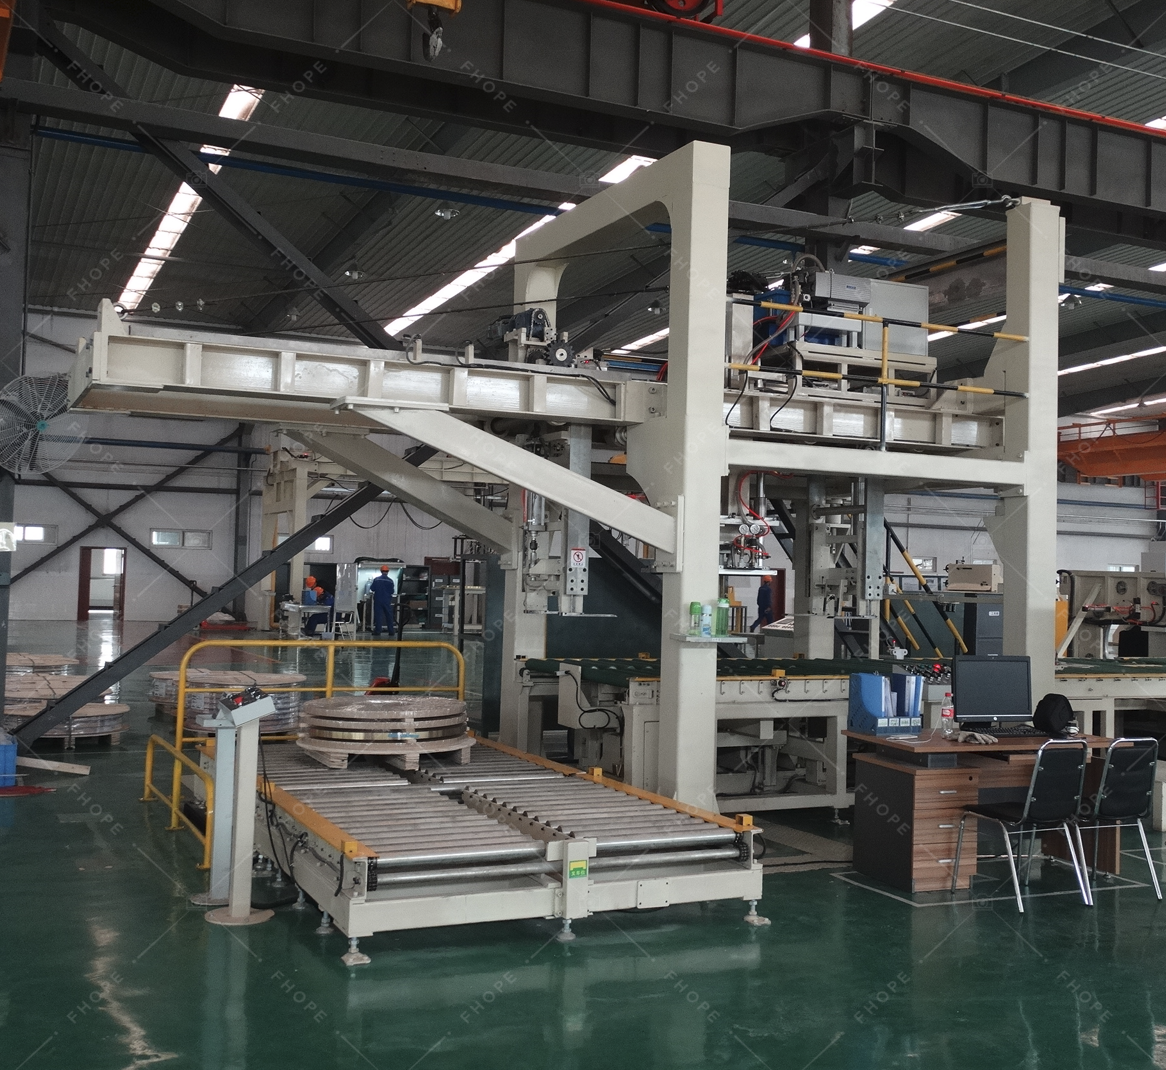
Ligne d'emballage de bobines d'acier
Voir les détails →
Ligne d'emballage de bobines verticales
Voir les détails →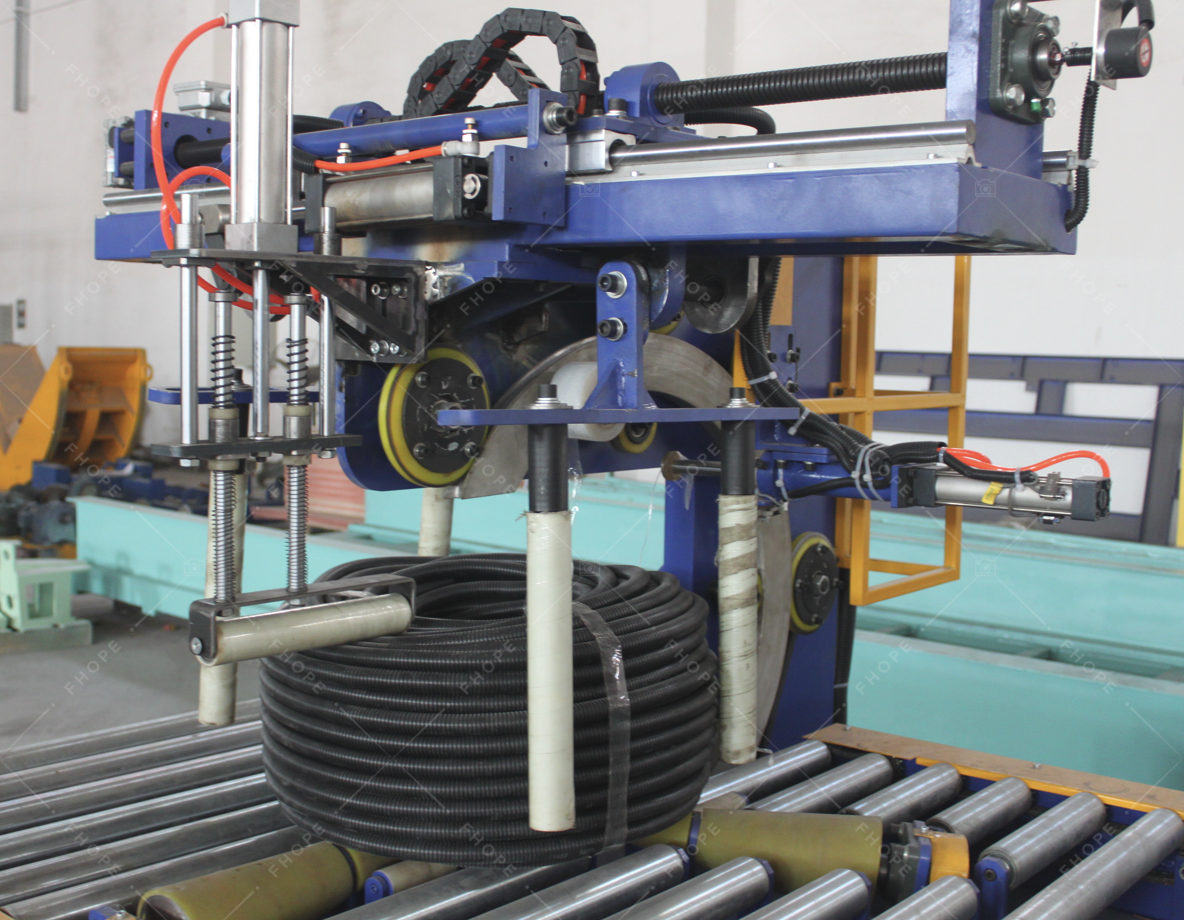
Ligne d'emballage de bobine de tuyau
Voir les détails →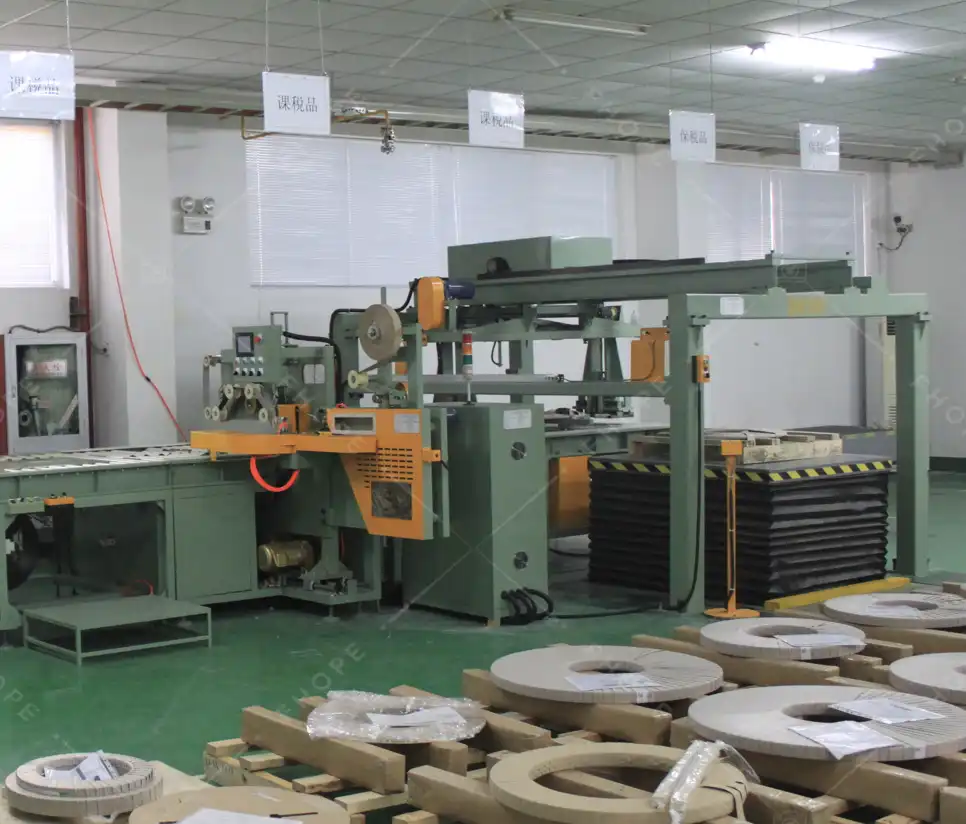
Ligne d'emballage de bobines de cuivre
Voir les détails →
Ligne d'emballage de bobines de fil
Voir les détails →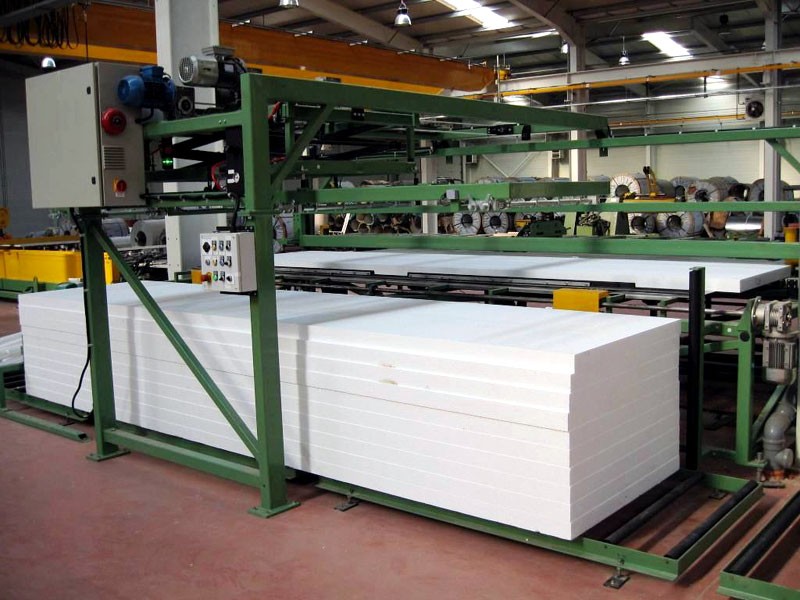
Ligne d'emballage de panneaux
Voir les détails →
Machine à ensacher les tuyaux
Voir les détails →
Ligne d'emballage de profilés en aluminium
Voir les détails →
FHOPE Ligne automatique de groupage et de cerclage de tubes
Voir les détails →
Ligne automatique de cerclage et de groupage de tubes et tuyaux
Voir les détails →
Machine automatique de cerclage de tubes en acier
Voir les détails →
FHOPE Machine d'emballage automatique de tubes en acier
Voir les détails →
Ligne d'emballage automatique de cerclage de tuyaux en plastique
Voir les détails →
Ligne d'ensachage automatique de tuyaux PPR/PVC
Voir les détails →
Machine à emballer de sac de tuyau en plastique
Voir les détails →
Machine d'emballage de pneus FPT-200
Voir les détails →
Machine d'emballage de pneus FPT-300
Voir les détails →
Machine d'emballage de pneus FPT-400
Voir les détails →
Machine d'emballage de bobine de câble-FPCA100
Voir les détails →