Guide de qualité pour l'enroulement de bobines d'acier : Optimisation de la tension du film et des paramètres de chevauchement
Comprendre l'impact de la tension et du chevauchement du film sur les performances d'enroulement des bobines d'acier. Explorer comment les exigences d'emballage, le comportement des matériaux, les réglages des machines et les données de qualité interagissent pour améliorer la stabilité de l'emballage, réduire les défauts et établir des normes de production fiables.
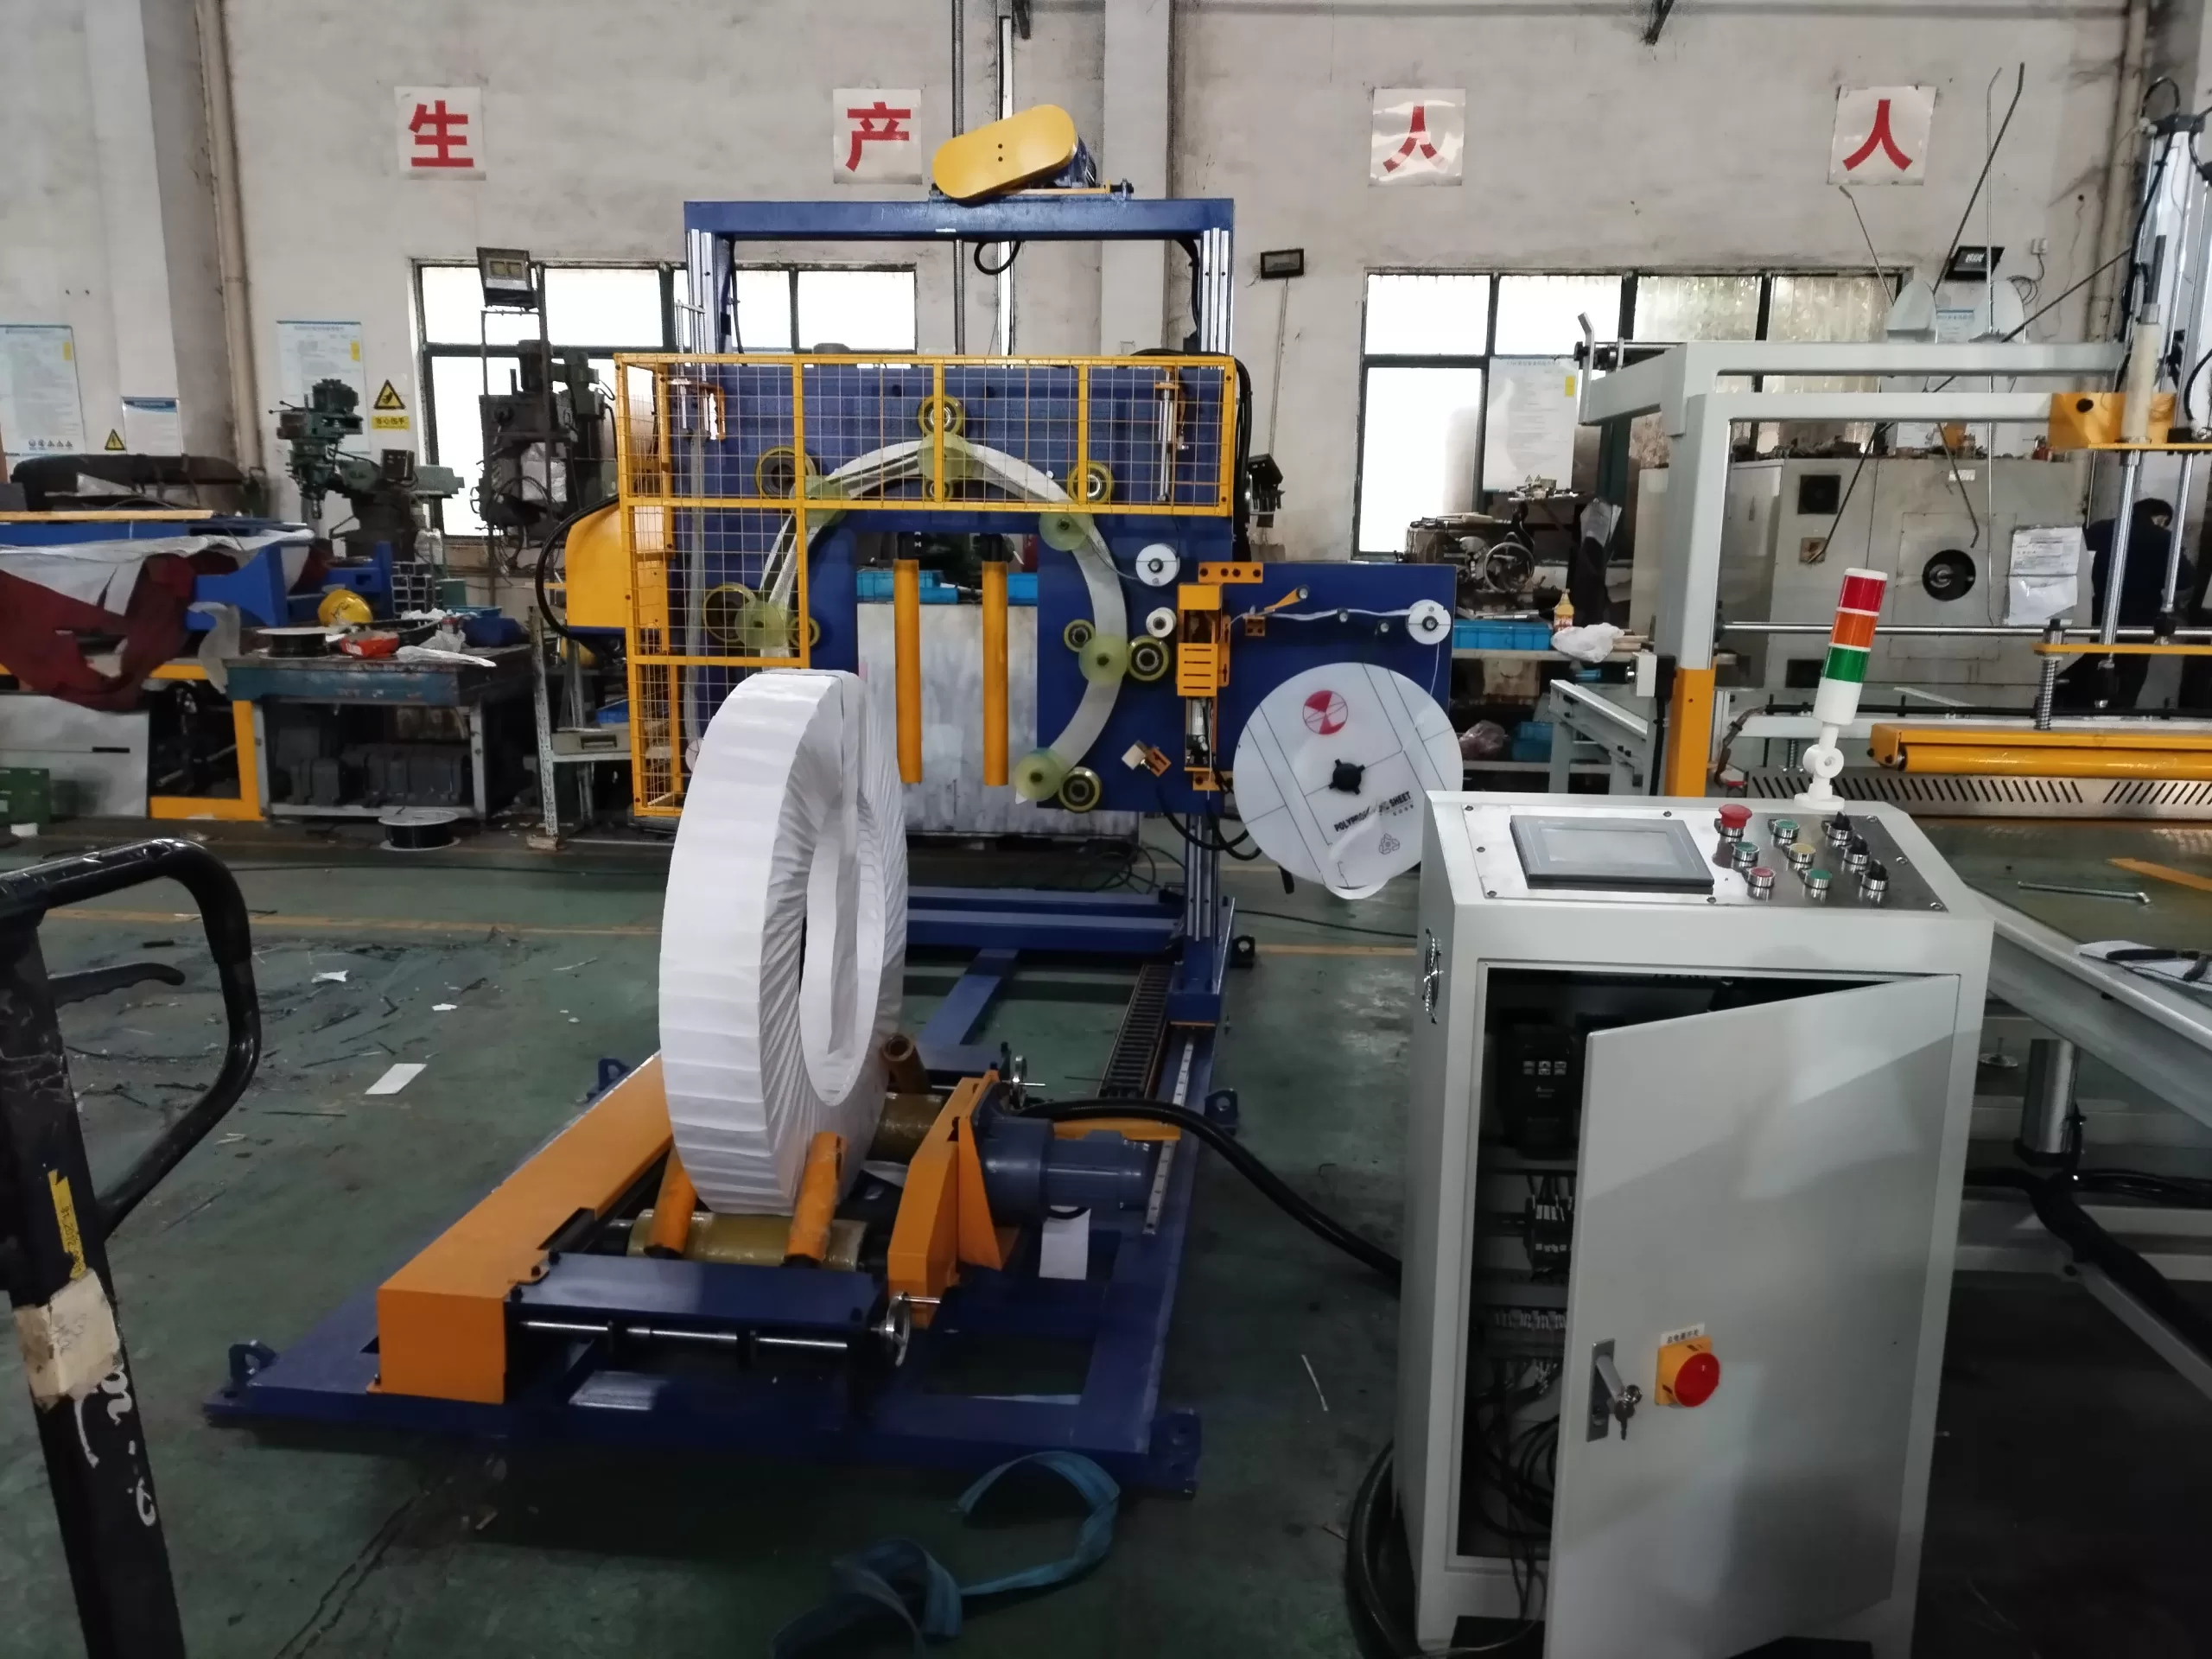
Comment la tension et le chevauchement du film affectent la qualité de l'emballage des bobines d'acier
Comment la tension et le chevauchement du film affectent la qualité de l'emballage des bobines d'acier
La tension et le chevauchement du film ne sont pas des paramètres de qualité indépendants. Ils font partie d'une chaîne d'emballage qui comprend la bobine, le matériau, son parcours, le mouvement d'enroulement, les exigences de couverture, la méthode d'inspection et le parcours final de l'emballage. Un paramètre qui semble acceptable sur une bobine ou un lot de matériau donné peut nécessiter une nouvelle validation lorsque ces conditions changent.
L'objectif pratique n'est pas de trouver un nombre universel. Il s'agit de définir un résultat acceptable pour un package donné, de le tester dans des conditions spécifiées et de conserver une trace écrite expliquant ce qui a été approuvé.

Définissez les termes avant de tenter de corriger un défaut.
La tension décrit la manière dont le matériau d'emballage est tendu et maintenu tout au long de son parcours. Le chevauchement décrit la façon dont un passage recouvre le précédent. La couverture correspond à la surface protégée de l'emballage. Ces termes sont liés, mais aucun, pris isolément, ne permet de prouver la qualité de l'emballage.
Commencez par définir les critères d'acceptation visuels et fonctionnels : ce qui doit être recouvert, protégé, sécurisé, étiqueté et inspecté. Identifiez ensuite le matériau et l'état de la bobine utilisés pour l'évaluation.
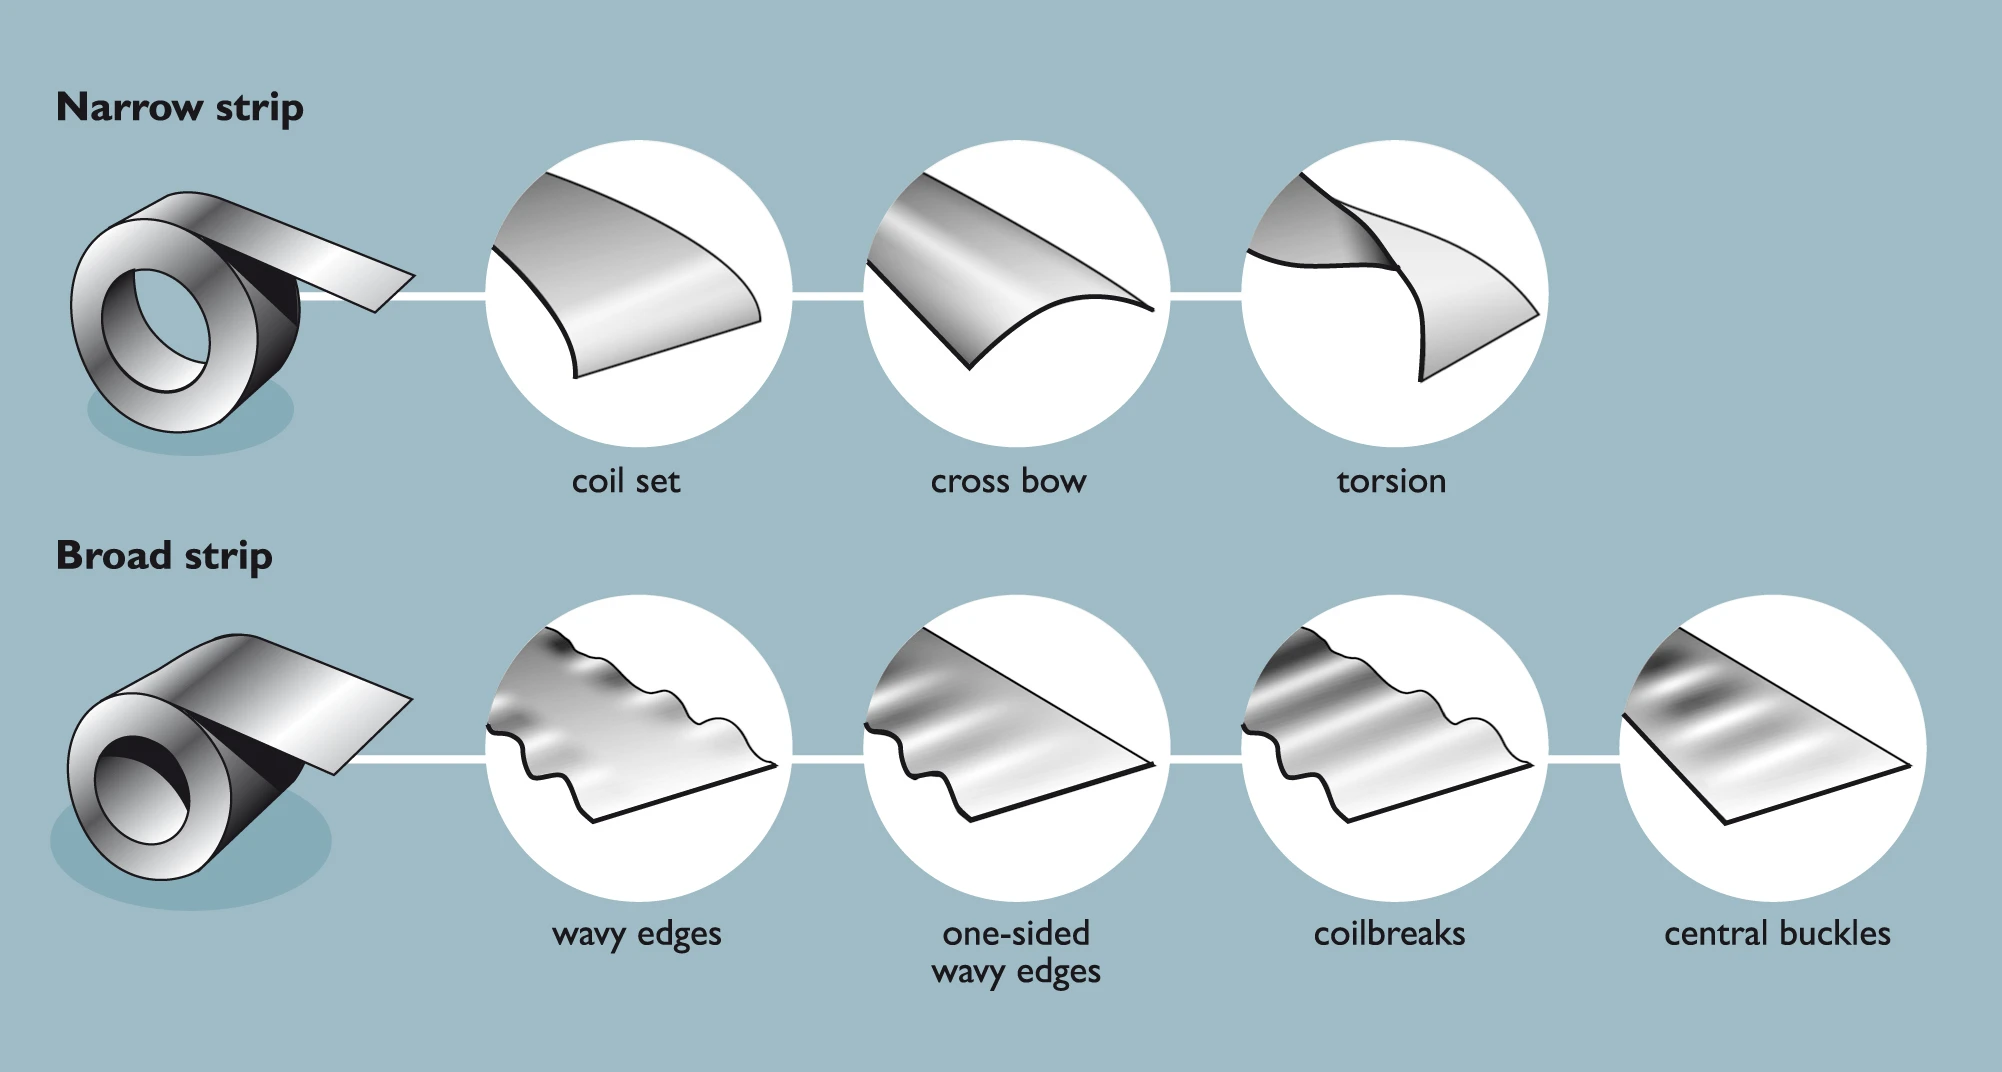
Considérez le paquet comme une chaîne, et non comme un seul réglage.
Si le matériau est lâche, froissé, cassé, irrégulier ou présente une zone non recouverte, ne présumez pas que la tension ou le chevauchement en est la seule cause. Commencez par consigner l'état du matériau, la géométrie et la surface de la bobine, l'état du chemin et du guide, la séquence d'emballage, l'emplacement du défaut observé, la méthode d'inspection et la recette ou la révision de réglage actuellement approuvée.
Ce document ne constitue pas un diagnostic à distance. Il permet un examen contrôlé et empêche que des modifications répétées des paramètres n'effacent les preuves.

Ce qu'un changement de tension peut affecter
Un étirage insuffisant ou excessif peut modifier la façon dont le matériau se dépose sur la bobine, épouse les contours et se comporte aux transitions. Il peut en résulter des signes visibles tels que du relâchement, des plis, des mouvements lors de la manipulation, des dommages ou une rupture du matériau ; toutefois, il s’agit de symptômes à examiner dans des conditions précises, et non d’une preuve automatique d’une cause unique.
Avant de modifier un paramètre, vérifiez que le matériau, le trajet, le guide, la bobine et les conditions d'inspection correspondent aux spécifications approuvées. Suivez la procédure contrôlée et faites appel à un expert pour tout réglage machine ou dépannage anormal.

Ce qu'un changement de chevauchement peut affecter
Le chevauchement influe sur la continuité de la couverture et la quantité de matériau utilisé. Un chevauchement insuffisant peut laisser un espace visible ou une zone mal couverte ; un chevauchement excessif peut ajouter du matériau sans pour autant garantir la protection requise. Le résultat acceptable doit être défini par les spécifications d’emballage ou un échantillon approuvé, et non par une préférence pour un emballage d’apparence plus épaisse.
La valeur de consigne, l'algorithme de contrôle, la limite de recette et la méthode de mesure sont spécifiques à l'équipement et au matériau. Ne les copiez pas d'une machine à l'autre ou d'un projet à l'autre sans validation.
Utiliser une matrice de test contrôlée
Maintenez constants la bobine, le matériau, la méthode d'inspection et toutes les conditions non testées. Modifiez un seul facteur approuvé à la fois, puis notez le résultat. L'objectif est d'identifier la condition modifiée, et non de créer une longue liste d'essais impossibles à retracer.
| Champ d'enregistrement | Pourquoi ça compte |
|---|---|
| Identification et état de la bobine | Définit le produit et la limite de surface de l'observation. |
| Spécifications du matériau et lot | Permet de visualiser les variations de matériaux. |
| Révision de la recette/des paramètres et facteur modifié | Permet de séparer une variable de test autorisée d'un état machine inconnu. |
| État du cheminement des matériaux et des équipements | Consigner les guides, les points de contact ou les conditions visibles pertinentes pour l'observation. |
| Chevauchement/couverture cible et observé | Permet de relier l'exigence au résultat de l'inspection sans inventer de valeur universelle. |
| Photos et rapport d'inspection | Préserve le contexte, le lieu, la méthode, le réviseur et la décision. |
Ne répétez le test que lorsque l'équipe projet aura défini comment les variations de taille de bobine, de lot de matériau ou d'exigences d'emballage seront prises en compte. Un essai à petite échelle permet d'établir une base de référence locale ; il ne garantit pas les performances pour toutes les bobines futures.
Transformer un résultat accepté en un enregistrement de production contrôlé
Lorsqu'un résultat est approuvé, associez la modification de la recette ou du paramètre à la spécification de l'emballage, à l'identification du matériau, à la méthode d'inspection, au responsable de l'examen et à la règle de gestion des modifications. Précisez les informations que l'opérateur doit consigner lorsque l'emballage observé s'écarte de l'état accepté, et indiquez à quel niveau le problème doit être signalé.
Cela permet de lier la « qualité » à un enregistrement reproductible plutôt qu'à une mémoire informelle.
Une prochaine étape pratique
Collectez un enregistrement d'échantillon conforme et un enregistrement d'exception contrôlée issus du processus réel. Vérifiez si chacun contient les informations suivantes : bobine, matériau, révision, observation, inspecteur et décision prise. Toute information manquante constitue le prochain champ de preuve à ajouter avant de considérer un réglage de tension ou de chevauchement comme établi.
Détails visuels
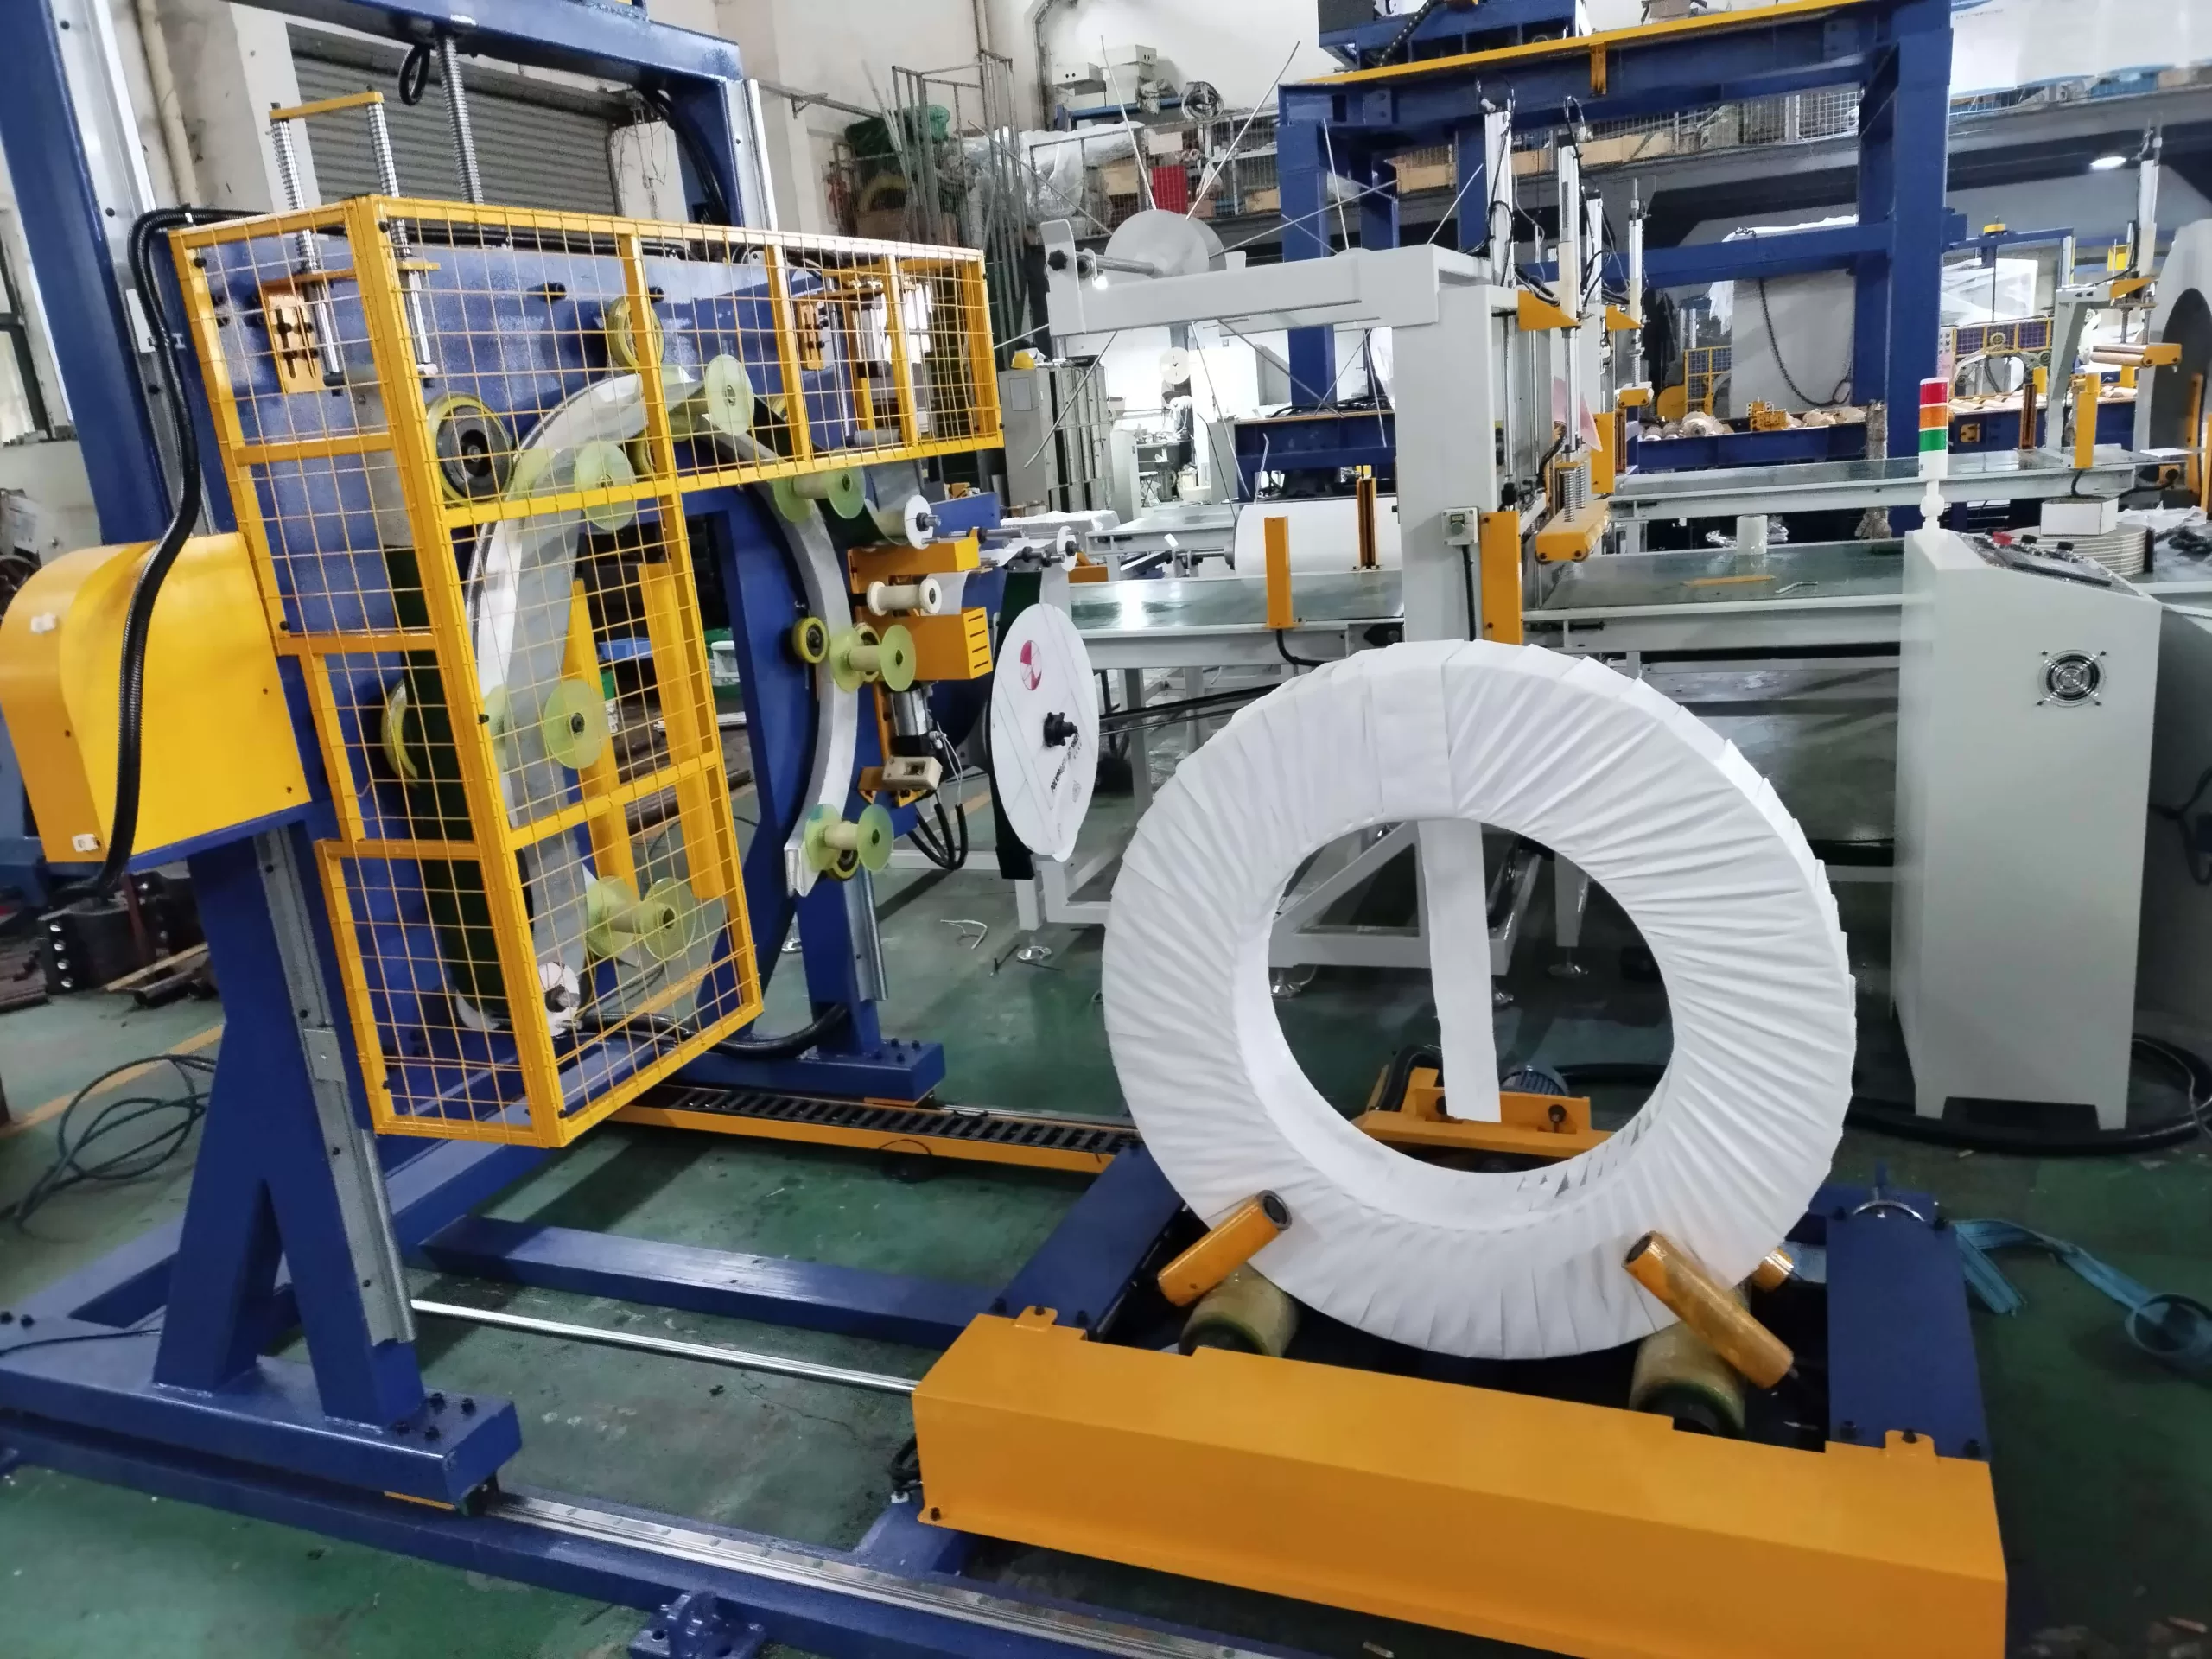
Cliquez pour agrandir

Cliquez pour agrandir
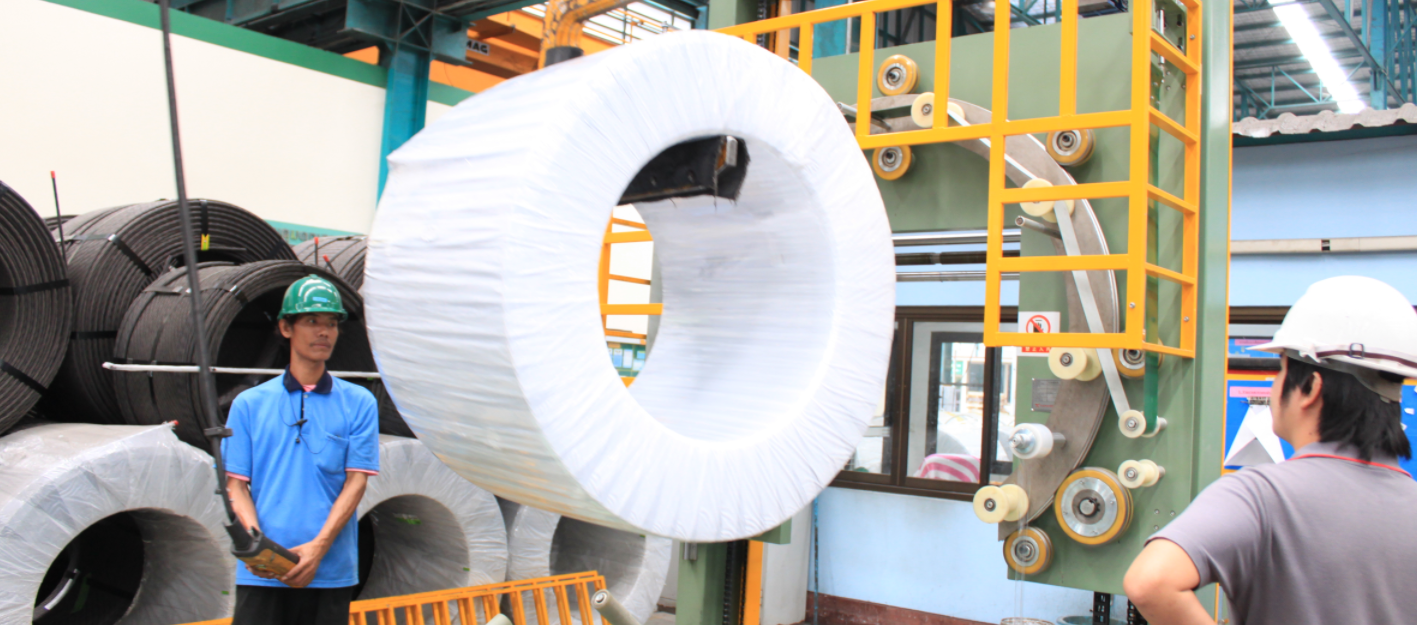
Cliquez pour agrandir
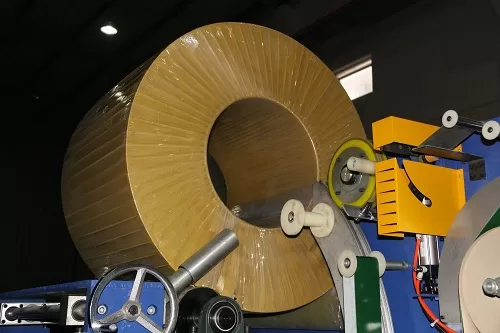
Cliquez pour agrandir
Regardez comment ça marche
Découvrez comment nos solutions d'emballage automatisées optimisent l'efficacité de votre ligne de production. Cette vidéo illustre leur fonctionnement fluide, conçu pour une protection maximale.
Choisi par Aciéries et leaders de l'industrie
Les fabricants mondiaux font confiance aux équipements d'emballage robustes de FHOPE


Prêt à optimiser votre ligne de conditionnement ?
Obtenez un devis personnalisé avec analyse du retour sur investissement. Nos ingénieurs vous répondent sous 24 heures.
- Conception de mise en page gratuite
- Assistance à l'installation globale
- Garantie 2 an incluse
Vos informations sont sécurisées et ne seront jamais partagées.
Machines connexes

Ligne d'emballage de bobines d'acier
Voir les détails →
Ligne d'emballage de bobines verticales
Voir les détails →
Ligne d'emballage de bobine de tuyau
Voir les détails →
Ligne d'emballage de bobines de cuivre
Voir les détails →
Ligne d'emballage de bobines de fil
Voir les détails →
Ligne d'emballage de panneaux
Voir les détails →
Machine à ensacher les tuyaux
Voir les détails →
Ligne d'emballage de profilés en aluminium
Voir les détails →
FHOPE Ligne automatique de groupage et de cerclage de tubes
Voir les détails →
Ligne automatique de cerclage et de groupage de tubes et tuyaux
Voir les détails →
Machine automatique de cerclage de tubes en acier
Voir les détails →
FHOPE Machine d'emballage automatique de tubes en acier
Voir les détails →
Ligne d'emballage automatique de cerclage de tuyaux en plastique
Voir les détails →
Ligne d'ensachage automatique de tuyaux PPR/PVC
Voir les détails →
Machine à emballer de sac de tuyau en plastique
Voir les détails →
Machine d'emballage de pneus FPT-200
Voir les détails →
Machine d'emballage de pneus FPT-300
Voir les détails →
Machine d'emballage de pneus FPT-400
Voir les détails →
Machine d'emballage de bobine de câble-FPCA100
Voir les détails →