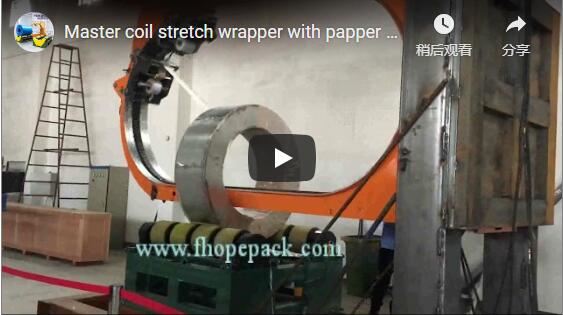
خلاصه اجرایی این کلیپ ۶۸ ثانیهای از یک خط کامل بستهبندی کویل فولاد ضد زنگ ما عبور میکند. این کلیپ یک شیبدهنده میز غلتکی، یک حلقه چشمی روی غلتکهای زرد، یک واحد برچسبگذاری در خروجی و یک دستگاه تنظیم کویل روی ریلهای چوبی را نشان میدهد. بستهبندی کار قابل مشاهده است، اما برچسب چیزی است که انبار میخواند. در زیر دادههای کویل را از کنترل خط تا برچسب و تا پشته دنبال میکنیم.
فهرست مندرجات
- آنچه کلیپ نشان میدهد
- چگونه اطلاعات کویل به برچسب میرسد
- جایی که برچسب روی یک کویل پیچیده شده قرار میگیرد
- چیدن پس از برچسب گذاری
- گزینههای طرحبندی برای یک خط کامل
- چک لیست انتخاب برای برچسب گذاری و انبار کردن
- کنترلها و ایمنی
- سوالات متداول مهندسی
- مرحله بعدی
- خواندن مرتبط
- منابع
آنچه کلیپ نشان میدهد
| زمان کلیپ | ایستگاه |
|---|---|
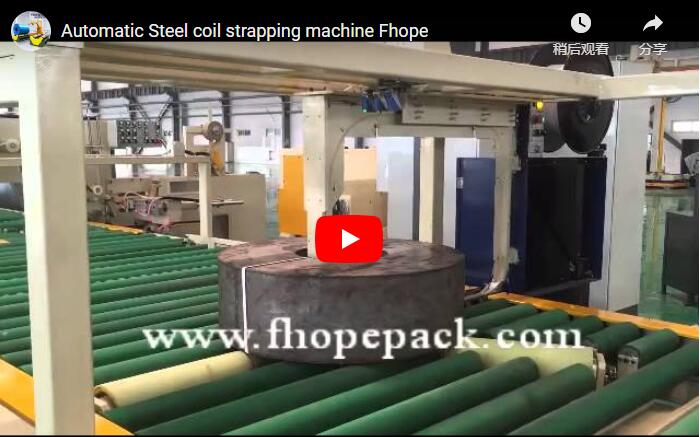
| 0–12 ثانیه | چشمانداز وسیعی از خط؛ یک میز شیبدار غلتکی، مانند آنچه در ما وجود دارد خط بسته بندی کویل فولادی رو به بالا و خط بسته بندی چشمی، یک سیمپیچ را به صورت عمودی نگه میدارد که روی قاب آن با حرف "C" مشخص شده است |
| حدود ۶۸ تا ۷۸ ثانیه | یک کویل استیل براق به صورت صاف روی غلتکهای زرد قرار میگیرد در حالی که یک حلقه عمودی آن را از طریق چشمی در فیلم سفید میپیچد. |
| حدود ۱۱ ثانیه | کویل پیچیده شده به یک بخش غلتکی نقرهای در کنار واحد برچسبگذاری خاکستری میرسد. |
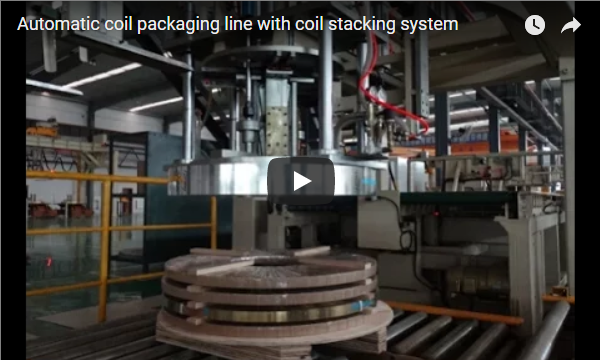
| حدود ۶۸ تا ۷۸ ثانیه | یک دستگاه چیدمان، کلافهای پیچیده شده را روی ریلهای چوبی در موقعیتهای کف با علامتهای A و B قرار میدهد. |
| ثانیه های پایانی | یک پردهی پایانی، نه فیلم کارخانهای |
زمانها از فریمهایی که هر ۲ ثانیه گرفته میشوند، گرفته شدهاند. پنجرههای تصویر در تصویر، ایستگاههای دیگر همان خط را نشان میدهند.
چگونه اطلاعات کویل به برچسب میرسد
یک برچسب فقط در صورتی مفید است که اطلاعات مربوط به کویل درست را داشته باشد. در خطوط بستهبندی کویل ما، زنجیره به این شکل است:
- بالادست: این خط به خط تولید یا ERP/MES متصل میشود که شماره کویل، درجه و سفارش را میداند.
- وزن کشی (اختیاری): یک ایستگاه توزین، وزن واقعی کویل را اضافه میکند.
- پیگیری: کنترل خط، هر سیمپیچ را از ایستگاهی به ایستگاه دیگر دنبال میکند، بنابراین دادهها در سیمپیچ سمت راست باقی میمانند.
- برچسب زدن: واحد برچسبگذاری، برچسب را همزمان با عبور کویل چاپ و اعمال میکند.
- پایین دست: دادهها برای موجودی و ارسال به سیستم انبار (WMS) یا ERP ارسال میشوند.
خط بستهبندی کویل اتوماتیک ما برای این ردیابی بلادرنگ، ثبت دادهها و برچسبگذاری خودکار ساخته شده است.
جایی که برچسب روی یک کویل پیچیده شده قرار میگیرد
برچسبی که پس از بستهبندی اعمال میشود، روی قسمت بیرونی فیلم قرار میگیرد، جایی که یک اسکنر یا یک شخص میتواند آن را بدون باز کردن بستهبندی بخواند.
| کاریابی | وقتی ازش استفاده میکنیم |
|---|---|
| قطر خارجی | کویلها روی لبه ذخیره میشوند و از راهرو خوانده میشوند |
| چهره برتر | حلقهها روی هم چیده شدهاند، چشم به آسمان دارند، از بالا میخوانند |
| دو برچسب | وقتی پشته از بیش از یک طرف خوانده میشود |
به ما بگویید که انبار شما چگونه کویلها را میخواند، و ما واحد برچسبگذاری را مطابق با آن قرار میدهیم.
چیدن پس از برچسب گذاری
در کلیپ، دستگاه انباشت، پشتههایی را روی ریلهای چوبی میسازد. ریلها، کلاف پایینی را از کف جدا نگه میدارند و جایی برای چنگالها باقی میگذارند.
- ارتفاع پشته: تا ۶ کویل در هر دسته در خط بستهبندی کویل اتوماتیک ما.
- گرایش: همانطور که در کلیپ نشان داده شده است، پشتههای چند کویل روی ریلها به صورت رو به آسمان ساخته میشوند؛ بستهبندی رو به دیوار نیز در فرم استعلام قیمت ارائه میشود و نحوهی نصب آن نیز متفاوت است.
- دستگاه تغذیه چوب: به عنوان یک قابلیت اضافی در دسترس است، بنابراین نیازی نیست که رانرها را با دست چید.
برچسبگذاری قبل از چیدن سیمپیچها اهمیت دارد: وقتی یک سیمپیچ در وسط یک دسته قرار میگیرد، برچسب آن باید از قبل رو به جهتی باشد که دسته قرار است خوانده شود.
گزینههای طرحبندی برای یک خط کامل
هر سالنی جایی برای خط مستقیم ندارد. خط بستهبندی کویل اتوماتیک ما میتواند به صورت زیر طراحی شود:
- مستقیم، وقتی سالن به اندازه کافی طولانی باشد.
- L شکل یا U شکل، وقتی فضا محدود است.
- با طول نوار نقاله اضافه شده و ایستگاههای کمکی برای توزین، تسمهکشی و برچسبگذاری.
این خط همچنین میتواند از خط تولید بالادستی تغذیه شود، بنابراین کویلها بدون لیفتراک میرسند.
چک لیست انتخاب برای برچسب گذاری و انبار کردن
- دادههایی که هر برچسب باید حمل کند و اینکه کدام سیستم آن را ارسال میکند.
- اندازه برچسب، محل قرارگیری و تعداد برچسب در هر سیمپیچ.
- وزن کردن لازم است یا نه.
- ارتفاع پشته، جهت و اندازهی دالان چوبی.
- چیدمان مستقیم، L یا U، و فضایی که در اختیار دارید.
- محدوده کویل: قطر داخلی (ID)، قطر خارجی (OD)، عرض و وزن.
کنترلها و ایمنی
استانداردهایی که اعمال میشوند به بازار مقصد بستگی دارند. برای بازارهای CE، استاندارد ISO 12100 روش ارزیابی ریسک را تعیین میکند و استاندارد EN 415-10 الزامات عمومی برای ماشینهای بستهبندی را پوشش میدهد که شامل حفاظ و ترتیب توقف اضطراری است.
در این کلیپ، حصارهای زرد بخشهایی از خط تولید را احاطه کردهاند و واحد برچسبگذاری دارای یک علامت هشدار الکتریکی است. حفاظ برای ناحیه استکر در ارزیابی ریسک برای هر چیدمان تعیین شده است.
سوالات متداول مهندسی
س: آیا این خط میتواند به ERP یا MES ما متصل شود؟ پاسخ: بله. خط بستهبندی اتوماتیک کویل ما در بالادست به تولید و در پاییندست به WMS یا ERP برای ردیابی و برچسبگذاری متصل میشود.
س: آیا وزن کردن هم شامل میشود؟ ج: وزن کردن یک عملکرد اضافی است که هنگام مشخص شدن خط انتخاب میشود.
س: کویلها را تا چه ارتفاعی میتوان روی هم چید؟ ج: بسته به وزن و نحوهی جابجایی کویل، حداکثر ۶ کویل در هر دسته.
س: اگر سالن ما برای یک خط مستقیم خیلی کوتاه باشد، چه میشود؟ ج: ما خط را به شکل L یا U پهن میکنیم و در صورت نیاز، طول نوار نقاله را اضافه میکنیم.
س: برچسب را کجا میتوان چسباند؟ ج: روی قطر بیرونی، روی سطح بالایی، یا به صورت دو برچسب وقتی که کویل از بیش از یک طرف خوانده میشود.
س: چرا قبل از چیدن برچسب بزنیم؟ ج: چون نمیتوان سیمپیچ داخل یک دسته را دوباره برچسبگذاری کرد. برچسب باید قبل از چیدن سیمپیچ رو به سمت خواندن باشد.
مرحله بعدی
ما یک خط برچسبگذاری و انبارداری را در سه مرحله برنامهریزی میکنیم:
- طرح چیدمان خود را ارسال کنید با محدوده کویل، دادههای برچسب و الگوی پشته، به info@fhopepack.com.
- دریافت پیشنهاد ظرف ۴۸ ساعت، به همراه فهرست ایستگاه، طرحبندی و رابط داده.
- رزرو نظرسنجی در سایت بنابراین ما فضا، لینک بالادستی و رابط انبار را تأیید میکنیم.
خواندن مرتبط
- خط بستهبندی کویل فولاد ضد زنگ: کج کردن، بستهبندی چشمی، برچسبگذاری و چیدمان
- خط بستهبندی کویل مسی دو مرحلهای: بستهبندی از طریق چشم، سپس چیدن روی ریلهای چوبی
- خط بستهبندی و انباشت کویل فولادی اتوماتیک دو مرحلهای چگونه کار میکند؟
- خط بسته بندی کویل اتوماتیک
منابع
- دستگاه در حال کار: ویدیو در یوتیوب (68 ثانیه)
- ERP/MES، WMS، ردیابی بلادرنگ، ثبت دادهها، برچسبگذاری خودکار، توزین، تغذیهکننده الوار، طرحبندی L/U، حداکثر ۶ کویل در هر دسته، چشم به آسمان / چشم به دیوار: خط بسته بندی کویل اتوماتیک
- دامنه استانداردها: ISO 12100:2010؛ EN 415-10: 2014
- زمانبندی ارائه پیشنهاد: تایید طرح پیشنهادی (پیشنهاد ظرف ۴۸ ساعت)
آخرین بررسی: 2026-10-06