بررسی اجمالی
برای مهندسان کارخانه و تیمهای تدارکات که یک دستگاه چرخش ورق و صفحه ۱۸۰ درجه سفارشی تهیه میکنند، آزمایش کارخانه قبل از حمل و نقل، محافظت اصلی در برابر خرابیهای پرهزینه راهاندازی است. یک دستگاه چرخش ۱۸۰ درجه، صفحات سنگین و ناجور - مانند صفحات فولادی، پانلهای پیشساخته یا قالبهای سنگین - را جابجا میکند و آنها را از طریق دو میز شیبدار منتقل میکند. آزمایش دستگاه در داخل کارخانه سازنده، هماهنگی مکانیکی، حفظ فشار هیدرولیکی، قفلهای ایمنی و موقعیت سنسورها را قبل از بستهبندی و حمل تجهیزات تأیید میکند.
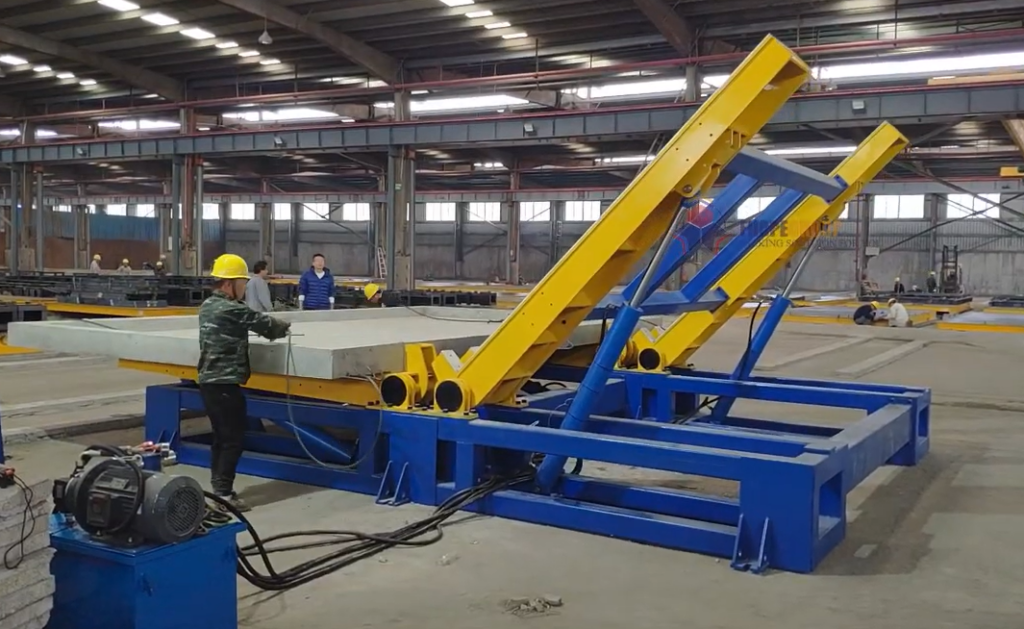
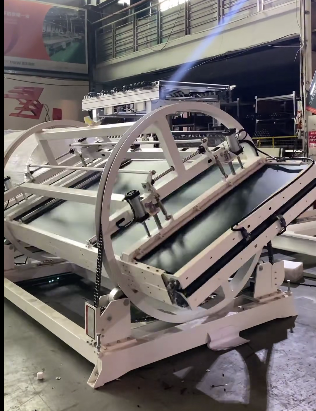
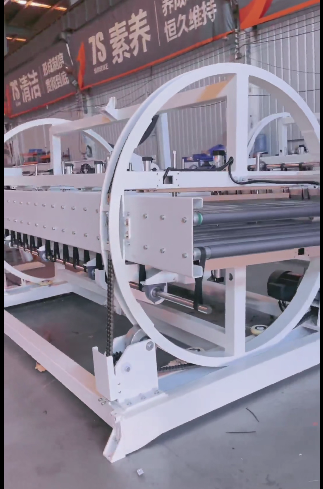
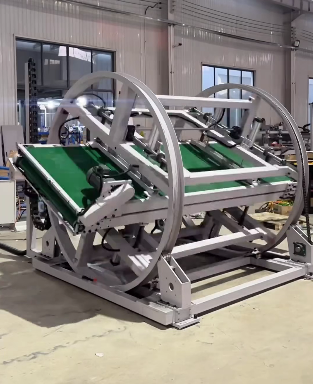
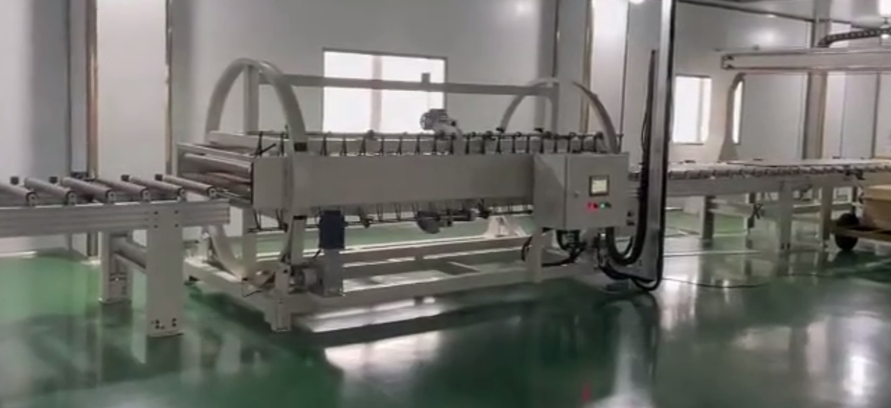
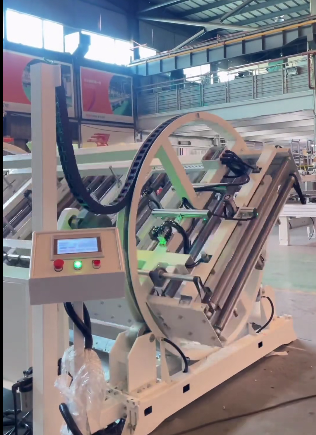
ویدئوی زیر، دستگاههای سفارشی ورق و پلیت گردان ۱۸۰ درجه را نشان میدهد که در حال انجام آزمایشهای عملیاتی در داخل کارخانه سازنده هستند:
آزمایش کارخانهای دستگاه گردش مالی شامل چه مواردی میشود؟
آزمایش پذیرش کارخانه (FAT) برای یک دستگاه گردش هیدرولیکی دو میز، هم استقامت طولانی مدت و هم منطق ایمنی الکتروهیدرولیکی را پوشش میدهد. طبق رویههای عملیاتی سازنده، واحدهای گردش قبل از ارسال، تحت تأیید قرار میگیرند:
- تأیید اجرای گسترده: پروتکل آزمایش اعلامشده توسط سازنده شامل چرخههای تقریباً پیوسته (تا حدود ۲۴ ساعت زمان کار بدون توقف) برای بررسی تجمع حرارتی سطحی، نشتی آببند یا رانش حسگر در چرخههای مکرر است. این روال استقامت اعلامشده توسط سازنده برای این خانواده از دستگاهها است؛ این یک اندازهگیری قانونی برای هر دستگاه نیست، بنابراین باید در فهرست شواهد پذیرش شما برای تأیید هر واحد قرار گیرد.
- سیستمهای کنترل و اضطراری: آزمایشها، شتابگیری و کاهش سرعت روان، کنترل واکنشی و قطع فوری توقف اضطراری را تأیید میکنند.
فراتر از چرخههای اولیه، یک آزمایش جامع کارخانهای، نقاط عطف مکانیکی و هیدرولیکی حاکم بر جابجایی ۱۸۰ درجهای ورق را تأیید میکند:
| مورد آزمون | هدف تأیید | معیارهای مهندسی |
|---|---|---|
| دوچرخهسواری بدون بار | حرکت میز، ترازبندی دو میز و ضربات برگشتی. | حرکت روان و بدون گیر کردن؛ بلوکهای توقف مکانیکی به محدودههای فیزیکی صحیح میرسند. |
| تحویل فوتوالکتریک | فعال شدن سنسور در حین انتقال بار از یک میز به میز دیگر. | حسگر فوتوالکتریک قبل از اینکه مرکز ثقل از حالت عمودی عبور کند، نزدیک به ۸۵ درجه فعال میشود، بنابراین میز ثانویه قطعه را دریافت میکند. |
| توقف و نگه داشتن در زاویه | قابلیت ثابت نگه داشتن حرکت و حفظ موقعیت تحت بار. | درایو در هر زاویه میانی موقعیت خود را حفظ میکند؛ مدار هیدرولیک فشار را حفظ میکند. در ساختار مرجع ۱۸۰ درجه در این خانواده از ماشینها، این فشار تا ۱۵ مگاپاسکال و حداکثر فشار مجاز طراحی ۲۰ مگاپاسکال قابل تحمل است. |
| قفل کردن در صورت قطع برق | اقدامات ایمنی در هنگام قطع برق غیرمنتظره | قفلهای هیدرولیکیِ فشار-نگهدار از فروپاشی میز جلوگیری میکنند؛ سیستم با بازگشت برق، به آرامی ریست میشود. |
| توقف اضطراری و قفلهای داخلی | محدوده ایمنی ناحیه جارو شده و قطع چرخه. | توقف فوری چرخه در صورت فعال شدن دکمه توقف اضطراری؛ حفاظ فیزیکی و قفلهای داخلی مطابق با اصول ارزیابی ریسک ISO 12100 هستند. |
| محدودیتهای ساختاری | حفاظت از مرزهای مسافرتی. | سوئیچهای محدودکننده الکتریکی و توقفهای مکانیکی سخت، حرکت را با خیال راحت در توقفهای مکانیکی مثبت متوقف میکنند. |
این بررسیها به معیارهای تعیینشده ماشینآلات صنعتی، از جمله استانداردهای هماهنگ EN 415-10 و رویههای کاهش ریسک ISO 12100، اشاره دارند.
چرا آزمایش در کارخانه، ریسک پروژه در محل را کاهش میدهد؟
اصلاح یک خطای همترازی یا هیدرولیکی در داخل کارخانه سازنده ساده است: مهندسان طراح، ابزارهای ماشینکاری، آببندهای هیدرولیکی جایگزین و جرثقیلهای سقفی به راحتی در دسترس هستند. کشف همان مشکل پس از تحویل در کارخانه شما باعث ایجاد تنگناهای عملیاتی فوری میشود.
| عامل عملیاتی | داخل کارخانهی سازنده کشف شد | در طبقه شما کشف شد |
|---|---|---|
| دسترسی با جرثقیل و دکل | جرثقیلهای کارگاهی اختصاصی به طور مداوم در دسترس هستند | نیاز به اجاره جرثقیلهای متحرک یا بستن جرثقیلهای تولید کارخانه دارد |
| تنظیمات هیدرولیک | تنظیم مجدد فوری فشار روی دستگاه تست | اعزام خدمات میدانی، تأخیر در سفر و از کارافتادگی واحد تولید |
| تست مجدد سنسور و منطق | برنامهریزی مجدد PLC بلافاصله توسط تیم کنترل | اشکالزدایی از راه دور یا مداخلهی برنامهریزیشدهی خدمات میدانی |
| پذیرش مالی | نقصها قبل از آزادسازی سرمایه برطرف شدند | سرمایه گذاری در حالی انجام می شود که تجهیزات در مرحله تولید بلااستفاده مانده اند |
پیشآزمایش کارخانهای، راهاندازی در محل را به جای یک تمرین عیبیابی بیپایان، به یک تأیید برنامهریزیشده از پارامترهای از پیش اثباتشده تبدیل میکند.
ابعاد و پارامترهای سفارشی که اندازه دستگاه را تعیین میکنند
یک دستگاه گردش ورق ۱۸۰ درجه، یک دستگاه آماده برای کاتالوگ نیست. این خانواده از دستگاهها، هم بالابرهای مکانیکی (با محدوده خط تولید تقریباً ۱ تا ۶۰ تن) و هم پیکربندیهای هیدرولیکی سنگین (با محدوده خط تولید تقریباً ۱ تا ۱۰۰ تن، به عنوان مثال، دستگاه مرجع ۱۲ تنی در کلاس FPFT) را میسازند. ساخت و آزمایش یک دستگاه سفارشی نیاز به ورودیهای عملیاتی دقیقی از خریدار دارد:
| ورودی مشتری | اهمیت مهندسی | پیامدهای آزمایش |
|---|---|---|
| هندسه قطعه (طول × عرض × ضخامت) | ابعاد سکوی میز و چیدمان تکیهگاه را تعیین میکند. | برای تأیید فاصله میز و پشتیبانی لبه، در برابر حداکثر فضای اشغال شده توسط صفحه تأیید شده است. |
| حداکثر وزن بار | قطر سیلندر هیدرولیک، خروجی موتور پمپ و اندازه فولاد سازه را تعیین میکند. | وزن آزمون اثبات را برای چرخه بارگذاری شده تا ظرفیت نامی تعیین میکند. |
| مشخصات مواد | ورق فولادی، بتن پیشساخته، قالبسازی یا ورقههای چندلایه روی هم چیده شده. | سطح تماس میز (فولاد لخت یا تکیهگاههای ضربهگیر) را تعیین میکند. |
| توالی چرخش | وارونگی کامل ۱۸۰ درجه در مقابل توقفهای میانی (مثلاً ۹۰ درجه برای بازرسی لبه). | تأیید میکند که مدار در زوایای شیب جزئی بدون خزش، موقعیت ثابتی را حفظ میکند. |
| رابط ورودی/خروجی | جرثقیل سقفی، دندانههای لیفتراک یا نوار نقاله خودکار. | فاصله فیزیکی اطراف محیط جارو شده و ارتفاع بارگذاری را تعریف میکند. |
| هدف توان عملیاتی | چرخههای مورد نیاز در هر ساعت یا شیفت. | نرخ جریان پمپ هیدرولیک و سرعت چرخه را در محدوده عملیاتی حرارتی تنظیم میکند. |
این ورودیها قبل از ساخت، در نقشههای تأیید مهندسی تأیید میشوند و مبنایی را تعیین میکنند که آزمایشهای کارخانهای بر اساس آن اندازهگیری میشوند.
چک لیست پذیرش کارخانه: مواردی که قبل از ارسال باید تأیید شوند
قبل از پرداخت نهایی و صدور مجوز ارسال، تیمهای تدارکات و مهندسی باید مدارک رسمی آزمایش کارخانه را درخواست کنند:
- مستندسازی اجرای مداوم. یک گزارش آزمایش که تأیید میکند دستگاه، احتراق کارخانهای خود را (مطابق با پروتکل اعلام شده توسط سازنده که حداکثر تا ۲۴ ساعت دوام میآورد) بدون آلارم حرارتی یا نشت سیال به پایان رسانده است، و بیان میکند که آیا دستگاه بدون بار بوده یا زیر بار.
- فشار هیدرولیک و ثبت رکورد. گواهی آزمایش که نشان میدهد واحد هیدرولیک فشار کاری خود را حفظ کرده و موقعیت خود را در زوایای میانی بدون رانش سیلندر حفظ کرده است.
- تأیید حسگر و تحویل. تأیید کنید که حسگر انتقال تقریباً ۸۵ درجه و کلیدهای محدودکننده الکتریکی، حرکت میز را طبق طراحی متوقف کردهاند.
- شبیهسازی قطعی برق. تأیید فیزیکی مبنی بر اینکه شبیهسازی قطع ناگهانی برق، میزهای کجشونده را بدون افتادن بار آزمایشی، محکم قفل کرده است.
- مستندات انطباق. تأیید مراجع ایمنی مورد استفاده (EN 415-10 به عنوان مرجع و ارزیابی ریسک ISO 12100).
- محدوده راه اندازی سایت. تعریف کتبی و واضحی از کمک در نصب، پشتیبانی راهاندازی و در دسترس بودن تکنسینهای محلی در محل ارائه شود.
به محض ورود دستگاه، تکرار این چک لیست اصلی در محل شما - حرکت خالی، چرخه وزن نامی، توقف اضطراری و قفل قطع برق - حلقه پذیرش را به طور کامل تکمیل میکند.
پرسش و پاسخهای متداول
س: چرا سازنده آزمایش طولانی مدت قبل از تحویل را توصیه میکند؟ ج: کار کردن یک دستگاه گردش هیدرولیک در یک دوره طولانی (تا حدود ۲۴ ساعت طبق پروتکل اعلام شده توسط سازنده) باعث میشود روغن هیدرولیک به دمای عملیاتی برسد و نشتی آببندی، ناپایداری شیر فشار یا مشکلات لرزش سنسور را که در یک آزمایش کوتاه ظاهر نمیشوند، آشکار کند.
س: چگونه یک دستگاه دو میز ۱۸۰ درجه صفحات سنگین را در اواسط چرخش به طور ایمن جابجا میکند؟ ج: میز A صفحه را تا حدود ۸۵ درجه بالا میبرد. یک حسگر فوتوالکتریک موقعیت میز را تشخیص میدهد و چرخش را درست قبل از اینکه مرکز ثقل بار از حالت عمودی عبور کند، متوقف میکند. سپس میز B به سمت بالا تاب میخورد تا به صفحه برسد، بار را به طور ایمن دریافت میکند و هر دو میز با هماهنگی کنترل شده پایین میآیند تا قطعه کار صاف روی سطح مقابل خود قرار گیرد.
س: چه چیزی مانع از افتادن یک صفحه فولادی سنگین در صورت قطع برق در اواسط چرخه میشود؟ ج: مدارهای هیدرولیک فشار را حفظ میکنند و بلوکهای قفل مکانیکی، میزها را محکم میکنند. اگر برق قطع شود، میزها در موقعیت خود قفل میشوند. هنگامی که برق دوباره وصل میشود، سیستم کنترل به جای افت ناگهانی، یک تنظیم مجدد نرم و کنترل شده را آغاز میکند.
س: محدوده ظرفیت ماشینهای برش مکانیکی در مقابل ماشینهای برش هیدرولیکی چقدر است؟ ج: ماشینهای برش مکانیکی در این خط تولید عموماً حدود ۱ تا ۶۰ تن را پوشش میدهند، در حالی که پیکربندیهای هیدرولیکی حدود ۱ تا ۱۰۰ تن را پوشش میدهند و امکان برش اسلب، قالب و کلاف سنگین را تحت عملیات کنترلشده فراهم میکنند.
س: آیا آزمایش کارخانه نیاز به راهاندازی در محل را از بین میبرد؟ پاسخ: خیر، اما آن را به میزان قابل توجهی کوتاه میکند. آزمایش کارخانه عملکرد صحیح دستگاه را به عنوان یک واحد مستقل تأیید میکند. سپس راهاندازی در محل بر روی مهاربندی کف، اتصال به تاسیسات محلی و ادغام دستگاه با جرثقیلها یا سیستمهای تغذیه خاص شما تمرکز دارد.
گام های بعدی
برای پیکربندی یک دستگاه گردش کار که با تأسیسات شما مطابقت داشته باشد، حداکثر ابعاد صفحه (طول، عرض، ضخامت)، سنگینترین وزن قطعه، روش جابجایی ورودی (جرثقیل یا لیفتراک) و نرخ چرخه هدف را گردآوری کنید. ارائه این مشخصات به تیم مهندسی اجازه میدهد تا نقشههای طرح را تولید کند، الزامات واحد برق هیدرولیک سفارشی را تعریف کند و یک طرح آزمایش پذیرش کارخانهای مورد توافق را تدوین کند.
منابع مرتبط
- راهکارهای افزایش حجم کویل و گردش مالی صنعتی - بررسی فنی تجهیزات گردش مالی مکانیکی سفارشی (≈1-60T) و هیدرولیکی (≈1-100T).
- نحوه کار ماشینهای تراش ۱۸۰ درجه برای قطعات و ورقهای پیشساخته – تجزیه و تحلیل دقیق سینماتیک هیدرولیکی دو میزهای، حسگر انتقال تقریباً ۸۵ درجه و مراجع ایمنی EN 415-10 / ISO 12100.