Resumen ejecutivo: Las bobinas de cobre y latón presentan una alta densidad física (8,960 kg/m³), un bajo límite elástico y una extrema sensibilidad a los arañazos superficiales y la oxidación atmosférica. El método estándar de empaquetado de bobinas de acero resulta ineficaz en estos casos: la sujeción excesiva provoca deformación del orificio, el contacto directo con el acero causa arañazos por fricción galvánica y la exposición al aire libre provoca un rápido deslustre. Esta guía técnica detalla el funcionamiento de una línea automatizada de empaquetado de bobinas cortadas que integra una descarga con torniquete amortiguador, flejado radial de alta velocidad a través del ojo, envoltura protectora y un sistema de apilamiento vertical servoaccionado con verificación mediante célula de carga integrada.
Arquitectura del sistema y flujo de materiales
La línea automatizada de empaquetado de bobinas de tiras de cobre coordina la manipulación de materiales en cinco zonas mecánicas especializadas. En lugar de la manipulación manual con grúas o ganchos en C, la línea utiliza rodillos motorizados continuos y mecanismos de manipulación específicos:
[Slitter Recoiler]
       │
       ▼
[Turnstile Buffer (Horizontal Eye)]
       │
       ▼
[90° Mechanical Tilter / Downender]
       │
       ▼ (Eye-to-Sky Transition)
[Rotary Indexing Strapping Station (Radial Strapping)]
       │
       ▼
[Orbital Eye-Through Wrapping Station]
       │
       ▼
[Vertical Gantry Stacker & Weighing Unit]
       │
       ▼
[Palletized Outfeed Conveyor]| Etapa de procesamiento | Ensamblaje mecánico primario | Función de ingeniería |
|---|---|---|
| 1. Descarga de la bobina | Torniquete de almacenamiento de múltiples brazos | Amortigua las bobinas cortadas desde el eje del rebobinador de la cortadora; indexa las bobinas hacia la estación de expulsión de descarga sin contacto con los bordes. |
| 2. Inclinación/Volteo | Inclinador/descendedor hidráulico de 90° | Transforma la orientación de la bobina de un orificio horizontal (horizontal a la altura del ojo) a un orificio vertical (hacia el cielo) en soportes revestidos de poliuretano que no dejan marcas. |
| 3. Flejado radial | Mesa giratoria con cabezal de flejado indexable | Centra la bobina, la hace girar a intervalos programados (90° o 120°) y pasa la correa de PET a través del ojal para asegurar la tensión de la tira. |
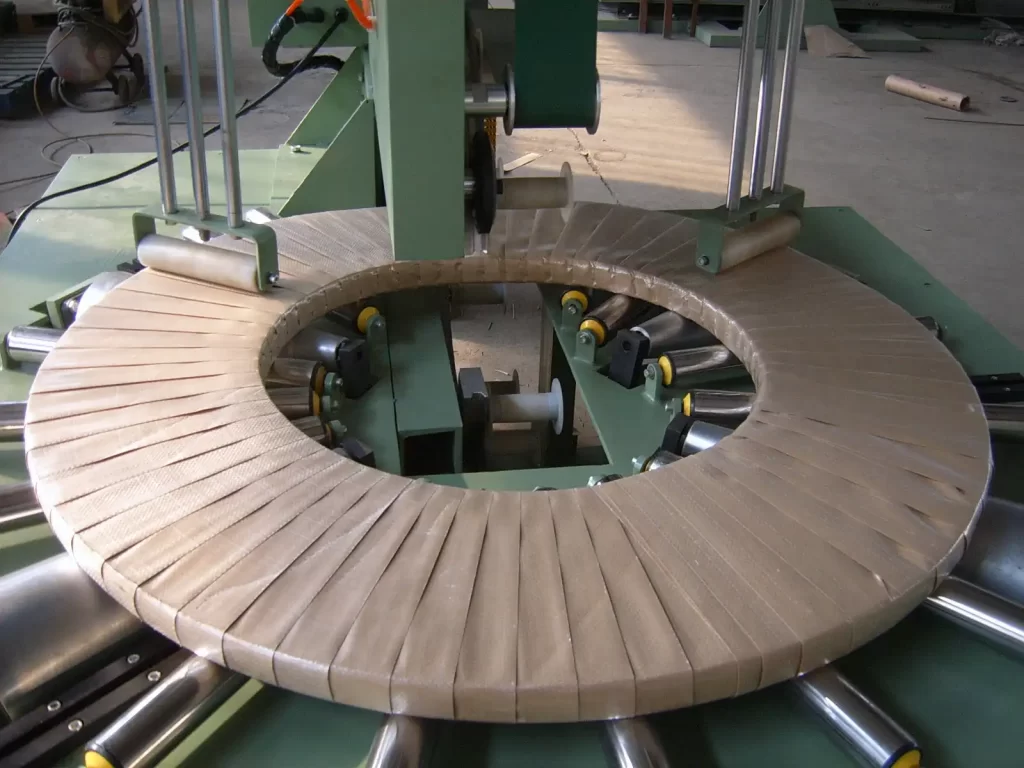
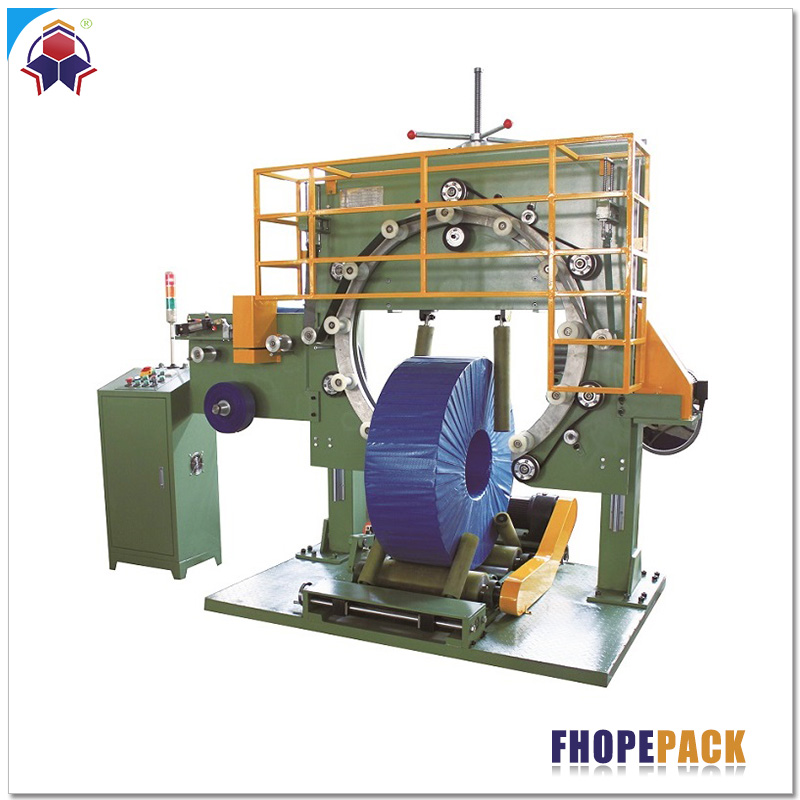
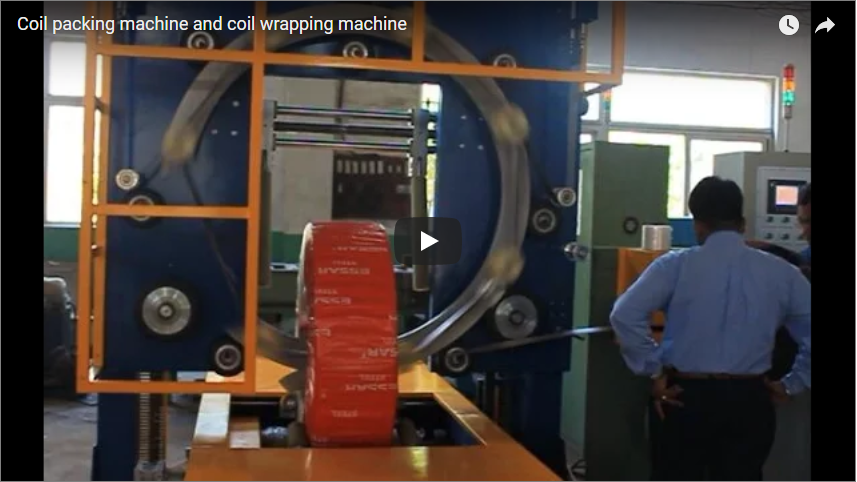
| 4. Protección de superficies | Anillo envolvente orbital toroidal | Hace pasar rollos de película o papel VCI a través del orificio de la bobina, creando una barrera sellada superpuesta de 360° contra la humedad. |
| 5. Apilamiento vertical | Apilador pórtico servoaccionado con elevador de tijera | Eleva las bobinas envueltas mediante brazos expansibles internos o abrazaderas perimetrales externas, apilándolas en paletas según los límites de peso. |
¿Por qué las bobinas de tiras de cobre requieren dinámicas de embalaje especializadas?
El procesamiento del cobre (Cu-ETP, Cu-OF) y de los latones comerciales (CuZn37) requiere parámetros de envasado distintos a los de los metales ferrosos:
1. Baja dureza superficial y sensibilidad al engaste de los bordes.
El cobre puro presenta una dureza Vickers recocida de tan solo 40–60 HV. El roce directo metal con metal provocado por flejes de acero, rodillos transportadores de acero rugosos o topes de metal desnudo causa microdesgaste y marcas que inhabilitan el material para el estampado de componentes electrónicos o semiconductores de precisión. Todos los puntos de contacto que soportan carga en este sistema están protegidos con revestimientos de poliuretano fundido (Shore A 85–90) o UHMW-PE.
2. Alta densidad y desequilibrio en el apilamiento
Con una densidad aproximada de 8,960 kg/m³ (un 14 % mayor que la del acero al carbono), un palé de bobinas de corte estrecho alcanza su límite de carga legal y mecánica mucho antes de llegar a su altura máxima. Las configuraciones de embalaje en palés deben calcular la estabilidad de las capas en función de los umbrales de peso, en lugar de la altura volumétrica de la pila.
3. Deslustre atmosférico y oxidación galvánica
El cobre se deslustra rápidamente al exponerse a la humedad ambiental, atmósferas industriales ácidas y condensación. La línea de envasado integra un sistema de envoltura orbital que aplica film estirable o papel crepé con inhibidor de corrosión volátil (VCI) a través del orificio de la bobina, creando un sellado hermético contra la oxidación.
El proceso de flejado radial
El flejado radial estabiliza las bobinas individuales, neutralizando la tensión residual del resorte ("efecto de resorte de reloj") y evitando el desplazamiento axial ("efecto telescópico") durante la manipulación posterior.
       [Strapping Head]
             │
      ┌──────┴──────┐
      │  Feed Sword │ ──> Passes PET Strap Through Bore (Eye)
      └──────┬──────┘
             ▼
   [Rotary Roller Table] ──> Rotates 90° or 120° for 2 to 4 Radial Straps
Centrado de bobinas e indexación del plato giratorio
La bobina se desplaza verticalmente a lo largo de rodillos motorizados hasta la estación de flejado. Unos brazos de centrado neumáticos sujetan el diámetro exterior para alinear el orificio de la bobina con la guía de flejado vertical. A continuación, la plataforma giratoria indexa la bobina mediante pasos angulares programados.
- Bobinas de ancho reducido (<50 mm): Normalmente se reciben 2 correas radiales espaciadas a 180°.
- Bobinas medianas/pesadas (>50 mm): Reciba 3 correas a 120° o 4 correas a 90°.
Sellado de juntas de PET con control de tensión
Se excluye el uso de flejes de acero porque cortan los bordes de la bobina y existe riesgo de corrosión galvánica. El cabezal de flejado automatizado alimenta flejes de PET (poliéster) de 12 a 16 mm mediante una guía retráctil que pasa por el ojo. La tensión del fleje se regula mediante un control de par motor de circuito cerrado.
- Rango de tensión: 500 N a 1,800 N (preestablecido mediante receta HMI en función del grosor de la tira de cobre).
- Mecanismo de sellado: Soldadura por fricción o sellado ultrasónico de juntas, logrando una eficiencia de junta superior al 85% sin juntas metálicas que puedan rayar las bobinas adyacentes.
Mecanismos automatizados de apilamiento vertical
Una vez sujetas y envueltas a través del orificio por la envolvedora orbital, las bobinas entran en la zona de apilamiento. El apilador automatizado acumula las bobinas individuales en pilas de palés organizadas y centradas.
          [Gantry Stacker Overhead Beam]
                        │
                  [Servo Hoist]
                        │
          [Centering / Gripping Assembly]
                        ▼
             ┌─────────────────────┐
             │  Wrapped Coil (ID)  │
             └─────────────────────┘
                        │
                        ▼  (Lowering onto Pallet)
   [Layer Pad Dispenser] ──> Places Dunnage Board
                        │
                        ▼
             ┌─────────────────────┐
             │    Finished Stack   │
             └─────────────────────┘
      [Scissor Lift & Load Cell Conveyor]
Cinemática del brazo apilador
- Centrado y recogidaUn pórtico superior equipado con pinzas internas extensibles o horquillas de elevación inferior se ajusta al diámetro interior de la bobina. Los dedos de las pinzas están recubiertos de poliuretano vulcanizado para proteger el orificio.
- Detección dinámica de alturaUn sensor de distancia láser detecta la cara superior precisa del palé o de la capa de bobina anterior, lo que permite una desaceleración suave durante la colocación.
- Colocación automatizada de material de embalajeUn brazo de succión auxiliar coloca almohadillas de discos corrugados o anillos espaciadores de madera entre las bobinas cuando así lo especifica la receta del producto.
- Indexación de la mesa de tijerasA medida que se apilan las bobinas, la mesa elevadora receptora puede descender gradualmente, manteniendo una altura de transferencia de recogida y colocación constante para lograr el máximo rendimiento.
Mecánica de la altura de apilamiento y la carga útil de los palés
Debido a la densidad del cobre, la carga de los palés se rige por la capacidad de peso, no por limitaciones geométricas de altura. Superar la capacidad de peso de los palés provoca roturas en las planchas y el colapso de las estanterías durante el transporte de mercancías.
+-------------------------------------------------------+
|  Stack Calculation Principle:                        |
|                                                       |
|  1. Max Coils by Weight:                              |
|     N_stack = floor( M_payload_max ÷ M_coil )         |
|                                                       |
|  2. Total Stack Height:                               |
|     H_total = (N_stack × W_coil)                      |
|               + ( (N_stack - 1) × t_spacer )          |
|               + H_pallet                              |
+-------------------------------------------------------+
Variables físicas
M_payload_max: Capacidad de carga certificada del palé de envío (kg)M_coilPeso individual medido de cada bobina (kg)W_coil: Ancho de la ranura / altura axial de la bobina (mm)t_spacer: Grosor de la capa intermedia de cartón o madera (mm)H_palletAltura de la base del palé (mm)floor()Truncamiento matemático de enteros: redondeo hacia abajo al entero más cercano.
Ejemplo práctico de ingeniería
| Parámetro | Valor | Referencia / Condiciones |
|---|---|---|
Ancho de la bobina (W_coil) |
120 mm | Ancho nominal de corte |
Peso medido de la bobina (M_coil) |
285 kg | Bobina de tira de cobre de alta densidad |
Carga útil nominal del palé (M_payload_max) |
2,000 kg | Patín de madera estándar de alta resistencia |
Grosor de la placa espaciadora (t_spacer) |
3.0 mm | Disco antideslizante corrugado sólido |
Altura de la base del palé (H_pallet) |
140 mm | Plataforma industrial pesada con acceso por cuatro vías. |
Paso 1: Determinar el número de bobinas permitido:
N_stack = floor(2,000 ÷ 285) = floor(7.017) = 7 coils
Paso 2: Calcular la altura total de la pila:
H_total = (7 × 120 mm) + ((7 - 1) × 3.0 mm) + 140 mm
H_total = 840 mm + 18 mm + 140 mm = 998 mm
Paso 3: Verificación de la carga útil real:
M_actual = 7 × 285 kg = 1,995 kg (≤ 2,000 kg pallet limit — Valid)
La cinta transportadora de rodillos de salida de la línea incorpora una báscula de celda de carga de viga de corte industrial integrada. Si el peso acumulado medido supera el umbral establecido, la apiladora detiene el ciclo de indexación y activa una alerta para el operador en la interfaz hombre-máquina (HMI).
Parámetros de línea configurables
La línea de envasado utiliza una base de datos PLC central para almacenar recetas operativas que abarcan diferentes especificaciones de producto:
| Ajuste de línea | Control variable | Bases de ingeniería |
|---|---|---|
| Correas por bobina | 2, 3 o 4 correas radiales | Seleccionado según el diámetro exterior de la bobina y el ancho de la ranura para contrarrestar el efecto de resorte. |
| Tensión de la correa | 500 N a 1,800 N | Modulado por el espesor de la tira; evita el pandeo de los bordes en calibres < 0.4 mm. |
| Superposición de envoltura | 30% a 70% | Se aplica un mayor porcentaje de solapamiento para el embalaje de exportación marítima. |
| Medios de envoltura | Film estirable de LLDPE o papel crepé VCI | En función de la clase de corrosión objetivo y la duración del tránsito del envío. |
| Patrón de apilamiento | Columna centrada o con espaciado cruzado | Configurado mediante HMI para que coincida con los sistemas de despaletización posteriores del cliente. |
Matriz de especificaciones técnicas
| Elemento | Configuración estándar | Opciones de calibre grueso/personalizadas |
|---|---|---|
| Diámetro exterior de la bobina (OD) | 600 – 1,400 mm | Hasta 1,600 mm |
| Diámetro interior de la bobina (ID) | 508 mm estándar (610 mm opcional) | Configurable de 300 mm a 610 mm |
| Rango de ancho de tira | 20 – 400 mm | 15 – 600 mm |
| Peso máximo de la bobina | 1,500 kg por estación | Ejecución de servicio pesado de 3,000 kg |
| Tiempo de ciclo de la línea | 45–75 segundos por bobina (sujeción + envoltura) | Optimizado para la producción de la línea de corte longitudinal. |
| Material de flejado | Correa de PET: 12–16 mm de ancho; 0.6–0.9 mm de espesor. | Compatible con correas PP |
| Método de unión de correas | Soldadura por vibración de fricción | Eficiencia conjunta ≥ 85% |
| Material de envoltura | Film estirable de PE (15–35 µm) / rollo de papel VCI | Tejido compuesto reforzado |
| Protección de superficies de contacto | Revestimientos de poliuretano Shore A 85–90, UHMW-PE | Topes de fieltro o con revestimiento de latón diseñados específicamente |
| Arquitectura de control | PLC Siemens S7-1500 o Allen-Bradley + HMI táctil | Integración completa de la línea SCADA/MES |
Requisitos de seguridad y cumplimiento industrial
Las líneas de manipulación de bobinas de cobre combinan cargas pesadas con cinemática automatizada de alta velocidad. El sistema cumple con las Directivas internacionales de seguridad de maquinaria:
| Punto estándar/peligroso | Mecanismo de protección | Requisito operativo |
|---|---|---|
| Recinto con torniquete y mecanismo de descenso | Malla de seguridad perimetral rígida con puertas de acceso entrelazadas. | Apagado automático al abrirse la puerta (EN ISO 13849-1 Cat. 4 / PL e). |
| Área de espadas de cabeza robusta | Cortinas de luz óptica en la entrada/salida de la cinta transportadora de rodillos. | Interrupción automática de la alimentación si cuerpos extraños entran en la trayectoria del golpe de la espada. |
| Peligro de caída del apilador | Bloqueos neumáticos de varilla y deflectores de caída mecánicos verticales | Evita que el carro apilador descienda durante una pérdida repentina de aire o energía. |
| Protocolo de parada de emergencia | Interruptores de emergencia de categoría 0 ubicados en cada panel del operador. | El circuito de seguridad de doble canal desconecta todos los buses de alimentación de los actuadores. |
| Bloqueo/Etiquetado (LOTO) | Válvulas de descarga neumáticas centralizadas e interruptores de aislamiento con candado. | Cumplimiento obligatorio de los procedimientos según OSHA 29 CFR 1910.147. |
| Normas de seguridad de la maquinaria | Cumplimiento con las normas EN ISO 12100:2010 y EN 415-10:2014 | Declaración de conformidad CE verificada para su uso en Europa. |
Lista de verificación de selección e integración
Utilice esta lista de verificación al evaluar el diseño de una línea de envasado para instalaciones de corte existentes o nuevas:
- Envoltura dimensional de tira: Confirme el diámetro exterior mínimo/máximo, el diámetro interior, el ancho de la tira cortada y el peso de corte individual.
- Perfil de dureza de la aleación: Especifique el grado de cobre (por ejemplo, C11000 ETP, C10200 OF) y el estado de temple (recocido O60 frente a duro H04) para finalizar el encapsulado de los contactos.
- Restricciones del acabado superficialLas tiras pulidas a espejo, estañadas o galvanizadas requieren revestimientos especiales de fieltro o poliuretano que no dejen marcas.
- Requisitos de colocación de la correa: Número de correas radiales que pasan por el ojo (2, 3 o 4 posiciones) por dimensión de tira.
- Método de protección contra la corrosión: Encapsulación directa con film estirable frente a intercalación con papel VCI especializado para logística de exportación.
- Especificaciones de paletasDimensiones (largo × ancho × alto), capacidad máxima de carga, entrada por cuatro lados frente a entrada por dos lados, plataforma sólida frente a patines con listones.
- Alineación de salida de la cortadora: Elevación del eje del rebobinador de la cortadora y espacio libre del carro de transferencia hasta los brazos amortiguadores del torniquete.
- Infraestructura de servicios públicos: Tensión disponible de la planta, estabilidad de fase y suministro continuo de aire limpio y seco (0.5–0.7 MPa).
Preguntas frecuentes sobre ingeniería
P: ¿Por qué se utilizan correas radiales a través del ojo en lugar de correas circunferenciales de diámetro exterior?
A: Las bobinas de cobre de ranura estrecha (ancho inferior a 200 mm) presentan una huella cilíndrica exterior mínima. Una correa circunferencial aplicada al borde de una tira estrecha tiene una alta probabilidad de deslizarse durante el transporte y puede doblar el frágil borde exterior de la tira. El flejado radial a través del ojo sujeta firmemente las capas contra el eje interior, manteniendo la redondez estructural y evitando el efecto telescópico.
P: ¿Cómo evita el sistema que se produzcan arañazos en las bobinas eléctricas de cobre de alta pureza?
A: La línea elimina todo contacto directo con acero al carbono. Los rodillos transportadores están vulcanizados o revestidos con poliuretano Shore A 85–90; los brazos guía laterales utilizan un polímero UHMW-PE de baja fricción que no daña la superficie; y el cabezal apilador utiliza un acolchado interno flexible para proteger las envolturas internas críticas de la bobina.
P: ¿Qué evita la sobrecarga de palés cuando varían los anchos de corte de las bobinas?
A: El programa PLC utiliza una configuración de receta dinámica. El control del apilador calcula el número de bobinas permitidas mediante floor(Payload Limit ÷ Actual Weight)Cuando se combina con una báscula de celda de carga integrada en la cinta transportadora, cada pila de bobinas se verifica antes de su indexación al almacenamiento de salida.
P: ¿Esta línea puede admitir bobinas de tira de cobre y de tira de latón?
R: Sí. Dado que el latón es ligeramente menos denso que el cobre (aproximadamente 8,500 kg/m³ frente a 8,960 kg/m³), pero generalmente más duro, la misma línea procesa ambas aleaciones. La configuración del PLC ajusta dinámicamente la tensión de la cinta y la superposición del embalaje según el identificador de aleación seleccionado.
Soporte para consultas y presupuestos de proyectos técnicos
El departamento de ingeniería de FHOPE configura celdas personalizadas de flejado, envoltura y apilamiento de bobinas adaptadas al rendimiento de la línea de corte:
- Enviar especificaciones de línea: Envíe por correo electrónico sus planos de diseño, objetivos de tiempo de ciclo de la cortadora, rangos de tamaño de bobina y capacidades de peso de paletas a info@fhopepack.com.
- Propuesta técnica de 48 horasRecibirá una especificación funcional completa del equipo, planos de la línea central de los rodillos, análisis del tiempo de ciclo y cronogramas de consumo de servicios públicos en un plazo de 48 horas hábiles.
- Alineación del sitio de ingeniería: Revise las conexiones de interfaz entre el sistema de rebobinado de la cortadora, el sistema de amortiguación del torniquete y los sistemas de palets de salida con nuestro equipo de ingeniería de sistemas de embalaje.
Sistemas relacionados y documentación de referencia
- Soluciones para líneas de empaquetado automático de bobinas
- Control de calidad en el acabado de bobinas: Prevención de daños superficiales
- Arquitectura de la línea automatizada de empaquetado de bobinas de cobre
- Análisis cinemático de sistemas automatizados de inclinación y sujeción
Fuentes y estándares de la industria
- Especificaciones de la máquina y esquemas cinemáticos funcionales: Grupo de Ingeniería de Sistemas de FHOPE.
- Propiedades físicas del cobre: Densidad de ingeniería estándar (8,960 kg/m³) según ASTM B152 / DIN EN 13599.
- Normas de seguridad y reducción de riesgos: ISO 12100:2010 (Seguridad de la maquinaria: principios generales de diseño).
- Normas de seguridad para maquinaria de envasado: EN 415-10: 2014 (Seguridad de las máquinas de envasado: requisitos generales).
- Arquitectura eléctrica y de control: IEC 60204-1 (Seguridad de la maquinaria — Equipos eléctricos de las máquinas).
Última revisión por el departamento de Ingeniería: 27/10/2026