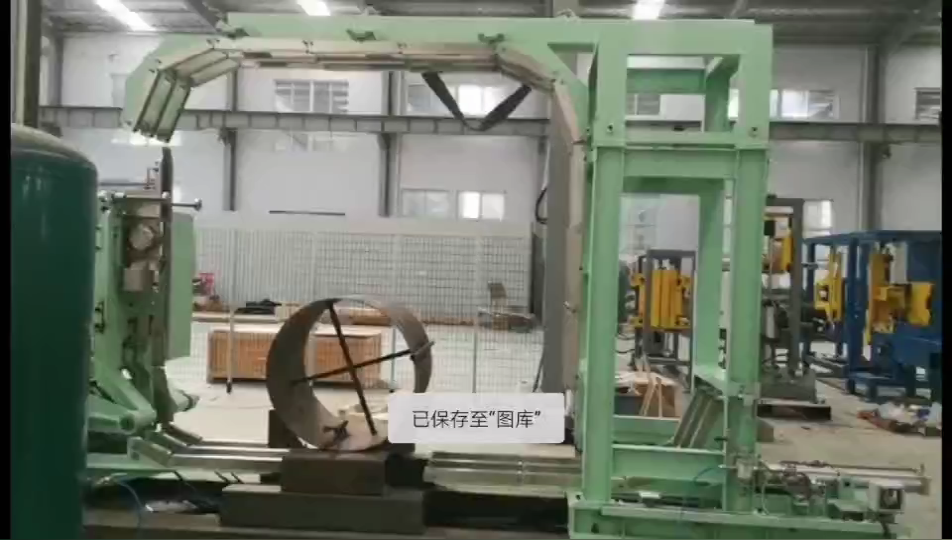
Resumen: Este protocolo técnico capacita a los ingenieros de campo para inspeccionar, operar y mantener los sistemas de envoltura y embalaje de bobinas de acero, con especial atención a los enclavamientos de seguridad, la estabilidad de la tensión de la película, la capacidad estructural y la preparación para la puesta en marcha. Úselo para verificar equipos nuevos o existentes antes de las auditorías de cumplimiento de envío.
[ESPACIO DE VIDEO]
🛠️ Arquitectura del sistema y verificación de la puesta en marcha
Valide las capacidades de carga estructural con respecto al rango de capacidad del carrete de 500 a 3500 kg antes de energizar los circuitos de control. Compare la asignación de E/S del PLC con los esquemas de cableado físico y verifique la estabilidad del regulador neumático dentro de las tolerancias especificadas por el fabricante para garantizar la integridad mecánica básica.
-
Verificación estructural del bastidor: Inspeccione el chasis de acero Q355B para detectar discontinuidades en las soldaduras, fracturas por tensión o deformación de la placa base. La capacidad de carga dinámica debe coincidir con el rango de peso del carrete de 500 a 3500 kg; verifique según el manual del fabricante o el rango típico para masas de bobina específicas del sitio.
-
Validación del controlador PLC y de las E/S: Confirme que el firmware del controlador lógico programable coincida con la disposición física de los bloques de terminales. El horario de asistencia remota varía según el contrato con el proveedor; programe una sesión dedicada para validar la asignación de E/S, la lógica de seguridad y las copias de seguridad de la tabla de parámetros.
-
Calibración de la tensión del servomotor: Mida la tensión de la película con una celda de carga calibrada. La precisión aceptable suele ser de ±4–6 N en funcionamiento continuo; verifique según el manual del fabricante o el rango típico. Registre los valores de referencia en tres puntos distintos del ciclo de envoltura para establecer un punto de referencia de la variación de la tensión.
-
Validación del circuito de enclavamiento de seguridad: Pruebe todos los circuitos de parada de emergencia, barreras fotoeléctricas e interruptores de detección de velocidad cero. Los umbrales de respuesta deben cumplir con la normativa local aplicable, en lugar de establecer valores fijos en milisegundos. Cada enclavamiento debe interrumpir el movimiento de la máquina y generar un estado de fallo al activarse.
-
Estabilidad del regulador neumático: Ajuste los reguladores de presión según las especificaciones de fábrica (normalmente entre 0.5 y 0.7 MPa) y supervise su estabilidad durante los ciclos de avance y retracción de la película. Registre los rangos de fluctuación; las desviaciones superiores a ±0.02 MPa indican saturación del filtro o desgaste del regulador.
🏗️ Parámetros operativos e integración de materiales
Realizar un bobinado síncrono de dos capas con enhebrado interno utilizando películas de LLDPE, PVC o HDPE calibradas a las dimensiones exactas de la bobina. Sincronizar la velocidad orbital y la tensión de la banda con los requisitos de protección mecánica y contra la corrosión específicos del destino para mantener la uniformidad del bobinado en perfiles de carga variables.
-
Preparación de la superficie de la bobina: Asegúrese de que la superficie de la bobina esté libre de aceite de mecanizado, cascarilla de laminación y partículas antes de cargarla. Utilice toallitas industriales o aire comprimido filtrado; los contaminantes residuales comprometen la adherencia de la película y aceleran la corrosión bajo el envoltorio.
-
Selección de materiales y dimensiones: Seleccione la película de embalaje según el peso de la bobina, el modo de transporte y la exposición ambiental. Las dimensiones estándar requieren un diámetro interior de 50 mm y un ancho de 100 a 120 mm. Los diámetros exteriores de LLDPE/PVC suelen oscilar entre 100 y 150 mm, mientras que el HDPE admite diámetros exteriores de 200 a 350 mm. Verifique el espesor y el módulo de elasticidad según las directrices del proveedor.
-
Configuración de parámetros de la máquina: Introduzca la geometría exacta de la bobina en la interfaz hombre-máquina (HMI). Confirme que la velocidad orbital del anillo de bobinado no supere las RPM nominales (normalmente 30-40 rpm para sistemas estándar). Sincronice el bobinado síncrono de dos capas con el enhebrado interno para evitar espacios entre las películas o una acumulación excesiva de tensión.
-
Monitorización de la tensión de la película: Durante los ciclos iniciales de envoltura, compruebe que la tensión mostrada esté dentro de la línea base calibrada. La tolerancia de posicionamiento del servomotor debe mantenerse dentro de ±0.2–0.3 mm; las desviaciones que superen los 6 N requieren una recalibración inmediata. La consistencia de la envoltura se correlaciona directamente con la eficacia de la protección contra la humedad y la corrosión.
-
Sujeción de la banda y distribución de la carga: Tras el embalaje, aplique bandas de acero o plástico a intervalos preestablecidos (normalmente cada 200-300 mm a lo largo del ancho de la bobina). Verifique la tensión de la banda con un tensiómetro portátil (rango objetivo: 200-400 N). Para el transporte marítimo, integre un proceso multicapa: película interior de polietileno, embalaje en caja de madera y refuerzo con banda de acero.
🔗 Relacionado : Explora más soluciones
📈 Mantenimiento preventivo y ciclo de vida de los componentes
Implemente intervalos programados para el reemplazo de rodamientos, la alineación de rodillos guía y la lubricación de rieles lineales para prevenir la variación de tensión inducida por el desgaste acumulativo. Supervise las cargas térmicas del gabinete eléctrico y el estado de la filtración neumática para mantener la capacidad de respuesta del servomotor y prolongar la vida útil de los componentes.
-
Protocolo de reemplazo de rodamientos: El reemplazo de rodamientos sin herramientas debe realizarse en un plazo de 30 a 40 minutos, según las directrices del fabricante. Programe el reemplazo durante el tiempo de inactividad previsto para evitar pérdidas imprevistas de OEE. Documente los números de pieza de los rodamientos y los valores de torque de instalación.
-
Inspección de la alineación y el desgaste de los rodillos guía: Compruebe la integridad de la superficie de los rodillos guía con una regla de precisión. Sustituya los rodillos si la rugosidad de la superficie supera los 0.1 mm en un tramo de 100 mm. Lubrique todos los puntos de acceso según el programa de lubricación del fabricante para evitar errores de adherencia de la película.
-
Lubricación del carro de película: Inspeccione los rieles lineales y los husillos de bolas para comprobar la distribución de la grasa y la presencia de partículas. Vuelva a aplicar grasa a base de litio cada 500 horas de funcionamiento o trimestralmente, lo que ocurra primero. Una lubricación deficiente afecta directamente la precisión del posicionamiento del servomotor.
-
Gestión térmica del armario eléctrico: Confirme que los ventiladores del armario estén en funcionamiento y que los filtros de entrada estén libres de polvo. Mida la temperatura interna durante el funcionamiento máximo; las cargas térmicas deben mantenerse por debajo de 45 °C. El calor excesivo acelera la degradación de los condensadores y la fatiga de los componentes del PLC.
⚠️ Descargo de responsabilidad del fabricante sobre tolerancias: La presión de tensión, los rangos de operación neumática y las tolerancias de temperatura ambiente son variables y deben consultarse con el manual del fabricante del equipo. Los ingenieros de campo deben validar todos los umbrales mecánicos y eléctricos con respecto a los perfiles de carga y las condiciones ambientales específicas del sitio antes de la puesta en marcha.
🛡️ Cumplimiento de las normas de seguridad y documentación de aprobado/suspenso
Aplique los protocolos de bloqueo y etiquetado cuando los circuitos de enclavamiento superen los umbrales de respuesta definidos por la normativa local aplicable. Documente todas las desviaciones de calibración, las sustituciones de materiales y las acciones correctivas, comparándolas con los manuales verificables del fabricante y los certificados de calibración de terceros para cumplir con los requisitos de auditoría.
-
Verificación del circuito de parada de emergencia: Active cada parada de emergencia dos veces: una vez desde el panel del operador y otra desde el mando a distancia. La máquina debe detenerse y mostrar el código de avería correspondiente. El tiempo de respuesta debe ajustarse a la normativa local aplicable.
-
Prueba de funcionamiento de la cortina de luz: Interrumpa el haz de luz de la cortina en tres posiciones verticales distintas durante el ciclo de funcionamiento. El sistema debe detenerse inmediatamente y requerir una secuencia de reinicio manual. Una desalineación crea puntos ciegos que anulan los sistemas de seguridad.
-
Evaluación del entorno acústico: Mida la presión sonora a 1 m de la máquina durante los ciclos operativos completos. Los umbrales no deben superar los 85 dB(A), según los límites industriales habituales. Si se supera este umbral, se requieren protocolos de protección auditiva o la instalación de una cabina acústica.
-
Auditoría del manual del operador y la documentación: El manual del fabricante, incluidos los diagramas de cableado, los programas de mantenimiento y las tablas de parámetros, debe estar físicamente presente en el lugar de instalación. Confirme que la documentación coincida con el número de serie y la configuración instalados.
Matriz de verificación de aprobado/reprobado
| Elemento de la lista de verificación | Condición de pase | Condición de falla |
|---|---|---|
| Verificación estructural del bastidor (Q355B) | Sin grietas; capacidad de carga ≥500 kg y ≤3500 kg (dinámica) | Cualquier discontinuidad de soldadura, deformación o desajuste de capacidad |
| Coincidencia de cableado del PLC | El mapa de E/S se corresponde 1:1 con las conexiones físicas según el esquema del fabricante. | Cualquier discrepancia o modificación de parámetros no documentada |
| Precisión de la tensión del servo | ±4–6 N en tres puntos de medición (verificar según el manual del fabricante o el rango típico). | Desviación >6 N en cualquier punto o celda de carga no calibrada |
| Enclavamiento de seguridad SIL2 | Todos los sistemas de parada de emergencia, barreras fotoeléctricas y detectores de velocidad cero responden según la normativa local aplicable. | Incumplimiento del umbral de respuesta o aislamiento incompleto del circuito |
| Estabilidad de la presión neumática | Fluctuación ≤0.02 MPa durante el ciclo | Fluctuación >0.02 MPa o presión fuera de las especificaciones de fábrica |
| Exactitud en la selección de materiales | El tipo de película se ajusta al peso de la bobina, al diámetro exterior y a los requisitos de protección de destino. | Tipo de película incorrecto, capas insuficientes o espesor no verificado. |
| Posicionamiento de la tensión de envoltura | Tolerancia del servomotor de ±0.2–0.3 mm mantenida durante todo el ciclo. | Tolerancia >0.3 mm o defectos visibles de superposición/separación de la película |
| Tensión de la banda | 200–400 N por tensiómetro calibrado | 400 N, o espaciado de banda inconsistente |
| Tiempo de reemplazo del rodamiento | ≤40 minutos según las directrices del fabricante. | Más de 40 minutos o secuencia de apriete/fijación incorrecta |
| Desgaste del rodillo guía | Rugosidad superficial ≤0.1 mm en un tramo de 100 mm | Rugosidad >0.1 mm, surcos visibles o desviación de seguimiento |
| Temperatura del gabinete | <45 °C durante el funcionamiento máximo | ≥45 °C o ventilación/filtración no funcional |
| Nivel de ruido | ≤85 dB(A) a 1 m de distancia operativa | >85 dB(A) sin protección auditiva ni recinto |
Punto clave: Si algún componente estructural o de seguridad no supera la verificación, la máquina debe bloquearse inmediatamente. Documente todas las fallas, acciones correctivas y certificados de calibración de terceros en el registro de mantenimiento de la planta para cumplir con las auditorías de cumplimiento.
🔗 Ver también : Equipos relacionados
⚙️ Preguntas frecuentes
P: ¿Con qué frecuencia debo calibrar el controlador de tensión del servomotor?
A: Calibre cada 1,000 horas de funcionamiento o cuando la desviación de tensión supere los ±6 N. Utilice una célula de carga de referencia con una precisión certificada de ±0.5 N. Verifique los intervalos de calibración según el manual del fabricante o el rango típico en función de la intensidad del ciclo de trabajo.
P: ¿Cuál es el número mínimo de capas de embalaje para envíos internacionales?
A: El estándar industrial exige un bobinado síncrono de dos capas con rosca interna. Para el transporte marítimo, se debe integrar una capa interior de película de polietileno, una caja de madera y refuerzo con fleje de acero. El grosor de la película es variable; consulte las directrices del proveedor o márquelo como variable según los requisitos logísticos.
P: ¿Puedo usar película de HDPE para todos los pesos de bobina?
A: El HDPE es estructuralmente adecuado para bobinas de hasta 3,500 kg cuando se combina con un sistema de tensión servocontrolado. Para bobinas más ligeras o requisitos de mayor elongación, se puede optimizar el uso de LLDPE o PVC (diámetro exterior de 100 a 150 mm). Verifique la selección de la película con su proveedor de materiales y el perfil de carga de la obra.
P: ¿Cómo puedo gestionar la deriva de los parámetros del PLC durante el soporte remoto?
A: El horario de soporte remoto varía según el contrato con el proveedor. Todos los ajustes de parámetros deben registrarse en el libro de puesta en marcha del sitio, incluyendo la fecha y hora, los valores originales y los puntos de ajuste revisados. Realice una copia de seguridad de fábrica del archivo PLC base antes de cualquier intervención remota.
P: ¿Qué documentación se requiere para el cumplimiento de la auditoría de aprobación/reprobación?
A: Todos los criterios de aprobación/rechazo deben estar respaldados por documentación verificable, incluidos manuales de instalación del fabricante, certificados de calibración de terceros, registros de presión neumática y registros de pruebas de enclavamiento de seguridad. Las mediciones de campo no verificadas no son suficientes para la certificación de conformidad.
🛡️ Nota de cumplimiento : Este equipo está diseñado para cumplir con los requisitos ISO y ASTM. Verifique las certificaciones específicas con el fabricante antes de adquirirlo.