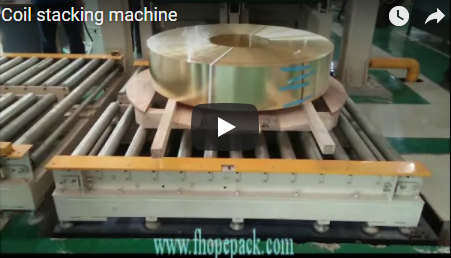
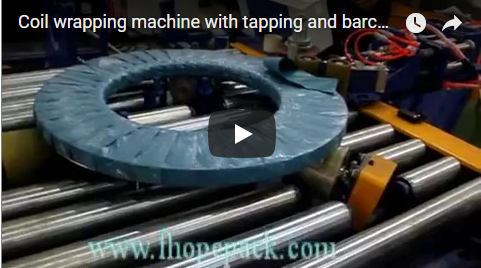
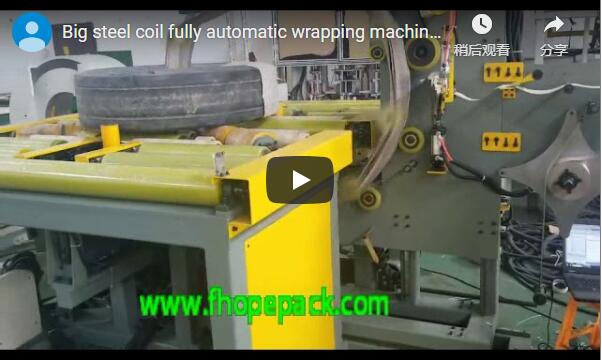
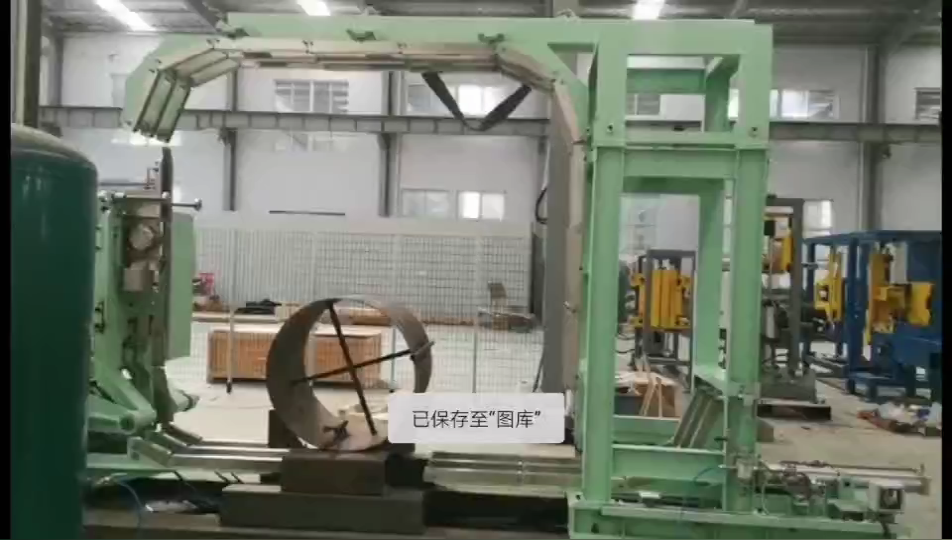
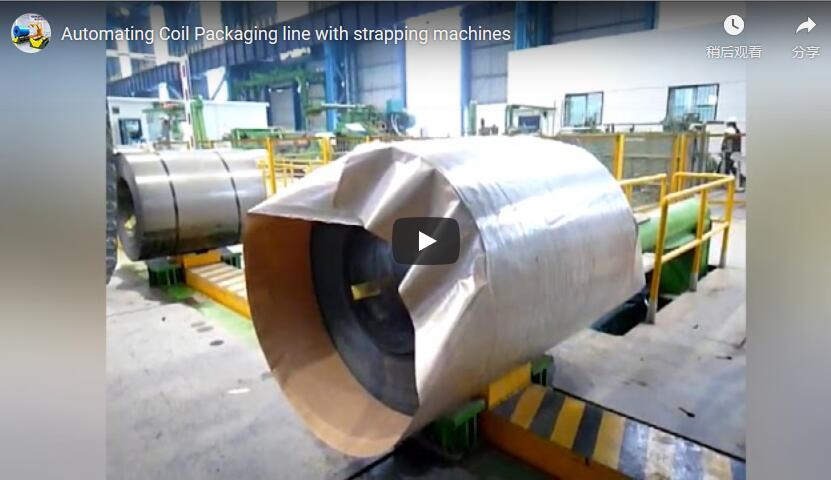
Resumen ejecutivo Entre la planta de producción y el área de expedición, la bobina de acero debe colocarse, sellarse y envolverse. Realizar esta tarea con un gancho de grúa y manipulación manual es lento, agotador y es el momento en que se producen la mayoría de los daños superficiales. Una línea automática de embalaje de bobinas de acero sujeta la bobina, trata sus extremos y la envuelve con rodillos motorizados, sin que ningún operario la levante en ningún momento. El breve vídeo que aparece a continuación muestra una línea procesando bobina tras bobina; el resto de esta página explica la función de cada estación, cuándo añadirla y cómo dimensionar la geometría de soporte para su gama de bobinas.
Índice
- La línea de un vistazo
- Cómo se mueve la bobina a través de la línea
- Estaciones adicionales y cuándo cada una se amortiza por sí sola.
- Soporte de bobina: la regla del paso de rodillos
- Controles y seguridad
- Lista de verificación de selección
- Preguntas frecuentes sobre ingeniería
- Datos de especificación publicados
- Lectura relacionada
- Fuentes
- El próximo paso
La línea de un vistazo
Una línea de empaquetado de bobinas de acero no es una sola máquina. Es una secuencia fija e interconectada de estaciones por las que pasa la bobina una sola vez: la máquina la sujeta, presiona y sella sus extremos, la envuelve y la libera. La bobina sale de la línea orientada y protegida para la siguiente área de procesamiento.
En la práctica, esto significa lo siguiente: para la persona que antes colocaba cadenas en la bobina en cada transferencia, se eliminan la mayoría de esos levantamientos manuales. Para el supervisor de línea, la posición de la bobina al salir de cada estación es repetible, por lo que la siguiente estación no tiene que volver a buscar la bobina.
Cómo se mueve la bobina a través de la línea
En el vídeo la secuencia se reproduce así:
- Entrada. La bobina llega extendida sobre una cinta transportadora de rodillos motorizada antideslizante.
- Sujetar y centrar. Un carro de sujeción hidráulico sujeta la bobina, la eleva a la altura de trabajo y la centra sobre la estación; la bancada de rodillos trabaja con la fuerza de sujeción para que la bobina no se balancee.
- Tratamiento facial final. La estación de descenso baja sobre la bobina mientras esta se sujeta, presiona y sella la cara frontal de la bobina y luego se retira.
- Envase. La bobina se vuelve a colocar en la cinta transportadora y se traslada a una estación de envoltura específica.
- Lanzamiento. El mecanismo se reinicia y la bobina sale de la estación orientada hacia la siguiente zona de procesamiento.
Estaciones adicionales y cuándo cada una se amortiza por sí sola.
No todas las líneas necesitan todas las estaciones. Añada una estación solo cuando el trazado de la bobina o su proceso lo requieran.
| Estación | Lo que añade | Añádelo cuando… |
|---|---|---|
| Inclinador de bobina o descolgador | Gira o reorienta la bobina (de ojo hacia el cielo a ojo hacia la pared, o presión frontal). | Su envoltura requiere una orientación específica del ojo y las bobinas llegan en otra |
| Carro de sujeción y centrado | Abrazadera hidráulica con movimiento de elevación y centrado. | Las bobinas deben colocarse fuera de la cinta transportadora o centradas sin necesidad de una grúa. |
| Estación de envoltura | Envoltura de film estirable motorizado alrededor de la circunferencia y las caras | El envoltorio elástico o protector está incluido. |
| Estación de flejado | Correa radial o circunferencial antes del envío | Las bobinas deben estar aseguradas para su apilamiento o transporte a larga distancia. |
| Pesaje (opcional) | Captura de peso de bobina en línea | Necesitas el peso en los documentos de envío, el inventario o la validación de la carga. |
| Torre de señales | Estado de tres colores en la entrada | Un operador necesita ver el estado de la línea de un vistazo. |
El proceso de envoltura admite patrones programables, porcentaje de solapamiento y tensión de la película según el tamaño de la bobina y el tipo de superficie, de acuerdo con la documentación del producto FHOPE. Estos parámetros se configuran en el programa de control durante la puesta en marcha, no se fijan en fábrica.
Soporte de bobina: la regla del paso de rodillos
La geometría que no se puede modificar es la forma en que la bobina se asienta en la cinta transportadora. La norma de diseño establece que debe haber al menos tres rodillos debajo de la bobina más pequeña para la que está diseñada la línea. Un menor número de puntos de contacto permite que una bobina ligera o estrecha se balancee entre los rodillos, lo que dificulta la alineación de la sujeción.
Ejemplo ilustrativo resuelto, con etiquetas y sin especificación técnica:
| Parámetro | Valor |
|---|---|
| Diámetro exterior de la bobina más pequeña (ilustrativo) | 800 mm |
| Paso de rodillo (ilustrativo) | 200 mm |
| Rodillos debajo de la bobina, 800 dividido por 200 | 4 |
Si su bobina más pequeña es menor, ajuste el paso; si su rango es amplio, confirme el peor caso para cada proyecto en lugar de promediar. Una línea integrada generalmente cubre el rango industrial medio. Las bobinas tienen un diámetro exterior de entre 600 y 800 mm sobre rodillos de aproximadamente 100 mm, con bobinas más grandes de entre 1.2 y 1.5 m de diámetro exterior y entre 0.6 y 0.8 m de diámetro interior. El diámetro exterior, el diámetro interior, el ancho y el peso exactos para su línea se definen en la ingeniería del proyecto, y el manejo del eje de la bobina se ajusta al rango de bobina en la misma etapa.
Controles y seguridad
La arquitectura de seguridad está diseñada conforme a las normas CE (EN ISO 13849-1 / EN 415-10) y a los requisitos de diseño de OSHA. El suministro estándar incluye vallas perimetrales entrelazadas alrededor de la zona de riesgo, cortinas de luz de seguridad con atenuación de ruido en la entrada y salida de la cinta transportadora, y circuitos de parada de emergencia de doble canal en cada puesto de operador. El personal solo accede a la zona de riesgo cuando la línea está detenida y aislada.
La línea opera mediante una secuencia controlada por PLC: la pinza, el extremo de descarga y la cinta transportadora no pueden funcionar de forma desordenada, por lo que una bobina suelta nunca pasa por delante de un cabezal móvil. Una torre de señalización tricolor muestra verde mientras la línea está en funcionamiento, y los estados rojo o ámbar, con reinicio programado, indican el funcionamiento de la línea. La aplicabilidad de la cláusula para su mercado de destino se confirma en la fase de ingeniería del proyecto.
Lista de verificación de selección
- Diámetro exterior (DE), diámetro interior (DI) y peso de la bobina (mínima y máxima) para ajustar el paso de los rodillos y la carga nominal de la abrazadera.
- Orientación visual requerida en la envolvedora para elegir el sistema de inclinación o la alimentación horizontal directa.
- Material de envoltura, superposición y flejado necesarios, configurar las estaciones de envoltura y flejado y el programa de filmación.
- Tiempo de ciclo y objetivo de posicionamiento, para acordar el margen de tolerancia con nuestro equipo de ingeniería.
- Medidas de seguridad: vallado, puertas con sistema de enclavamiento, parada de emergencia y aberturas para cortinas de luz, según las normas del mercado de destino.
- Interfaz de control: plataforma PLC, bus de campo y diagnóstico remoto, acordados en la ingeniería del proyecto.
Preguntas frecuentes sobre ingeniería
P: ¿La línea necesita un operario? R: No, en condiciones normales de funcionamiento, la secuencia se ejecuta de forma totalmente automática y solo requiere un operario para la supervisión, nunca para levantar objetos.
P: ¿Cuántos rodillos debe haber debajo de una bobina? R: Al menos 3 rodillos debajo de la bobina más pequeña de su gama; la bobina de 800 mm con un paso de 200 mm en el ejemplo práctico se apoya sobre 4 rodillos.
P: ¿Cómo sé que la línea está lista? R: Una torre de señalización tricolor en la entrada muestra verde mientras la línea está en funcionamiento, y estados rojo o ámbar con un paso de reinicio automático siguiendo el programa de control.
P: ¿Qué hace la línea con las caras de los extremos de la bobina? R: La estación de bajada presiona y sella la cara del extremo de la bobina antes de enrollarla, y se puede especificar una protección de envoltura interna para el diámetro interior de la bobina cuando sea necesario.
P: ¿El eje de la bobina siempre es horizontal? R: Es horizontal en la alimentación en línea estándar; cuando su envolvedora necesita una bobina vertical o el diseño lo requiere, se agrega una opción de inclinación y el manejo del eje se fija en la ingeniería del proyecto.
Datos de especificación publicados: confírmelos con su línea de producción.
Estas son las declaraciones de producto publicadas por FHOPE. Confirme cada una con la línea citada antes de comprar.
- El basculante de bobinas hace girar las bobinas 90° (desde la posición de observación hacia el cielo hasta la posición de observación hacia la pared) como primera estación de la línea, y puede incorporar un sistema de pesaje integrado para documentos de envío y registros de inventario.
- El proceso de envoltura con film estirable es totalmente automatizado y programable: se puede configurar el patrón de envoltura, el porcentaje de solapamiento y la tensión del film según el tamaño de la bobina y el tipo de superficie.
- La literatura sobre producción cita un rendimiento de línea de bobinado integrada de alrededor de 60 bobinas/h, y la prensa especializada ha señalado desde hace tiempo el sellado y el flejado de los extremos como el principal cuello de botella en las líneas de corte (The Fabricator, 2003), con un tiempo de apilamiento del orden de 40 a 45 s por bobina en ese análisis. Considere el rendimiento como un objetivo a confirmar, no como un mínimo.
Lectura relacionada
Fuentes
- Operación de línea: nuestro video en YouTube.
- Especificaciones de la máquina: Equipo de ingeniería de FHOPE, 08/10/2026.
- Figuras de rodillos y bobinas: ejemplos ilustrativos resueltos y figuras de la gama del proyecto.
- Documentación del producto: Publicaciones de la línea de embalaje de bobinas de acero FHOPE.
- Referencia del sector: The Fabricator, 2003 (análisis del sellado y apilamiento de la cola de la línea de corte).
El próximo paso
- Envíe su plano de rango y disposición de bobinas. a info@fhopepack.com — Diámetro exterior, diámetro interior, ancho y peso mínimos y máximos, además de la superficie que ocupa su emplazamiento.
- Reciba una propuesta en 48 horas. con la disposición de las estaciones, el paso de los rodillos y la lista de estaciones adaptados a su alcance.
- Solicite una visita gratuita al sitio. Por lo tanto, antes de realizar el pedido, se confirman in situ el acceso al edificio, la profundidad del pozo y el suministro eléctrico.
Última revisión: 08/10/2026