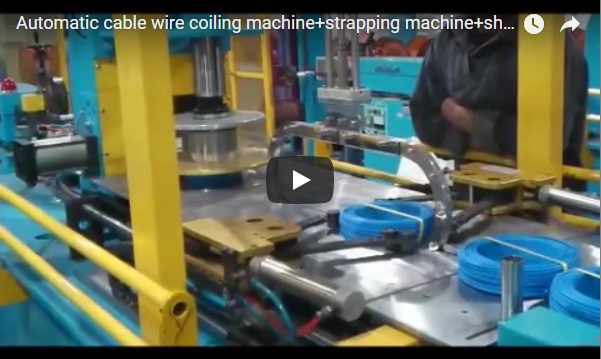
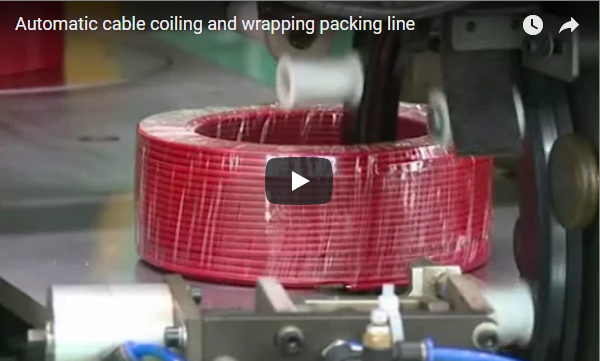
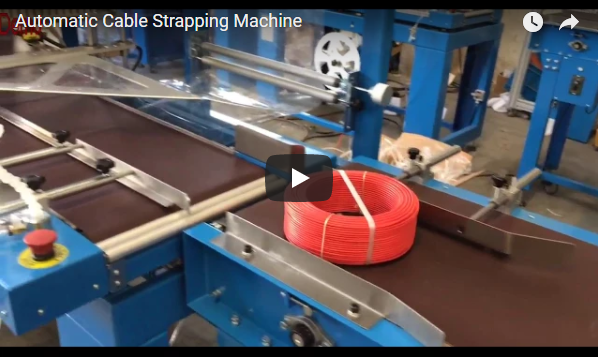
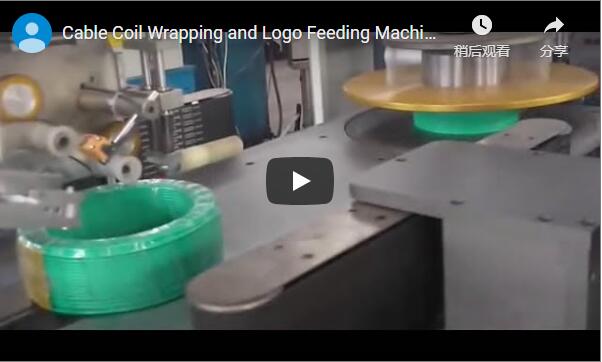
Resumen ejecutivo Este vídeo muestra una de nuestras celdas de empaquetado de mangueras: una manguera corrugada de color verde brillante se enrolla en una bobina giratoria mediante brazos guía amarillos y plateados; a continuación, la bobina terminada se sujeta con correas y se envía mediante una cinta transportadora de rodillos. A continuación, describimos las estaciones, enumeramos las gamas publicadas de enrolladores de mangueras FCL como referencia de dimensionamiento y explicamos qué ajustes se deben realizar antes de conectar un enrollador en línea a una extrusora. Las celdas para mangueras grandes se construyen según el diámetro exterior de la manguera del proyecto; el catálogo de FCL abarca las bandas de diámetro exterior más pequeñas.
Índice
- Lo que muestra el vídeo
- Cómo funciona el enrollado y el flejado de mangueras en línea
- Gama de enrolladores de mangueras FCL (anclajes del catálogo)
- Lista de verificación para la selección de un enrollador de mangueras
- Controles y seguridad
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
Lo que muestra el vídeo
| Tiempo del clip | ¿Qué se ve en la pantalla? |
|---|---|
| 0–12 s | Manguera corrugada verde alimentada y enrollada en el carrete central giratorio; brazos guía amarillos/plateados |
| 12–22 s | Bobina terminada; traslado hacia la cinta transportadora de rodillos; correas blancas en la bobina terminada. |
| 22–23 s | Bobina sujeta en la cinta transportadora; la máquina inicia el siguiente ciclo al fondo. |
La estructura de la máquina es amarilla y plateada. Un triángulo de advertencia amarillo se encuentra sobre el armario eléctrico. Una barandilla de seguridad amarilla está en primer plano.
Cómo funciona el enrollado y el flejado de mangueras en línea
- La longitud de la manguera se contabiliza en el programa PLC/HMI.
- Los brazos guía colocan la manguera en espiral sobre el carrete giratorio.
- La manguera se corta a la longitud establecida.
- Las correas de PP (normalmente 2 o 4) sujetan la bobina.
- La bobina se expulsa hacia la cinta transportadora de rodillos para su posterior retirada.
Las celdas en línea están diseñadas para mantener el ritmo del extrusor, de modo que la línea no se detenga para el bobinado. Las configuraciones de doble bobina permiten cambiar de estación sin disminuir la velocidad del extrusor.
Gama de enrolladores de mangueras FCL (anclajes del catálogo)
Variantes del FCL-V400 publicadas en nuestra página de enrolladores automáticos de mangueras (puntos de partida; las máquinas se pueden modificar para otros tamaños de bobina):
| Modelo | Tubo OD | bobina de OD | DIÁMETRO INTERIOR DE LA BOBINA | Altura de la bobina | Contador de medidores (página) | Aire |
|---|---|---|---|---|---|---|
| FCL-V400A | 4 – 10 mm | 300 – 400 mm | 200 – 300 mm | 40 – 120 mm | 10-50 | 6 bares |
| FCL-V400B | 10 – 20 mm | 300 – 500 mm | 250 – 400 mm | 80 – 200 mm | 20-100 | 6 bares |
| FCL-V400C | 15 – 30 mm | 300 – 500 mm | 250 – 400 mm | 150 – 300 mm | 20-100 | 6 bares |
Las funciones que se muestran en la página incluyen cinta PP 2/4 automática, corte automático, expulsión automática, PLC/HMI Siemens y ajuste de longitud en la HMI. El vídeo muestra una manguera corrugada de mayor diámetro que las bandas de diámetro exterior del FCL-V400, por lo que la celda para mangueras grandes se dimensiona según el diámetro exterior de la manguera del proyecto y el diámetro exterior/interior/altura de la bobina, en lugar de copiarla de la tabla del V400.
Lista de verificación para la selección de un enrollador de mangueras
- Diámetro exterior/interior de la manguera y tipo de pared (corrugada, lisa, reforzada).
- Diámetro exterior, diámetro interior y altura de la bobina objetivo.
- Rango de longitud de corte y precisión del contador de metros.
- Correas por bobina (2 o 4 PP) y posiciones de las correas.
- Enrollador simple o doble para alimentación continua de la extrusora.
- Altura de la cinta transportadora y método de retirada.
- Mercado de destino para el paquete de evaluación de riesgos.
Controles y seguridad
Las normas aplicables dependen del mercado de destino. Para los mercados CE, la norma ISO 12100 establece el método de evaluación de riesgos y la norma EN 415-10 abarca los requisitos generales para las máquinas de envasado, que establecen las protecciones y el sistema de parada de emergencia.
En el vídeo se observa una barandilla amarilla delante de la bobinadora y una etiqueta de advertencia en el armario. Las células de producción incorporan sistemas de enclavamiento y rutas de acceso señalizadas, tal como se establece en la evaluación de riesgos.
Preguntas frecuentes sobre ingeniería
P: ¿La máquina del vídeo es una FCL-V400? R: No. El vídeo muestra una celda para mangueras grandes; las FCL-V400A/B/C cubren rangos de diámetro exterior de tubos más pequeños de hasta 30 mm, y las celdas para mangueras grandes se dimensionan según el proyecto.
P: ¿Qué diámetro exterior de tubo cubren los modelos FCL-V400? R: 4–10 mm (A), 10–20 mm (B) y 15–30 mm (C).
P: ¿Cuántas correas se especifican para la bobinadora FCL? R: Cinta PP automática de 2/4.
P: ¿Puede la bobinadora seguir el ritmo de la extrusora? R: Sí. Los sistemas de bobinas dobles cambian de estación, por lo que la velocidad de la extrusora no se reduce durante el bobinado (celda en línea).
P: ¿Qué caudal de aire se indica? R: 6 bar en la página FCL-V400.
P: ¿Qué normas se aplican? R: Para los mercados CE, ISO 12100 y EN 415-10.
El próximo paso
Planificamos una celda de enrollado y flejado de mangueras en tres pasos:
- Envíe su plano de distribución con diámetro exterior de la manguera, longitud de corte y tamaño de la bobina, para info@fhopepack.com.
- Reciba una propuesta en 48 horas., con disposición de la bobinadora, patrón de flejado y altura de la cinta transportadora.
- Solicitar una visita al sitio Por lo tanto, confirmamos la conexión del extrusor, el espacio disponible en el suelo y la protección.
Lectura relacionada
- Máquina de bobinado y flejado de mangueras corrugadas de doble pared: dimensionamiento de bobinas y producción.
- Enrolladora automática de mangueras corrugadas, con bobinas sujetas con correas.
- Máquina automática para enrollar y envolver mangueras y tubos de plástico.
- enrollador automático de mangueras
Fuentes
- Máquina en funcionamiento (vídeo de nuestro taller): el vídeo en YouTube
- FCL-V400A/B/C tubo OD, bobina OD/ID/altura, contador de metros, 6 bar, cinta PP 2/4, PLC/HMI, enlace de extrusora: enrollador automático de mangueras
- Ámbito de aplicación de la norma: ISO 12100:2010; EN 415-10: 2014
- Plazos de presentación de propuestas: solicitud de aprobación de la CTA (propuesta en un plazo de 48 horas)
Última revisión: 07/10/2026