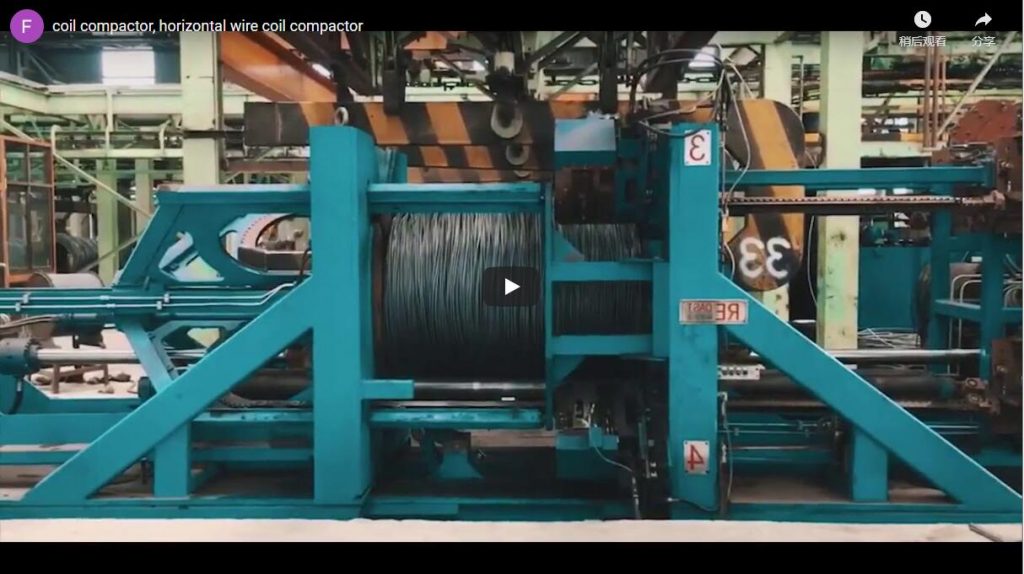
Resumen ejecutivo: Una bobina de alambre recién salida de la bobinadora, o de una máquina automática de rebobinado y atado de bobinas de alambre , es suelta y alta. Al comprimirla y flejarla mientras se mantiene en su lugar, se vuelve densa, estable y más compacta para su envío. Nuestra máquina de compactación y flejado realiza este proceso en la cinta transportadora: una prensa de pórtico azul baja su placa superior sobre la bobina, la sujeta y una unidad lateral la fleja. El acortamiento de la bobina depende de la carrera de la prensa y de la recuperación elástica . Ambos parámetros se configuran para cada proyecto.
Índice
- Lo que muestra el vídeo
- Secuencia de compactación y flejado en línea
- Control de la bobina de alambre con retorno elástico
- Preparación de las bobinas
- Controles y seguridad
- Lista de verificación para la selección de una máquina compactadora y flejadora de bobinas de alambre.
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
Lo que muestra el vídeo
Una bobina de alambre de acero descansa sobre la cinta transportadora de rodillos bajo la prensa de pórtico azul. La placa superior desciende lentamente, la bobina se acorta y sus espiras exteriores se cierran, y la placa se mantiene en la parte inferior de su recorrido.
Durante la prueba, un operario con casco rojo comprueba que la bobina esté pegada a la placa mientras la prensa la sujeta. Al levantarse la placa, la bobina retrocede ligeramente, pero permanece compacta. Junto a la prensa se encuentra la unidad de flejado con su brazo curvo y cilindro hidráulico, y la pantalla de control lleva la marca FHOPE.
Secuencia de compactación y flejado en línea
| Paso | Lo que sucede |
|---|---|
| Alimentación | La bobina se desplaza por la cinta transportadora de rodillos y se detiene bajo la prensa. |
| Prensa | La placa superior baja y compacta la bobina. |
| Mantener | La placa se mantiene en la parte inferior del recorrido. |
| Correa | La unidad lateral sujeta la bobina mientras se mantiene en su lugar. |
| Liberación y salida | La placa se levanta y la bobina sujeta sale |
La sujeción es el paso clave. Las correas que se colocan mientras se comprime la bobina la mantienen a esa altura.
Control de la bobina de alambre con retorno elástico
Una espiral comprimida y liberada sin correas vuelve a crecer un poco. Ejemplo ilustrativo:
| Parámetro | Valor |
|---|---|
| Altura de la bobina antes del prensado (ilustrativa) | 1,000 mm |
| Altura en la parte inferior del trazo (ilustrativo) | 800 mm |
| Altura si se suelta sin correa (ilustrativo) | 850 mm |
| Altura mantenida cuando está sujeto bajo la sujeción | unos 800 mm, menos un poco de estiramiento de la correa |
| Volumen ahorrado al estar sujeto bajo presión, 1 − 800 ÷ 1,000 | sobre 20% |
El uso de correas durante la sujeción mantiene la ganancia completa. Si la bobina se libera sin correas, el ahorro se reduce al 15%, y las correas colocadas después de la liberación quedan sueltas.
Preparación de las bobinas
| Configuración | Depende de |
|---|---|
| Golpe de prensa | Altura de la bobina y la densidad que desee |
| Hora de espera | Tiempo que necesita la unidad de flejado por banda |
| Bandas por bobina | Peso y manipulación de la bobina |
| Posición de parada de la cinta transportadora | Centrar la bobina debajo de la placa |
Ajustamos estos parámetros a partir de los tamaños y pesos de sus bobinas en una prueba. Las bobinas que también necesitan película pueden pasar por una máquina de bobinado de alambre de acero.
Controles y seguridad
La placa de presión y el brazo de flejado se mueven con gran fuerza. Mantenga a las personas fuera del área de la prensa mientras esta se encuentra en funcionamiento y acérquese a la bobina solo cuando la placa se haya detenido.
Las normas aplicables dependen del mercado de destino. Para los mercados CE, la norma ISO 12100 establece el método de evaluación de riesgos y la norma EN 415-10 establece los requisitos generales para las máquinas de envasado.
Lista de verificación para la selección de una máquina compactadora y flejadora de bobinas de alambre.
- Diámetro exterior, diámetro interior y altura de la bobina antes del prensado.
- Peso de la bobina.
- Altura o densidad objetivo.
- Bandas por tipo de bobina y correa.
- Bobinas por hora.
- Diseño de la cinta transportadora de entrada y salida.
Preguntas frecuentes sobre ingeniería
P: ¿Por qué sujetar la bobina mientras la prensa la mantiene en su sitio? R: Para que la bobina no pueda recuperar su forma original. En nuestro ejemplo, se mantiene en 800 mm en lugar de expandirse a 850 mm.
P: ¿Cuánto volumen se ahorra al compactar? R: Aproximadamente un 20 % en nuestro ejemplo, de 1,000 mm a 800 mm de altura.
P: ¿Dónde se realiza la compactación? R: En la cinta transportadora de rodillos, debajo de la prensa de pórtico, de modo que la bobina no salga de la línea.
P: ¿Puede funcionar en línea con una cinta transportadora existente? R: Sí. La bobina entra, se detiene bajo la prensa, se compacta y se sujeta a la cinta transportadora de rodillos, y luego sale.
P: ¿Qué determina el tiempo de sujeción? R: El tiempo que la unidad de sujeción necesita para cada banda.
P: ¿Puede manejar bobinas de diferentes tamaños? R: Sí, ajustando la carrera de la prensa y el tope de la cinta transportadora según el tamaño durante la prueba.
El próximo paso
Planificamos su máquina compactadora y flejadora de bobinas de alambre en tres pasos:
- Envíe su plano de distribución con tamaños de bobina, pesos y salida a info@fhopepack.com.
- Reciba una propuesta en 48 horas., con el plan de prensa y correa.
- Solicitar una visita al sitio para comprobar la disposición de la cinta transportadora.
Lectura relacionada
- Vídeo: Enrolladora automática de alambre de acero para bobinado y flejado de alambre.
- Vídeo: Línea automática de rebobinado y compactación de bobinas de alambre de acero
- Línea automática de embalaje de bobinas
Fuentes
- Contenido de la máquina: Equipo de ingeniería de FHOPE, 4 de octubre de 2026
- Ejemplo de compactación: nuestro ejemplo práctico, valores ilustrativos
- Máquina en acción: nuestro video en YouTube
- Alcance de las normas: ISO 12100:2010, EN 415-10: 2014
Última revisión: 04/10/2026