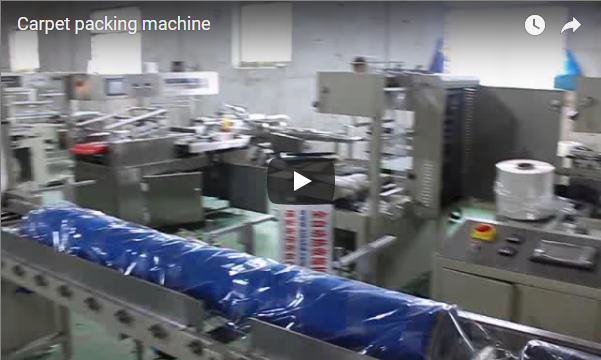
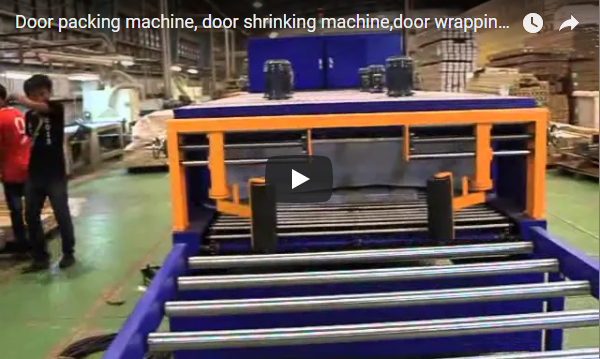
Resumen ejecutivo: Una máquina automática de sellado y retractilado de paneles envuelve paneles planos de gran tamaño con film retráctil en una sola pasada. El panel se desplaza sobre una cinta transportadora motorizada mientras el film cubre las superficies superior e inferior, una cuchilla de sellado cierra el extremo y el paquete pasa por un túnel de retractilado. Un variador de frecuencia (VFD) regula la velocidad de la cinta transportadora y un controlador PID ajusta la temperatura del túnel. Esta guía abarca la línea, los componentes y los aspectos de selección y seguridad.
Índice
- ¿Qué hace el sellado y la contracción automáticos de paneles?
- Cómo funciona la línea
- Productos que maneja la línea
- Componentes claves
- Rango de especificaciones típico
- Automatización y control
- Lista de verificación para la selección de máquinas
- Conceptos básicos de funcionamiento y seguridad
- Elementos esenciales de mantenimiento
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes y estándares
¿Qué hace el sellado y la contracción automáticos de paneles?
Los productos planos de gran tamaño son de los más difíciles de empaquetar a mano. Las láminas, los tableros, las puertas y los paneles son largos, planos y sus superficies acabadas se rayan con facilidad. Una línea de embalaje con film retráctil lo soluciona en una sola pasada: introduce el panel en la máquina, lo cubre con el film, sella los bordes y lo contrae firmemente.
La máquina está diseñada como una línea de producción directa. El operario coloca el panel en la cinta transportadora de entrada o este llega del proceso anterior, y la línea lo envuelve, sella y contrae sin necesidad de manipulación adicional. El resultado es una película ajustada y adaptable que protege las superficies durante el almacenamiento, el transporte y la manipulación, y permite ver el producto con claridad a través de una película transparente.
Cómo funciona la línea
El ciclo es una secuencia continua. El operario coloca un panel pesado en la cinta transportadora de entrada motorizada, y el variador de frecuencia lo mueve hacia la estación de embalaje a una velocidad configurada mediante la interfaz de control.
La película se alimenta desde los rollos superior e inferior, de modo que ambas superficies se cubren simultáneamente a medida que avanza el panel. Sensores fotoeléctricos rastrean el panel a lo largo de la línea. Cuando el extremo final pasa la zona de detección, la señal activa el proceso de corte y sellado.
Una cuchilla de sellado de alta resistencia desciende, corta la película y fusiona el borde posterior para crear un perímetro sellado impecable. El panel envuelto entra entonces en el túnel de retracción, donde un aire caliente controlado contrae la película contra todas sus caras. Sale del otro extremo sellado, hermético y listo para su envío.
Productos que maneja la línea
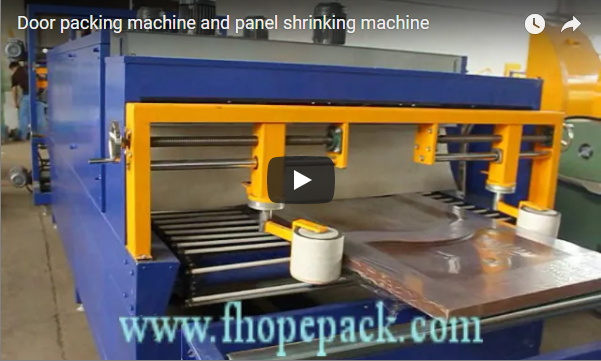
La línea está dimensionada para productos planos y regulares cuyo ancho se ajuste a la cinta transportadora. Las cargas típicas incluyen láminas y placas de metal, paneles anodizados o pintados, láminas de vidrio y acrílico, tableros de madera y proyectos de embalaje retráctil de puertas y paneles con componentes largos de muebles o construcción.
Dado que la película se aplica sobre las caras y el panel permanece plano, la misma máquina puede procesar una amplia gama de longitudes, mientras que el ancho de trabajo se ajusta al ancho de la cinta transportadora instalada. Los formatos muy anchos o muy pesados se verifican en función de la configuración de la línea para cada proyecto.
Componentes claves
The line is built from an infeed conveyor, a film feed, a sealing station, a shrink tunnel and a control panel:
- Motorized Infeed and Outfeed Conveyors: Carries flat panels through the wrapping envelope smoothly via a variable frequency drive (VFD), maintaining synchronized linear speed without surface scuffing. Standard ergonomic working pass height is typically 850–900 mm [manufacturer rating].
- Dual-Roll Film Feed System: Houses top and bottom film rolls on low-friction unwind shafts, delivering synchronized continuous film webs to envelope both upper and lower panel surfaces simultaneously.
- Pneumatic Optical Tracking Station: Precision photo-eye sensors detect leading and trailing product edges, sending position coordinates to fire the cutting sequence accurately.
- Teflon-Coated Hot Sealing Knife: A heavy-duty pneumatic cross-seal assembly utilizing an alloyed sealing bar coated with anti-stick Teflon [manufacturer rating]. It executes simultaneous cutting and fusion welding while preventing polymer film burn-on.
- High-Convection Shrink Tunnel: Incorporates an insulated tunnel chamber with an electric heater bank (expandable up to 28 kW [manufacturer rating]) and forced-air circulation blowers to deliver uniform thermal shrinkage across broad surfaces.
- Centralized Operator Control Panel: Houses the programmable logic controller (PLC), digital process display, and precision temperature regulators for unified operation.
Rango de especificaciones típico
The values below represent standard configurations in this equipment class; specific width envelopes, tunnel lengths, and maximum panel capacities are custom-engineered per project.
| Parámetro | Gama industrial estándar | Notas de Ingeniería |
|---|---|---|
| Accionamiento del transportador | Motorized VFD system | Ajuste de velocidad continuo |
| Rango de velocidad de la cinta transportadora | 2–12 m/min, totalmente ajustable | Up to 15 m/min on high-throughput setups [manufacturer rating] |
| Film feed configuration | Upper and lower dual-roll unwind | Synchronized top and bottom web deployment |
| Compatibilidad con películas | Single-layer PE and POF shrink films | Matched to structural puncture and clarity needs |
| Operating line width capacity | Standard configurations, custom to 2500+ mm | Sized to maximum flat product diagonal profile |
| Mecanismo de sellado | Sistema automático de cuchilla caliente neumática | Anti-stick Teflon-coated heated bar [manufacturer rating] |
| Sealing knife cross width | 1100 mm typical [manufacturer rating] | Sized across the conveyor transverse width |
| Sealing opening height | Up to 300 mm [manufacturer rating] | Accommodates single sheets or stacked board packs |
| Required operating pneumatic supply | 0.5 MPa (5 bar) clean dry air [manufacturer rating] | Drives smooth pneumatic knife travel and clamping |
| Tunnel temperature regulation | Digital PID controller, 0–250°C | Solid-state relay control for steady air zones |
| Heating bank power rating | Sealer 2.5 kW, tunnel up to 28 kW [manufacturer rating] | Scaled according to product mass and line speed |
| Machine working line height | 850–900 mm [manufacturer rating] | Integrates directly with upstream/downstream lines |
| Arquitectura de control | PLC + touch screen interface option | Synchronous handshake integration with plant lines |
Para un mayor rendimiento, se puede extender el túnel e instalar una cuchilla de sellado de alta velocidad. La decisión depende de la velocidad de línea requerida, la longitud, el peso y el tiempo de permanencia del panel en el túnel, y se confirma para cada proyecto.
Automatización y control
La automatización se logra mediante la cinta transportadora con variador de frecuencia, el proceso de sellado activado por sensor y el túnel de retracción controlado. El operario carga y descarga, mientras que el recubrimiento con film, el sellado y la retracción se realizan sin intervención, guiados por la posición del producto en la línea.
Conveyor speed is regulated from the control interface, and the shrink temperature is held by a digital PID controller (such as an Omron temperature regulation module [manufacturer rating]) so the film contracts consistently at a set tunnel temperature. The primary control system uses an industrial Siemens touch screen and PLC hardware architecture [manufacturer rating] to monitor cycle states and coordinate pneumatic cutting timing.
La línea se puede sincronizar con una línea de producción existente, de modo que un panel que sale del proceso anterior se incorpora directamente a la estación de envoltura. Para un flujo totalmente automático, los controles pueden recibir la señal del panel entrante e iniciar el ciclo automáticamente. La línea automática de embolsado y retractilado de perfiles y paneles sigue el mismo principio.
Lista de verificación para la selección de máquinas
Revise estos puntos antes de solicitar un presupuesto, y nosotros confirmaremos el resto en función de su operación para cada proyecto.
Para núcleos de espuma o aislantes, el proceso de sellado y contracción del panel de EPS se combina con el tipo de película adecuado, que determina la apariencia y la protección.
La película retráctil de PE es económica y resistente para paneles de metal y madera, mientras que la película POF es transparente y proporciona un acabado listo para la venta en muebles y productos de vidrio. El grosor y el ancho de la película se ajustan al tamaño del panel, y la temperatura de retracción se ajusta al grosor de la película: la película fría forma burbujas, mientras que el aire demasiado caliente deforma los productos delgados.
| Parámetro | Qué confirmar por proyecto |
|---|---|
| Formato de panel | Length, width, thickness and weight |
| Material | Metal, glass, acrylic, wood or painted surfaces |
| Film | PE o POF, calibre y ancho |
| Throughput | Panels per hour or per day |
| Avance | Manual load or conveyor from the previous line |
| Automatización | Standalone or synchronized with the production line |
| Sitio | Available power supply, floor span and ducting |
Conceptos básicos de funcionamiento y seguridad
Comience con la colocación de la carga. Centre el panel en la cinta transportadora de entrada para que se desplace en línea recta a través de las estaciones de envoltura y sellado; un panel descentrado puede deformar la película y dañar los sensores. Mantenga el ancho útil dentro del ancho de la cinta transportadora para que la película cubra completamente ambas caras.
The shrink tunnel operates hot. Give the tunnel heating bank time to reach the set temperature, and keep the operator and nearby materials clear of the infeed and outfeed areas while the line runs. The hot sealing bar and circulating hot air represent the primary thermal zones requiring mechanical interlocks. Unload the finished panel only after it has fully cleared the tunnel chamber, and follow the machine manual for strict Lockout/Tagout (LOTO) procedures before maintenance or film replenishment.
Elementos esenciales de mantenimiento
Realice las comprobaciones diarias antes del primer turno. Inspeccione el recorrido de la película desde ambos rollos, retire los residuos de película de la cuchilla de sellado y confirme que la cinta transportadora y los sensores responden al paso del panel.
Mantenga limpios los ventiladores del calentador y del túnel, y compruebe que la pantalla de temperatura coincida con el valor establecido mientras la línea esté caliente. Mantenga libre la zona de la cuchilla de sellado de película adherida y confirme que el sistema neumático mantiene la presión. Engrase la cadena o cinta transportadora según el manual y verifique que la línea se detenga correctamente mediante la parada de emergencia antes de realizar cualquier ajuste.
Preguntas frecuentes sobre ingeniería
P: ¿Qué productos puede envasar esta línea mediante retractilado? R: Paneles y láminas planas: placas metálicas, láminas de vidrio y acrílico, tableros de madera y hojas de puertas que se encuentren dentro del ancho de la cinta transportadora. Los formatos pesados o muy anchos se confirman según el proyecto.
P: ¿Cómo se aplica la película a ambas caras a la vez? R: La película se desenrolla de los rollos superior e inferior simultáneamente a medida que avanza el panel, cubriendo ambas caras en una sola pasada. La tensión de los rollos determina la disposición de la película, y el borde posterior se sella con la cuchilla.
P: ¿Qué tipo de film puedo usar? R: Film retráctil de PE y POF en varios grosores. El POF ofrece un acabado más nítido para venta al por menor, y el PE es económico para paneles industriales; el grosor se confirma en función del producto.
P: ¿Cómo se ajusta la temperatura de retracción? R: En el controlador PID digital, que normalmente se ajusta al espesor de la película instalada y a las condiciones ambientales; el rango de 0 a 250 °C cubre las películas retráctiles estándar.
P: ¿Se puede conectar la línea a mi línea de producción? R: Sí, la línea se puede sincronizar con una línea de producción existente y los controles pueden aceptar una señal de panel entrante para el inicio automático del ciclo.
El próximo paso
- Envíenos un correo electrónico a info@fhopepack.com con el tamaño, el peso y el rendimiento de sus paneles.
- En un plazo de 48 horas, le enviaremos un plano de distribución y una recomendación de película.
- Realizamos un estudio del terreno para confirmar la línea, la longitud del piso y las instalaciones antes de la instalación.
Lectura relacionada
- Máquina de embalaje retráctil para placas de puertas de tablero de madera
- Máquina de envoltura orbital horizontal automática: cobertura total, una sola pasada.
- Envoltura horizontal con papel estirable en líneas automáticas
- Modernización de las líneas de envasado antiguas para lograr un mayor rendimiento.
- Líneas de productos de maquinaria de envasado FHOPE
Fuentes y estándares
- ISO 12100:2010 — Seguridad de las máquinas. Principios generales para el diseño, la evaluación de riesgos y la reducción de riesgos.
- EN 415-10:2014 — Seguridad de las máquinas de envasado. Requisitos generales
- EN ISO 13849-1:2023 — Seguridad de las máquinas. Partes de los sistemas de control relacionadas con la seguridad.
- MO-900 Box Side Sealer and Shrink Wrapping Line Technical Specifications
- SK Series Sleeve Sealing and Shrink Tunnel Machine Standards
- Vídeo de demostración de la máquina automática de sellado y retracción de paneles FHOPE, YouTube.
Última revisión: 29/10/2026
Última actualización: 29 de mayo de 2026