Resumen ejecutivo: Una máquina bobinadora y flejadora de alambre de acero enrolla el alambre estirado en una bobina de longitud fija, la corta y la fleja a través del ojal. El clip, de aproximadamente 198 segundos de duración, muestra dos ciclos de bobinado en un cabezal de bobinado amarillo en forma de estrella, enmarcado en azul, y un soporte que retira la bobina. Nuestra solución equivalente fleja cada bobina en 2 a 4 puntos con una cinta de PP de 8 a 10 mm.
Índice
- Lo que muestra el clip, en orden
- Tiempo de ciclo en el clip
- Cómo funciona la máquina de bobinado y flejado
- Datos de flejado de bobinas de alambre
- Comprobación de Takt
- Lista de verificación para la selección de un bobinador de alambre
- Controles y seguridad
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
Lo que muestra el clip, en orden
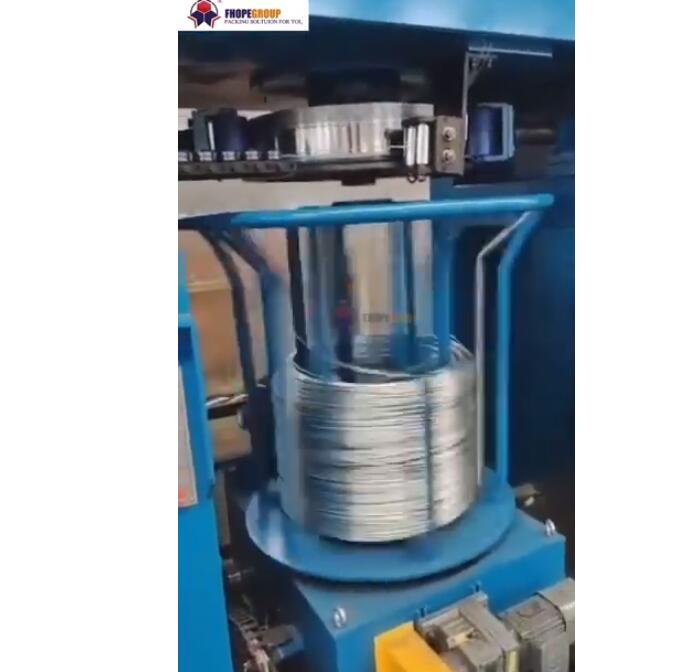
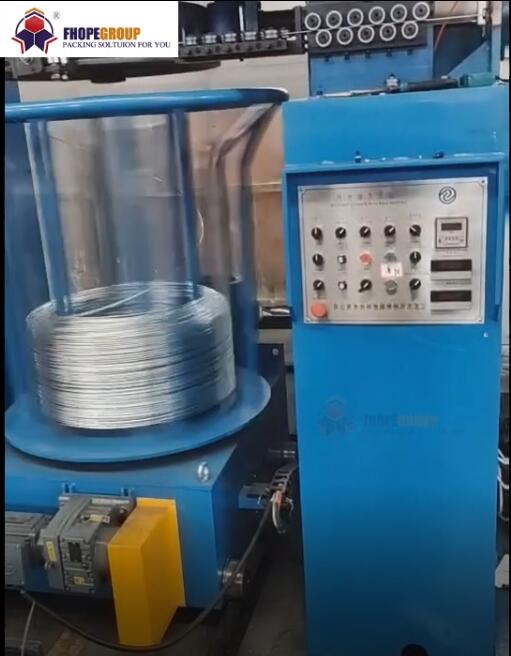
La máquina tiene una robusta estructura de acero azul detrás de una valla de seguridad azul. Un cabezal de bobinado amarillo en forma de estrella se asienta sobre un motorreductor, y unos brazos guía amarillos lo rodean. A un lado se encuentra un armario de control gris con una fila de pulsadores y un botón de parada de emergencia.
- De 0 a aproximadamente 18 s. Una bobina de alambre de acero brillante reposa sobre el cabezal de enrollado, visible a través de la cerca. Nada se mueve.
- Aproximadamente de 24 a 42 segundos. El soporte amarillo levanta la bobina, la mueve y la deposita en la siguiente estación.
- Aproximadamente de 48 a 54 segundos. Se introduce un nuevo extremo de cable desde las ruedas guía hasta el cabezal de bobinado, y los brazos guía se cierran.
- Aproximadamente de 60 a 78 segundos. El cabezal gira y el alambre se va enrollando en curvas cerradas. Cerca del final, el alambre se corta y el soporte sujeta la bobina.
- Aproximadamente 84 segundos. La bobina terminada descansa en el lado de descarga y el cabezal queda vacío de nuevo.
- Aproximadamente de 90 a 102 segundos. La máquina permanece inmóvil, con una bobina de alambre sobre el soporte amarillo.
- Aproximadamente de 108 a 174 segundos. Se inicia un segundo ciclo. El cable se recoge, el cabezal gira más rápido y la bobina crece capa a capa.
- Aproximadamente de 180 a 198 segundos. El soporte desciende sobre la bobina terminada, la sujeta y la levanta del cabezal.
Tiempo de ciclo en el clip
| Pisa el clip | Ventana de tiempo | Duración |
|---|---|---|
| La bobina es levantada y movida por el soporte. | aproximadamente 24 a 42 s | alrededor de 18 s |
| El extremo del cable se conectó a la cabeza. | aproximadamente 48 a 54 s | alrededor de 6 s |
| Bobinado para cortar, primera bobina | aproximadamente 60 a 78 s | alrededor de 18 s |
| Bobinado, segunda bobina | aproximadamente 108 a 174 s | alrededor de 66 s |
| La bobina se sujetó y se levantó. | aproximadamente 180 a 198 s | alrededor de 18 s |
Los tiempos corresponden a fotogramas separados por 6 segundos, y el vídeo puede estar editado. Muestran la secuencia de pasos, no el tiempo de ciclo nominal.
Cómo funciona la máquina de bobinado y flejado
El cable pasa primero por un contador de metros. Sus ruedas superior e inferior miden la longitud al centímetro y envían la señal al cortador y al cabezal de bobinado. Un cojinete unidireccional impide que el cable retroceda.
El cabezal de bobinado sube y baja para sujetar el extremo del alambre y fijarlo al inicio. Se abre y se cierra automáticamente, y un servomotor enrolla el alambre dándole forma de bobina regular. Cuando el contador alcanza la longitud programada, la cuchilla corta el alambre.
Un soporte accionado por servomotor sujeta la bobina y la transporta a la estación de flejado. Allí, la bobina se fleja a través del ojal, en 2 a 4 puntos, con fleje de PP unido mediante soldadura por fricción.
| Parte | ¿Qué hace? |
|---|---|
| Contador del medidor | Mide la longitud del cable al centímetro. |
| Cabezal enrollador | Toma el extremo del cable, enrolla la bobina, se abre para liberar. |
| Cortador automático | Corta el cable a la longitud establecida. |
| Soporte de servo | Sujeta la bobina y la mueve para sujetarla. |
| Correa con orificio para el ojo | Sujeta la bobina en 2 a 4 lugares. |
| Recompensa de la correa de PP | Almacena la correa y la alimenta a la velocidad correcta. |
Datos de flejado de bobinas de alambre
| Unidad de flejado | Especificación |
|---|---|
| Tipo de correa | PP |
| Ancho de la correa | 8 10 a mm |
| Espesor de la correa | 0.8 mm |
| Conjunto | Soldadura por fricción |
| Posición conjunta | Parte frontal de la bobina de alambre |
| Fuerza conjunta | aproximadamente entre el 75 y el 80% de la carga de rotura de la correa |
| Lugares de la correa | De 2 a 4 por bobina |
| Control | Pantalla táctil, PLC y servomotores |
En la pantalla táctil, el operador ajusta la velocidad de bobinado, la longitud del cable y las alarmas. Los parámetros de tamaño de la bobina, la longitud del cable y el diámetro del cable se pueden modificar en la pantalla mientras la máquina está en funcionamiento.
Comprobación de Takt
Para una línea de dibujo ilustrativa que termina una bobina cada 120 s, el bobinado, el corte y la transferencia del soporte deben caber dentro de 120 s. En el clip, la segunda bobina se bobina durante aproximadamente 66 s.
Cuando la máquina de flejado trabaja en la bobina anterior mientras la siguiente se enrolla, la más lenta de las dos marca el ritmo. Luego ajustamos el número de flejes para que el flejado sea inferior al tiempo de enrollado.
Lista de verificación para la selección de un bobinador de alambre
- Diámetro y grado del alambre.
- Longitud o peso de la bobina, y el diámetro interior y exterior de la bobina.
- Velocidad de línea de la máquina de dibujo.
- Puntos de sujeción por bobina: de 2 a 4.
- Manipulación de bobinas después del flejado: cinta transportadora, gancho o palé.
Controles y seguridad
En el vídeo, nadie entra en la valla mientras la cabeza gira y el soporte se mueve. La cabeza giratoria, la cuchilla y el soporte se mueven sin previo aviso, y la presencia de una persona dentro de la valla es el objetivo del diseño. Cercamos la celda y bloqueamos las puertas.
Detenga, aísle y bloquee la máquina antes de que alguien inserte un nuevo extremo de cable, desenrede un enredo en el cabezal o cambie una bobina de correa. El botón de parada de emergencia del gabinete detiene el cabezal y el soporte de inmediato.
Las normas aplicables dependen del mercado de destino. Para los mercados CE, la norma ISO 12100 establece el método de evaluación de riesgos, y la norma EN 415-10 abarca los requisitos generales para las máquinas de envasado, que especifican las protecciones y el sistema de parada.
Preguntas frecuentes sobre ingeniería
P: ¿Cómo sabe la máquina cuándo cortar el cable? R: Un contador de metros mide el cable al centímetro, y la cortadora actúa cuando se alcanza la longitud establecida.
P: ¿Cuántas correas se colocan en cada bobina? R: Entre 2 y 4, según lo configure el programa, con correas de PP de 8 a 10 mm.
P: ¿Qué tan resistente es la unión de la correa? R: La unión soldada por fricción soporta entre el 75 y el 80% de la carga de rotura de la correa.
El próximo paso
Dimensionamos una máquina de bobinado y flejado de alambre de acero en tres pasos:
- Envíe su plano de distribución con los tamaños de los cables, los tamaños de las bobinas y la velocidad de la línea, para info@fhopepack.com.
- Reciba una propuesta en 48 horas., con la disposición de la bobinadora, el plan de correas y la verificación del ciclo.
- Solicitar una visita al sitio Así confirmamos la línea de dibujo, la superficie del suelo y la celda vallada.
Lectura relacionada
- Máquina horizontal de bobinado y flejado de alambre de acero
- Enrollador automático de alambre
- Compactación y flejado de bobinas de alambre
Fuentes
- Detalles de la máquina y datos de la correa: Página del producto: máquina de bobinado y flejado de alambre de acero
- Sincronización del clip: tiempos de fotograma tomados del clip, 6 s entre fotogramas.
- Máquina en acción: el vídeo en YouTube
- Alcance de las normas: ISO 12100:2010, EN 415-10: 2014
Última revisión: 05/10/2026