Resumen ejecutivo
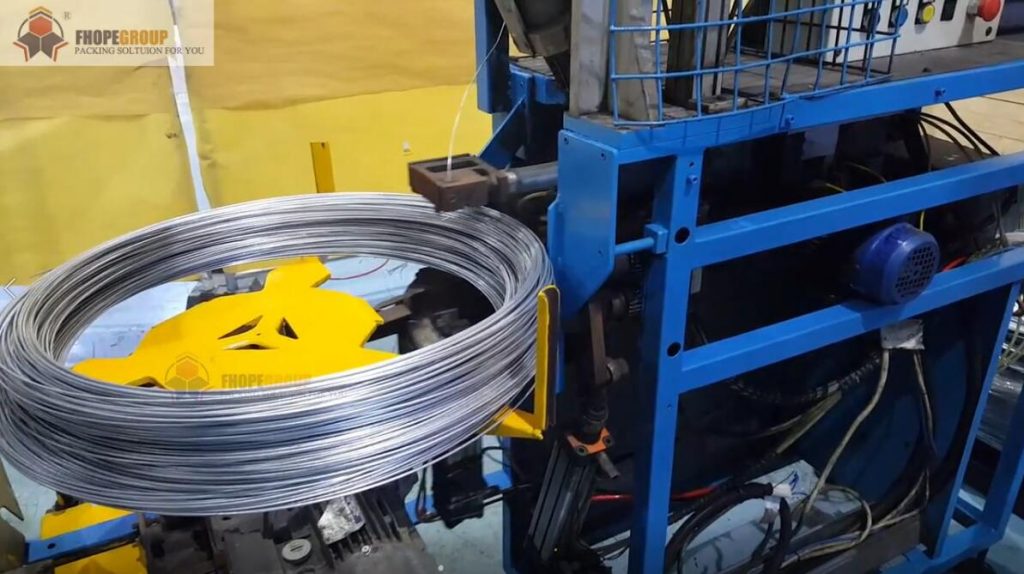
Una máquina bobinadora de tubos de aire de poliuretano con bobinadora enrolla el tubo neumático directamente desde una línea de extrusión en una bobina con brida, en lugar de en una bobina suelta sin soporte. La bobinadora mantiene una tensión uniforme en la banda, desplaza el tubo lateralmente a lo largo del ancho de la bobina para evitar el bobinado cruzado y cambia automáticamente el bobinado a una estación secundaria para que el proceso de extrusión anterior continúe sin interrupciones durante el cambio. Esta guía detalla la disposición de la máquina, las fórmulas de capacidad volumétrica de la bobinadora, la dinámica del control de tensión y los criterios de selección operativa, comparando las bobinas con las bobinas flejadas.
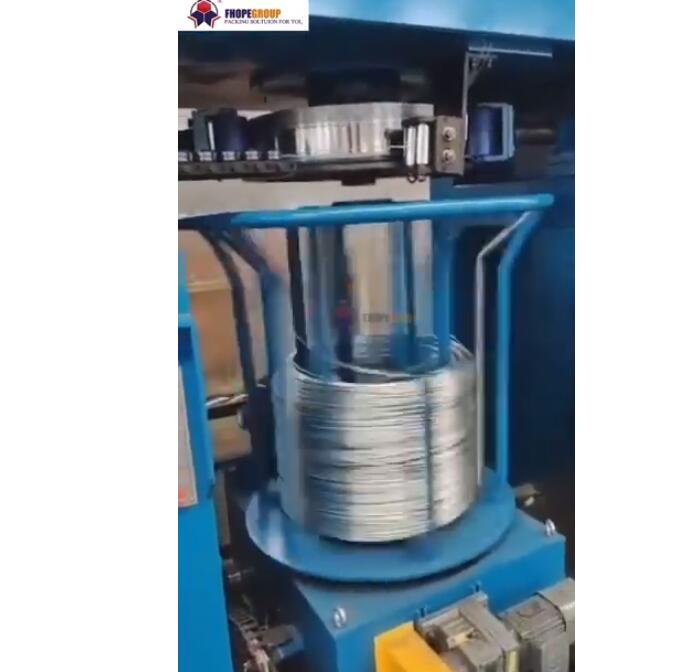
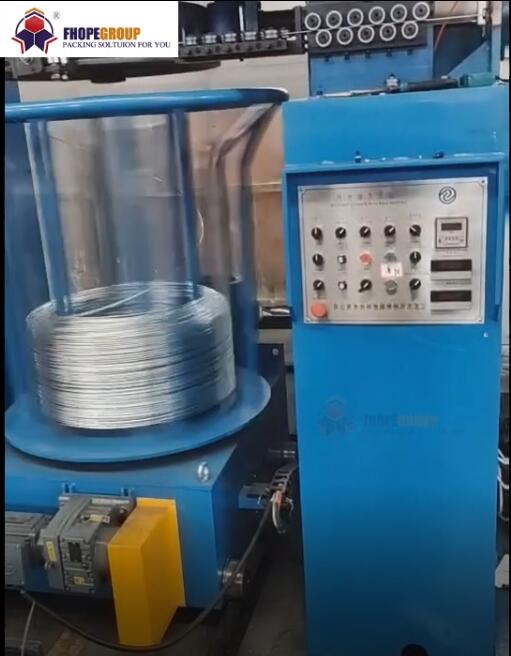
Cada estación de bobinado está construida sobre una robusta estructura de acero con un motor de accionamiento independiente, un eje de bobina en voladizo, ruedas guía de precisión de baja fricción y un regulador de tensión mecánico. Un armario de control dedicado, equipado con pulsadores industriales, lámparas indicadoras y una interfaz HMI, gestiona la secuencia de las estaciones. A medida que el tubo neumático de poliuretano pasa por el conjunto de ruedas guía, se enrolla uniformemente sobre el eje de bobina accionado, mientras que la estación adyacente permanece en espera, lista para la transición.
Índice
- ¿Por qué enrollar el tubo de poliuretano en una bobina?
- Cómo funciona el mecanismo de enrollado
- Capacidad de la bobina: cuántos metros
- Tensión y calidad de la colocación
- Bobina o bobina sujeta
- Lista de verificación de selección
- Seguridad
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
¿Por qué enrollar el tubo de poliuretano en una bobina?
Los tubos neumáticos de poliuretano (PU) y poliamida (nylon) presentan alta flexibilidad, resistencia estructural y memoria elástica natural. Al enrollarse en bobinas sueltas sin núcleo, el apilamiento continuo de paquetes suele provocar dobleces, ovalización bajo compresión y enredos en las bobinas internas durante el desenrollado en campo.
El enrollado en una bobina rígida con brida captura mecánicamente cada vuelta, evita el aplastamiento de las capas durante el transporte y permite a los usuarios finales desenrollar sin problemas las longitudes necesarias en dispensadores estándar sin tener que desenrollar todo el paquete. Las longitudes continuas, como 100 m o más de tubo neumático de pequeño diámetro, ofrecen el mayor retorno de la inversión cuando se empaquetan en bobinas. Por el contrario, los haces de tubos cortos para el consumidor siguen siendo más económicos como bobinas sueltas sujetas con correas.
Cómo funciona el mecanismo de enrollado
- Alimentar: El tubo entra en la bobinadora desde la línea de extrusión, aguas abajo del baño de refrigeración por agua y la unidad de arrastre, o desde una bobina maestra primaria en las operaciones de rebobinado secundario.
- tensión: Las ruedas guía ajustables y un tensor específico mantienen una fuerza de tracción calibrada, evitando el deslizamiento por holgura sin alargar plásticamente la pared del tubo.
- Atravesar: Un sistema de desplazamiento mecánico o servoaccionado automatizado coloca el tubo de manera uniforme a lo largo del ancho de desplazamiento de la bobina, superponiéndolo vuelta a vuelta con una precisión de ajuste del paso.
- Sincronización de velocidad: Un inversor de frecuencia variable ajusta continuamente la velocidad de rotación del eje a medida que aumenta el diámetro del bobinado durante la formación del paquete, adaptándose a la velocidad de la línea de arrastre. La sincronización precisa mediante la posición del brazo tensor o la retroalimentación de tensión activa en bucle cerrado se confirma durante la cotización técnica.
- Cambio continuo: El PLC integrado realiza un seguimiento continuo del avance lineal. Al alcanzar la longitud objetivo preestablecida, el tubo se sujeta y se corta, y la línea se desvía inmediatamente a la estación de bobinado alternativa sin detener la extrusión aguas arriba.
- Descargar: La bobina terminada se fija en el extremo exterior, se desengancha mecánicamente del eje en voladizo y se traslada para su embalaje.
El sistema funciona bajo control centralizado mediante PLC e HMI, con modos automático y manual seleccionables [clasificación del fabricante]. Los sensores integrados detectan continuamente la posición del tubo y el estado de alimentación, mientras que las rutinas de diagnóstico automáticas activan alarmas visuales y sonoras si se produce una pérdida de tensión o fallos en el proceso [clasificación del fabricante].
Capacidad de la bobina: cuántos metros
La capacidad de sujeción teórica de un carrete cilíndrico con brida está determinada por la geometría del carrete y el diámetro exterior del tubo (DE):
- Vueltas por capa = ancho de recorrido ÷ diámetro exterior del tubo
- Capas = (diámetro de la brida − diámetro del núcleo) ÷ 2 ÷ diámetro exterior del tubo
- Longitud total ≈ 3.14 × diámetro medio × vueltas por capa × capas
Donde: Diámetro medio = (diámetro de la brida + diámetro del núcleo) ÷ 2.
El siguiente cálculo ilustra la capacidad de un tubo de 8 mm de diámetro exterior enrollado en una bobina con un núcleo de 200 mm, un diámetro de brida de 400 mm y un ancho transversal de 300 mm (ejemplo ilustrativo únicamente):
| Comprobar | Cálculo | Resultado |
|---|---|---|
| Turnos por capa | 300 ÷ 8 | 37 curvas |
| Capas | (400 − 200) ÷ 2 ÷ 8 | capas 12 |
| Turnos totales | × 37 12 | 444 curvas |
| Diámetro medio | (400 + 200) ÷ 2 | 300 milímetros (0.3 metros) |
| Largo total | 3.14 × 0.3 m × 444 | sobre 418 m |
| Tiempo de llenado a 30 m/min | 418 ÷ 30 | sobre 14 min |
El tiempo del ciclo de llenado determina la frecuencia de transferencia de la estación y define el intervalo de tiempo disponible para que el operario suelte la bobina, descargue el carrete terminado y cargue un núcleo de bobina vacío. En la práctica, la capacidad útil neta es ligeramente inferior a los máximos teóricos, ya que la capa más externa requiere espacio libre por debajo del borde de la brida para evitar derrames en los bordes. Las dimensiones finales del núcleo de la bobina, la brida y el recorrido se verifican al realizar el presupuesto.
Tensión y calidad de la colocación
Mantener una tensión de línea y una cinemática de desplazamiento calibradas influye directamente en la integridad estructural del conjunto y en las tolerancias dimensionales de la tubería:
- Tensión insuficiente: Las vueltas de bobinado pierden agarre entre capas, lo que provoca que los paquetes queden sueltos y se deformen, se comben o colapsen durante el desenrollado a alta velocidad.
- Tensión excesiva: Los tubos de poliuretano elastomérico blando se alargan axialmente bajo una tensión excesiva, reduciendo su diámetro exterior y disminuyendo el espesor de sus paredes. Esta variación dimensional puede provocar fugas o la rotura de los racores neumáticos de precisión.
- Desajuste de pendiente en la travesía: Una velocidad de desplazamiento incorrecta en relación con las RPM del eje provoca superposición entre vueltas, huecos y abultamientos localizados en forma de barril a lo largo del recorrido del carrete.
La tensión de bobinado debe ajustarse al grado del polímero del tubo, su dureza y el espesor de la pared. Al configurar nuevos perfiles de producción, debe verificarse la estabilidad dimensional del diámetro exterior tanto en las primeras vueltas del núcleo interno como en las de la capa exterior.
Bobina o bobina sujeta
La elección entre bobinadoras de bobinado y máquinas de bobinado de bobina suelta depende de la presentación del paquete deseado y de los requisitos de embalaje secundario posteriores:
| Parámetro | Enrollador de bobinas de doble estación | Sistema de bobinado y flejado de bobinas sueltas (serie FCL) |
|---|---|---|
| Formato del paquete | Bobina/carrete rígido con brida | Bobina sin núcleo sujeta |
| Dimensiones del paquete | Configurado según el dibujo de la bobina, confirmado en el presupuesto. | Diámetro interior: 100–300 mm, diámetro exterior: 300–400 mm, ancho: 100 mm |
| Envoltura enrollable (familia FCL) | Geometría de bobina personalizada | Bobina con diámetro exterior de 200–600 mm, diámetro interior de 180–250 mm y altura de 40–140 mm [clasificación del fabricante] |
| Peso del paquete terminado | Depende de las dimensiones de la bobina. | 8-50 kg |
| Traslado de la estación | Apertura mecánica continua en doble estación | Bobinado continuo de doble rueda con descarga neumática [clasificación del fabricante] |
| Manipulación de materiales de embalaje | Bobinado directo | Película estirable (PVC/PE/PP, espesor 25 µm, ancho 50–70 mm) mediante alimentación neumática de película [clasificación del fabricante] |
| Operaciones downstream | Etiquetado de bridas, embalaje de cajas maestras | Flejado exterior, envoltura con film estirable perimetral, paletización robótica |
Nota: Las velocidades de ciclo de 18 a 35 s por bobina, las velocidades de rotación de hasta 100 r/min y las especificaciones de alimentación de 380 V 60 Hz 3P se aplican estrictamente a la bobinadora de bobina suelta FCL independiente [clasificación del fabricante]. La bobinadora de doble estación funciona de forma continua, sincronizada con la velocidad de la línea de extrusión aguas arriba.
Lista de verificación de selección
- Especificaciones de los tubos: Sustrato polimérico (PU, nylon, PE, fluoropolímero) y tolerancias exactas de diámetro exterior/interior.
- Geometría del carrete: Longitud objetivo por bobina, diámetro exterior de la brida, diámetro del cuerpo del núcleo y ancho de recorrido total en función del equipo de desenrollado de su cliente.
- Velocidad de arrastre de la línea: Velocidades mínima y máxima de la línea de extrusión (m/min).
- Requisitos de automatización: Mecanismos automáticos de conteo de longitud en dos estaciones, corte neumático automático y sujeción de la cola.
- Configuración de la estación: Diseño de estación única (que requiere acumulador de línea) frente a conmutación continua de doble estación para evitar paradas en la línea de extrusión.
- Interfaz de embalaje secundario: Requisitos posteriores para tapas protectoras de bridas, cajas maestras de cartón corrugado o celdas de paletización.
Seguridad
La maquinaria está diseñada en pleno cumplimiento de las normas de seguridad europeas armonizadas:
- EN ISO 12100:2010: Principios de evaluación y reducción de riesgos para el diseño de maquinaria industrial.
- Y 415-10: Requisitos generales de seguridad para las máquinas de envasado y las unidades de manipulación secundaria asociadas.
- Y 60204-1: Requisitos de seguridad eléctrica, aislamiento y puesta a tierra para máquinas industriales.
Los principales riesgos operativos incluyen la energía rotacional de alta velocidad en el eje de la bobina y los puntos de atrapamiento mecánico entre los rodillos guía del tubo entrante y los conjuntos del carro de desplazamiento. Cada estación está equipada con protección física perimetral con enclavamiento, barreras antipinzamiento de baja fricción y pulsadores de parada de emergencia de doble canal de categoría 4 ubicados en ambas estaciones del operador.
Preguntas frecuentes sobre ingeniería
P: ¿Qué materiales de tubería se pueden enrollar en el sistema de bobina de doble estación? R: El sistema admite tubos neumáticos de poliuretano termoplástico (PU), poliamida/nylon (PA6, PA11, PA12), polietileno (PE) y PVC flexible.
P: ¿Es necesario detener o reducir la velocidad de la línea de extrusión durante el cambio de bobina? R: No. La bobinadora cambia automáticamente la alimentación del tubo al eje de bobina vacío secundario al alcanzar la longitud de lote programada, lo que permite que la línea de extrusión funcione a velocidad constante.
P: ¿Cómo se calcula la capacidad de embalaje real para dimensiones de bobina personalizadas?
A: Aplique la fórmula volumétrica: Length ≈ 3.14 × [(Flange Diameter + Core Diameter) ÷ 2] × [Traverse Width ÷ Tube OD] × [(Flange Diameter − Core Diameter) ÷ (2 × Tube OD)]Normalmente se deduce un margen de seguridad del 5 al 10 % para tener en cuenta la holgura del borde de la brida.
P: ¿Se puede adaptar esta máquina para producir bobinas sin núcleo y flejadas? R: Las bobinas sin núcleo y flejadas requieren la máquina de bobinado y flejado horizontal de la serie FCL, que cuenta con mandriles colapsables y unidades de flejado neumáticas integradas en lugar de ejes de carrete con brida.
El próximo paso
- Envíe sus parámetros técnicos: Envíe las dimensiones exteriores e interiores del tubo, las velocidades de la línea de arrastre de extrusión y los planos de ingeniería de la bobina objetivo a info@fhopepack.com.
- Propuesta de ingeniería: Nuestro equipo de ingeniería calcula las limitaciones de par, las relaciones de transmisión y la cinemática del cambio de estación.
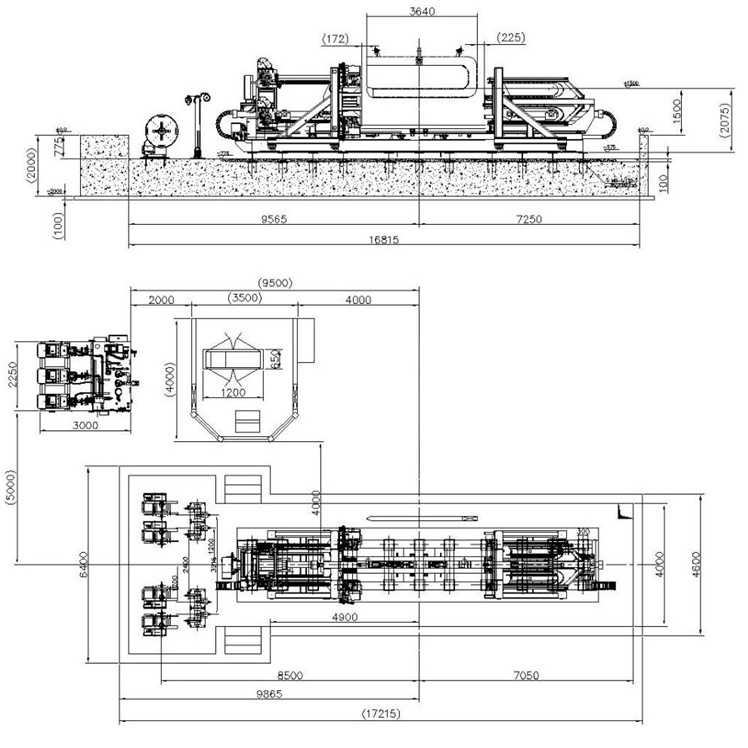
- Cita formal: Reciba un plano detallado de la distribución del equipo, una hoja de especificaciones funcionales y un presupuesto formal en un plazo de 24 horas.
Lectura relacionada
- Enrollador automático de mangueras
- Enrolladora de mangueras FPH-200
- Descripción general en video de la máquina de empaquetado de mangueras en bobina
Fuentes
- Especificaciones del enrollador automático de tuberías FHOPE FCL100 / FCL-H300
- Especificaciones de la máquina automática de bobinado y flejado de tuberías FHOPE FCL-200 / FCL-H600
- EN ISO 12100:2010; EN 415-10; EN 60204-1 Normas de seguridad de maquinaria
- Especificaciones cinemáticas de la estación de bobinado de doble estación para tubos de poliuretano industriales
Última actualización: 29 de mayo de 2026