Resumen ejecutivo
Los tubos rígidos, las barras y los perfiles extruidos salen de las sierras de corte o las mesas de enfriamiento de extrusión como unidades individuales discretas, pero el transporte logístico exige la consolidación en paquetes maestros. El conteo manual, el anidamiento y el flejado con listones de madera generan cuellos de botella importantes, discrepancias en el recuento de piezas y desgaste por fricción en acabados de fábrica o anodizados. Un sistema automatizado de empaquetado y embalaje orbital con película estirable integra la separación, la indexación, el conformado mecánico y la contención continua de la película orbital en una celda en línea unificada. Este boletín técnico detalla la arquitectura de la línea, los parámetros cinemáticos de la envolvedora orbital FHOPE E200, los modelos matemáticos para calcular el diámetro circunscrito del paquete a partir del recuento de piezas y los criterios de selección de adquisición.
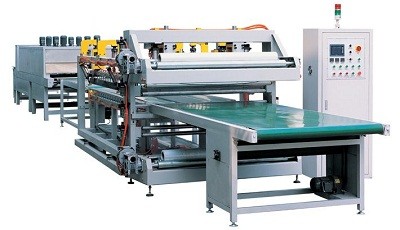
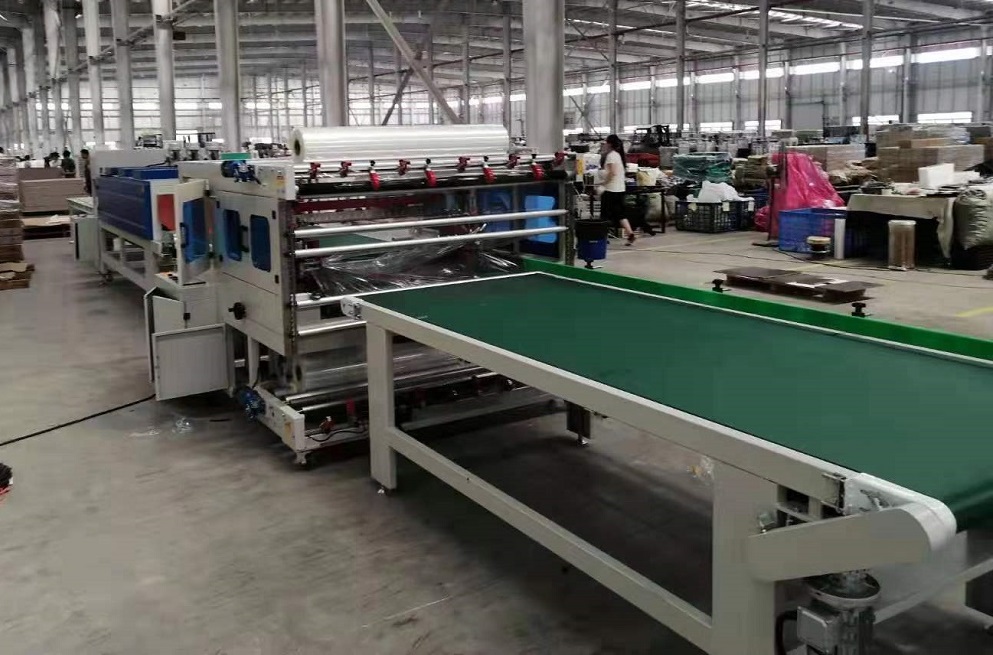
La célula de embalaje integrada automatiza la transferencia de perfiles de aluminio extruido mediante cadenas de transferencia transversal revestidas de poliuretano, colocando las piezas con precisión en una cavidad de formación ajustable antes de que los rodillos de alimentación de poliuretano motorizados transfieran el paquete a través de una envolvedora de anillo orbital para su encapsulación con film de alta tensión. La automatización centralizada mediante interfaz hombre-máquina (HMI) coordina la alimentación de las piezas, el posicionamiento neumático de las abrazaderas y la velocidad del anillo giratorio para mantener la integridad estructural de los paquetes delicados.
Índice
- ¿Por qué agrupar y empaquetar en una línea continua?
- Cómo funciona la línea de envasado automatizada
- Datos técnicos del envoltorio orbital FHOPE E200
- Cálculo de las dimensiones del paquete a partir del número de piezas
- Lista de verificación para la selección de ingenieros
- Seguridad y cumplimiento de la maquinaria
- Preguntas frecuentes sobre ingeniería
- Siguiente paso y solicitud de propuesta
- Lectura relacionada
- Fuentes y referencias técnicas
¿Por qué agrupar y empaquetar en una línea continua?
La separación entre el agrupamiento de paquetes y el embalaje protector introduce graves vulnerabilidades en la manipulación de las fresadoras de perfiles de alto rendimiento:
- Eliminación de la deriva del conteo: El traslado de paquetes sueltos y sin asegurar entre estanterías de anidamiento independientes y estaciones de flejado secundarias provoca inevitablemente errores de conteo manual y desplazamiento de piezas. El conteo mecánico en línea establece una validación digital y verificable de la receta.
- Protección de la integridad de la superficie: El apilamiento manual repetido, el apalancamiento de la madera y el deslizamiento suelto generan marcas de rozamiento, abrasión y desgaste en los acabados arquitectónicos de aluminio anodizado, con recubrimiento en polvo o pulido. Los brazos de transferencia sincronizados con amortiguación de poliuretano aseguran cada pieza sin fricción metal con metal.
- Retención de la geometría de anidamiento dinámico: Las guías de conformado accionadas por gravedad y cadena fijan los tubos en configuraciones redondas, cuadradas o hexagonales. La aplicación de una película estirable rotativa directamente en la salida de la cavidad de conformado congela la geometría del haz bajo tensión circunferencial radial antes de que las vibraciones durante la manipulación puedan provocar el colapso del conjunto.
- Eliminación de la mano de obra directa: Una sola celda automatizada reemplaza a 2 o 3 operarios dedicados al conteo manual, el flejado y el embalaje con film estirable, eliminando los cuellos de botella en la línea de descarga continua de sierras.
Cómo funciona la línea de envasado automatizada
[ Extruder / Cut-Off Saw ]
           │
           ▼
[ 1. Infeed Roller Table ] ── (Accumulation & Axial Alignment)
           │
           ▼
[ 2. Indexing Chain Transfer ] ── (Singulation, Optical Counting & Sorting)
           │
           ▼
[ 3. Pneumatic Forming Station ] ── (Pocket Collating: Round / Square / Hexagon)
           │
           ▼
[ 4. Powered Conveyor System ] ── (Infeed Clamp & Top-Hold Down Stabilization)
           │
           ▼
[ 5. Orbital Ring Wrapper (E200) ] ── (Rotary Pre-Stretch Film Encapsulation)
           │
           ▼
[ 6. Outfeed & Downstream Cells ] ── (Intermediate Strapping / Bagging / Offload)- Entrada y alineación: Las piezas extruidas llegan directamente desde la mesa de salida de la sierra a unos rodillos de poliuretano motorizados que registran y alinean los extremos delanteros del tubo contra un tope de referencia ajustable.
- Indexación y singularización: Las cadenas de transferencia planas, equipadas con orejetas de polímero, elevan los perfiles individualmente desde la zona de caída. Sensores fotoeléctricos retrorreflectantes verifican la presencia de las piezas y las contabilizan según la receta del PLC.
- Anidamiento y formación: Los tubos individuales caen secuencialmente en una cavidad mecánica ajustable. Unas guías laterales, accionadas por cilindros neumáticos o volantes manuales, comprimen y compactan el lote hasta formar una configuración densa redonda, cuadrada, rectangular o hexagonal anidada.
- Sistema de transporte de entrada de paquetes: Los rodillos de sujeción superior, accionados neumáticamente, sujetan la matriz desenrollada. Unos rodillos cilíndricos planos o con ranura en V, accionados axialmente, desplazan el paquete compacto hacia la garganta de la envolvedora.
- Encapsulación orbital: El anillo giratorio impulsa un carro de película alrededor del haz que se desplaza continuamente. Unidades de tensión de preestiramiento por fricción mecánica o electrónica envuelven la película estirable de LLDPE (o papel crepé/VCI) con solapamientos helicoidales preseleccionados (del 10 % al 90 %).
- Corte, sujeción y salida automáticos: Una cortadora neumática integrada corta limpiamente el extremo de la película y lo elimina contra el cuerpo del paquete. El paquete encapsulado se descarga en una cinta transportadora de salida, ya sea por gravedad o mediante rodillos motorizados, para su posterior empaquetado fuera de línea, flejado con PET o inserción en bolsas de empaquetado.
Datos técnicos del envoltorio orbital FHOPE E200
La envolvedora orbital horizontal FHOPE E200 proporciona el embalaje primario para paquetes pequeños y medianos, grupos de varillas y extrusiones individuales:
| Parámetro operativo | Especificación métrica (configuración estándar E200) |
|---|---|
| Sección transversal exterior del paquete (DE) | De 50 mm como mínimo a 200 mm como máximo. |
| Longitud útil del paquete | 1,000 mm mínimo a desviación máxima personalizada |
| Rango de peso de la carga útil | De 8 kg a 100 kg (capacidad estándar de la cinta transportadora) |
| Transportadores de entrada y salida | Dos mesas transportadoras motorizadas de 2,000 mm (de rodillos en V o planas). |
| Velocidad de transporte lineal | De 6 m/min a 12 m/min (sincronización de velocidad regulada por variador de frecuencia) |
| Velocidad de rotación del anillo | Hasta 150 RPM (control vectorial de frecuencia variable) |
| Rango de superposición de la película | Del 10% al 90% (programable mediante la relación de velocidad del carro y de la línea) |
| Especificaciones de los materiales de embalaje | Film estirable fundido de LLDPE, cinta de plástico tejida o papel crepé VCI. |
| Núcleo y ancho del rollo de película | Diámetro interior del núcleo: 50 mm / 76 mm; Ancho de la película: 100 mm a 150 mm |
| Perímetro de seguridad operativa | Cerramientos de malla de seguridad electrosoldados con puertas de acceso entrelazadas. |
| Arquitectura del sistema de control | Plataforma PLC Siemens o Delta con interfaz hombre-máquina (HMI) de pantalla táctil para el operador. |
Nota: Para diagonales de haces que superen los 200 mm, los chasis de máquinas más grandes (series E300, E400 o E600) están diseñados con diámetros internos de anillo correspondientes para adaptarse a las holguras objetivo.
Cálculo de las dimensiones del paquete a partir del número de piezas
Para seleccionar el marco correcto del anillo de envoltura orbital, es necesario hacer coincidir la envoltura circunscrita máxima del haz con la abertura libre de la garganta del anillo de envoltura.
El anillo debe alojar la diagonal exterior absoluta, incorporando un espacio libre de seguridad para las desviaciones de rectitud del perfil y el desplazamiento del carro de la película:
D_ring ≥ D_circumscribed + Clearance Margin(Donde es obligatorio un margen de seguridad mínimo de 30 mm a 50 mm para evitar impactos mecánicos durante la rotación a alta velocidad).
      SQUARE BUNDLE GEOMETRY                HEXAGONAL BUNDLE GEOMETRY

      ┌───┬───┬───┬───┬───┐                     ╭───╮   ╭───╮   ╭───╮
      │ O │ O │ O │ O │ O │ H                ╭───╮   ╭───╮   ╭───╮   ╭───╮
      ├───┼───┼───┼───┼───┤               ╭───╮   ╭───╮   ╭───╮   ╭───╮   ╭───╮
      │ O │ O │ O │ O │ O │               │ O │ O │ O │ O │ O │ O │ O │ O │ Corner
      ├───┼───┼───┼───┼───┤               ╰───╯   ╰───╯   ╰───╯   ╰───╯   ╰───╯   Width
      │ O │ O │ O │ O │ O │                  ╰───╯   ╰───╯   ╰───╯   ╰───╯
      └───┴───┴───┴───┴───┘                     ╰───╯   ╰───╯   ╰───╯
            W (Width)                                Flat-to-Flat
      Diagonal = W × √2                     Width ≈ (2n - 1) × Piece OD
1. Formaciones de matrices cuadradas
Para configuraciones cuadradas simétricas donde N_row es igual al número de piezas a lo largo de la base:
- Ancho del paquete (
W):W = N_row × Tube_OD - Altura del paquete (
H):H = N_row × Tube_OD - Recuento total de piezas (
Q):Q = (N_row)² - Diámetro diagonal circunscrito (
D_diag):D_diag = W × √2 ≈ W × 1.4142
Ejemplo de cálculo de ingeniería: Para un tubo de 25 mm de diámetro exterior configurado en un haz cuadrado de 5 × 5 (25 unidades en total):
W = 5 × 25 mm = 125 mmD_diag = 125 mm × 1.4142 ≈ 176.8 mm- Verificación del tamaño del anillo: 176.8 mm cabe dentro del diámetro máximo del paquete de 200 mm del E200. Sin embargo, un haz de 6 × 6 del mismo tubo de 25 mm produce
W = 150 mmdandoD_diag = 150 mm × 1.4142 ≈ 212.1 mmEsto excede la apertura del E200 y exige el uso de un modelo E300.
2. Agrupamiento hexagonal regular (anidamiento en panal)
El agrupamiento hexagonal denso proporciona la máxima estabilidad geométrica bajo tensión circunferencial de la película estirable. Para un hexágono que tenga n tubos a lo largo de cada borde lateral exterior:
- Recuento total de piezas (
Q_hex):Q_hex = 3n(n − 1) + 1 - Dimensión máxima en las esquinas (
D_corner):D_corner ≈ (2n − 1) × Tube_OD - Dimensión entre pisos (
D_flat):D_flat ≈ [1 + (n − 1) × √3] × Tube_OD
Ejemplo de cálculo de ingeniería:
Para un haz hexagonal con n = 4 Piezas por borde utilizando un tubo de 25 mm de diámetro exterior:
Q_hex = 3 × 4 × (4 − 1) + 1 = 37 piecesD_corner ≈ (2 × 4 − 1) × 25 mm = 175.0 mm- Verificación del tamaño del anillo: 175 mm se encuentra dentro del rango de procesamiento E200.
Lista de verificación para la selección de ingenieros
Antes de especificar el diámetro del anillo, el paso de la cadena y la cinemática de manipulación, establezca los siguientes parámetros de referencia del proyecto:
- Geometría del perfil de la pieza: Diámetro exterior del tubo, espesor de pared o sección transversal detallada del perfil CAD (ancho × alto) y rango de longitud de corte (mínimo/máximo en mm).
- Destinos del paquete de sobres: Cantidad objetivo de piezas por paquete, configuraciones de embalaje requeridas (cuadrada, hexagonal o capa plana) y peso bruto máximo del paquete (kg).
- Tasa del ciclo ascendente: Velocidad de salida del perfil desde la mesa de enfriamiento o tiempo de ciclo de piezas por minuto de la sierra de corte en frío.
- Especificación del material de embalaje: Película de contención primaria (película estirable de LLDPE de 20 a 35 µm de espesor), barrera anticorrosión VCI o papel crepé neutro grueso.
- Módulos de unitarización posteriores: Requisito de cabezales de flejado secundarios de PET/Acero, embolsado en línea con funda de polietileno o paletizado maestro robótico.
- Grado de sensibilidad superficial: Verificación del acabado de laminación en bruto, anodizado arquitectónico, electroforesis de alto brillo o recubrimiento en polvo para especificar revestimientos de rodillos de poliuretano, UHMW-PE o nailon.
Seguridad y cumplimiento de la maquinaria
Las células automatizadas de empaquetado y embalaje de FHOPE están diseñadas en estricto cumplimiento de las normas de seguridad y los estándares industriales europeos armonizados:
- Evaluación de riesgos y principios de diseño: Certificado para EN ISO 12100: 2010 para la mitigación integral de riesgos del sistema.
- Seguridad funcional de la máquina de envasado: Totalmente compatible con EN 415-10: 2014, que regula los requisitos de seguridad específicos para las envolvedoras horizontales orbitales de film estirable, incluidos los mecanismos automáticos de alimentación, corte y sujeción.
- Seguridad eléctrica y arquitectura: Construido para EN 60204-1: 2018, que incluyen armarios industriales con clasificación IP54, circuitos de control de 24 V CC, relés de seguridad (clasificación PLe / Categoría 4) y enclavamientos de parada de emergencia.
- Aislamiento físico: Completamente cerrado por una malla perimetral electrosoldada con puertas de servicio enclavadas de categoría específica para evitar la intrusión humana en la trayectoria dinámica del anillo orbital.
- Amortiguación del movimiento dinámico: Los variadores de frecuencia programables (VFD) controlan los perfiles de aceleración y desaceleración en forma de S, evitando el desplazamiento mecánico del haz de cables durante arranques rápidos o paradas de emergencia inesperadas en la línea.
Preguntas frecuentes sobre ingeniería
P: ¿Puede esta línea automatizada procesar perfiles no circulares o asimétricos? R: Sí. Admite secciones rectangulares huecas extruidas, perfiles de canal para ventanas y perfiles planos macizos. Los bloques de conformado de poliuretano mecanizados a medida, los empujadores neumáticos laterales ajustables y las guías servoaccionadas controladas por recetas permiten un ajuste fiable de las secciones asimétricas.
P: ¿Puede la línea de empaquetado sincronizarse directamente con una sierra de corte móvil? R: Sí. El sistema recibe señales de sincronización de ciclo (contacto seco o Profinet/EtherNet/IP) de los rodillos de descarga de la sierra aguas arriba, almacenando las extrusiones individuales en la cadena de indexación sin interferencias de la línea de producción.
P: ¿El envolvedor orbital proporciona la rigidez adecuada o es necesario el flejado? R: Para paquetes cortos o medianos de menos de 50 kg, el film estirable de alta tensión con un alto grado de solapamiento (50 %-70 %) proporciona la rigidez suficiente para el almacenamiento en almacén. Para paquetes industriales pesados o para transporte de exportación, se debe colocar una unidad de flejado automática en línea más adelante para aplicar flejes de PET o acero directamente sobre el paquete preenvuelto.
P: ¿Se puede adaptar la envolvedora orbital E200 a una estación de empaquetado manual existente? R: Sí. La envolvedora E200 funciona como una celda de empaquetado autónoma equipada con sensores ópticos independientes, cintas transportadoras de entrada/salida motorizadas y un subpanel de control independiente, lo que permite una colocación en línea sin problemas a la salida de las estanterías de clasificación tradicionales.
Siguiente paso y solicitud de propuesta
Para recibir una propuesta de equipamiento y un plano de distribución general en 2D/3D para su área de acabado:
- Enviar especificaciones del producto: Envíe por correo electrónico los planos de dimensiones de su perfil, la cantidad de paquetes objetivo, las longitudes de los paquetes terminados y las tasas de descarga de extrusión a info@fhopepack.com.
- Evaluación de ingeniería: Nuestro equipo de proyecto valida los márgenes de garganta del anillo orbital, las capacidades de carga de la cinta transportadora y los ciclos de accionamiento de indexación.
- Cotización formal llave en mano: Reciba una propuesta comercial detallada, un diseño mecánico y un análisis de la tasa de ciclo en un plazo de 24 horas.
Lectura relacionada
- Envolvedora horizontal de film estirable E200 (producto)
- Máquina horizontal totalmente automática para el enrollado de varillas y perfiles de aluminio (vídeo)
- Máquina automática para la fabricación de paquetes y el encuadernado con film (vídeo)
- Máquina de empaquetado de bolsas en paquetes de perfiles de aluminio (vídeo)
Fuentes y referencias técnicas
- Documentación técnica de ingeniería de FHOPE: Manual de operación y cinemática de la envolvedora orbital horizontal E200.
- Normas ISO: ISO 12100:2010 Seguridad de las máquinas — Principios generales de diseño — Evaluación y reducción de riesgos.
- Comité Europeo de Normalización: EN 415-10:2014 Seguridad de las máquinas de envasado — Parte 10: Requisitos generales.
- Normas CEI: IEC/EN 60204-1:2018 Seguridad de la maquinaria — Equipos eléctricos de las máquinas — Parte 1: Requisitos generales.
- Archivo de proyectos de ingeniería: Datos del sistema automatizado de extrusión, empaquetado y encapsulado por estiramiento.
Última revisión: 20/10/2026