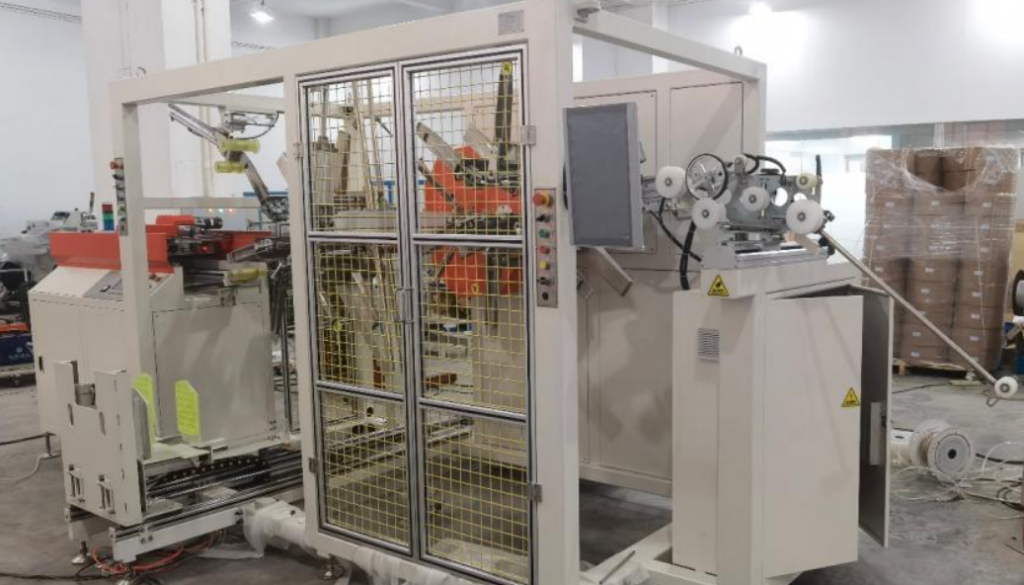
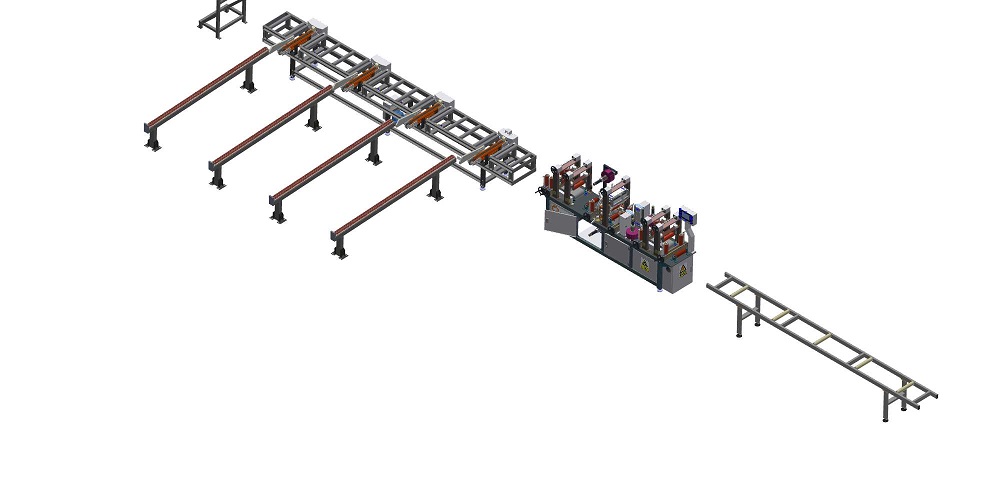
Resumen ejecutivo: Nuestra máquina atadora de perfiles de aluminio ata subpaquetes con bandas de film en 3 o 4 estaciones . El anillo de cada estación sujeta un rollo de film en un mandril de embrague que mantiene la tensión constante hasta que se termina el rollo. Ajustamos las estaciones a la longitud de sus perfiles y pasamos los paquetes atados a la zona de envoltura.
Índice
- Cómo funciona el atado de haces
- Adónde van las corbatas
- Tensión y desenrollado de la película
- Configuración del ciclo
- ¿Qué sucede después de atar?
- Servicios públicos y seguridad
- Lista de verificación de selección
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
Cómo funciona el atado de haces
Los operarios colocan el paquete de perfiles en la plataforma, y la máquina lo posiciona automáticamente antes de atarlo. En cada estación, un anillo gira alrededor del paquete y coloca una banda de película. Una cuchilla corta la película al final de cada ciclo, ya que las estaciones funcionan en modo intermitente.
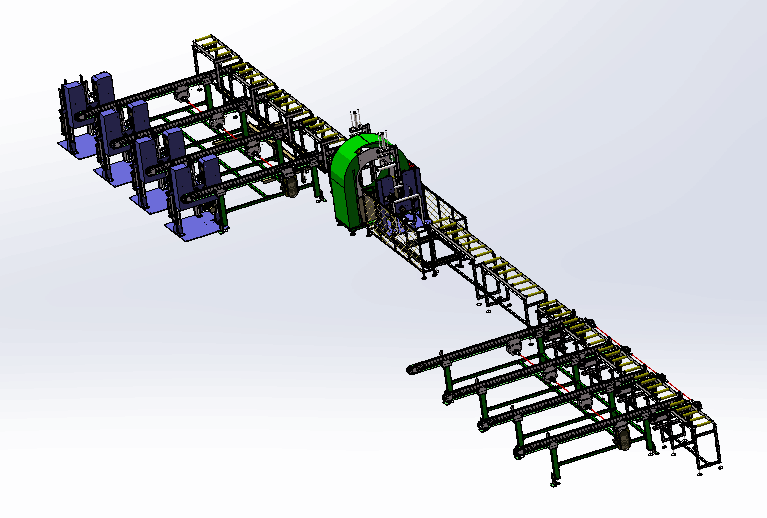
Tras atar los paquetes, un operario los retira uno a uno. En nuestro vídeo, los perfiles se detienen en una hilera de estaciones de atado, cada una con su propio rollo de película, antes de continuar.
Adónde van las corbatas
La máquina tiene entre 3 y 4 estaciones de atado. Según la configuración, las estaciones atan varios puntos en un mismo haz o trabajan una al lado de la otra en haces separados. A continuación se muestra un ejemplo de la separación entre los puntos de atado para un haz de 6 m, con los puntos de atado a poca distancia de cada extremo:
| Lazos por paquete | puestos de trabajo | Espaciado |
|---|---|---|
| 3 | extremos y centro | poco menos de 3 metros |
| 4 | extremos y dos puntos interiores | poco menos de 2 metros |
Los perfiles más largos o flexibles suelen necesitar el cuarto amarre. Para longitudes mixtas, ajustamos las posiciones según su lista de longitudes.
Tensión y desenrollado de la película
Cada anillo sujeta el rollo de película a un mandril mediante un mecanismo de sujeción especial. Este mecanismo mantiene la tensión constante hasta que se termina el rollo, de modo que las últimas bandas quedan tan tensas como las primeras.
| Parámetro | Detail |
|---|---|
| Velocidad del anillo | regulado por un inversor electrónico |
| Tensión de la película | constante, mediante embrague en el mandril |
| Agotamiento del rollo o rotura de la película | Parada automática y advertencia para el operador |
| Corte de película | cuchilla al final de cada ciclo |
| Tiempos de ciclo | adaptado a sus necesidades |
Configuración del ciclo
Las estaciones funcionan en modo intermitente, y los tiempos se pueden ajustar según sus necesidades. Ejemplo ilustrativo: si un ciclo de atado dura 20 s y la carga dura 20 s, una estación procesa un paquete cada 40 s, o 90 paquetes por hora. Cuando las estaciones trabajan simultáneamente en paquetes separados, la producción aumenta proporcionalmente al número de estaciones.
En la propuesta, confirmamos el tiempo real de vinculación de su paquete.
¿Qué sucede después de atar?
| Paso | Equipos |
|---|---|
| Despegar | El elevador carga los paquetes uno por uno. |
| Transfer | Las cintas transportadoras reforzadas llevan los subpaquetes a la mesa de rodillos de entrada de la envolvedora. |
| Centrado | Los rodillos de centrado mantienen los perfiles centrados antes del anillo. |
| Envoltura | Máquina de envoltura en espiral, papel o película. |
| Encintado final | El flejado con cinta se sincroniza con el envoltorio. |
Servicios públicos y seguridad
Diseñamos cada línea según las necesidades específicas de la planta, por lo que el consumo de energía eléctrica y aire comprimido se especifica en la propuesta. La parada automática en caso de rotura de la película o agotamiento del rollo protege el paquete y alerta al operario. Las normas aplicables dependen del mercado de destino. Para los mercados CE, la norma ISO 12100 establece el método de evaluación de riesgos y la norma EN 415-10 define los requisitos generales para las máquinas de envasado.
Lista de verificación de selección para la atación de paquetes
- Longitudes de perfil y tamaños de paquete.
- Lazos por paquete y paquetes por hora.
- Carga manual o transferencia automática.
- Envolver y sellar los extremos con cinta adhesiva después de atar.
- Plano de distribución con espacio en planta.
Preguntas frecuentes sobre ingeniería
P: ¿Cuántas estaciones de atado necesitamos? R: La máquina tiene de 3 a 4 estaciones. Elegimos la cantidad y la disposición según sus longitudes y producción.
P: ¿Disminuye la tensión a medida que se va desbocar el rollo de película? R: No. Un embrague en el mandril mantiene la tensión constante hasta que se termina el rollo.
P: ¿Qué sucede si la película se rompe? R: La máquina se detiene por completo y avisa al operador.
P: ¿Podemos configurar el tiempo de amarre? R: Sí. Las estaciones funcionan con ciclos de arranque y parada, y los tiempos de ciclo se ajustan a sus necesidades en la línea.
P: ¿Adónde van los paquetes atados? R: Un elevador los retira uno por uno y unas cintas transportadoras los llevan a la máquina envolvedora.
El próximo paso
Planificamos sus estaciones de atado de paquetes en tres pasos:
- Envíe su plano de distribución con longitudes de perfil y tamaños de paquete para info@fhopepack.com.
- Reciba una propuesta en 48 horas., con el número de estaciones, posiciones y disposición.
- Solicitar una visita al sitio para adaptar las estaciones a su línea.
Lectura relacionada
- Máquina automática de envoltura y precintado de aluminio
- Línea de embalaje automática de perfiles de aluminio
- Envolvedora de subpaquetes de perfil de aluminio
- Vídeo: Máquina de embalaje y línea de envoltura de perfiles de aluminio
- Vídeo: máquina de envoltura elástica de perfiles de aluminio
Fuentes
- Puntos de amarre, tensión y transferencia: Página de la máquina automática de envoltura y precintado de aluminio
- Secuencia de líneas: Página de la línea de embalaje automático de perfiles de aluminio
- Máquina en acción: Nuestro vídeo de YouTube sobre cómo atar paquetes de perfiles de aluminio
- Alcance de las normas: ISO 12100:2010, EN 415-10: 2014
Última revisión: 04/10/2026