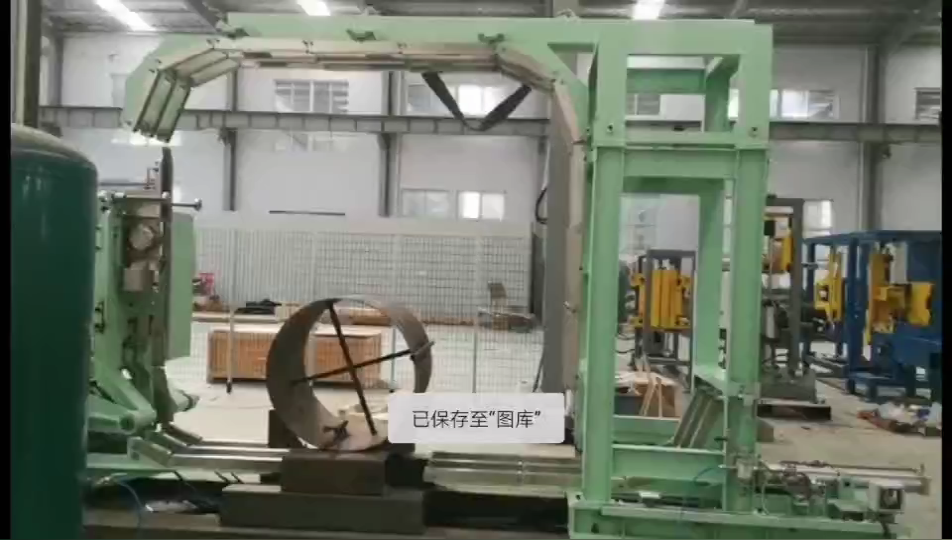
Resumen ejecutivo: El volteo y el enrollado de bobinas cortadas en una sola línea ahorran el uso de una grúa entre ambos pasos. Nuestra línea, que se muestra en este video, eleva cada bobina cortada de la posición horizontal a la vertical, la envuelve a través del orificio con una banda blanca de material y la envía a lo largo de la cinta transportadora. El film por bobina se obtiene a partir del número de vueltas alrededor de la bobina multiplicado por el perímetro de la sección.
Índice
- Lo que muestra el vídeo
- Cómo pasa una bobina a través de la línea
- Película por bobina
- Controles y seguridad
- Lista de verificación para la selección de una línea de volteo y enrollado de bobinas ranuradas
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
Lo que muestra el vídeo
Una bobina cortada llega a la cinta transportadora de nuestra línea con marco azul. La unidad superior levanta la bobina y la gira de posición horizontal a vertical.
La unidad de envoltura coloca una banda blanca a través del orificio y alrededor de la sección de la bobina. La bobina envuelta continúa por la cinta transportadora hasta la siguiente etapa. A la derecha se encuentra un armario de control con pantalla táctil, luz verde y botón rojo. Hay triángulos de advertencia amarillos en la protección de la máquina y en el armario, líneas amarillas que marcan el suelo y la inscripción FHOPE PACKING SOLUTION FOR YOU en el marco azul.
Cómo pasa una bobina a través de la línea
| Paso | Lo que sucede |
|---|---|
| Alimentación | La bobina llega a la cinta transportadora. |
| Poner patas arriba | La unidad superior gira la bobina de horizontal a vertical. |
| Envuelva | Se coloca una banda a través del ojo y alrededor de la sección. |
| Salida | La bobina enrollada avanza a lo largo de la cinta transportadora. |
El proceso de volteo y enrollado en una sola línea significa que la bobina no se mueve entre máquinas separadas.
Película por bobina
Ejemplo ilustrativo:
| Parámetro | Valor |
|---|---|
| Diámetro exterior e interior (ilustrativo) | 1,000 y 508 mm |
| Ancho de la ranura (ilustrativo) | 150 mm |
| Pared de la bobina, (1,000 − 508) ÷ 2 | 246 mm |
| Perímetro de la sección, 2 × (246 + 150) | 792 mm |
| Circunferencia media, π × 0.754 m | sobre 2.37 m |
| Anticipo por envoltura (ilustrativo) | 50 mm |
| Wraps, 2,370 ÷ 50 | sobre 47 |
| Película colocada, 47 × 0.792 m | sobre 37.2 m |
Un avance menor por vuelta proporciona mayor superposición y más película por bobina.
Controles y seguridad
La unidad de elevación levanta y gira una bobina completa, y la unidad de enrollado pasa a través del ojo de la bobina. Mantenga a las personas fuera de las líneas amarillas del piso mientras la línea esté en funcionamiento, y entre solo cuando esté detenida y aislada.
Las normas aplicables dependen del mercado de destino. Para los mercados CE, la norma ISO 12100 establece el método de evaluación de riesgos y la norma EN 415-10 establece los requisitos generales para las máquinas de envasado.
Lista de verificación para la selección de una línea de volteo y enrollado de bobinas ranuradas
- Rango de diámetro exterior e interior de la bobina y ancho de ranura.
- Bobina más pesada.
- Envuelva el material y superpóngalo.
- Orientación de la bobina necesaria después del enrollado.
- Bobinas por turno.
- Diseño de línea antes y después.
Preguntas frecuentes sobre ingeniería
P: ¿Qué hace la línea? R: Invierte las espirales de la hendidura, pasando de la posición horizontal a la vertical, y las envuelve a través del ojo.
P: ¿Cuánta película se necesita para una bobina? R: Vueltas por perímetro de la sección: 47 × 0.792 m da aproximadamente 37.2 m en nuestro ejemplo.
P: ¿Cuántas vueltas hay alrededor de una bobina? R: Circunferencia media por vuelta: 2,370 ÷ 50 mm da aproximadamente 47.
P: ¿Dónde están los controles? R: En un mueble a la derecha con pantalla táctil, luz verde y botón rojo.
P: ¿Puede aceptar mis anchos de corte? R: Envíenos el rango de ancho y los diámetros de las bobinas y nosotros configuraremos el volteador y el envolvedor.
El próximo paso
Planificamos su línea de volteo y enrollado de bobinas cortadas en tres pasos:
- Envíe su plano de distribución con diámetros, anchos y pesos de bobinas a info@fhopepack.com.
- Reciba una propuesta en 48 horas., con material de envoltura y superposición.
- Solicitar una visita al sitio para comprobar las bobinas por turno y la disposición de la línea.
Lectura relacionada
- Línea automática de embalaje de bobinas
- Vídeo: Sistema de embalaje de bobinas de acero cortadas
- Vídeo: Eliminación de daños en los bordes y defectos de telescopía con mecanismos de inclinación para bobinas de ranura.
Fuentes
- Contenido de la línea: Equipo de ingeniería de FHOPE, 4 de octubre de 2026
- Ejemplo de película: nuestro ejemplo práctico, valores ilustrativos
- Máquina en acción: nuestro video en YouTube
- Alcance de las normas: ISO 12100:2010, EN 415-10: 2014
Última revisión: 04/10/2026