1. Εισαγωγή
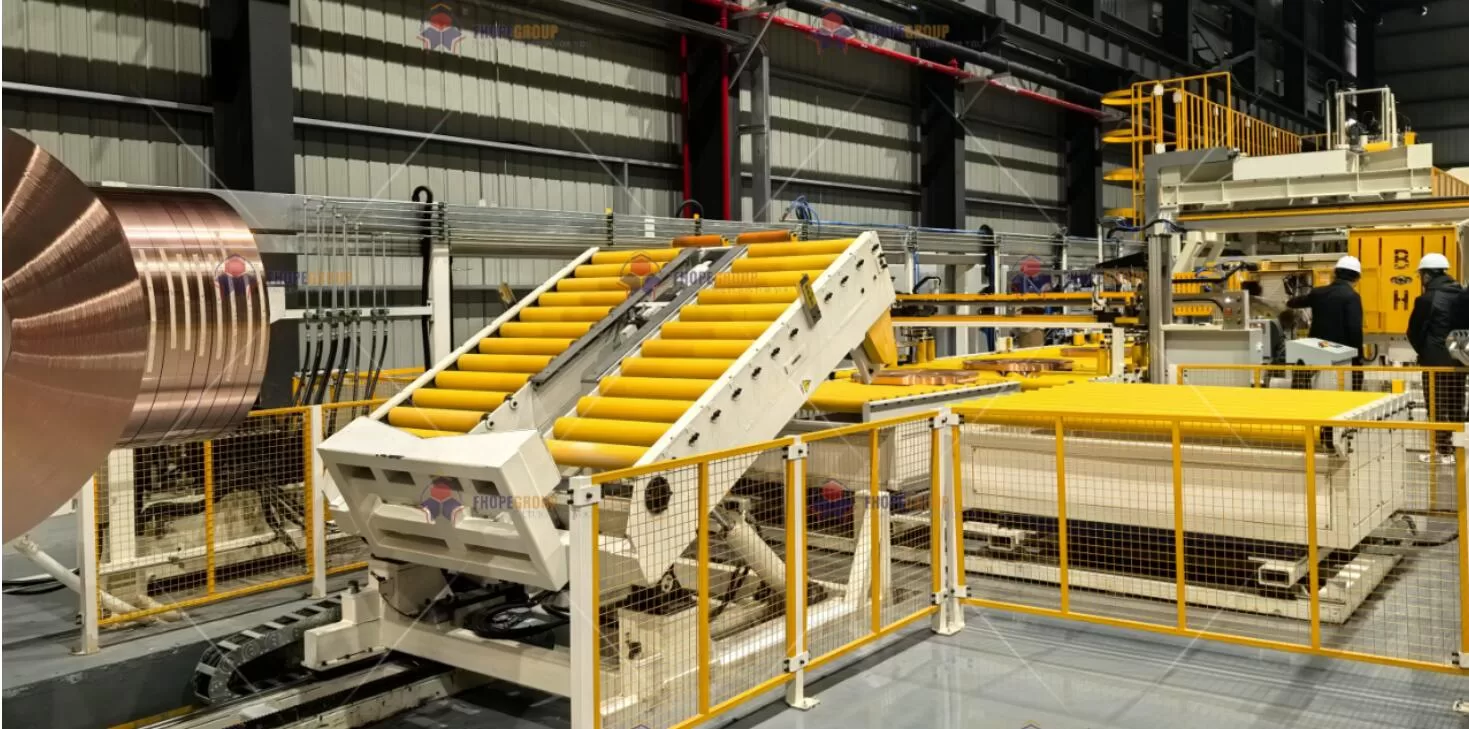
Στον τομέα της επεξεργασίας χαλύβδινων ρολλών , τα αυστηρά πρωτόκολλα δοκιμών είναι ζωτικής σημασίας για να επιβεβαιωθεί ότι κάθε κομμάτι εξοπλισμού - από την κύρια μηχανή συσκευασίας ρολλών έως τη μηχανή δεσίματος ρολλών και τη μηχανή στοίβαξης ρολλών - αποδίδει σύμφωνα ή και πάνω από τις σχεδιασμένες προδιαγραφές του. Αυτά τα μηχανήματα, που τροφοδοτούνται από έναν συνδυασμό ηλεκτρικών κινητήρων, σερβοσυστημάτων και υδραυλικών συστημάτων κίνησης, πρέπει να λειτουργούν άψογα υπό ποικίλες συνθήκες για να διατηρούν την απόδοση, την ασφάλεια και τη μακροπρόθεσμη αξιοπιστία.
Η φάση της δοκιμής δεν είναι απλώς μια μηχανική άσκηση. Είναι μια ολοκληρωμένη επικύρωση της απόδοσης του συστήματος, των κλειδαριών ασφαλείας, των αλγορίθμων ελέγχου και της ανθεκτικότητας των υλικών. Η ολοκληρωμένη δοκιμή φορτίου είναι ιδιαίτερα σημαντική για την επαλήθευση της ικανότητας διεκπεραίωσης μιας γραμμής συσκευασίας, της λειτουργικής ακρίβειας και της συμμόρφωσης με τα διεθνή πρότυπα (π.χ. ISO, EN, GB/T). Αυτό το έγγραφο προσφέρει μια εις βάθος ματιά στις πολυεπίπεδες διαδικασίες δοκιμών που διασφαλίζουν μια γραμμή συσκευασίας πηνίου υψηλής απόδοσης, που καλύπτει τα πάντα, από ελέγχους υποσυστατικών έως τελικές δοκιμές αποδοχής.
2. Επισκόπηση των στόχων της δοκιμής
Πριν σκιαγραφήσετε τα συγκεκριμένα βήματα δοκιμής, είναι χρήσιμο να αναφέρετε τους πρωταρχικούς στόχους:
-
Επικύρωση Μηχανικής Ανθεκτικότητας 1
- Επιβεβαιώστε ότι τα πλαίσια, τα στηρίγματα και τα κινούμενα μέρη μπορούν να αντέξουν φορτία σχεδιασμού (συχνά έως και 125% της ονομαστικής χωρητικότητας) χωρίς μόνιμη παραμόρφωση ή υποβάθμιση της απόδοσης.
- Αξιολογήστε τη διάρκεια της κόπωσης προσομοιώνοντας επαναλαμβανόμενους κύκλους που αντιπροσωπεύουν τις κανονικές απαιτήσεις παραγωγής.
-
Εξασφαλίστε την ηλεκτρική απόδοση και την απόδοση ελέγχου 2
- Βεβαιωθείτε ότι η λογική PLC, οι μονάδες μεταβλητής συχνότητας (VFD), οι σερβοκινητήρες και οι βρόχοι ανάδρασης αισθητήρα παράγουν με συνέπεια τις επιδιωκόμενες κινήσεις και ταχύτητες.
- Πραγματοποιήστε προσομοίωση σφάλματος για να επιβεβαιώσετε τις ακολουθίες ασφαλούς τερματισμού λειτουργίας και τις παρακάμψεις έκτακτης ανάγκης.
-
Ελέγξτε την υδραυλική ευστάθεια
- Βεβαιωθείτε ότι οι υδραυλικοί κύλινδροι και οι μονάδες ισχύος διατηρούν την απαιτούμενη δύναμη σύσφιξης, ανύψωσης ή τάνυσης εντός μιας καθορισμένης ανοχής (π.χ. ±2.5%).
- Παρακολουθήστε για πιθανές διαρροές, πτώσεις πίεσης ή αιχμές θερμοκρασίας υπό παρατεταμένη λειτουργία.
-
Συμμόρφωση με την Εγγύηση Ασφάλειας 3
- Επικυρώστε τη συμμόρφωση με τις οδηγίες του μηχανήματος (π.χ. EN 415-8 για την ασφάλεια των μηχανημάτων συσκευασίας), διασφαλίζοντας ότι όλα τα προστατευτικά, οι κλειδαριές και οι στάσεις έκτακτης ανάγκης λειτουργούν άμεσα και αξιόπιστα.
- Επαληθεύστε την ασφάλεια του χειριστή κατά το χειρισμό του πηνίου, ειδικά για βαριά φορτία ή περιστρεφόμενα στοιχεία.
-
Επιβεβαιώστε τη ροή και την ταχύτητα παραγωγής
- Πραγματοποιήστε δοκιμές φορτίου και κύκλου που αναπαράγουν τις πραγματικές συνθήκες του εργοστασίου, επιβεβαιώνοντας ότι η γραμμή μπορεί να ικανοποιήσει ή να υπερβεί τους ονομαστικούς ρυθμούς παραγωγής (π.χ. 15 πηνία/ώρα).
Έχοντας υπόψη αυτούς τους στόχους, το στάδιο της δοκιμής προχωρά μέσω προσεκτικά σχεδιασμένων βημάτων που αξιοποιούν καθιερωμένα πρότυπα μηχανικής, όργανα και σενάρια πραγματικού κόσμου.
3. Προετοιμασίες Προετοιμασίας
3.1 Περιβαλλοντικές απαιτήσεις και απαιτήσεις εγκατάστασης
-
Ελεγχόμενες συνθήκες περιβάλλοντος
- Η θερμοκρασία και η υγρασία μπορεί να επηρεάσουν τις ιδιότητες του υδραυλικού υγρού, την απόδοση του σερβοκινητήρα και τη βαθμονόμηση του αισθητήρα.
- Τυπικό περιβάλλον στόχο: 20–25°C και σχετική υγρασία 40–60%.
-
Έλεγχοι ισοπέδωσης μηχανών και θεμελίωσης
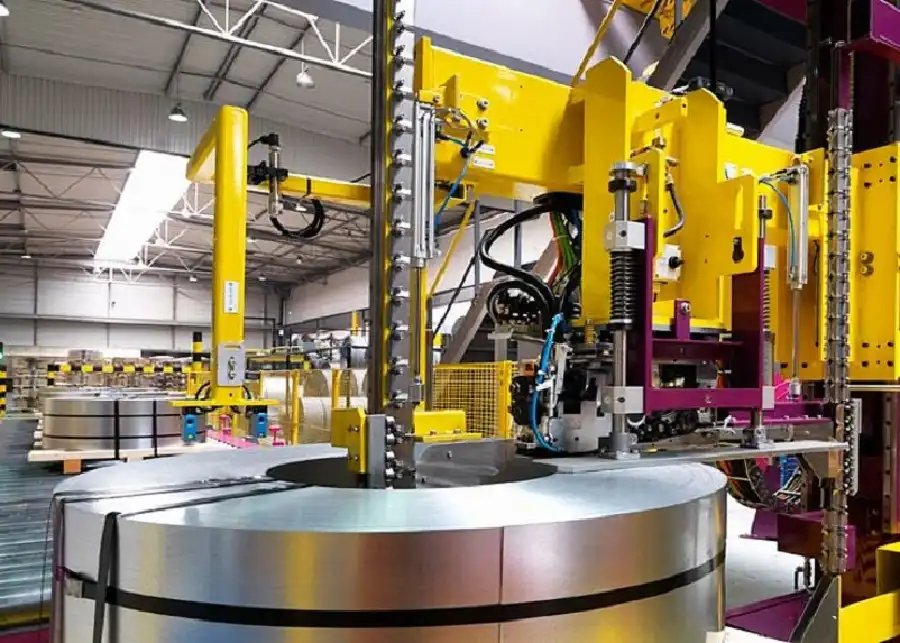
- Βεβαιωθείτε ότι η γραμμή πλήρωσης πηνίου είναι εγκατεστημένη σε κατάλληλα άκαμπτο δάπεδο ή θεμέλιο.
- Ελέγξτε την ευθυγράμμιση των σιδηροτροχιών, των μεταφορέων και των τραπεζιών στοίβαξης με ακρίβεια ±1.0 mm σε όλο το μήκος (κατά ISO 9283), διασφαλίζοντας σταθερή διαδρομή του πηνίου και ελάχιστους κραδασμούς.
-
Πρωτόκολλα Ασφαλείας
- Βεβαιωθείτε ότι οι κουρτίνες ασφαλείας, οι πύλες και οι στάσεις έκτακτης ανάγκης είναι ενεργοποιημένες και λειτουργικές πριν ενεργοποιήσετε κινητήρες ή υδραυλικά κυκλώματα.
- Οι διαδικασίες Lockout-Tagout (LOTO) επιβάλλονται κάθε φορά που οι τεχνικοί συνδέονται με ηλεκτρικούς πίνακες ή υδραυλικές γραμμές.
3.2 Ρύθμιση οργάνων και απόκτησης δεδομένων
Η ακριβής δοκιμή εξαρτάται από τα σωστά εργαλεία:
- Συστήματα λέιζερ ή φωτογραμμετρίας: Για τη μέτρηση αλλαγών διαστάσεων ή σφαλμάτων θέσης σε πραγματικό χρόνο.
- Αισθητήρες πίεσης και ροής: Δεμένο στο υδραυλικό σύστημα για καταγραφή απόδοσης υπό φορτίο, επαληθεύοντας τη συμμόρφωση με τα πρότυπα ISO 4413.
- Μετρητές ροπής και καταπόνησης: Προσαρμόζεται σε σερβο-άξονες, σημεία ζεύξης ή κρίσιμες συγκολλήσεις για την ποσοτικοποίηση της τάσης υπό δυναμικά φορτία.
- Κάμερες υψηλής ταχύτητας: Χρήσιμο για την επικύρωση της τάσης του ιμάντα ή της ομοιομορφίας των ταχυτήτων περιτύλιξης σε πραγματικό χρόνο.
Τα δεδομένα συλλέγονται μέσω κεντρικών συστημάτων όπως το NI CompactDAQ ή το Rockwell FactoryTalk, διασφαλίζοντας συγχρονισμό πολλαπλών εισόδων αισθητήρων. Τα ιστορικά αρχεία καταγραφής επιτρέπουν την ανάλυση τάσεων και τον εντοπισμό λεπτών ανωμαλιών.
4. Φάσεις και Μεθοδολογίες Δοκιμών
4.1 Έλεγχοι υποσυστήματος (δοκιμές χωρίς φορτίο)
4.1.1 Επαλήθευση μηχανικής κίνησης
-
Μεταφορείς κυλίνδρων και πικάπ
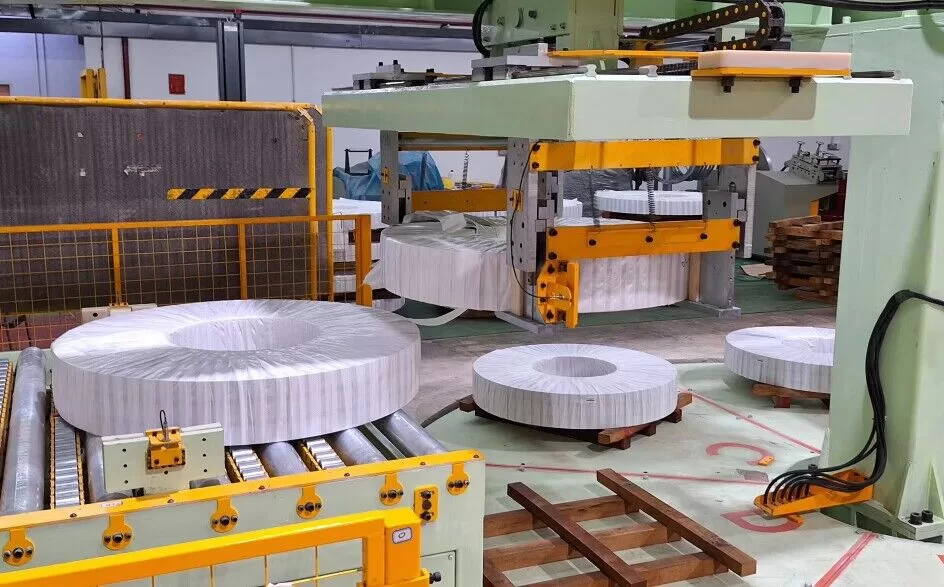
- Εκτελέστε τις γραμμές μεταφοράς σε διάφορες ταχύτητες (από αργό τρέξιμο έως τη μέγιστη ονομαστική ταχύτητα) για να εντοπίσετε ανωμαλίες όπως ταλαντευόμενους κυλίνδρους ή ανομοιόμορφη περιστροφή.
- Παρατηρήστε την ευθυγράμμιση, ακούγοντας τον θόρυβο από το πλέγμα των ταχυτήτων ή την ολίσθηση της ζώνης.
-
Κίνηση υδραυλικού κυλίνδρου
- Εκτελέστε κύκλους χαμηλής πίεσης όλων των κυλίνδρων (π.χ. ενέργειες σύσφιξης και αποσύνδεσης) για να ελέγξετε για πιθανή κακή ευθυγράμμιση ή αργή απόκριση.
- Επιβεβαιώστε ότι όλες οι βαλβίδες (κατευθυντικές, αναλογικές ή σερβοβαλβίδες) ανοίγουν και κλείνουν με συνέπεια.
4.1.2 Ηλεκτρική επικύρωση και έλεγχος
-
Λογική ακολουθία PLC
- Περάστε μέσα από κάθε σημείο I/O, επαληθεύοντας τα σήματα αισθητήρων (φωτογραφικά μάτια, οριακούς διακόπτες, κωδικοποιητές) και τους αντίστοιχους καταχωρητές PLC.
- Αξιολογήστε τη σωστή λειτουργία των υπορουτινών, συμπεριλαμβανομένων των ακολουθιών ασφαλείας, των ενεργειών συναγερμού και των προφίλ κίνησης για μονάδες σερβομηχανισμού.
-
Συντονισμός σερβοκινητήρα
- Εκτελέστε ρουτίνες επιστροφής, ελέγχοντας ότι οι αναφορές θέσης αντιστοιχούν στα φυσικά μηδενικά σημεία.
- Εκτελέστε δοκιμές ανοιχτού και κλειστού βρόχου σε αυξητικές ταχύτητες. ρεκόρ υπέρβασης, χρόνος καθίζησης και επαναληψιμότητα (στόχος: ±0.1 mm, ανά VDI/DGQ 3441).
Η δοκιμή χωρίς φορτίο χρησιμεύει ως βάση, διασφαλίζοντας ότι κάθε υποσύστημα είναι έτοιμο για την υψηλότερη καταπόνηση της δοκιμής φορτίου.
4.2 Ολοκληρωμένη δοκιμή (μερικό και πλήρες φορτίο)
Μόλις επιβεβαιωθεί η βασική λειτουργικότητα, οι τεχνικοί εισάγουν σταδιακά σενάρια φόρτωσης για να ταιριάζουν με το φάκελο σχεδιασμού του μηχανήματος:
-
Προσομοίωση Φορτίου
- Χρησιμοποιήστε χαλύβδινα πηνία διαφόρων διαμέτρων και βαρών ή χρησιμοποιήστε βαθμονομημένα δοκιμαστικά μπλοκ που μιμούνται την κατανομή μάζας των πραγματικών πηνίων.
- Ξεκινήστε με ~50% ονομαστικό φορτίο, αυξάνοντας σταδιακά στο 100–125% για να αξιολογήσετε τα μηχανικά περιθώρια και τους παράγοντες ασφαλείας (ευθυγραμμισμένο με το GB/T 3811-2008 για ανυψωτικό εξοπλισμό).
-
Δοκιμή Υδραυλικής Καταπόνησης
- Αυξήστε την πίεση του συστήματος σε λειτουργικά επίπεδα (π.χ. 10–25 MPa).
- Ελέγξτε για ποσοστά διαρροής σε συνδέσμους, μπλοκ πολλαπλών ή στεγανοποιήσεις κυλίνδρων χρησιμοποιώντας τυποποιημένα υγρά ανίχνευσης ή υπερηχητικούς ανιχνευτές διαρροών.
- Επικυρώστε την ικανότητα συγκράτησης πίεσης για μια καθορισμένη διάρκεια (π.χ. 10 λεπτά) με ελάχιστη μετατόπιση (≤1.5% σημείο ρύθμισης).
-
Μηχανική Μεταφορέων και Μεταφορέων
- Παρακολουθήστε τις ταχύτητες γραμμής ώστε να ταιριάζουν με την απόδοση σχεδιασμού (π.χ. 15 πηνία/ώρα).
- Χρησιμοποιήστε κυψέλες φορτίου ή αισθητήρες ροπής σε σειρά για να επιβεβαιώσετε ότι οι κινητήρες μετάδοσης κίνησης μπορούν να χειριστούν τις απαιτήσεις μέγιστης ροπής.
- Εξετάστε την ευθυγράμμιση για να αποτρέψετε τη μετατόπιση ή τη μετατόπιση του πηνίου που μπορεί να οδηγήσει σε εμπλοκές ή συγκρούσεις.
-
Ένταση ιμάντων και συνοχή περιτύλιξης
- Εάν η γραμμή περιλαμβάνει μηχανή ιμάντων, μετρήστε τη διακύμανση τάσης (στόχος: ±2.5% σύμφωνα με το EN 12079-2) χρησιμοποιώντας βαθμονομημένους μετρητές τάσης.
- Για εργασίες τάνυσης περιτύλιξης, επιβεβαιώστε τα ποσοστά επιμήκυνσης του φιλμ (π.χ. 300% ±5%), επαληθευμένα με εκτατόμετρο χωρίς επαφή ή ψηφιακό μετρητή τάσης.
4.3 Εξειδικευμένα σενάρια δοκιμών
4.3.1 Ακραίες Περιβαλλοντικές Συνθήκες
-
Στρες θερμοκρασίας
- Εάν ο πελάτης λειτουργεί σε πολύ ζεστά ή κρύα κλίματα (π.χ. -10°C έως +40°C), επαναλάβετε αυτές τις συνθήκες σε ελεγχόμενο περιβάλλον ή εκτελέστε μια εκτεταμένη δοκιμή εμποτισμού.
- Αξιολογήστε τις αλλαγές ιξώδους του υδραυλικού υγρού και τα θερμικά κατώφλια οδηγού σερβομηχανισμού.
-
Υγρασία και διάβρωση
- Σε περιοχές επιρρεπείς σε υψηλή υγρασία ή ψεκασμό αλατιού (παράκτιες εργασίες), εφαρμόστε πρότυπα δοκιμών όπως το ASTM B117 για ψεκασμό αλατιού ή το ISO 9227 για τη δοκιμή διάβρωσης.
- Βεβαιωθείτε ότι οι προστατευτικές επιστρώσεις (π.χ. γαλβανισμός, επικαλύψεις Aluzinc) αντέχουν σε παρατεταμένη έκθεση.
4.3.2 Δοκιμές αντοχής σε συνεχή λειτουργία
-
24ωρο τρέξιμο
- Λειτουργήστε τη γραμμή πλήρωσης πηνίων συνεχώς υπό κανονικά φορτία λειτουργίας για μια ολόκληρη ημέρα (ή περισσότερο) για να ανιχνεύσετε τυχόν προοδευτικά σφάλματα, όπως υπερθέρμανση στους κινητήρες, βαθμονόμηση αισθητήρα ολίσθησης ή αερισμό υδραυλικού υγρού.
- Παρακολουθήστε τις τάσεις δεδομένων σε πραγματικό χρόνο για τη ροπή, την πίεση, τη θερμοκρασία και τους κραδασμούς, επισημαίνοντας ανωμαλίες για άμεση επέμβαση.
-
Διακοπή έκτακτης ανάγκης και απώλεια ρεύματος
- Προσομοιώστε ξαφνικές διακοπές ρεύματος για να εξασφαλίσετε τη μετάβαση των κινητήρων και των κυλίνδρων σε ασφαλείς θέσεις χωρίς ολίσθηση ή πτώση του πηνίου.
- Επιβεβαιώστε ότι το σύστημα διακοπής έκτακτης ανάγκης (E-stop) μπορεί να σταματήσει όλες τις κινήσεις εντός του απαιτούμενου χρόνου, συνήθως ≤50 ms από την ενεργοποίηση της πύλης ασφαλείας (ευθυγραμμισμένο με το EN 1088:1995).
5. Μετρημένες παράμετροι και κριτήρια αποδοχής
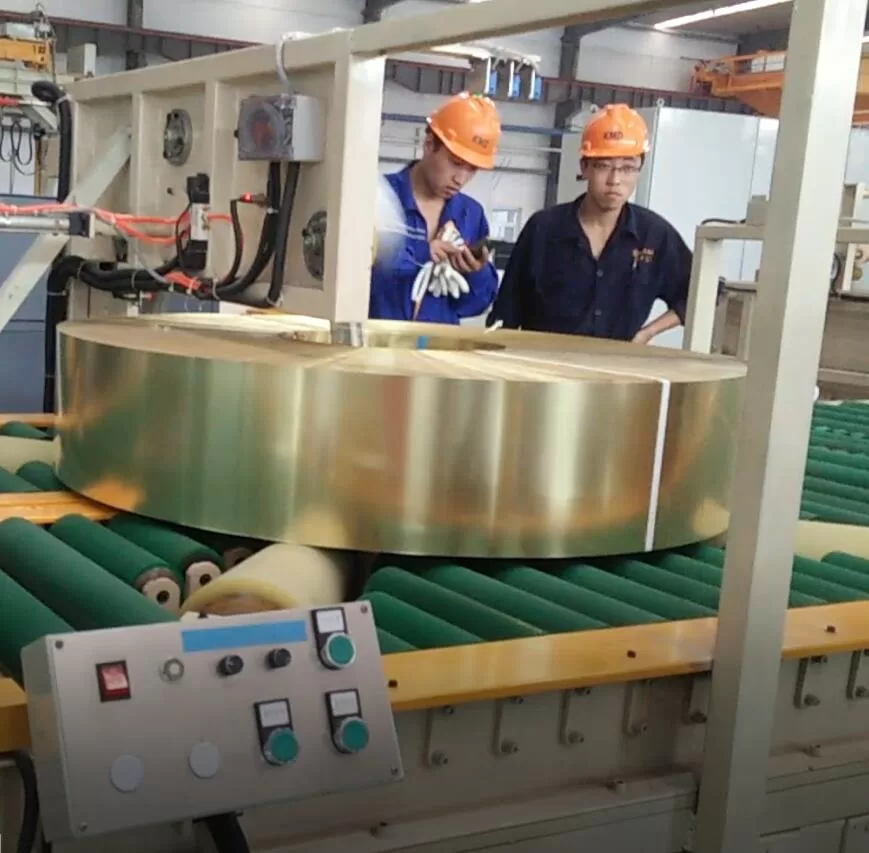
Για να έχει νόημα η δοκιμή, κάθε παράμετρος πρέπει να έχει σαφή όρια αποδοχής. Ακολουθεί ένας αντιπροσωπευτικός πίνακας κρίσιμων μετρήσεων:
| Κατηγορία δοκιμής | Πρότυπο/Αναφορά | Κριτήρια αποδοχής | Μέθοδος μέτρησης |
|---|---|---|---|
| Ταχύτητα συσκευασίας πηνίου | JB / T 10231-2016 | ≥15 πηνία/ώρα (ατσάλινη σπείρα Φ1200 mm) | Σχόλια κωδικοποιητή + Χρονόμετρο |
| Ακρίβεια τάνυσης ιμάντων | EL-12079 2 | ±2.5% της ονομαστικής τάσης | Ψηφιακός αισθητήρας τάσης |
| Σταθερότητα Υδραυλικής Πίεσης | ISO 4413 | Drift ≤1.5% σε διάστημα 10 λεπτών | Μετατροπέας πίεσης + Αρχείο δεδομένων |
| Επαναληψιμότητα θέσης σερβομηχανισμού | VDI/DGQ 3441 | ±0.1 mm ή καλύτερα | Συμβολόμετρο λέιζερ / Μετρητής επιλογέα |
| Επίπεδο θορύβου | ISO 4871: 1996 | ≤78 dB(A) στο 1 m | Βαθμονομημένος μετρητής στάθμης ήχου |
| Απόκριση πύλης ασφαλείας | ΕΝ 1088: 1995 | Καθυστέρηση διακοπής ≤50 ms | Ίχνος παλμογράφου |
| Ενεργειακής απόδοσης | ISO-14955 1 | ≤0.8 kWh/τόνο χαλύβδινου πηνίου | Αναλυτής ισχύος (0.5% ακρίβεια) |
Εάν κάποια παράμετρος αποκλίνει από αυτά τα όρια αποδοχής, η ομάδα μηχανικών διερευνά τις βαθύτερες αιτίες—είτε πρόκειται για πρόβλημα ευθυγράμμισης, πρόβλημα συντονισμού βρόχου ελέγχου ή ελάττωμα υδραυλικής στεγανοποίησης—και ελέγχει ξανά τη γραμμή μόλις ληφθούν διορθωτικά μέτρα.
6. Ανάλυση και Τεκμηρίωση Δεδομένων
6.1 Παρακολούθηση και αποθήκευση σε πραγματικό χρόνο
Οι σύγχρονες γραμμές συσκευασίας πηνίων συχνά ενσωματώνουν βιομηχανικές λύσεις IoT, επιτρέποντας την παρακολούθηση σε πραγματικό χρόνο των μηχανικών, ηλεκτρικών και υδραυλικών παραμέτρων. Δεδομένα από αισθητήρες (πίεση, ροπή, θέση κωδικοποιητή, θερμοκρασία) τροφοδοτούνται σε ένα κεντρικό σύστημα SCADA ή σε μια κατανεμημένη πλατφόρμα ελέγχου (π.χ. Rockwell FactoryTalk ή Siemens WinCC).
-
Συχνότητα καταγραφής δεδομένων
- Οι αιχμές δόνησης ή πίεσης απαιτούν καταγραφή υψηλής συχνότητας (έως 1 kHz) για ακριβή λήψη.
- Οι πιο αργές διεργασίες (π.χ. μεταφορά πηνίου) μπορούν να καταγραφούν με χαμηλότερο ρυθμό (1–10 Hz).
-
Αυτοματοποιημένοι συναγερμοί και ανάλυση τάσεων
- Το σύστημα ενεργοποιεί συναγερμούς όταν οι τιμές υπερβαίνουν τα προκαθορισμένα κατώφλια (π.χ. ροπή σερβομηχανισμού 110% της ονομαστικής χωρητικότητας).
- Τα trending δεδομένα βοηθούν στον εντοπισμό της προοδευτικής φθοράς ή μετατόπισης, καθοδηγώντας τις στρατηγικές προληπτικής συντήρησης.
6.2 Πρωτόκολλο Τελικής Αποδοχής (FAT).
Μετά την επιτυχή ολοκλήρωση των ολοκληρωμένων και εξειδικευμένων δοκιμών, διεξάγεται μια ολοκληρωμένη FAT με εκπροσώπους πελατών. Αυτό το βήμα περιλαμβάνει:
-
Λειτουργική επίδειξη
- Εκτέλεση της γραμμής μέσω της πλήρους ακολουθίας λειτουργίας της: φόρτωση ενός πηνίου, μεταφορά, δέσιμο, περιτύλιξη (εάν υπάρχει), στοίβαξη και εκφόρτωση.
- Εμφάνιση σωστών ενδείξεων HMI, μηνυμάτων σφάλματος και λογικής ασφάλειας.
-
Ανασκόπηση βασικών δεικτών απόδοσης (KPI)
- Σύγκριση μετρημένης ταχύτητας συσκευασίας, συνέπειας τάσης και συχνότητας διακοπής λειτουργίας έναντι συμβατικών ή σχεδιαστικών δεσμεύσεων.
- Τεκμηρίωση της σταθερής λειτουργίας με πλήρες φορτίο για συνεχή βάρδια (π.χ. 8 ώρες).
-
Υπογραφή και Τεκμηρίωση
- Οι πελάτες λαμβάνουν έναν ολοκληρωμένο φάκελο δοκιμών, συμπεριλαμβανομένων διαγραμμάτων δεδομένων μετρήσεων, πιστοποιητικών βαθμονόμησης για εξοπλισμό δοκιμής και εγχειριδίων χρήστη του συστήματος.
- Τυχόν ανοιχτά σημεία ή μικρές μη συμμορφώσεις σημειώνονται σε μια λίστα διάτρησης με ημερομηνίες ανάλυσης στόχου.
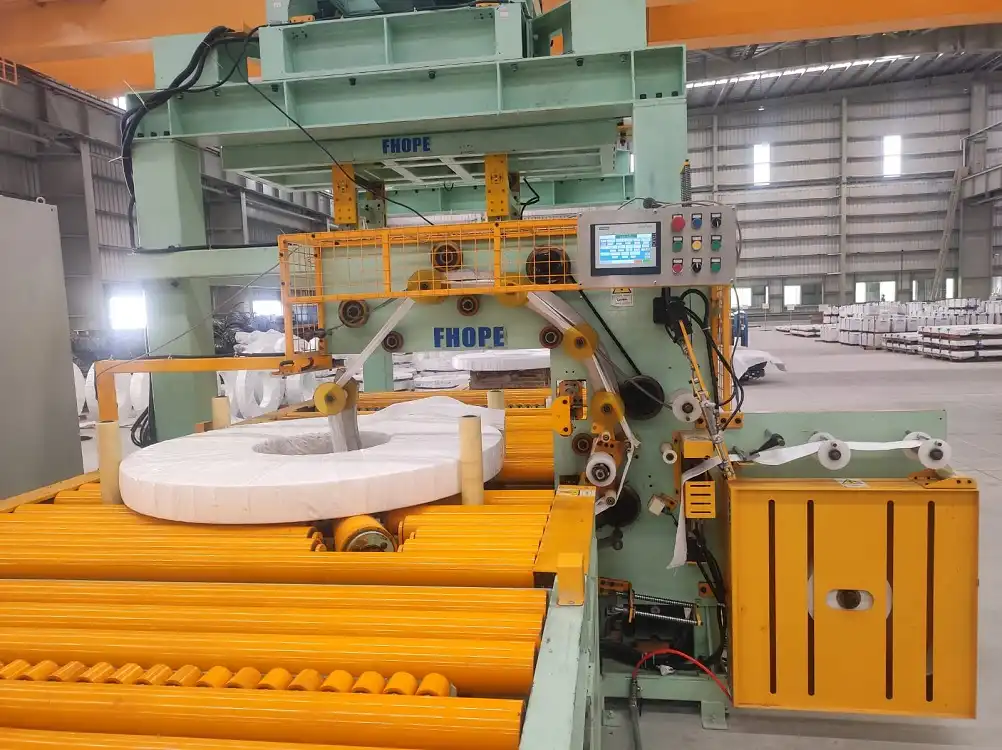
7. Προοπτική κύκλου ζωής: Μετά τη δοκιμή και τη συντήρηση
7.1 Μετάβαση σε Λειτουργική Φάση
Μόλις η δοκιμή αποδείξει ότι το μηχάνημα πληροί τις προδιαγραφές, συνήθως αποστέλλεται στο πάτωμα παραγωγής. Ωστόσο, η νοοτροπία των δοκιμών δεν τελειώνει εκεί. Σε πολλές σύγχρονες εγκαταστάσεις, η προσέγγιση είναι η ενσωμάτωση της προγνωστικής συντήρησης και της συνεχούς επαλήθευσης:
-
Online Παρακολούθηση Κατάστασης
- Οι μόνιμοι αισθητήρες παρακολουθούν κρίσιμες παραμέτρους όπως κραδασμούς ρουλεμάν, ρεύμα κινητήρα, μόλυνση υδραυλικού λαδιού (έλεγχοι κατηγορίας ISO 4406) κ.λπ.
- Το αναλυτικό λογισμικό χρησιμοποιεί μηχανική εκμάθηση για τον εντοπισμό έκτακτων αστοχιών πριν συμβεί μια καταστροφική βλάβη.
-
Προγραμματισμένη βαθμονόμηση
- Τα δυναμόκλειδα, τα εργαλεία ευθυγράμμισης με λέιζερ και οι αισθητήρες τάσης απαιτούν επαναβαθμονόμηση σε καθορισμένα διαστήματα για τη διατήρηση της ακεραιότητας της μέτρησης.
- Τα λογικά αντίγραφα ασφαλείας του PLC και η έκδοση (συμμόρφωση με το IEC 61131-3) διασφαλίζουν ότι τυχόν τροποποιήσεις κώδικα τεκμηριώνονται σωστά.
7.2 Συνεχής Βελτίωση
Η ανατροφοδότηση από την πραγματική χρήση είναι ανεκτίμητη. Οι κοινές βελτιώσεις που εντοπίστηκαν μετά την ανάπτυξη μπορεί να περιλαμβάνουν:
- Διύλιση υδραυλικών ενεργοποιητών
- Αναβάθμιση στεγανοποιήσεων ή αλλαγή σε λιπαντικά υψηλότερης ποιότητας για μείωση της φθοράς και των διακυμάνσεων της θερμοκρασίας κάτω από ακραία φορτία.
- Βελτιστοποίηση βρόχων ελέγχου
- Ρύθμιση των παραμέτρων συντονισμού σερβομηχανισμού για μείωση της υπέρβασης ή μικρορύθμιση των προφίλ τάνυσης ταινιών για πιο ευαίσθητες άκρες πηνίου.
- Βελτίωση της εργονομίας και της ασφάλειας
- Προσθήκη εργονομικών σχεδίων για φόρτωση πηνίου ή βελτίωση τοποθετήσεων προφυλακτήρων για μείωση της καταπόνησης και του κινδύνου του χειριστή.
8. Δοκιμές καινοτομιών και μελλοντικών τάσεων
8.1 Ψηφιακή διπλή και εικονική θέση σε λειτουργία
Πολλοί κατασκευαστές κινούνται προς τα ψηφιακά δίδυμα—δημιουργώντας ένα εικονικό μοντέλο ολόκληρης της γραμμής συσκευασίας πηνίων χρησιμοποιώντας λογισμικό όπως το Siemens NX Mechatronics Concept Designer (MCD). Αυτό επιτρέπει:
- Συντομευμένος χρόνος φυσικής δοκιμής
- Με τον εντοπισμό σφαλμάτων της λογικής PLC, της σερβοκίνησης και των κλειδαριών ασφαλείας σε ένα εικονικό περιβάλλον, μπορείτε να εντοπίσετε σφάλματα πριν κατασκευαστεί το μηχάνημα.
- Ενοποίηση μηχανικής μάθησης
- Τα δεδομένα του πραγματικού κόσμου ενημερώνουν συνεχώς το ψηφιακό δίδυμο, βελτιώνοντας τους προγνωστικούς αλγόριθμους που προβλέπουν μηχανικές ανωμαλίες ή ανωμαλίες ελέγχου.
8.2 Πλατφόρμες δοκιμών πολλαπλών φυσικών
Για γραμμές που υπόκεινται σε εξαιρετικά ποικίλα λειτουργικά περιβάλλοντα:
- Ταυτόχρονη Παρακολούθηση
- Δονήσεις στην περιοχή 0–10 kHz, πιέσεις υγρών έως 35 MPa, ενδείξεις θερμοκρασίας από -20°C έως +150°C και ανάδραση του σερβομηχανισμού μπορούν να παρακολουθούνται παράλληλα.
- Ολοκληρωμένη Διαγνωστική
- Το προηγμένο λογισμικό συσχετίζει αυτά τα σύνολα δεδομένων πολλαπλών φυσικών, εντοπίζοντας λεπτές αλληλεπιδράσεις που μπορεί να προκαλέσουν μικροαστοχίες ή παραλλαγές απόδοσης.

9. Σύνοψη και βασικά συμπεράσματα
Η διαδικασία δοκιμών για μια γραμμή συσκευασίας χαλύβδινων ρολών είναι πολύπλευρη, με στόχο την επιβεβαίωση της δομικής ακεραιότητας , της λειτουργικής συνέπειας και της ασφάλειας του μηχανήματος σε πραγματικές συνθήκες. Περιλαμβάνει τα πάντα, από ελέγχους χωρίς φορτίο έως 24ωρες δοκιμές αντοχής, καθεμία από τις οποίες διέπεται από διεθνή πρότυπα όπως τα GB/T 3811, ISO 4413 και EN 12079-2. Καθορίζοντας σαφή κριτήρια αποδοχής - επίπεδα τάσης-στόχου, ακρίβεια θέσης, σταθερότητα πίεσης, όρια θορύβου και άλλα - οι κατασκευαστές μπορούν να επιδείξουν απτά στοιχεία αξιοπιστίας στους πελάτες.
Βασικά σημεία :
- Ενδελεχής Προετοιμασία: Ο έλεγχος του περιβάλλοντος δοκιμής και η επαλήθευση των οργάνων είναι ζωτικής σημασίας για αξιόπιστα αποτελέσματα.
- Εισαγωγή σταδιακής φόρτισης: Η συστηματική άνοδος από χωρητικότητα χωρίς φορτίο στο 125% διασφαλίζει την προοδευτική επικύρωση κάθε υποσυστήματος.
- Τεκμηρίωση βάσει δεδομένων: Η παρακολούθηση σε πραγματικό χρόνο και η ισχυρή καταγραφή επιτρέπουν την ιχνηλασιμότητα, αποκαλύπτοντας τόσο άμεσες όσο και μακροπρόθεσμες τάσεις απόδοσης.
- Συμμόρφωση με τα πρότυπα: Η κάλυψη ή η υπέρβαση των κωδικών ISO, EN, IEC και GB/T ενισχύει την εμπιστοσύνη και ευθυγραμμίζεται με τις παγκόσμιες βέλτιστες πρακτικές.
- Έμφαση στον κύκλο ζωής: Οι δοκιμές δεν είναι ένα μεμονωμένο γεγονός — θέτει τις βάσεις για αυτό προγνωστική συντήρηση, μελλοντικές αναβαθμίσεις και συνεχής βελτίωση.
Είτε είστε πελάτης που αναζητά διασφάλιση λειτουργικής ασφάλειας είτε μηχανικός υπεύθυνος για την τελική θέση σε λειτουργία, οι διαδικασίες δοκιμών που περιγράφονται εδώ υπογραμμίζουν τη δέσμευση για την παροχή μιας αιχμής, στιβαρής λύσης συσκευασίας πηνίων. Στην ουσία, αυτά τα πρωτόκολλα υπερασπίζονται μια φιλοσοφία: η σταθερή ποιότητα και η αξιοπιστία προκύπτουν από μια πειθαρχημένη, βασισμένη σε πρότυπα προσέγγιση σε κάθε στάδιο — από το σχεδιασμό και τη συναρμολόγηση έως την τελική χειραψία επικυρωμένης απόδοσης.
τελική σημείωση:
Αυτός ο οδηγός αντικατοπτρίζει αποδεδειγμένες βέλτιστες πρακτικές για τη δοκιμή γραμμών συσκευασίας πηνίων, τη μόχλευση διεθνών κωδίκων και την ανάλυση δεδομένων πραγματικού κόσμου. Τα πραγματικά σχέδια δοκιμών μπορούν να προσαρμοστούν περαιτέρω με βάση τις ειδικές απαιτήσεις τοποθεσίας, προηγμένες επιλογές υλικών ή εξειδικευμένα χαρακτηριστικά σχεδιασμού. Να συμβουλεύεστε πάντα τα επίσημα πρωτόκολλα δοκιμών και την τεχνική τεκμηρίωση του έργου για να αντιμετωπίσετε τις μοναδικές απαιτήσεις παραγωγής και τα ρυθμιστικά πλαίσια.
-
Η κατανόηση της μηχανικής ανθεκτικότητας είναι ζωτικής σημασίας για να διασφαλίσετε ότι τα σχέδιά σας μπορούν να αντέξουν λειτουργικές καταπονήσεις χωρίς αστοχία. Εξερευνήστε αυτόν τον πόρο για εις βάθος γνώση. ↩
-
Η διασφάλιση της ηλεκτρικής απόδοσης και της απόδοσης των συστημάτων ελέγχου είναι ζωτικής σημασίας για την επιχειρησιακή αποτελεσματικότητα. Αυτός ο πόρος παρέχει βασικές οδηγίες και τεχνικές για την επίτευξη βέλτιστης απόδοσης. ↩
-
Η συμμόρφωση με τους κανόνες ασφαλείας είναι αδιαπραγμάτευτη κατά τη λειτουργία μηχανημάτων. Αυτός ο σύνδεσμος προσφέρει ολοκληρωμένες πληροφορίες σχετικά με τα πρότυπα και τις πρακτικές για την εξασφάλιση της ασφάλειας στις εργασίες σας. ↩