1. Εισαγωγή
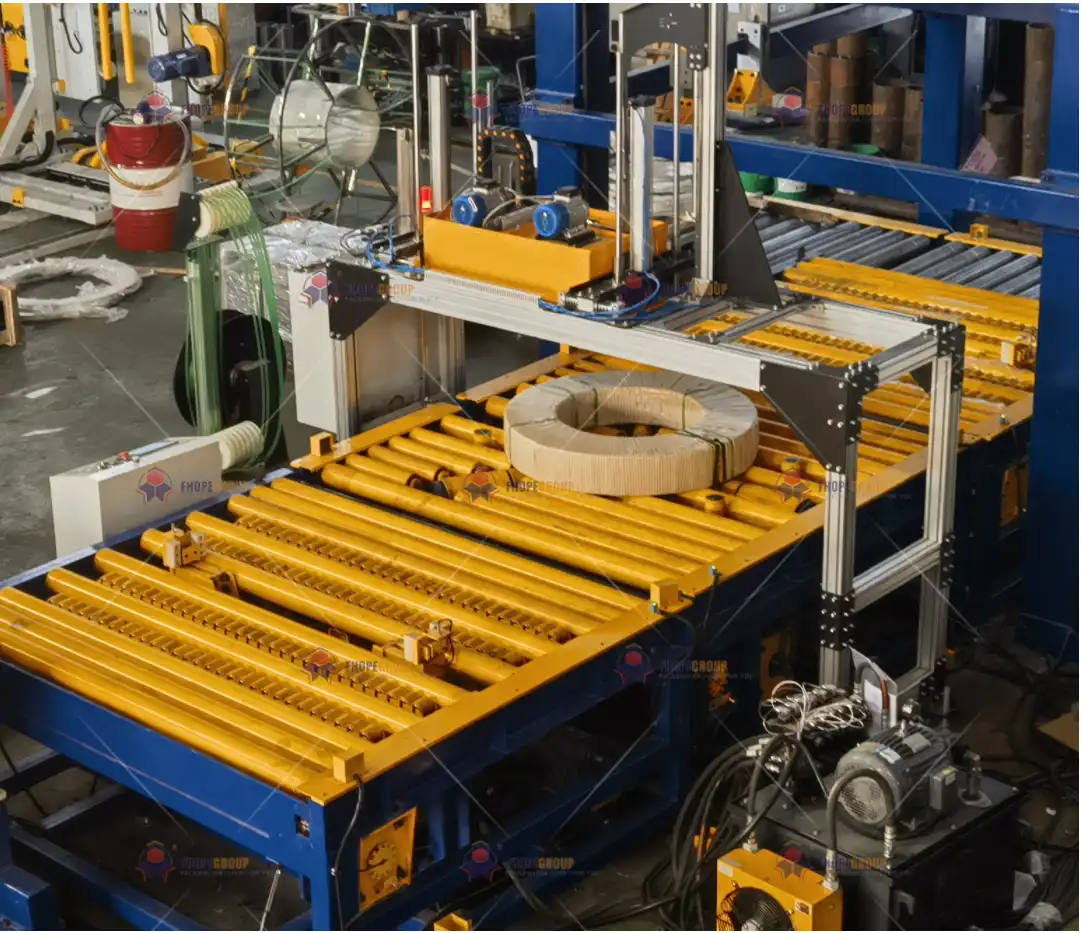
Σε βιομηχανικά περιβάλλοντα όπου οι χαλύβδινοι ρόλοι υφίστανται συσκευασία , δέσιμο και στοίβαξη, η ακρίβεια και η συνέπεια είναι ζωτικής σημασίας για αξιόπιστες λειτουργίες μεγάλου όγκου. Μια τυπική γραμμή συσκευασίας ρόλου περιλαμβάνει πολλαπλά μηχανήματα - όπως η μηχανή συσκευασίας ρόλου , η μηχανή δεσίματος ρόλου και η μηχανή στοίβαξης ρόλου - καθένα από τα οποία κινείται από ηλεκτροκινητήρες, σερβοσυστήματα ή υδραυλικούς ενεργοποιητές. Όλα αυτά ελέγχονται από ένα εξελιγμένο σύστημα ελέγχου, που συνήθως περιλαμβάνει PLC (Προγραμματιζόμενους Λογικούς Ελεγκτές) , VFD (Μετατροπείς Συχνότητας) και προηγμένους σερβοκινητήρες.
Για να λειτουργήσει άψογα αυτή η εξελιγμένη διάταξη, η φάση εντοπισμού σφαλμάτων προγράμματος είναι απαραίτητη. Η εντοπισμός σφαλμάτων διασφαλίζει τις σωστές αλληλεπιδράσεις μεταξύ μηχανικών συγκροτημάτων, αισθητήρων, μονάδων δίσκου και διεπαφών χρήστη. Βελτιστοποιεί τις μυριάδες βρόχους ελέγχου, τις αλληλοσυνδέσεις ασφαλείας και τα προφίλ κίνησης για να εγγυηθεί σταθερή λειτουργία και απόδοση. Στην ουσία, η εντοπισμός σφαλμάτων προγράμματος συνδυάζει τους κανόνες μηχανικού σχεδιασμού με τη λογική ελέγχου για να διατηρήσει την ασφάλεια, να βελτιστοποιήσει τους χρόνους κύκλου και να διατηρήσει ισχυρή απόδοση σε όλο τον κύκλο λειτουργίας του συστήματος.
Αυτό το έγγραφο απομυθοποιεί τις περιπλοκές της αποσφαλμάτωσης προγράμματος για μια γραμμή συσκευασίας πηνίων, αναφερόμενο σε καθιερωμένα διεθνή πρότυπα όπως το ISO 9283 (ρομποτική και ακρίβεια κίνησης), το IEC 61131-3 (γλώσσες προγραμματισμού PLC), το VDI 2206 (οδηγίες μηχατρονικών συστημάτων) και το EN 415-10 (ασφάλεια μηχανημάτων συσκευασίας). Στόχος είναι να δοθεί μια ολοκληρωμένη εικόνα για το πώς μια ολοκληρωμένη διαδικασία αποσφαλμάτωσης αξιοποιεί την εικονική μοντελοποίηση, την ανάλυση δεδομένων σε πραγματικό χρόνο και τον επαναληπτικό συντονισμό για να παρέχει συνεπή, ανεκτική σε σφάλματα λειτουργικότητα.
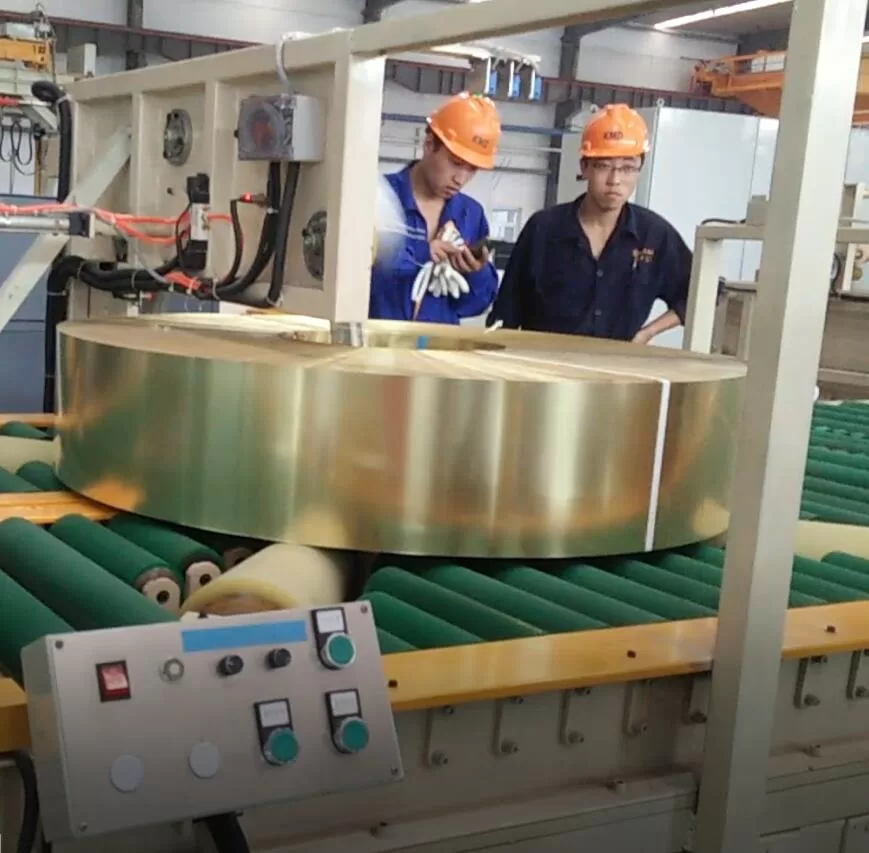
2. Πλαίσιο εντοπισμού σφαλμάτων: Συνοχή μηχανικού-ελέγχου
2.1 Συντονισμός Μηχανολογικών Συστημάτων και Συστημάτων Ελέγχου
Μια γραμμή συσκευασίας πηνίων συνδυάζει στιβαρό μηχανικό υλικό—πλαίσια, κύλινδροι, κιβώτια ταχυτήτων, κυλίνδρους—με προηγμένα ηλεκτρονικά και λογική που βασίζεται στο λογισμικό. Η επίτευξη σταθερής απόδοσης απαιτεί στενή συνέργεια μεταξύ αυτών των τομέων. Για παράδειγμα:
-
Servo Acceleration and Jerk Management
- Η ταχεία επιτάχυνση (και η επιβράδυνση) πρέπει να ρυθμιστεί στον σερβοκινητήρα για να αποφευχθεί η αδικαιολόγητη μηχανική καταπόνηση.
- Πρότυπα όπως IEC 61800-7 καθορίστε μέγιστες τιμές σπασμωδικής κίνησης (π.χ. ≤50 m/s³) που συμβάλλουν στη μείωση των κραδασμών και στην παράταση της διάρκειας ζωής του εξαρτήματος.
-
Υδραυλική Απόκριση και Έλεγχος
- Τα υδραυλικά συστήματα συχνά συσφίγγουν, ανυψώνουν ή περιστρέφουν βαριά πηνία. Οι σωστοί χρόνοι απόκρισης —που συχνά μετρώνται ως η καθυστέρηση για την επίτευξη του 90% της καθορισμένης πίεσης— πρέπει να είναι ≤0.8 s (ανά ISO-10767 1), εξασφαλίζοντας ακριβή συγχρονισμό με σερβοκατευθυνόμενες ενέργειες.
-
Κλειδώματα ασφαλείας
- Οι στάσεις έκτακτης ανάγκης, οι πύλες ασφαλείας και οι κλειδαριές ασφαλείας πρέπει να ενσωματωθούν στη λογική ελέγχου με ελάχιστη καθυστέρηση.
- EL-60204 1 επιβάλλει καθυστερήσεις μετάδοσης σήματος e-stop ≤20 ms για την προστασία των χειριστών και του εξοπλισμού.
2.2 Αλληλεπίδραση υλικών και συμβατότητα αισθητήρα
Κατά τον εντοπισμό σφαλμάτων, είναι σημαντικό να επικυρωθεί ότι οι αισθητήρες και τα μηχανικά μέρη αλληλεπιδρούν αξιόπιστα κάτω από λειτουργικές καταπονήσεις:
-
- Αντί για πραγματικά χαλύβδινα πηνία κατά τον αρχικό εντοπισμό σφαλμάτων, μπορούν να χρησιμοποιηθούν τυποποιημένες μάζες δοκιμής (π.χ. χαλύβδινοι μπλοκ Q235B με γνωστή πυκνότητα 7.85 g/cm³). Αυτό μειώνει τον κίνδυνο και επιτρέπει επαναλαμβανόμενες ρουτίνες δοκιμών.
-
Προσομοιώσεις Τριβής και Φθοράς 2
- Τα στοιχεία κύλισης ενδέχεται να έχουν συντελεστές τριβής κάτω από 0.15 (ASTM D1894) εάν χρησιμοποιούνται PTFE ή εξειδικευμένες επιστρώσεις χαμηλής τριβής. Η δοκιμή διασφαλίζει ότι η λογική του PLC αντιπροσωπεύει τις πραγματικές αλλαγές τριβής με την πάροδο του χρόνου.
-
- Εάν τα καλώδια, οι σερβοκινητήρες ή οι αισθητήρες λειτουργούν κοντά σε πηγές θερμότητας, η επαλήθευση της αντοχής της μόνωσης (π.χ. 200°C για 1,000 ώρες σύμφωνα με το IEC 60811-201) είναι ζωτικής σημασίας για τη σταθερή ακεραιότητα του σήματος.
Μέσω αυτών των ελέγχων, ο εντοπισμός σφαλμάτων μεταβαίνει από τον συντονισμό παραμέτρων που βασίζεται αποκλειστικά σε λογισμικό σε μια ολοκληρωμένη προσέγγιση που αντιμετωπίζει τη μηχανική σταθερότητα, την απόδοση των υλικών και την αξιοπιστία λογικής ελέγχου.
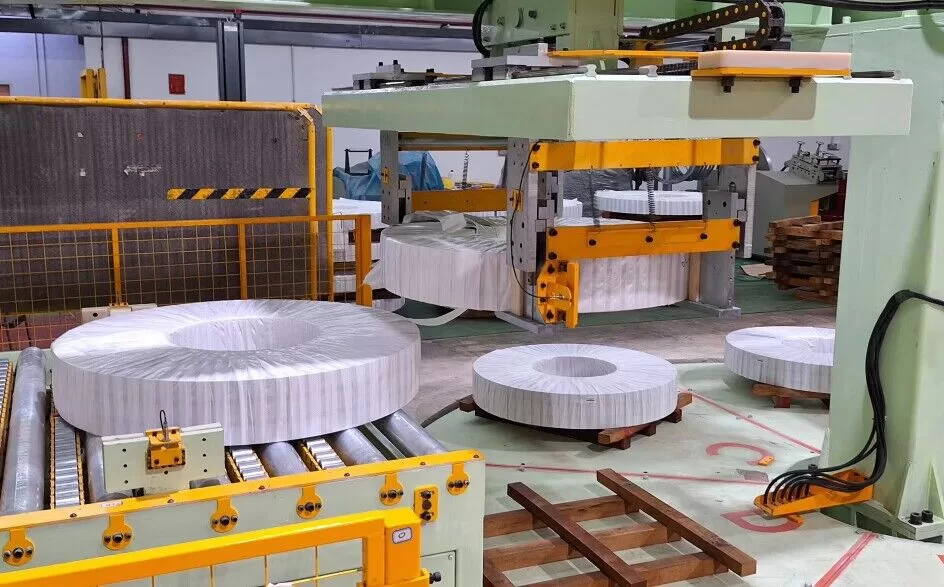
3. Ροή εργασιών εντοπισμού σφαλμάτων: Από την προσομοίωση στη ζωντανή προσαρμογή
Η ακολουθία εντοπισμού σφαλμάτων συνήθως προχωρά σε τέσσερα βασικά στάδια. Κάθε στάδιο αξιοποιεί εξειδικευμένα εργαλεία μηχανικής και μεθοδολογίες δοκιμών, βελτιώνοντας τη λογική και τις μετρήσεις απόδοσης του προγράμματος σε προοδευτικά βαθύτερα επίπεδα.
3.1 Digital Twin Pre-Debugging
Οι τεχνικές ψηφιακών διδύμων ή εικονικής θέσης σε λειτουργία γίνονται ευρέως διαδεδομένες στις σύγχρονες εγκαταστάσεις κατασκευής. Χρησιμοποιώντας πλατφόρμες όπως το MATLAB/Simulink , το Siemens NX MCD ή το TIA Portal για εικονικά περιβάλλοντα:
-
Λογική Μοντελοποίηση Ελέγχου
- Τα προφίλ PLC, ελεγκτής κίνησης και μονάδας δίσκου μπορούν να αντιστοιχιστούν σε περιβάλλον προσομοίωσης.
- Οι μηχανικοί επαληθεύουν τις μεταβάσεις καταστάσεων, τις αποκρίσεις I/O και τις καμπύλες κίνησης πριν ενεργοποιηθεί το φυσικό υλικό.
-
Έλεγχοι σύγκρουσης και κινηματικών
- Η εικονική ανίχνευση σύγκρουσης διασφαλίζει ότι οι μηχανικοί βραχίονες, τα ανυψωτικά πηνίων ή οι κεφαλές ιμάντων δεν υπερβαίνουν τους φακέλους σχεδιασμού τους.
- Οι κινηματικές προσομοιώσεις αξιολογούν τον τρόπο με τον οποίο οι αλλαγές στη σερβοροπή ή στην υδραυλική πίεση μπορεί να επηρεάσουν τις διαδρομές διαδρομής του πηνίου.
-
Προγνωστική Βελτιστοποίηση
- Ο εντοπισμός σφαλμάτων σε αρχικό στάδιο αξιοποιεί προηγμένους αλγόριθμους (π.χ. NSGA-II για βελτιστοποίηση πολλαπλών στόχων) για εξισορρόπηση ταχύτητας, ελέγχου τάσης και περιθωρίων ασφαλείας.
- Με τη φόρτωση αυτών των βελτιώσεων στον εικονικό τομέα, ο χρόνος εντοπισμού σφαλμάτων στον ιστότοπο ενδέχεται να μειωθεί έως και 40%.
3.2 Δοκιμές κλειστού βρόχου υποσυστήματος
Μετά την εικονική επικύρωση, το επόμενο στάδιο στοχεύει κάθε υποσύστημα σε φυσική μορφή:
-
Αναγνώριση αδράνειας σερβοκινητήρα
- Πολλοί σύγχρονοι σερβομηχανισμοί διαθέτουν ενσωματωμένες ρουτίνες για την αναγνώριση της αδράνειας φορτίου, βελτιώνοντας τα κέρδη ελέγχου για σταθερή κίνηση.
- Ο στόχος είναι να επιτευχθεί ελάχιστη υπέρβαση και σύντομοι χρόνοι καθίζησης.
-
Υδραυλική αναλογία και απόκριση σερβοβαλβίδας
- Η δοκιμή βηματικής απόκρισης για υδραυλικούς ενεργοποιητές μετρά πόσο γρήγορα και με ακρίβεια συμπιέζεται το σύστημα.
- Τα δεδομένα από αυτές τις δοκιμές ανατροφοδοτούν το PID κλειστού βρόχου ή τους αλγόριθμους προώθησης του PLC, διασφαλίζοντας συνεκτική κίνηση με τα τμήματα που οδηγούνται από σερβομηχανισμό.
-
Αισθητήρες και ενεργοποιητές
- Οι αισθητήρες εγγύτητας, οι φωτοηλεκτρικοί διακόπτες ή οι κυψέλες φορτίου πρέπει να ελέγχονται ξεχωριστά.
- Εάν το σημείο ενεργοποίησης ή το κατώφλι ενός αισθητήρα είναι απενεργοποιημένο, μπορεί να οδηγήσει σε εσφαλμένη φόρτωση του πηνίου ή σε λανθασμένη εκκίνηση του κύκλου.
3.3 Ενσωματωμένος εντοπισμός σφαλμάτων συστήματος
Με κάθε υποσύστημα επικυρωμένο, οι μηχανικοί τα ενοποιούν στο κύριο πρόγραμμα PLC:
-
Συνεργασία HMI–PLC–VFD
- Η διεπαφή ανθρώπου-μηχανής (HMI) ενορχηστρώνει εντολές χειριστή, ενώ το PLC τις ερμηνεύει και αποστέλλει σήματα σε VFD ή σερβομηχανές.
- Ο εντοπισμός σφαλμάτων διασφαλίζει την τέλεια ευθυγράμμιση των αναφορών ταχύτητας, των σημάτων εκτέλεσης/διακοπής και των παρεμβολών σφαλμάτων. Για παράδειγμα, μια αναντιστοιχία στην κλιμάκωση αναφοράς θα μπορούσε να προκαλέσει την πολύ γρήγορη ή πολύ αργή λειτουργία των κυλίνδρων μεταφορέων, με λάθος ευθυγράμμιση της ροής του πηνίου.
-
Έλεγχος τάσης φιλμ συσκευασίας
- Στις γραμμές που εφαρμόζουν ελαστικό φιλμ, η τάση πρέπει να παραμένει εντός ±2% από το σημείο ρύθμισης (σύμφωνα με το EN 12079-1 ή παρόμοιες οδηγίες).
- Το PLC μπορεί να χρησιμοποιήσει έλεγχο τροφοδοσίας σε συνδυασμό με ανάδραση τάσης σε πραγματικό χρόνο για να διατηρήσει τη συνοχή παρά τις αλλαγές της διαμέτρου του πηνίου.
-
Συγχρονισμός χρονισμού
- Οι μεγάλες γραμμές βασίζονται συχνά σε κατανεμημένο υλικό ελέγχου, που απαιτούν συγχρονισμό σχεδόν μικροδευτερόλεπτου (IEC 61158-2) για να διασφαλιστούν ομαλές μεταβάσεις καθώς τα πηνία μετακινούνται από τη συσκευασία στην ταινία ή τη στοίβαξη.
3.4 Βελτιστοποίηση Λειτουργικού Σεναρίου
Μόλις η ενσωματωμένη γραμμή κυλήσει σωστά, οι μηχανικοί βελτιώνουν την απόδοση:
-
Συντονισμός Ρυθμού Παραγωγής
- Σταδιακά ανεβάστε τη γραμμή μέχρι τη μέγιστη ονομαστική απόδοση (π.χ. 15 πηνία/ώρα) ενώ παρακολουθείτε τη ροπή του κινητήρα, τις πιέσεις υγρών και τις καθυστερήσεις του αισθητήρα.
- Εάν προκύψουν υπερτάσεις ή συγκρούσεις, μπορεί να απαιτηθεί προσαρμογή των χρόνων ράμπας σερβομηχανισμού ή των αποστάσεων του buffer.
-
Γενετικός Αλγόριθμος ή Ευρετικές Προσαρμογές
- Οι προηγμένες γραμμές μπορεί να ενσωματώνουν παραμετρική βελτιστοποίηση (π.χ. χρησιμοποιώντας α γενετικός αλγόριθμος ή προσέγγιση με βάση την κλίση) για την ανακάλυψη ιδανικών παραμέτρων ελέγχου που αποδίδουν τον συντομότερο δυνατό χρόνο κύκλου χωρίς να ξεπερνούν τα όρια μηχανικής καταπόνησης.
-
Ελαχιστοποίηση Κατανάλωσης Ενέργειας
- Ο εντοπισμός της κατανάλωσης ρεύματος σε αδράνεια, η προσαρμογή των ράμπων επιβράδυνσης VFD ή η χρήση σερβολειτουργιών ύπνου κατά τη διάρκεια της ηρεμίας της παραγωγής μπορεί να μειώσει τη χρήση ενέργειας κατά περισσότερο από 10-15%.
- Επίσημες οδηγίες όπως ISO-14955 2 καθορίζουν στρατηγικές για την ενεργειακή απόδοση εργαλειομηχανών, οι οποίες μπορούν να προσαρμοστούν για γραμμές συσκευασίας.
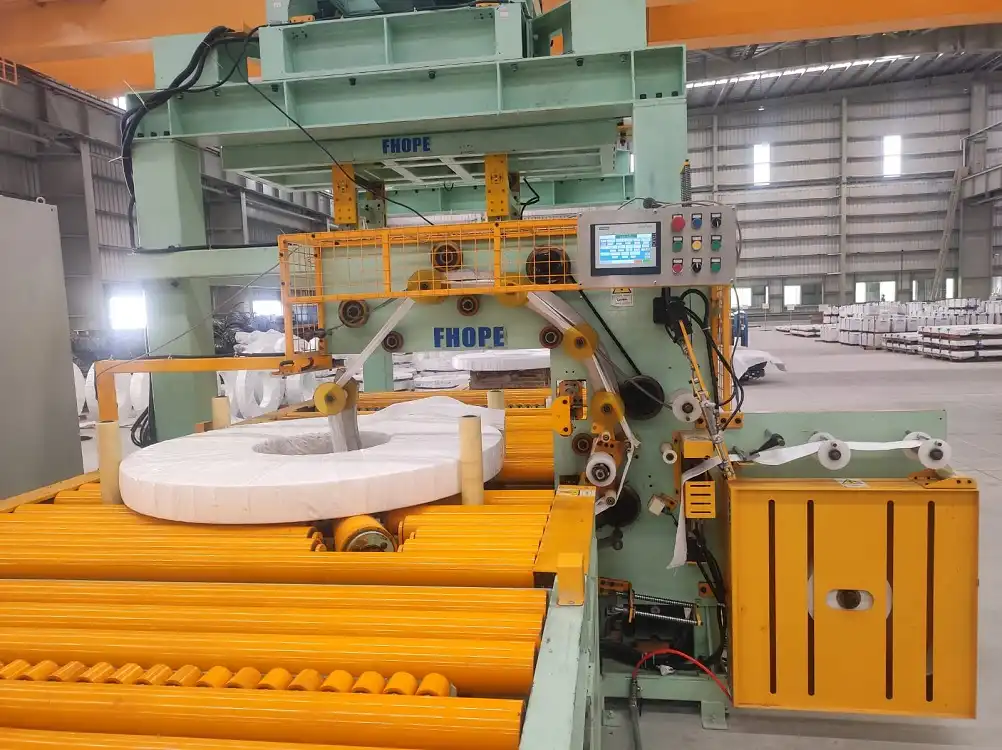
4. Διαχείριση αποσφαλμάτωσης κύκλου ζωής
4.1 Στάδιο Επαλήθευσης Σχεδιασμού
Οι περισσότεροι εντοπισμοί σφαλμάτων ξεκινούν εννοιολογικά, παράλληλα με το σχεδιασμό:
-
Εικονικοποίηση προγράμματος PLC
- Με προηγμένες πλατφόρμες όπως Siemens TIA Portal, τα λογικά μπλοκ μπορούν να προσομοιωθούν με ψηφιακές I/O ή εικονικές μονάδες δίσκου.
- Μειώνει το κόστος φυσικών πρωτοτύπων επαληθεύοντας τις βασικές λογικές ακολουθίες - στάσεις έκτακτης ανάγκης, ασφάλειες, πύλη αισθητήρα - πριν από την εγκατάσταση του υλικού.
-
Multibody Dynamics Simulation
- Εργαλεία όπως ADAMS or RecurDyn χειριστείτε πιο λεπτομερή μηχανικά συμβάντα, ελέγχοντας τις δυνάμεις επαφής, την τάση της άρθρωσης ή την αδράνεια του πηνίου στις μεταβάσεις.
- Η ελαχιστοποίηση των μηχανικών κραδασμών (±5% περιθώριο) μειώνει τον κίνδυνο κόπωσης της δομής ή ρωγμών συγκόλλησης κατά τη διάρκεια ζωής του μηχανήματος.
4.2 Έλεγχος διαδικασίας παραγωγής
Κατά τη διάρκεια της κατασκευής, κάθε στάδιο παραγωγής μπορεί να συνοδεύεται από σταδιακή αποσφαλμάτωση:
Κατά τη διάρκεια της κατασκευής, κάθε στάδιο παραγωγής μπορεί να συνοδεύεται από σταδιακή αποσφαλμάτωση:
-
Παρακολούθηση δεδομένων σε πραγματικό χρόνο
- Η δειγματοληψία δευτερολέπτου (π.χ. διαστήματα 5–10 ms) καταγράφει παραμέτρους όπως ρεύμα σερβομηχανισμού, υδραυλική πίεση ή μετατόπιση θέσης.
- Εργαλεία όπως LabVIEW FPGA or NI CompactRIO βοηθούν στη λήψη δεδομένων σε υψηλές συχνότητες για προηγμένη ανάλυση σήματος.
-
Έλεγχος έκδοσης
- Οι αλλαγές στον κώδικα PLC αρχειοθετούνται σε αποθετήρια (όπως το Git) που είναι συμβατά με IEC 61131-3 κατευθυντήριες γραμμές, επιτρέποντας επαναλήψεις σε περίπτωση που οι νέες αλλαγές προκαλούν παλινδρόμηση.
- Χρονικές σημάνσεις σε ISO 8601 μορφή διασφαλίζει σαφήνεια σχετικά με το ποια έκδοση αναπτύχθηκε και πότε.
-
Ιχνηλασιμότητα ορόφου καταστήματος
- Κάθε επανάληψη προγράμματος τεκμηριώνεται με την τρέχουσα κατάσταση του μηχανήματος—παραμέτρους μονάδας δίσκου, βαθμονομήσεις αισθητήρα και αλλαγές υλικού.
- Εάν προκύψει ένα μελλοντικό σφάλμα, οι τεχνικοί μπορούν να ανακατασκευάσουν την κατάσταση του μηχανήματος σε οποιοδήποτε προηγούμενο σημείο ελέγχου για ανάλυση της βασικής αιτίας.
4.3 Λειτουργική φάση και έξυπνες αναβαθμίσεις
Στην ζωντανή παραγωγή, η αποσφαλμάτωση μετατρέπεται σε συνεχή βελτίωση :
-
Αυτοβελτιστοποίηση
- Ορισμένες γραμμές πλήρωσης πηνίων ενσωματώνουν έλεγχο πρόβλεψης μοντέλου ή προσαρμοστικούς αλγόριθμους που συντονίζουν αυτόματα τα σημεία ρύθμισης σε πραγματικό χρόνο, βελτιώνοντας την απόδοση ή μειώνοντας τη χρήση φιλμ κατά ~15%.
- Σε συνδυασμό με α ψηφιακό δίδυμο, το σύστημα μπορεί να εκτελέσει σενάρια "τι-εάν" εκτός σύνδεσης πριν από την εφαρμογή αλλαγών στον φυσικό εξοπλισμό.
-
OPC UA για πρόσβαση σε δεδομένα
- Τυποποιημένη επικοινωνία ανά IEC 62541 επιτρέπει την κοινή χρήση δεδομένων μεταξύ πλατφορμών—οι χειριστές, οι μηχανικοί ή ακόμη και οι πάροχοι υπηρεσιών από απόσταση μπορούν να έχουν πρόσβαση σε αρχεία καταγραφής ιστορικού ή να προσαρμόζουν τις παραμέτρους με ασφάλεια.
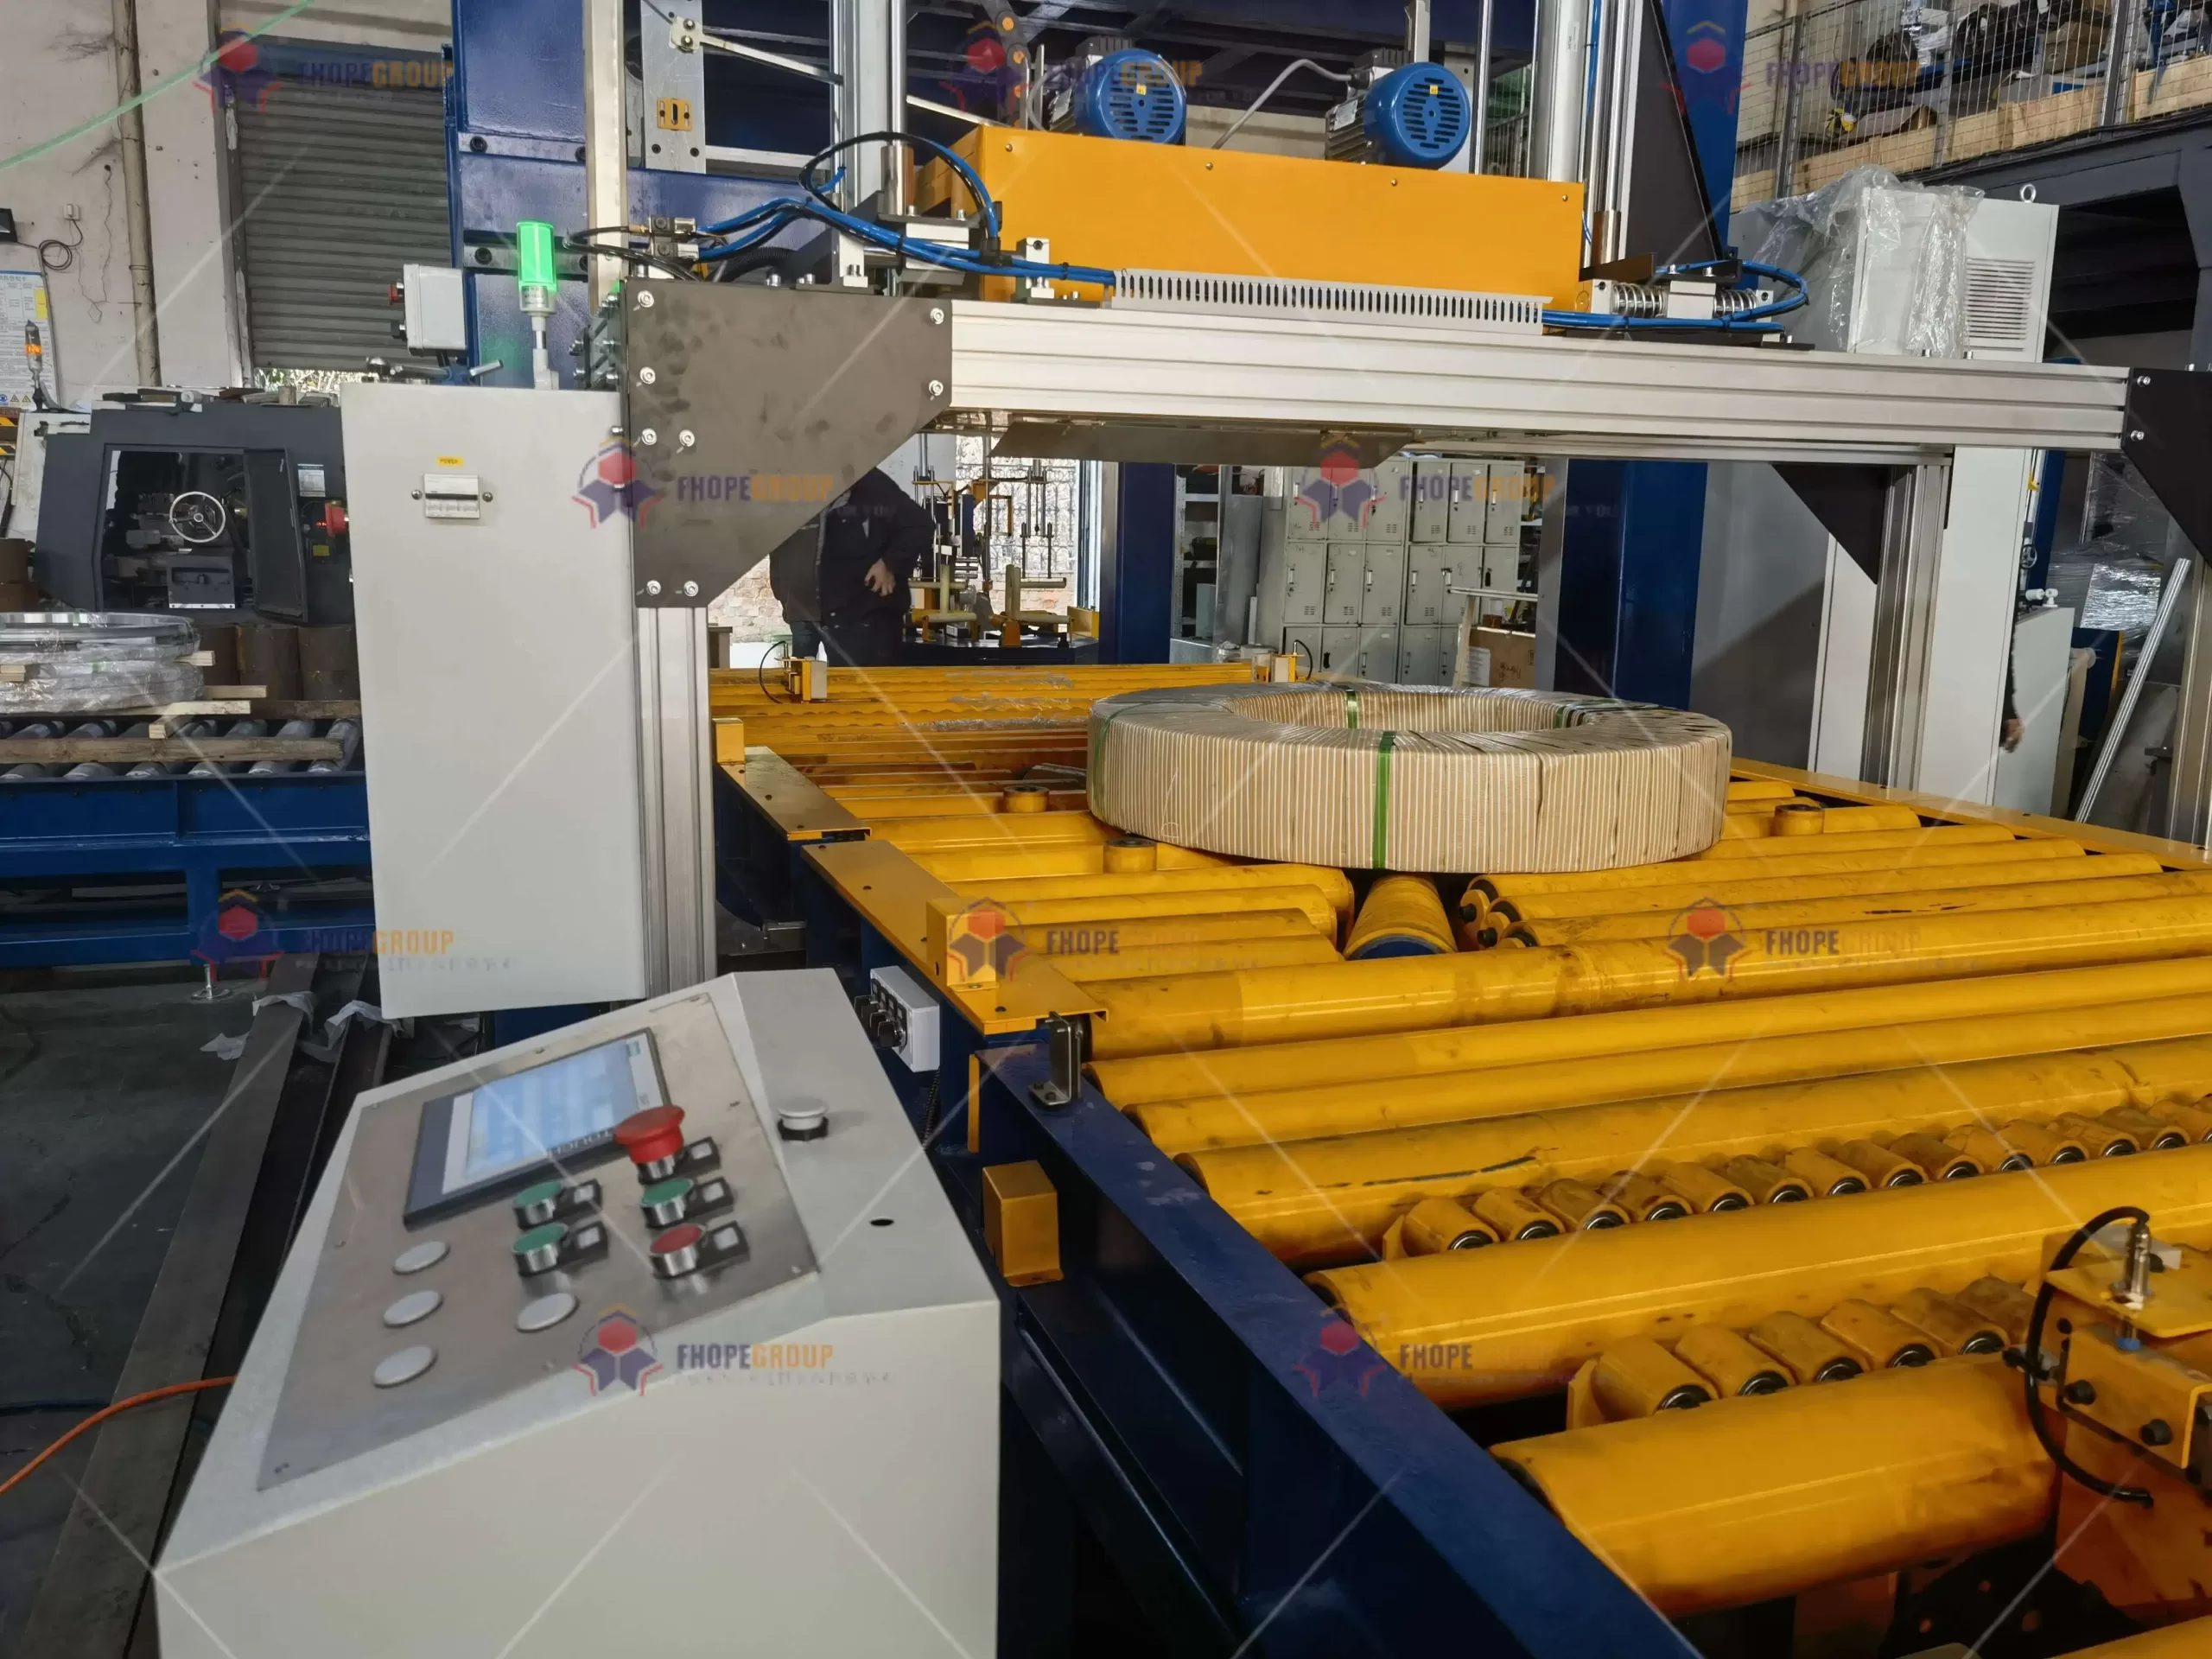
5. Τυποποιημένο πρωτόκολλο εντοπισμού σφαλμάτων
Για να εξασφαλιστεί συνεπής, συστηματικός εντοπισμός σφαλμάτων, οι περισσότεροι κατασκευαστές υιοθετούν ένα τυποποιημένο πρωτόκολλο που αναφέρεται σε αναγνωρισμένους κανόνες. Ένας αντιπροσωπευτικός πίνακας μπορεί να μοιάζει με αυτό:
| Κατηγορία εντοπισμού σφαλμάτων | Σχετικό Πρότυπο | Κριτήριο αποδοχής | Μέθοδος επαλήθευσης |
|---|---|---|---|
| Ακρίβεια τροχιάς κίνησης | ISO 9283: 1998 | Επαναληψιμότητα διαδρομής ≤ ±0.3 mm | Παρακολούθηση λέιζερ (π.χ. API Radian) |
| Συγχρονισμός χρονισμού | IEC 61158-2 | Απόκλιση ρολογιού ≤1 μs στα υποσυστήματα | Καταγραφή πρωτοκόλλου χρόνου ακριβείας (PTP). |
| Έλεγχος τάσης φιλμ | EL-12079 1 | Εύρος διακύμανσης ±2% της ρυθμισμένης τάσης | Αισθητήρας δύναμης σε πραγματικό χρόνο (HBM S9M) |
| Ενεργειακή Βελτιστοποίηση | ISO-14955 2 | Ισχύς χωρίς φορτίο ≤15% της ονομαστικής χωρητικότητας | Αναλυτής ποιότητας ισχύος (π.χ. Fluke 435) |
| Λογική καθυστέρησης ασφαλείας | EL-60204 1 | Σήμα e-stop < 20 ms καθυστέρηση | Παλμογράφος ή λήψη δεδομένων υψηλής ταχύτητας |
Εάν ένα μηχάνημα δεν πληροί αυτά τα κριτήρια, εισέρχεται ξανά σε έναν δευτερεύοντα βρόχο εντοπισμού σφαλμάτων. Οι μηχανικοί απομονώνουν την αιτία—είτε είναι κέρδος PID, όριο σπασμωδικής κίνησης σερβομηχανισμού ή κακή ευθυγράμμιση του βραχίονα αισθητήρα—και διορθώνουν τη διαμόρφωση ή τη μηχανική διάταξη πριν από την εκ νέου δοκιμή.
6. Έξυπνες καινοτομίες εντοπισμού σφαλμάτων
6.1 Αλγόριθμοι βελτιστοποίησης πολλαπλών στόχων
Καθώς οι γραμμές συσκευασίας πηνίων γίνονται πιο πολύπλοκες, η βελτιστοποίηση μίας παραμέτρου (π.χ., μόνο ταχύτητα ή τάση) καθίσταται ανεπαρκής. Οι αλγόριθμοι πολλαπλών στόχων (όπως ο Αλγόριθμος Γενετικής Ταξινόμησης Non-dominated Sorting Genetic Algorithm II, NSGA-II) μπορούν να συνδυάσουν πολλαπλές μετρήσεις απόδοσης - ταχύτητα, συνέπεια τάσης, κατανάλωση ενέργειας, περιθώρια ασφαλείας - ενώ παράλληλα δημιουργούν ένα μέτωπο Pareto βέλτιστων λύσεων. Όταν ενσωματώνονται με ένα ψηφιακό δίδυμο:
- Μειωμένος χρόνος συντονισμού
- Αντί να δοκιμάζει επίπονα κάθε παράμετρο, ο αλγόριθμος συγκλίνει γρήγορα σε σχεδόν βέλτιστα σύνολα.
- Βελτιωμένη ακρίβεια
- Οι καλύτερες λύσεις συχνά μειώνουν τον χρόνο κύκλου έως και 20–30% χωρίς να αυξάνουν τη μηχανική καταπόνηση ή να διακινδυνεύσουν την λανθασμένη τοποθέτηση του πηνίου.
6.2 Εντοπισμός σφαλμάτων επαυξημένης πραγματικότητας (AR).
Οι αναδυόμενες τεχνολογίες AR υπερθέτουν ψηφιακά δεδομένα—ενδείξεις αισθητήρων, σερβοκυματομορφές, καταστάσεις μηχανής—στο πραγματικό μηχάνημα:
-
Ζωντανή οπτικοποίηση μεταβλητής PLC
- Χρησιμοποιώντας ένα ακουστικό AR (π.χ. Microsoft HoloLens), οι τεχνικοί βλέπουν τις τιμές του σερβορρεύματος ή του αισθητήρα τάσης να ενημερώνονται στα ≥60 Hz στο οπτικό τους πεδίο.
- Πιθανές ανωμαλίες (π.χ. δονήσεις πέρα από μια κανονική ζώνη) εμφανίζονται ως χάρτες θερμότητας στον φυσικό εξοπλισμό.
-
Απομακρυσμένη βοήθεια ειδικών
- Ένας ειδικός εκτός τοποθεσίας μπορεί να παρακολουθήσει την ίδια τροφοδοσία AR, επισημαίνοντας περιοχές στην άποψη του τεχνικού που μπορεί να χρειάζονται μηχανική ρύθμιση ή αλλαγές παραμέτρων.
- Αυτό μειώνει τον χρόνο διακοπής λειτουργίας, καθώς μπορεί να παρασχεθεί τεχνογνωσία χωρίς να μεταβείτε φυσικά στον ιστότοπο.
7. Τελικές παρατηρήσεις
Η διόρθωση σφαλμάτων προγράμματος για μια γραμμή συσκευασίας πηνίων υπερβαίνει την απλή πράξη της εναλλαγής των bit ή της προσαρμογής ενός σημείου ρύθμισης ταχύτητας. Αντίθετα, περιλαμβάνει μια ολοκληρωμένη προσέγγιση κύκλου ζωής - αρχική επαλήθευση σχεδιασμού, βαθμονόμηση υποσυστήματος, βελτιστοποίηση ολοκληρωμένου συστήματος και συνεχή βελτίωση κατά τη λειτουργία. Αξιοποιώντας ψηφιακά δίδυμα, προηγμένους αλγόριθμους ελέγχου, υψηλής ταχύτητας συλλογή δεδομένων και επαυξημένη πραγματικότητα, οι κατασκευαστές μπορούν να ελαχιστοποιήσουν τον χρόνο θέσης σε λειτουργία, μεγιστοποιώντας παράλληλα την απόδοση, την ασφάλεια και την αξιοπιστία.
Βασικά σημεία :
- Ολιστική Μηχανική-Ελεγκτική Ολοκλήρωση: Επικυρώστε τα όρια τραντάγματος του σερβοκινητήρα, τους χρόνους υδραυλικής απόκρισης και τα όρια αισθητήρων για συνεκτική, χωρίς συγκρούσεις λειτουργία.
- Επαναληπτική ροή εργασιών εντοπισμού σφαλμάτων: Ξεκινήστε με εικονικά μοντέλα και, στη συνέχεια, προχωρήστε μέσω υποσυστήματος και ολοκληρωμένων δοκιμών για να βελτιώσετε την απόδοση βήμα προς βήμα.
- Διαχείριση δεδομένων κύκλου ζωής: Χρησιμοποιήστε τον έλεγχο έκδοσης (Git) και την τυποποιημένη καταγραφή δεδομένων, διασφαλίζοντας ότι τυχόν μελλοντικές τροποποιήσεις ή διαγνώσεις σφαλμάτων έχουν μια ισχυρή διαδρομή ελέγχου.
- Ευθυγράμμιση προτύπων: Συνάντηση ή υπέρβαση αναφορών όπως ISO 9283, IEC 61158, EL-60204 1και VDI 2206 ενισχύει την εμπιστοσύνη στις παγκόσμιες αγορές και μειώνει την ευθύνη.
- Συνεχής Βελτίωση και Καινοτομία: Εργαλεία όπως οι αλγόριθμοι βελτιστοποίησης πολλαπλών στόχων και ο εντοπισμός σφαλμάτων που βασίζεται σε AR διατηρούν τη γραμμή συσκευασίας πηνίων ευέλικτη ως απάντηση στις εξελισσόμενες απαιτήσεις παραγωγής.
Με την τήρηση αναγνωρισμένων βέλτιστων πρακτικών και τη διατήρηση μιας μακροπρόθεσμης προοπτικής για τις αναδυόμενες τεχνολογίες, η φάση εντοπισμού σφαλμάτων γίνεται στρατηγικός μοχλός για την παροχή αριστείας. Όταν γίνει σωστά, ο εντοπισμός σφαλμάτων προγράμματος για μια γραμμή συσκευασίας πηνίων δεν διασφαλίζει απλώς ότι το μηχάνημα λειτουργεί όπως προορίζεται - δημιουργεί μια γερή βάση για μακροπρόθεσμη επιχειρησιακή επιτυχία, ασφάλεια και προσαρμοστικότητα.
τελική σημείωση:
Ενώ αυτό το άρθρο συνθέτει βασικές αρχές εντοπισμού σφαλμάτων, κάθε εγκατάσταση ή έργο μπορεί να απαιτεί μοναδικές δοκιμές ή εξειδικευμένες εκτιμήσεις υλικού. Να συμβουλεύεστε πάντα την επίσημη τεχνική τεκμηρίωση, τους σχετικούς περιφερειακούς κανονισμούς και τα εσωτερικά εταιρικά πρότυπα για να δημιουργήσετε ένα εξατομικευμένο σχέδιο εντοπισμού σφαλμάτων που να ευθυγραμμίζεται ακριβώς με συγκεκριμένους στόχους παραγωγής.
-
Ανακαλύψτε διάφορα εναλλακτικά υλικά φόρτωσης που μπορούν να βελτιώσουν την ακρίβεια και την ασφάλεια των δοκιμών σας κατά τη φάση εντοπισμού σφαλμάτων. ↩
-
Εξερευνήστε αυτόν τον σύνδεσμο για να κατανοήσετε προηγμένες τεχνικές και μεθοδολογίες για την προσομοίωση τριβής και φθοράς, βελτιώνοντας τη διαδικασία εντοπισμού σφαλμάτων. ↩
-
Αυτός ο πόρος θα παρέχει πληροφορίες σχετικά με τις μεθόδους δοκιμών για την ανοχή στη θερμοκρασία, διασφαλίζοντας ότι τα συστήματά σας διατηρούν την ακεραιότητα του σήματος υπό πίεση. ↩