1. Εισαγωγή
Στις σύγχρονες βιομηχανίες επεξεργασίας μετάλλων, οι χαλύβδινοι κύλινδροι είναι από τα πιο απαιτητικά από άποψη εφοδιαστικής και ασφάλειας προϊόντα που πρέπει να χειριστούν. Η τεράστια μάζα τους, οι ευαίσθητες άκρες και οι απαιτήσεις μεταφοράς τους απαιτούν αξιόπιστες και αποτελεσματικές λύσεις συσκευασίας. Μια καλά σχεδιασμένη γραμμή συσκευασίας ρόλων αποτελείται συνήθως από (1) μια μηχανή συσκευασίας ρόλων, (2) μια μηχανή δεσίματος ρόλων και (3) μια μηχανή στοίβαξης ρόλων - η καθεμία κινείται από έναν συνδυασμό ηλεκτρικών κινητήρων, σερβοσυστημάτων και υδραυλικών ενεργοποιητών. Η βάση ολόκληρης της λειτουργίας είναι ένα εξελιγμένο σύστημα Προγραμματιζόμενου Λογικού Ελεγκτή (PLC) που συντονίζει τις κινήσεις, τις ρυθμίσεις ταχύτητας μέσω μετατροπέων μεταβλητής συχνότητας (VFD) και τον προηγμένο έλεγχο κίνησης μέσω σερβοκινητήρων.
Αυτό το έγγραφο εστιάζει στο στάδιο της συναρμολόγησης στη διαδικασία παραγωγής μιας γραμμής συσκευασίας σε ρόλους. Στόχος είναι να εξοπλίσει τους πελάτες και τα ενδιαφερόμενα μέρη με σαφή κατανόηση της σχολαστικής διαδικασίας —καλύπτοντας τα πάντα, από την ενσωμάτωση των υποσυστατικών έως τους τελικούς ελέγχους ποιότητας— ενώ παράλληλα επισημαίνει τους σχετικούς κανόνες μηχανικού σχεδιασμού, τα πρότυπα ασφαλείας και τις φιλοσοφίες διαχείρισης ολόκληρου του κύκλου ζωής. Η έμφαση δίνεται στον τρόπο με τον οποίο κάθε βήμα συναρμολόγησης σχεδιάζεται, εκτελείται και επαληθεύεται αυστηρά σύμφωνα με τα διεθνή πρότυπα μηχανικής, όπως το ISO 12100, το EN 415-8 (ασφάλεια μηχανημάτων συσκευασίας) και τις οδηγίες GB/T, διασφαλίζοντας μακροπρόθεσμη λειτουργική αριστεία.
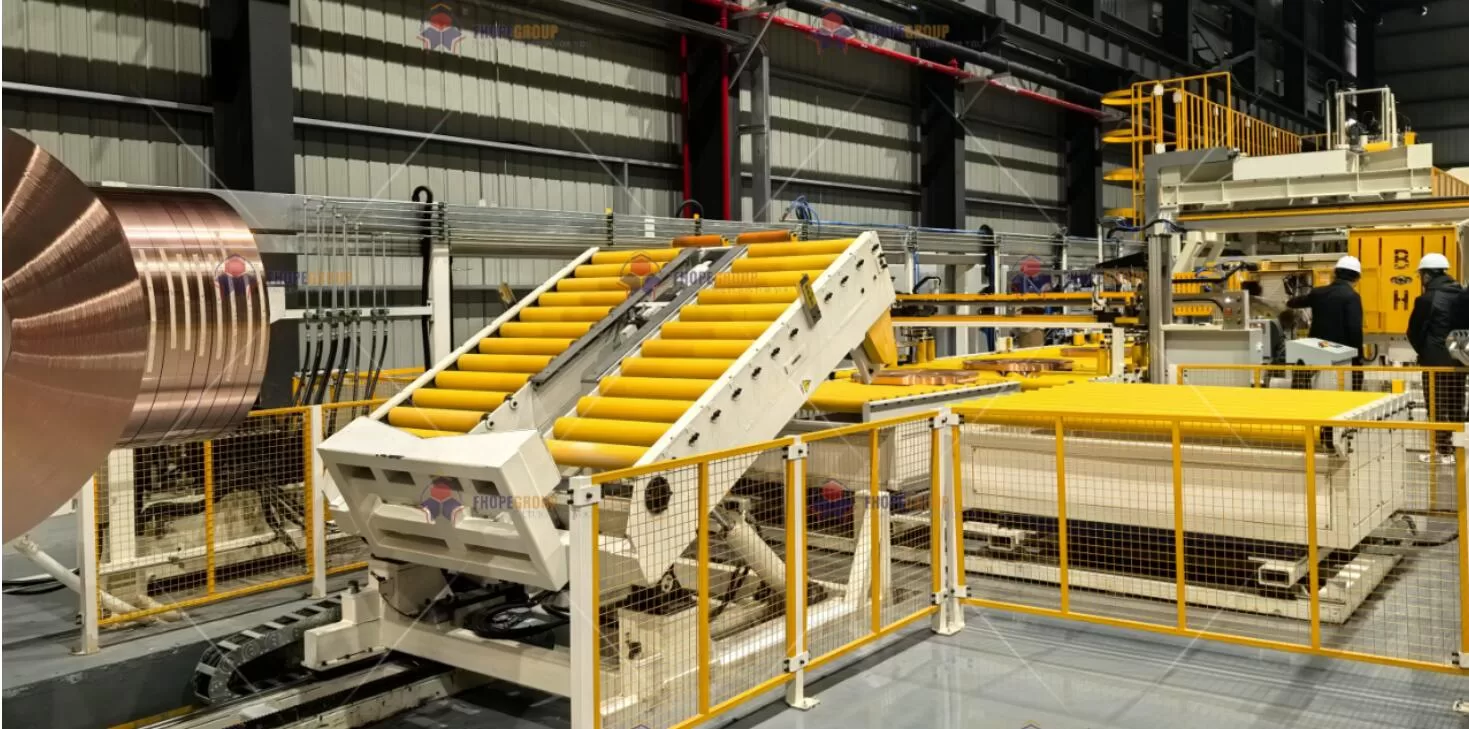
2. Συνέλευση: Μια σχολαστική ενοποίηση συστημάτων
Η συναρμολόγηση είναι η φάση όπου μεμονωμένες μονάδες, εξαρτήματα που κατασκευάζονται κατά παραγγελία και τυπικά εξαρτήματα συγκλίνουν σε ένα πλήρως λειτουργικό σύστημα. Στην περίπτωση μιας σύγχρονης γραμμής συσκευασίας πηνίων, αυτές οι μονάδες συχνά περιλαμβάνουν:
-
Ενότητες μεταφοράς πηνίου
- Μηχανοκίνητοι κύλινδροι, ράγες οδήγησης ή τουρνικέ για την τοποθέτηση του πηνίου.
- Κατασκευές στήριξης από χάλυβα υψηλής αντοχής για να αντέχουν το βάρος των πηνίων.
-
Μονάδες ιμάντων και περιτυλίγματος
- Ηλεκτρικές και πνευματικές κεφαλές ιμάντων για έλεγχο τάσης.
- Τεντώστε μονάδες μεμβράνης ή βραχίονες περιτύλιξης που κινούνται από σερβοκινητήρες για να επιτευχθεί σταθερή επικάλυψη.
-
Υδραυλικά Συστήματα Ενεργοποίησης
- Κύλινδροι για κάθετη και οριζόντια σύσφιξη.
- Υδραυλικά πακέτα ισχύος σχεδιασμένα να διατηρούν σταθερή πίεση και ρυθμούς ροής.
-
Ηλεκτρικοί κινητήρες και ντουλάπια ελέγχου
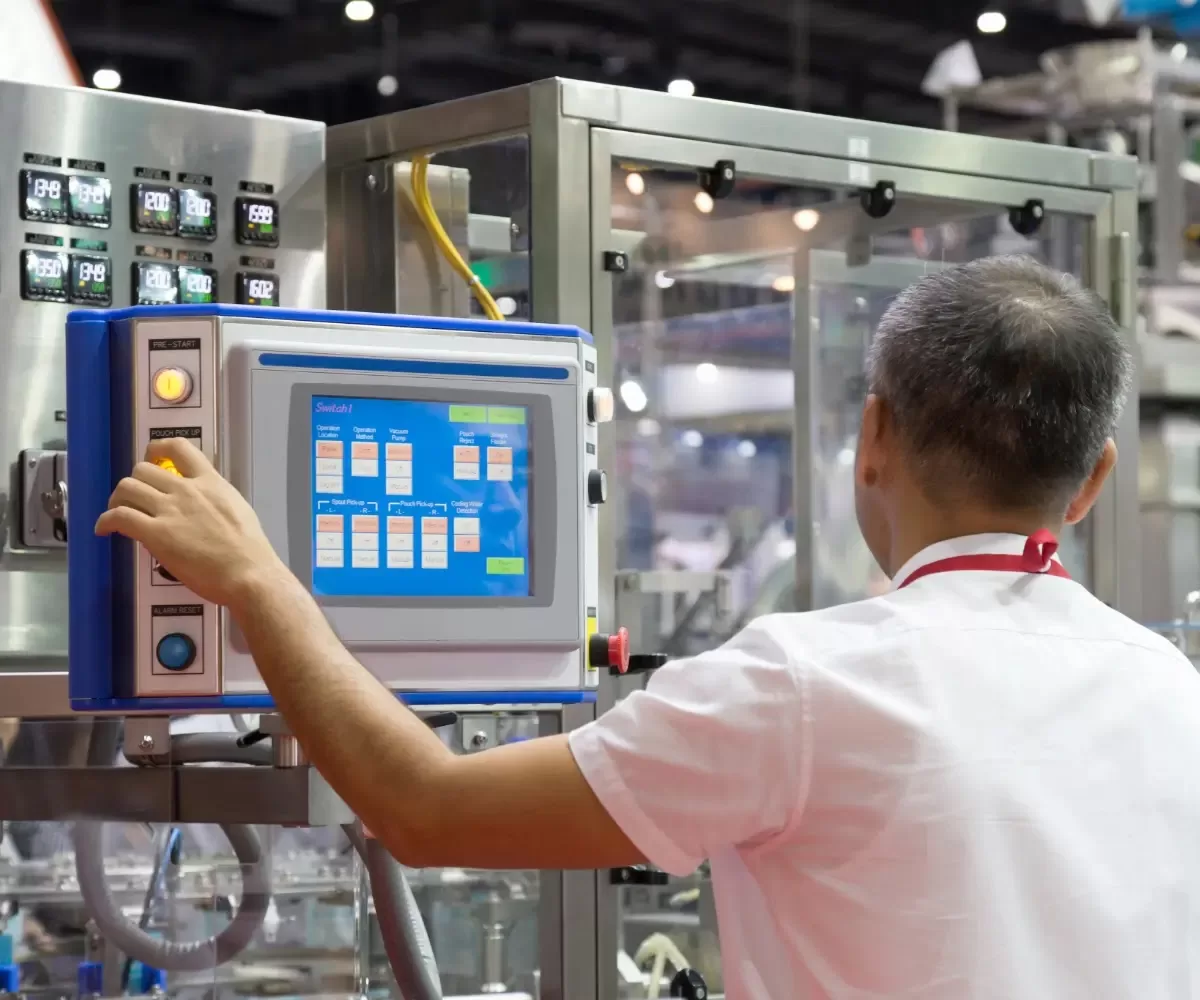
- PLC για ολοκληρωμένο λογικό έλεγχο.
- VFD για διαχείριση ταχύτητας κινητήρα.
- Σερβοκινητήρες για κίνηση υψηλής ακρίβειας.
- HMIs (Human-Machine Interfaces) για είσοδο και παρακολούθηση χειριστή.
-
Μηχανισμοί Ασφάλειας και Προστασίας
- Φωτεινές κουρτίνες, στάσεις έκτακτης ανάγκης και ρελέ ασφαλείας.
- Μηχανικά προστατευτικά και καλύμματα για περιστρεφόμενα στοιχεία.
Κατά τη συναρμολόγηση, αυτά τα εξαρτήματα τοποθετούνται και ασφαλίζονται σχολαστικά σύμφωνα με την τεκμηρίωση σχεδιασμού, διασφαλίζοντας ότι τηρούνται αυστηρά οι μηχανικές ανοχές, η κατανομή φορτίου και τα κριτήρια ευθυγράμμισης. Ένας ενδελεχής έλεγχος όλων των συνδέσεων —είτε πρόκειται για ηλεκτρικούς ακροδέκτες, υδραυλικούς συνδέσμους είτε για μηχανικούς συνδετήρες— διασφαλίζει την ακεραιότητα του συστήματος.
3. Πρότυπα Μηχανολογικής Σχεδιασμού και Προκαταρκτικές Θεωρήσεις
3.1 Επιλογή δομικών και υλικών
Από την άποψη της δομικής αξιοπιστίας, μια γραμμή συσκευασίας πηνίου πρέπει να αντέχει δυναμικά φορτία που προκαλούνται από εργασίες μεταφοράς, ανύψωσης και στερέωσης πηνίου. Επομένως, τα υλικά επιλέγονται με βάση την αντοχή σε κόπωση και την αντοχή στη διάβρωση. Τα κοινά κριτήρια περιλαμβάνουν:
- Κραματοποιημένος χάλυβας υψηλής αντοχής1 (π.χ. 42CrMo) για άξονες μετάδοσης κίνησης, ζεύξη και φέροντα πλαίσια.
- Πολυμερή ανθεκτικά στη φθορά2 (π.χ. πολυουρεθάνη ή ενισχυμένα σύνθετα) για οδηγούς κυλίνδρους και σημεία επαφής.
- Φύλλα από γαλβανισμένο ή αλουζίνκο χάλυβα (σύμφωνα με το EN 10346) για εξωτερικά πάνελ και προστατευτικά καλύμματα για αντοχή στη διάβρωση σε περιβάλλοντα υψηλής υγρασίας ή διαβρωτικά.
Επιπλέον, οι ομάδες μηχανικών διεξάγουν Ανάλυση Τρόπων Βλάβης και Επιπτώσεων (FMEA) 3 για να εντοπίσουν πιθανά αδύνατα σημεία σε εξαρτήματα όπως οι υδραυλικές σωληνώσεις, η μόνωση του σερβοκινητήρα ή η εμπλοκή των γραναζιών. Αυτή η προσέγγιση που βασίζεται στον κίνδυνο διασφαλίζει ότι τα επιλεγμένα υλικά και τα χαρακτηριστικά σχεδιασμού αντιμετωπίζουν τους λειτουργικούς κινδύνους από την πρώτη κιόλας ημέρα.
3.2 Έλεγχοι ανοχής και διαστάσεων
Πριν συναρμολογηθεί οποιοδήποτε εξάρτημα, υποβάλλεται σε αυστηρό έλεγχο διαστάσεων:
- Ανοχές σχήματος και θέσης: Τυπικά ελέγχεται από GB/T 1184 ή ισοδύναμα πρότυπα ISO. Για παράδειγμα, η ομοαξονική ευθυγράμμιση των σερβοκινητήριων αξόνων διατηρείται στα ±0.02 mm για την ελαχιστοποίηση των κραδασμών και του θορύβου.
- Απαιτήσεις φινιρίσματος επιφανειών: Κρίσιμο για ζευγαρωμένες επιφάνειες, διασφαλίζοντας ότι η τριβή και η φθορά δεν υπερβαίνουν τα σχεδιαστικά όρια.
Όπου χρειάζεται, προηγμένα εργαλεία μετρολογίας —όπως ιχνηλάτες λέιζερ ή μηχανές μέτρησης συντεταγμένων (CMM)— επαληθεύουν πολύπλοκη γεωμετρία. Αυτό διασφαλίζει ότι όταν τα υποεξαρτήματα φτάνουν στο σταθμό συναρμολόγησης, πληρούν ή υπερβαίνουν τις μηχανικές προδιαγραφές που είναι απαραίτητες για ενσωμάτωση υψηλής ακρίβειας.
4. Η Ροή Εργασιών της Συναρμολόγησης Πυρήνα
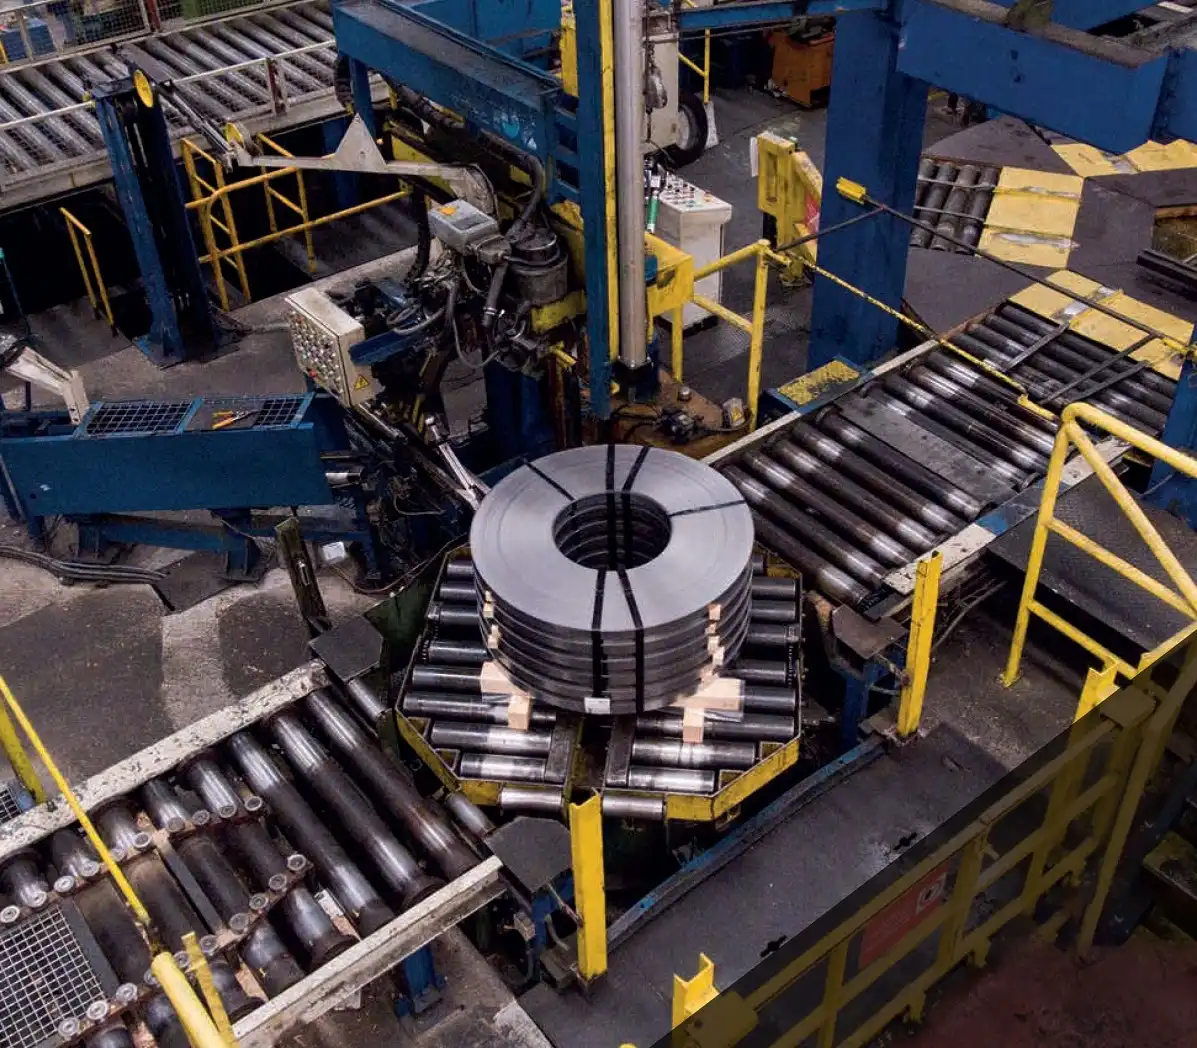
Ένα συγκρότημα γραμμής συσκευασίας πηνίου είναι συνήθως δομημένο σε διάφορες βασικές φάσεις:
-
Ρύθμιση βασικού πλαισίου και κύριας δομής
- Ευθυγραμμίστε και ισοπεδώστε το κύριο πλαίσιο χρησιμοποιώντας συσκευές οριζοντίωσης ακριβείας.
- Επιβεβαιώστε την επιπεδότητα και τη δομική ακαμψία για να διατηρήσετε τα κατάλληλα σημεία αναφοράς.
-
Τοποθέτηση υποσυγκροτήματος
- Τοποθετήστε κυλινδρικά τραπέζια, συσκευές τάνυσης και μονάδες περιστροφής, κάθε ένα βιδωμένο και κλειδωμένο σε προ-τρυπημένες τρύπες με βάση μια διάταξη 3D.
- Χρησιμοποιήστε δυναμόκλειδα για να σφίξετε τα μπουλόνια στις καθορισμένες τιμές ροπής από το μηχανικό BOM (Bill of Materials).
-
Ενοποίηση Υδραυλικού Συστήματος
- Τοποθετήστε υδραυλικά πακέτα ισχύος, δεξαμενές και γραμμές σωληνώσεων σύμφωνα με τις οδηγίες ISO 4413 για δοχεία πίεσης και εύκαμπτους σωλήνες.
- Δρομολογήστε τους εύκαμπτους σωλήνες και τους σωλήνες με άφθονες ακτίνες κάμψης, στερεώστε τους με σφιγκτήρες και ελέγξτε για πιθανά σημεία τριβής.
- Εκτελέστε προκαταρκτικές δοκιμές πίεσης σε κάθε κύκλωμα για να ανιχνεύσετε πιθανές διαρροές ή υποτυπώδη εξαρτήματα.
-
Ηλεκτρική καλωδίωση και έλεγχος
- Τοποθετήστε PLC, VFD, σερβομηχανές και επαφές μέσα σε περιβλήματα ελέγχου με βαθμολογία IP54 ή υψηλότερη (IEC 60529).
- Περάστε καλώδια υψηλής και χαμηλής τάσης σε ξεχωριστούς δίσκους καλωδίων για να μειώσετε τις ηλεκτρομαγνητικές παρεμβολές.
- Τερματίστε τα σήματα ελέγχου στις μονάδες I/O PLC, διασφαλίζοντας θωρακισμένα καλώδια για ανάδραση κωδικοποιητή από σερβοκινητήρες.
-
Βαθμονόμηση κίνησης και ευθυγράμμιση σερβομηχανισμού
- Συνδέστε σερβοκινητήρες σε κιβώτια ταχυτήτων ή σφαιρικές βίδες (εάν υπάρχουν) με ελάχιστη γωνιακή ή μετατόπιση απόκλισης.
- Εκτελέστε ρουτίνες βαθμονόμησης —συχνά με ρυθμίσεις λέιζερ ή μετρητή καντράν— για να επιβεβαιώσετε την ευθυγράμμιση εντός ±0.02 mm, ελαχιστοποιώντας την καταπόνηση του σερβομηχανισμού.
- Χρησιμοποιήστε εργαλεία που συνιστώνται από τον κατασκευαστή (π.χ. βραχίονες ευθυγράμμισης μετατόπισης) για να εξασφαλίσετε στιβαρή μηχανική εφαρμογή.
-
Θέση σε λειτουργία υποσυστήματος
- Ενεργοποιήστε διαδοχικά κάθε μονάδα, επαληθεύοντας την κατεύθυνση περιστροφής του κινητήρα, τα σήματα αισθητήρων και τις υδραυλικές πιέσεις.
- Επικυρώστε βασικά στοιχεία ελέγχου HMI για χειροκίνητο τρέξιμο, στάσεις έκτακτης ανάγκης και μεταβάσεις αυτόματης λειτουργίας.
-
Έλεγχοι ποιότητας κατά τη διαδικασία (IPQC)
- Επιθεωρήστε κρίσιμες περιοχές χρησιμοποιώντας λίστες ελέγχου που αφορούν τιμές ροπής, μηχανικά διάκενα, τοποθέτηση βραχίονα αισθητήρα, δρομολόγηση γραμμής λαδιού κ.λπ.
- Επισημάνετε τυχόν αποκλίσεις στη συναρμολόγηση για άμεση επανεπεξεργασία. Αυτό μπορεί να περιλαμβάνει την επανατοποθέτηση μιας βάσης κινητήρα ή την επανατοποθέτηση ενός βραχίονα οπτικού αισθητήρα.

5. Υδραυλική και Ηλεκτρική Αλληλεπίδραση
5.1 Απαιτήσεις υδραυλικού συστήματος
Σε μια γραμμή πλήρωσης πηνίων, το υδραυλικό σύστημα είναι κρίσιμο για την παροχή της δύναμης που απαιτείται για τη σύσφιξη και την ανύψωση βαρέων πηνίων. Οι βασικές ανησυχίες περιλαμβάνουν:
- Σταθερότητα Πίεσης: Το σύστημα πρέπει να διατηρεί τις διακυμάνσεις της πίεσης εντός ±1.5% του σημείου ρύθμισης για να διασφαλίσει σταθερές δυνάμεις σύσφιξης.
- Έλεγχος μόλυνσης: Η καθαριότητα του λαδιού παρακολουθείται μέσω των προτύπων ISO 4406 ή NAS 1638. Μια τυπική απαίτηση μπορεί να είναι το NAS 1638 Class 6 για την προστασία των ευαίσθητων σερβοβαλβίδων ή των αναλογικών βαλβίδων.
Για να μειωθεί ο χρόνος κύκλου, το υδραυλικό σύστημα μπορεί να ενσωματώσει συσσωρευτές που αποθηκεύουν ενέργεια και παρέχουν στιγμιαία ροή. Όλα τα εξαρτήματα, οι σφραγίδες και οι εύκαμπτοι σωλήνες συνήθως ακολουθούν τα πρότυπα SAE ή DIN, διασφαλίζοντας ότι μπορούν να χειριστούν τη θερμοκρασία, την πίεση και τους κραδασμούς σε σκληρές βιομηχανικές συνθήκες.
5.2 Ακρίβεια Ηλεκτρικού Ελέγχου
Όπου τα υδραυλικά συστήματα παρέχουν την ακατέργαστη δύναμη, τα ηλεκτρικά χειριστήρια προσφέρουν την ακρίβεια. Οι σύγχρονες γραμμές συσκευασίας πηνίων βασίζονται σε μεγάλο βαθμό σε:
-
Έλεγχος PLC
- Διαχειρίζεται τις μανδαλώσεις μεταξύ διαφόρων σταθμών (πακέτο, ιμάντας, στοίβα).
- Παρακολουθεί την ανάδραση των αισθητήρων (διακόπτες εγγύτητας, φωτομάτια, κυψέλες φόρτωσης) για να ενορχηστρώσει πλήρως αυτοματοποιημένες ροές εργασίας.
- Εφαρμόζει τη λογική ασφαλείας (e-stop, πύλες και συναγερμοί).
-
Μονάδες μεταβλητής συχνότητας (VFD)
- Ελέγξτε την ταχύτητα των επαγωγικών κινητήρων που οδηγούν τους μεταφορείς ή τις περιστρεφόμενες κεφαλές.
- Βελτιστοποιήστε την κατανάλωση ενέργειας προσαρμόζοντας την ταχύτητα λειτουργίας του κινητήρα ώστε να ταιριάζει με τις απαιτήσεις της διαδικασίας.
-
Σερβοκινητήρες και κινητήρες
- Παρέχετε ακριβή κίνηση για την περιτύλιξη των βραχιόνων, τις κεφαλές πρόσδεσης ή την τοποθέτηση του πηνίου.
- Επιτύχετε ακρίβεια κάτω του χιλιοστού και επαναληψιμότητα για εργασίες όπως το τέντωμα του φιλμ.
Κατά τη συναρμολόγηση, οι τεχνικοί ελέγχουν σχολαστικά τις πρακτικές δρομολόγησης και γείωσης των καλωδίων για να ελαχιστοποιήσουν τον ηλεκτρικό θόρυβο, ειδικά για συστήματα σερβομηχανισμού που απαιτούν καθαρά σήματα κωδικοποιητή για τη διατήρηση ακριβών βρόχων ελέγχου.
6. Πρωτόκολλο δοκιμών και θέσης σε λειτουργία
Μόλις ολοκληρωθούν οι μηχανικές, υδραυλικές και ηλεκτρικές συναρμολογήσεις, το σύστημα εισέρχεται σε μια φάση αυστηρών δοκιμών πριν από την αποστολή ή την επιτόπια εγκατάσταση:
-
Δοκιμή χωρίς φορτίο
- Επαληθεύει την ελεύθερη κίνηση όλων των εξαρτημάτων—κύλινδροι, σφιγκτήρες, περιστρεφόμενοι βραχίονες—χωρίς να εισάγει το πραγματικό πηνίο.
- Δοκιμές για πιθανές συγκρούσεις, μη φυσιολογικούς κραδασμούς ή μη βαθμονομημένες θέσεις αισθητήρων.
-
Δοκιμές λειτουργικών υποσυστημάτων
- Σέρβο σύστημα: Ελέγξτε τις ακολουθίες επιστροφής, τρέξτε με διάφορες ταχύτητες, επιβεβαιώστε την ακρίβεια τοποθέτησης με δείκτη καντράν ή μέτρηση λέιζερ.
- Υδραυλικό σύστημα: Κυκλοφορήστε και ανυψώστε πρώτα κάτω από χαμηλή πίεση και μετά προχωρήστε στην ονομαστική πίεση λειτουργίας. Παρατηρήστε για διαρροές ή πτώση πίεσης.
- Συστήματα ασφαλείας: Επικυρώστε τη λειτουργία e-stop, ελέγξτε τα φωτο-μάτια και τις κουρτίνες φωτός, επιβεβαιώστε ότι το PLC μεταφέρει το σύστημα σε ασφαλή κατάσταση αμέσως μετά τον εντοπισμό σφάλματος.
-
Δοκιμές φορτίου
- Εισαγάγετε πραγματικά ή προσομοιωμένα πηνία (μέσω μπλοκ βάρους ή ανδρείκελων) για να αναπαράγετε τις συνθήκες λειτουργίας.
- Παρακολουθήστε τη ροπή, το ρεύμα κινητήρα και τη θερμοκρασία λαδιού για εκτεταμένους κύκλους για να διασφαλίσετε ότι ο σχεδιασμός μπορεί να ανταποκριθεί στις κανονικές απαιτήσεις παραγωγής.
-
Επαλήθευση χρόνου κύκλου και εξόδου
- Καταγράψτε τους χρόνους του κύκλου για κάθε εργασία συσκευασίας. Για παράδειγμα, μια γραμμή συσκευασίας μπορεί να σχεδιαστεί για να χειρίζεται έως και 60 πηνία την ώρα.
- Βεβαιωθείτε ότι το σύστημα μπορεί να ανταποκριθεί ή να υπερβεί τις απαιτήσεις διακίνησης πελατών χωρίς να διακυβεύεται η ασφάλεια ή η ποιότητα του προϊόντος.
-
Τελικές Δοκιμές Αποδοχής (FAT)
- Διεξάγετε μια ολοκληρωμένη δοκιμή που θα την παρακολουθήσει ο πελάτης ή οι φορείς πιστοποίησης.
- Παρέχετε τεκμηριωμένη απόδειξη συμμόρφωσης—διαγράμματα ικανότητας μηχανήματος, δεδομένα SPC (Statistical Process Control) και αναφορές δοκιμών που επιβεβαιώνουν τη λειτουργική ετοιμότητα.
7. Ποιοτικός Έλεγχος και Τεκμηρίωση
7.1 Σημεία ελέγχου ποιότητας
Καθ' όλη τη διάρκεια της συναρμολόγησης και της θέσης σε λειτουργία, ορισμένα σημεία ελέγχου αγκυρώνουν το σχέδιο διαχείρισης ποιότητας:
-
Επιθεωρήσεις διαστάσεων
- Εκτελείται κατά την προσυναρμολόγηση και μετά τη συναρμολόγηση για επιβεβαίωση ελάχιστων αποκλίσεων.
- Τυπικά κριτήρια αποδοχής: επιπεδότητα ±0.1 mm/m, γωνιακή ευθυγράμμιση ±0.2° για βραχίονες.
-
Επαλήθευση μηχανικής στερέωσης
- Έλεγχοι ροπής με τη χρήση βαθμονομημένων εργαλείων, με αναφορά τιμών από τις προδιαγραφές σχεδιασμού.
-
Δοκιμές υδραυλικής διαρροής
- Πιέστε τις γραμμές σε 1.25–1.5 φορές την κανονική πίεση λειτουργίας, διατηρώντας το σημείο ρύθμισης για μια καθορισμένη διάρκεια ενώ επιθεωρείτε όλες τις αρθρώσεις.
-
Δοκιμές ηλεκτρικής συνέχειας και μόνωσης
- Χρησιμοποιήστε μεγόμετρα για να διασφαλίσετε ότι η αντίσταση μόνωσης πληροί ή υπερβαίνει τα υποχρεωτικά όρια (συχνά >1 MΩ στα 500 Vdc).
- Επιβεβαιώστε τη σωστή γείωση για να αποτρέψετε τη συσσώρευση στατικού ηλεκτρισμού ή τους κινδύνους ηλεκτροπληξίας.
-
Ακεραιότητα λογισμικού
- Ασφαλής έλεγχος έκδοσης για προγράμματα PLC και HMI, επικυρωμένος σύμφωνα με τα πρότυπα IEC 61131-3.
- Δημιουργία αντιγράφων ασφαλείας σε αποθετήρια εκτός σύνδεσης για ιχνηλασιμότητα.
7.2 Τεκμηρίωση και Ιχνηλασιμότητα
Όλα τα δεδομένα συναρμολόγησης, δοκιμών και επιθεωρήσεων τεκμηριώνονται για να παρέχουν ένα ολοκληρωμένο ιστορικό εξοπλισμού. Οι σύγχρονες εταιρείες βασίζονται συχνά στο λογισμικό Διαχείρισης Κύκλου Ζωής Προϊόντων (PLM) (π.χ. Siemens Teamcenter ή PTC Windchill) για τη διατήρηση ιστορικών αναθεωρήσεων, δεδομένων CAD και αποτελεσμάτων δοκιμών. Αυτό εξασφαλίζει:
- Ιχνηλασιμότητα: Κάθε γραμμή συσκευασίας πηνίου μπορεί να παρακολουθηθεί με σειριακό αριθμό και ημερομηνία κατασκευής, συνδέοντάς την με την ακριβή διαμόρφωση των ηλεκτροκινητήρων, των κινητήρων και των υδραυλικών μονάδων.
- Εγγύηση & Συντήρηση: Οι χειριστές μπορούν να αναφέρουν τα πρωτότυπα αρχεία συναρμολόγησης για να επισπεύσουν τις αντικαταστάσεις ή τις αναβαθμίσεις εξαρτημάτων.
- Συνεχής Βελτίωση: Τα σχόλια από την υπηρεσία πεδίου ενσωματώνονται σε μελλοντικές επαναλήψεις σχεδιασμού.

8. Έμφαση στην Ασφάλεια και τη Συμμόρφωση
Πέρα από την παραγωγικότητα και τη μηχανική απόδοση, η ασφάλεια αποτελεί πρωταρχικό μέλημα. Η γραμμή συσκευασίας σε ρόλους πρέπει να συμμορφώνεται με διάφορα πρότυπα, όπως το EN 415-8 (ασφάλεια μηχανημάτων συσκευασίας) και το ISO 12100 (ασφάλεια μηχανημάτων - βασικές έννοιες και γενικές αρχές).
-
Εκτιμήσεων κινδύνου
- Διεξήχθη κατά τη διάρκεια των πρώιμων φάσεων σχεδιασμού για τον εντοπισμό σημείων σύνθλιψης, ζώνες σύνθλιψης ή κινδύνους εκτίναξης.
- Μετριάζεται μέσω φυσικής φύλαξης, κλειδωμένων θυρών πρόσβασης, λογικής PLC ασφαλείας και αισθητήρων ασφαλείας.
-
Εκπαίδευση χειριστή
- Παρέχει οδηγίες σχετικά με τις ακολουθίες εκκίνησης/απενεργοποίησης, διαδικασίες έκτακτης ανάγκης και βασική αντιμετώπιση προβλημάτων.
- Εστιάζει στη σωστή φόρτωση/εκφόρτωση του πηνίου για να αποτρέψει τραυματισμούς από πτώση ή κύλιση πηνίων.
-
Οδηγίες συντήρησης
- Ενθαρρύνει τα πρωτόκολλα lockout-tagout (LOTO).
- Περιγράφει τα διαστήματα για τη δοκιμή υδραυλικού υγρού, τους ελέγχους τάσης του ιμάντα κινητήρα και τις διαγνωστικές αναθεωρήσεις PLC.
9. Δια βίου Υποστήριξη και Προγνωστική Συντήρηση
9.1 Μακροπρόθεσμη αξιοπιστία
Η επίτευξη υψηλού μέσου χρόνου μεταξύ αποτυχιών (MTBF) είναι ζωτικής σημασίας για τη διασφάλιση ελάχιστου χρόνου διακοπής λειτουργίας σε απαιτητικά προγράμματα παραγωγής. Οι στρατηγικές σχεδιασμού για την επίτευξη MTBF ≥ 10,000 ωρών συχνά περιλαμβάνουν:
- Στιβαρή επιλογή εξαρτημάτων: Κινητήρες και σερβομηχανές από αξιόπιστες μάρκες που έχουν δοκιμαστεί σε βιομηχανική αξιοπιστία.
- Περιττές Αρχιτεκτονικές Συστημάτων: Οι βασικές μονάδες όπως τα τροφοδοτικά ή τα συστήματα αισθητήρων ενσωματώνουν δυνατότητες πλεονασμού ή γρήγορης εναλλαγής.
9.2 Προγνωστική Συντήρηση και Ενοποίηση IoT
Με την έλευση των πρακτικών Industry 4.0, πολλές γραμμές συσκευασίας πηνίων διαθέτουν πλέον παρακολούθηση κατάστασης σε πραγματικό χρόνο:
- Αισθητήρες δόνησης: Παρακολουθήστε την υγεία του ρουλεμάν σε κινητήρες, κιβώτια ταχυτήτων ή κυλίνδρους τάσης. Οι ανωμαλίες στα φάσματα δόνησης μπορούν να προειδοποιήσουν μηχανικές βλάβες.
- Αισθητήρες ρύπανσης λαδιών: Αξιολογήστε τα επίπεδα καθαριότητας σε πραγματικό χρόνο, ενεργοποιώντας την αντικατάσταση του φίλτρου προτού η συσσώρευση λάσπης καταστρέψει τις βαλβίδες.
- Δεδομένα Analytics: Το PLC ή ο βιομηχανικός υπολογιστής καταγράφει λειτουργικά δεδομένα (αριθμοί κύκλων, κωδικοί σφαλμάτων, ρεύματα κινητήρα). Αναλύεται μέσω εξειδικευμένου λογισμικού (π.χ. Beckhoff TwinCAT ή Rockwell Historian) για προγνωστικές πληροφορίες.
10. Τελικές παρατηρήσεις
Η διαδικασία συναρμολόγησης μιας γραμμής συσκευασίας πηνίων συνδυάζει τη μηχανολογία, τον υδραυλικό σχεδιασμό, την ηλεκτρική ολοκλήρωση και τα προηγμένα συστήματα ελέγχου σε μια συνεκτική, υψηλής απόδοσης εγκατάσταση. Κάθε δευτερεύον βήμα - είτε πρόκειται για την ευθυγράμμιση ενός σερβοκινητήρα είτε για τη σφράγιση μιας υδραυλικής σύνδεσης - απαιτεί αυστηρή τήρηση των κανόνων σχεδιασμού, των διαστατικών ανοχών και των ελέγχων ποιότητας. Καθώς ενσωματώνουμε πρωτοποριακή λογική PLC , σερβοκινητήρες και διαγνωστικά σε πραγματικό χρόνο, η γραμμή εξελίσσεται σε μια μελλοντικά ανθεκτική λύση ικανή να προσαρμόζεται στις μεταβαλλόμενες απαιτήσεις παραγωγής.
Βασικά σημεία :
- Ολιστική Μηχανική: Η επιλογή υλικού, η δομική ακεραιότητα και οι ισχυρές ροές εργασιών μηχανικής υποστηρίζουν την αξιοπιστία.
- Συναρμολόγηση ακριβείας: Η λεπτομερής προσοχή στην ευθυγράμμιση, τη ροπή και τη βαθμονόμηση εξασφαλίζει ομαλή λειτουργία και εκτεταμένη διάρκεια ζωής.
- Ασφάλεια και συμμόρφωση: Συμμόρφωση με διεθνείς κωδικοί (ISO, EN, GB/T) παρέχει ένα σταθερό πλαίσιο για την πρόληψη των κινδύνων.
- Υποστήριξη Κύκλου Ζωής: Από την επαλήθευση σχεδιασμού έως προγνωστική συντήρηση, η διαδικασία συναρμολόγησης θέτει τα θεμέλια για έναν κύκλο ζωής χαμηλού κινδύνου, υψηλής απόδοσης.
Ακολουθώντας αυτές τις βέλτιστες πρακτικές και υιοθετώντας μια προσέγγιση πρώτης ποιότητας, οι κατασκευαστές και οι τελικοί χρήστες μπορούν να συνειδητοποιήσουν τα πλήρη οφέλη μιας καλά συναρμολογημένης γραμμής συσκευασίας πηνίων υψηλής απόδοσης. Το αποτέλεσμα είναι ένα σύστημα που όχι μόνο πληροί τις μετρήσεις απόδοσης, αλλά προσφέρει επίσης ισχυρά χαρακτηριστικά ασφαλείας, απλοποιημένη συντήρηση και ανιχνεύσιμη τεκμηρίωση - κρίσιμες πτυχές στη σημερινή ανταγωνιστική αγορά επεξεργασίας μετάλλων.
τελική σημείωση:
Αυτή η διαδικασία παραγωγής για τη συναρμολόγηση μιας γραμμής συσκευασίας σπειρών προορίζεται να χρησιμεύσει ως τεχνικός προσανατολισμός προς τον πελάτη. Συγκεκριμένες τιμές, πρότυπα και μέθοδοι μπορούν να προσαρμοστούν με βάση τους τοπικούς κανονισμούς, τις απαιτήσεις πελατών και τις συνεχείς τεχνολογικές εξελίξεις. Να συμβουλεύεστε πάντα την τεχνική τεκμηρίωση του έργου και τα πιστοποιημένα σχέδια για τις πιο πρόσφατες, πιο ακριβείς οδηγίες.
-
Εξερευνήστε τα πλεονεκτήματα του κράματος χάλυβα υψηλής αντοχής, συμπεριλαμβανομένης της ανθεκτικότητας και της απόδοσής του σε απαιτητικά περιβάλλοντα. ↩
-
Μάθετε πώς τα ανθεκτικά στη φθορά πολυμερή μπορούν να βελτιώσουν τη διάρκεια ζωής των μηχανημάτων και να μειώσουν το κόστος συντήρησης. ↩
-
Ανακαλύψτε πώς το FMEA βοηθά στον εντοπισμό κινδύνων και στη βελτίωση της αξιοπιστίας των μηχανολογικών σχεδίων. ↩