1. Εισαγωγή
Στην παραγωγή γραμμών συσκευασίας χαλύβδινων ρολών —οι οποίες συνήθως περιλαμβάνουν μια μηχανή συσκευασίας ρολών, μια μηχανή δεσίματος ρολών και μια μηχανή στοίβαξης ρολών— η τελική επεξεργασία παίζει καθοριστικό ρόλο τόσο στην αισθητική όσο και στη λειτουργικότητα. Το στάδιο της τελικής επεξεργασίας στοχεύει στην επίτευξη πολλαπλών στόχων:
- Προστασία από τη διάβρωση: Τα εξαρτήματα από χάλυβα, ειδικά σε υγρά ή διαβρωτικά περιβάλλοντα, απαιτούν προηγμένες επιστρώσεις που προστατεύουν από τη σκουριά, τα σκασίματα και τη φθορά.
- Μηχανική Ανθεκτικότητα: Τα προστατευτικά φινιρίσματα πρέπει να αντέχουν σταθερές κρούσεις, τριβές, διακυμάνσεις θερμοκρασίας και χειρισμό από υδραυλικά ή μηχανοκίνητα συστήματα.
- Ασφάλεια και Ταυτοποίηση: Η σωστή σήμανση των καλωδίων, των πνευματικών σωλήνων και των κρίσιμων εξαρτημάτων διασφαλίζει τη συμμόρφωση με τους διεθνείς κανόνες και απλοποιεί τη μελλοντική συντήρηση.
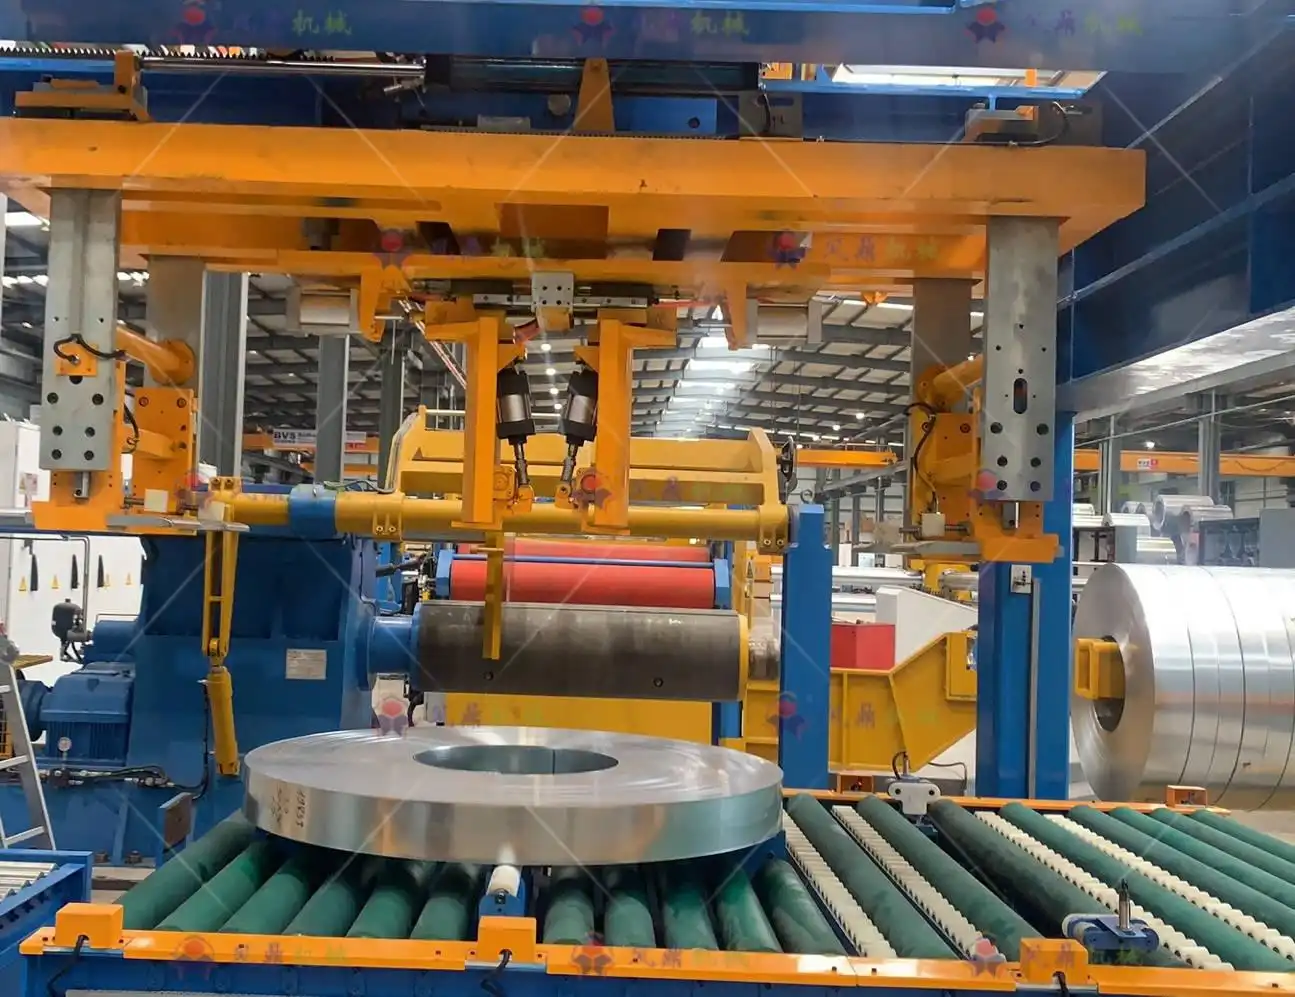
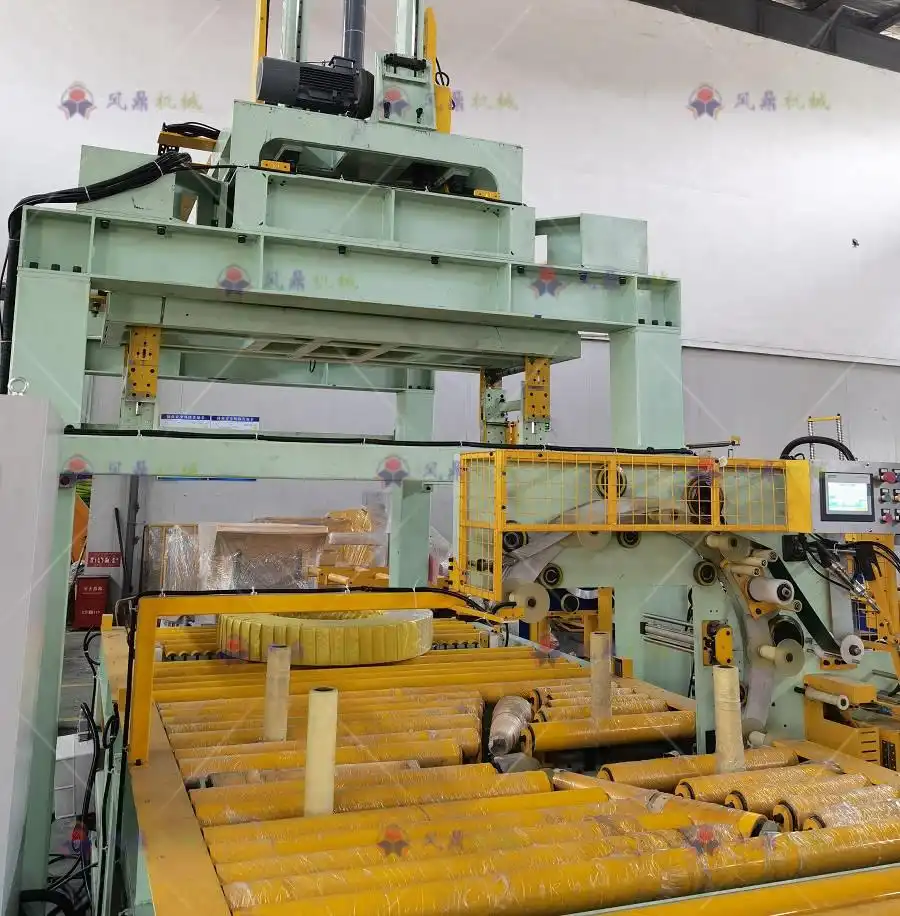
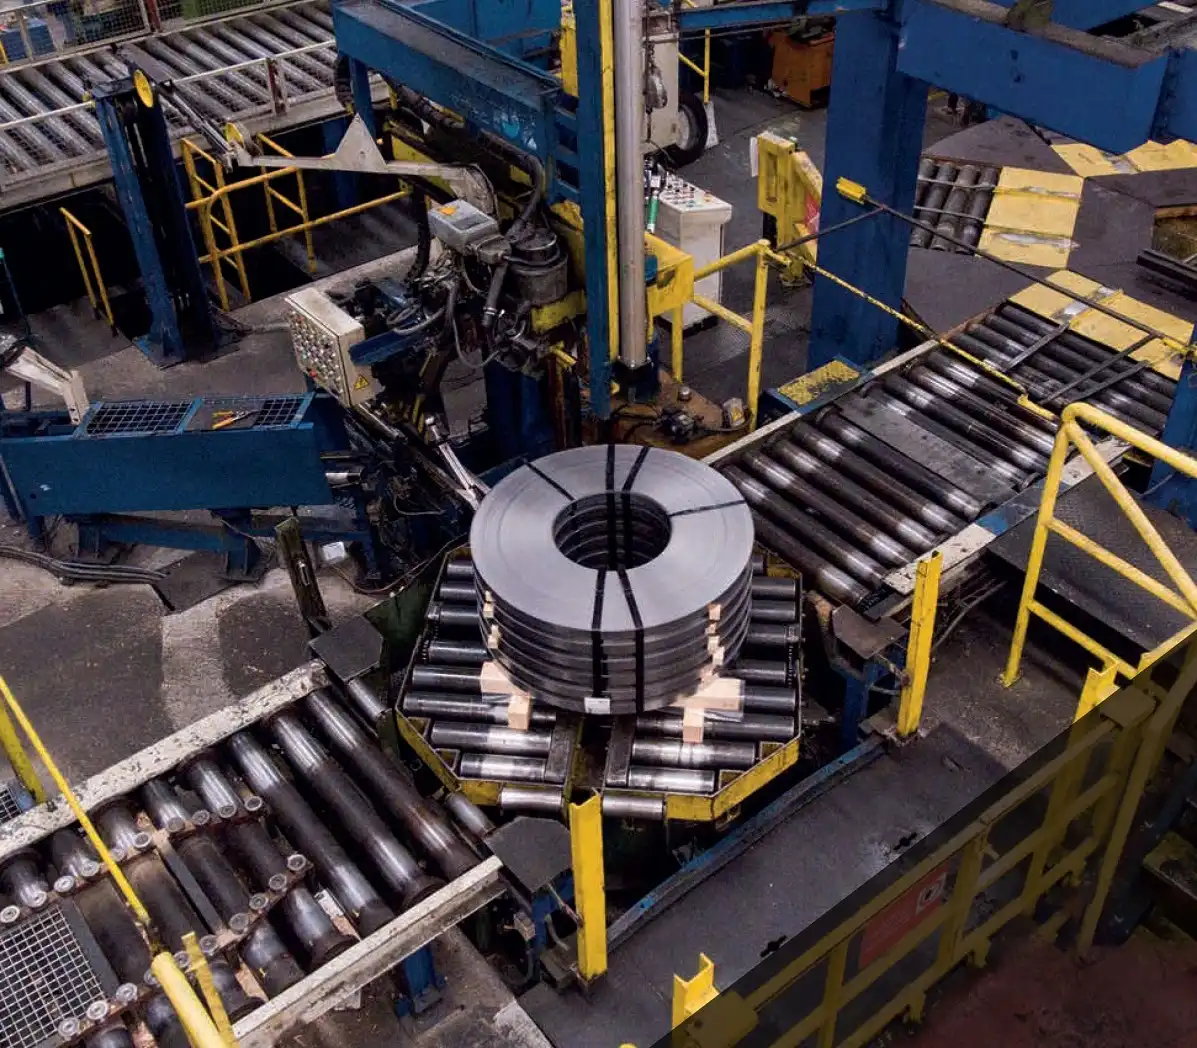
la maquina de línea automática de envasado de bobinas con sistema de apilado de bobinas
Αυτό το έγγραφο παρέχει μια ολοκληρωμένη εικόνα των διαδικασιών φινιρίσματος για τη γραμμή συσκευασίας ρολών. Δίνοντας έμφαση στις σύγχρονες προσεγγίσεις κατασκευής, περιγράφει την προετοιμασία της επιφάνειας, τις εφαρμογές επίστρωσης, τα πρότυπα επισήμανσης, τους τελικούς ελέγχους και τις στρατηγικές διαχείρισης του κύκλου ζωής που εγγυώνται μεγάλη διάρκεια ζωής. Βασιζόμενο σε οδηγίες από το ISO 12944 (προστασία από τη διάβρωση χαλύβδινων κατασκευών), το IEC 60445 (αναγνώριση αγωγών) και το EN 60204-1 (ηλεκτρική ασφάλεια σε μηχανήματα), αυτή η διαδικασία φινιρίσματος έχει σχεδιαστεί για να ικανοποιεί αυστηρά βιομηχανικά πρότυπα.

2. Προστατευτικές Επιστρώσεις και Προετοιμασίες Επιφανειών
2.1 Επιλογή του σωστού συστήματος επίστρωσης
Ένα προσεκτικά επιλεγμένο σύστημα επίστρωσης είναι ζωτικής σημασίας για την πρόληψη της σκουριάς και τη βελτιστοποίηση της απόδοσης της γραμμής πλήρωσης σερπαντίνας κατά τη διάρκεια ζωής της. Γενικά, αυτές οι γραμμές εκτίθενται σε:
- Υγρασία και Υγρασία: Πιθανή διείσδυση σε αίθουσες παραγωγής ή χώρους αποστολής.
- Μηχανική Φθορά1: Συχνή επαφή με πηνία, κυλίνδρους μεταφοράς και συσκευές ιμάντων.
- Χημικές εκθέσεις: Πιθανή έκθεση σε λιπαντικά, καθαριστικά ή ατμοσφαιρικούς ρύπους.
Ένα τυπικό σύστημα πολλαπλών επιπέδων περιλαμβάνει:
-
Εποξειδικό αστάρι πλούσιο σε ψευδάργυρο 2
- Περιεκτικότητα σε ψευδάργυρο: Τουλάχιστον 80% (σε συμμόρφωση με το ISO 3549), προσφέροντας γαλβανική προστασία.
- Αντοχή σε ψεκασμό αλατιού: Επίτευξη ≥2,000 ωρών σε δοκιμές ASTM B117.
- Δύναμη πρόσφυσης: Τυπικά ελεγμένο σε ≥15 MPa (μέθοδος έλξης ASTM D4541).
-
Ενδιάμεση επίστρωση (προαιρετικό)
- Μερικές φορές, μια εποξειδική μεσαία επίστρωση προστίθεται για να ενισχύσει τη συνολική κατασκευή του φιλμ ή να παρέχει πρόσθετη χημική αντοχή.
- Βοηθά στη γεφύρωση των πιθανών μικροπόρων στο αστάρι.
-
Τελική επίστρωση πολυουρεθάνης (PU) 3
- Επιλέχτηκε για ανώτερες καιρικές ιδιότητες: δοκιμασμένο σε θαλάμους QUV (ASTM D4587) με ΔE ≤1.5 μετά από 3,000 ώρες.
- Εξαιρετικά ανθεκτικό στο ξεθώριασμα και την κιμωλία σε εξωτερικούς χώρους ή περιβάλλοντα με έντονη υπεριώδη ακτινοβολία.
Σε ορισμένα τμήματα υψηλής φθοράς —όπως ράγες μεταφοράς σερπαντίνας ή μεταφορείς—μπορεί να εφαρμοστούν συμπληρωματικά φιλμ λίπανσης (π.χ. στερεά λιπαντικά με βάση το δισουλφίδιο του μολυβδαινίου με συντελεστές τριβής ≤0.08).
2.2 Πρότυπα προετοιμασίας επιφάνειας
Ακόμα και τα καλύτερα συστήματα επίστρωσης μπορεί να αποτύχουν εάν το υπόστρωμα δεν έχει προετοιμαστεί σωστά. Το πρότυπο ISO 8501-1 περιγράφει τους βαθμούς καθαριότητας που κυμαίνονται από συρματόβουρτσα έως σχεδόν λευκό καθαρισμό μετάλλου με αμμοβολή (Sa2.5 ή Sa3). Τα συνηθισμένα βήματα περιλαμβάνουν:
-
Απολίπανση και Καθαρισμός
- Τα αλκαλικά διαλύματα (pH ~ 9.2) ή τα βιοδιασπώμενα απορρυπαντικά αφαιρούν λάδια, υγρά κοπής ή άλλους ρύπους.
- Το πλύσιμο υπό πίεση ή το χειροκίνητο τρίψιμο διασφαλίζει ότι οι ρωγμές στις συγκολλημένες περιοχές είναι απαλλαγμένες από υπολείμματα.
-
Λειαντική ανατίναξη
- Επίτευξη φινιρίσματος Sa2.5 (ISO 8501-1), με τραχύτητα επιφάνειας Rz 30–50 μm (ISO 8503-2) για προώθηση της μηχανικής πρόσφυσης.
- Τα κοινά μέσα περιλαμβάνουν γρανάτη ή οξείδιο αλουμινίου. Το μέγεθος άμμου επιλέγεται για να παράγει το απαιτούμενο προφίλ τραχύτητας χωρίς υπερβολική αραίωση του υποστρώματος.
-
Φωσφορίωση ή Παθητικοποίηση
- Για ενισχυμένη αντοχή στη διάβρωση, μπορεί να εφαρμοστεί μια επεξεργασία φωσφορικών με βάση τον ψευδάργυρο.
- Αυτή η μικροκρυσταλλική στρώση εξασφαλίζει σφιχτή συγκόλληση μεταξύ του υποστρώματος και της επίστρωσης ασταριού.
Μόλις προετοιμαστεί το υπόστρωμα, είναι κρίσιμο να ελέγχονται οι συνθήκες περιβάλλοντος πριν από την επίστρωση. Η σχετική υγρασία πρέπει να διατηρείται κάτω από 70%, με τη θερμοκρασία του χάλυβα τουλάχιστον 3°C πάνω από το σημείο δρόσου για να αποφευχθεί η ξαφνική σκουριά.
3. Κανόνες Μηχανολόγων Μηχανικών για Φινίρισμα
3.1 Πάχος επίστρωσης και εφαρμογή
-
Έλεγχος πάχους φιλμ :
- Αλφαβητάρι: 60±10 μm
- Μπλούζα: 80±15 μm
Μαζί, το συνολικό πάχος συνήθως πέφτει στην περιοχή 140–160 μm, όπως ορίζεται από ISO 19840 (μέτρηση πάχους ξηρού φιλμ).
-
Μέθοδοι εφαρμογής :
- Σπρέι χωρίς αέρα (π.χ. συστήματα Graco XRT) για ευρεία κάλυψη σε μεγάλα κουφώματα.
- Ηλεκτροστατικός ή Περιστροφικός Ατμοποιητής (π.χ. Ransburg) για πολύπλοκες γεωμετρίες, εξασφαλίζοντας ομοιόμορφη εναπόθεση και ελάχιστο υπερψεκασμό.
- Ψεκασμός με τη βοήθεια ρομπότ χρησιμοποιώντας ρομποτική ABB ή KUKA, ευεργετική για σταθερή κάλυψη επιφανειών με πολλές καμπύλες και σφιχτές γωνίες.
-
Διαδικασίες σκλήρυνσης :
- Οι επικαλύψεις απαιτούν συχνά ελεγχόμενη θερμοκρασία σκλήρυνσης (80±5°C) σε περιβάλλον χαμηλής υγρασίας.
- Η σκλήρυνση με υπέρυθρες ή με εξαναγκασμένο αέρα επιταχύνει τη διασύνδεση, εξασφαλίζοντας ομοιόμορφη σκληρότητα και πρόσφυση.
3.2 Επισήμανση καλωδίων και πνευματικών σωλήνων
Σε όλες τις γραμμές πλήρωσης πηνίων, πολλαπλά καλώδια και εύκαμπτοι σωλήνες αέρα κινητήρες ισχύος, ηλεκτρομαγνητικές βαλβίδες, αισθητήρες και χειριστήρια. Η σαφής, ανθεκτική σήμανση είναι κρίσιμη για τη συντήρηση και την ασφάλεια:
-
Χάραξη με λέιζερ
- Χάραξη αναγνωριστικών καλωδίων (π.χ. βάθος 0.2 mm) σε κάλυμμα πολυμερούς IEC 60445 κωδικούς χρώματος και σήμανσης.
- Διατηρεί την αναγνωσιμότητα ακόμη και μετά από τριβή ή έκθεση σε χημικά, με την προϋπόθεση ότι το καλώδιο έχει ονομαστική ικανότητα διαχείρισης της τοπικής θερμότητας του λέιζερ.
-
Σήμανση πνευματικού σωλήνα
- Η επισήμανση με έγχρωμη κωδικοποίηση ή κείμενο (μελάνια ανθεκτικά στο λάδι που έχουν δοκιμαστεί σύμφωνα με το ISO 14122-2) επιτρέπει τη γρήγορη αναγνώριση των γραμμών πίεσης έναντι των γραμμών κενού έναντι των γραμμών εξάτμισης.
- Δεν πρέπει να ξεθωριάζει ή να ξεφλουδίζει μετά από επανειλημμένη κάμψη ή επαφή με λιπαντικά.
-
QR Codes και Barcodes
- Ορισμένοι κατασκευαστές ενσωματώνουν δισδιάστατους κωδικούς για προηγμένη ιχνηλασιμότητα, συνδέοντας συγκεκριμένα καλώδια ή εύκαμπτους σωλήνες με ψηφιακά αρχεία κατασκευής.
- Αυτοί οι κωδικοί ελέγχονται με μηχανική όραση για να διασφαλιστεί η ακρίβεια σάρωσης τουλάχιστον 99.9%.
4. Διαδικασία ολοκλήρωσης Ροή εργασιών
4.1 Επιφανειακή Προεπεξεργασία
- Καθάρισμα: Εμβάπτιση ή έκπλυση εξαρτημάτων σε λουτρό απορρυπαντικού pH 9.2.
- Φωσφορικά: Δημιουργία στρώσης φωσφορικού ψευδαργύρου για αντιδιαβρωτικό αστάρωμα.
4.2 Επικάλυψη πολλαπλών στρωμάτων
- Πρώτο παλτό (Primer): Συνήθως με εποξειδική σύνθεση πλούσια σε ψευδάργυρο.
- Δεύτερο παλτό (Επικάλυμμα ή Ενδιάμεσο + Τελικό βερνίκι): Επιτυγχάνει το τελικό χρώμα, τη γυαλάδα και τη χημική αντοχή που απαιτείται.
- Επαλήθευση πάχους: Εργαλεία όπως ένα Ελκόμετρο 456 (δινορεύμα ή μαγνητική επαγωγή) επιβεβαιώνουν ομοιόμορφη κάλυψη εντός ±25 μm από το καθορισμένο πάχος.
4.3 Επισήμανση και σήμανση
- Αρίθμηση καλωδίων: Ακολουθώντας ένα λογικό σχήμα που συσχετίζεται με τα σχέδια εισόδου/εξόδου του PLC ή του κυκλώματος.
- Ετικέτες σωλήνων αέρα: Σήμανση κάθε γραμμής τόσο με χρωματικές λωρίδες όσο και με δεδομένα κειμένου (βαθμολόγηση πίεσης, τύπος μέσου).
- Μόνιμα αυτοκόλλητα και πινακίδες: Χρησιμοποιώντας ετικέτες ανθεκτικές στην υπεριώδη ακτινοβολία, δοκιμασμένες υπό συνθήκες ASTM G154 για να επιβεβαιωθεί ότι δεν υπάρχει ξεφλούδισμα ή αποχρωματισμός.
4.4 Ολοκληρωμένη επιθεώρηση
- Ηλεκτρική συνέχεια και μόνωση: Χρησιμοποιώντας ένα μεγοχόμετρο 500 V για να διασφαλίσετε ≥100 MΩ (IEC 60243-1).
- Οπτική επιθεώρηση: Έλεγχος για τρύπες, χαλάρωση, υπερβολικό ψεκασμό ή χρωματικές ανωμαλίες (ASTM D5162 για ανίχνευση διακοπών).
- Δοκιμή εγκάρσιας κοπής πρόσφυσης: Αξιολόγηση της πρόσφυσης της επίστρωσης στην ταξινόμηση σε επίπεδο 0 (ISO 2409).
5. Ποιοτικός Έλεγχος και Τεκμηρίωση
5.1 Έλεγχοι ποιότητας κατά τη διαδικασία
Ένα ισχυρό σχέδιο διαχείρισης ποιότητας περιλαμβάνει σημεία ελέγχου σε κάθε κρίσιμο βήμα:
| Παράμετρος | Μέθοδος Επιθεώρησης | Χαρακτηριστικά | Εξοπλισμός |
|---|---|---|---|
| Πρόσφυση επίστρωσης | Cross-cut / Pull-off | 0-βαθμού (ISO 2409) ή ≥15 MPa | Elcometer 107, Dolly Tester |
| Χρόνος θεραπείας | Δοκιμή ταινίας / νύχι | Χωρίς κόλληση σε ≤2 ώρες, πλήρης ωρίμανση ≤24 ώρες | BYK Drying Recorder |
| Αναγνωσιμότητα ετικέτας | Λογισμικό Visual + OCR | ≥99.9% ακρίβεια αναγνώρισης | Keyence CV-X |
| Μόνωση καλωδίων | Megohmmeter (500 V) | ≥100 ΜΩ | Megger MIT515 |
| Film Porosity | Ανιχνευτής διακοπών | Μηδενικές αγώγιμες «διακοπές» | Σφουγγαρομετρητής χαμηλής τάσης |
Αυτές οι τιμές μπορούν να προσαρμοστούν για να ικανοποιήσουν ειδικές απαιτήσεις πελατών ή περιβαλλοντικών απαιτήσεων (π.χ. θαλάσσιο περιβάλλον ή κύκλους ακραίων θερμοκρασιών).
5.2 Περιβαλλοντική Υγεία και Ασφάλεια
Η σύγχρονη κατασκευή δίνει έμφαση στη βιωσιμότητα και στις ελάχιστες επικίνδυνες εκπομπές:
- Έλεγχος εκπομπών VOC: Συμμόρφωση με τους τοπικούς και περιφερειακούς κανονισμούς. Για παράδειγμα, στην Κίνα, το GB 30981-2020 ορίζει VOC ≤50 g/m² για ορισμένες επικαλύψεις.
- Διαχείριση υδατικών λυμάτων: Εξασφάλιση pH 6.5–7.5 μετά τα λουτρά έκπλυσης, με περιεκτικότητα σε βαρέα μέταλλα ≤0.5 ppm για προστασία των υδάτινων πόρων.
- Ασφάλεια χειριστή: Ο προστατευτικός εξοπλισμός, ο κατάλληλος αερισμός και ο αναπνευστικός εξοπλισμός είναι απαραίτητα για τον μετριασμό των κινδύνων εισπνοής κατά την εφαρμογή της βαφής.
5.3 Τεκμηρίωση και Ιχνηλασιμότητα
Όλες οι παράμετροι φινιρίσματος — αριθμοί παρτίδας, επίπεδα υγρασίας, αρχεία καταγραφής ημερομηνίας/ώρας — καταγράφονται σε ένα Σύστημα Εκτέλεσης Παραγωγής (MES) όπως το Siemens Opcenter ή το Rockwell FactoryTalk . Αυτή η προσέγγιση επιτρέπει:
- Ανιχνευσιμότητα προς τα πίσω: Εάν προκύψει κάποιο ελάττωμα στο χωράφι, μπορούν να ανακτηθούν οι παράμετροι της αρχικής παρτίδας βαφής και εφαρμογής.
- Έλεγχος στατιστικής διαδικασίας: Ανάλυση δεδομένων διεργασίας (πάχος επίστρωσης, θερμοκρασία, υγρασία) για τον εντοπισμό τάσεων και τη μείωση της διακύμανσης.
6. Διαχείριση κύκλου ζωής του τερματισμού
6.1 Λειτουργική Συντήρηση
Μόλις αναπτυχθεί η γραμμή πλήρωσης πηνίου, η ακεραιότητα της επίστρωσης παραμένει ζωτικής σημασίας. Τα μέτρα συντήρησης μπορεί να περιλαμβάνουν:
-
- Έλεγχος για θρυμματισμό, ξεφλούδισμα ή σημάδια διάβρωσης κάτω από το φιλμ, ειδικά γύρω από τις άκρες που υπόκεινται σε μηχανικές κρούσεις.
- Ο έγκαιρος εντοπισμός μικρών ζημιών επιτρέπει γρήγορες επισκευές σημείων αντί για εκτεταμένη επαναβαφή.
-
Φασματοσκοπία Ηλεκτροχημικής Εμπέδησης (EIS)
- Μια προηγμένη τεχνική που μετράει τις ιδιότητες αντίστασης και χωρητικής επίστρωσης, υποδεικνύοντας την υποβάθμιση σε πρώιμο στάδιο.
- Οι σαρώσεις συχνότητας (10 mHz έως 100 kHz) αποκαλύπτουν διείσδυση ή αποκόλληση πολύ πριν από την ορατή σκουριά.
-
- Προσδιορισμός «καυτών σημείων» ή περιοχών βλάβης επίστρωσης σε θερμαινόμενες επιφάνειες. ωφέλιμο εάν ορισμένες διεργασίες στη γραμμή εκτελούνται σε υψηλές θερμοκρασίες.
- Μια κάμερα με θερμική ευαισθησία ≤0.05°C παρέχει σαφή αντίθεση για πιθανές ζώνες προβλημάτων.
6.2 Ευφυή Συστήματα Επισκευής
Οι υπερσύγχρονες εγκαταστάσεις ενσωματώνουν αυτοματοποιημένη ή ημιαυτόματη επισκευή:
-
Robotic Touch-Up
- Εάν εντοπιστούν γρατσουνιές ή γρατσουνιές με μηχανική όραση, ένα ρομπότ αφής ψεκάζει αυτόματα ένα αντίστοιχο χρώμα ή αστάρι στεγανοποίησης.
- Η ακρίβεια τοποθέτησης στα ±0.5 mm εξασφαλίζει ελάχιστο υπερψεκασμό και σταθερό πάχος επισκευής.
-
Ετήσιοι πνευματικοί έλεγχοι διαρροών
- Χρήση δοκιμών με βάση το ήλιο (ρυθμός διαρροής ≤1×10-XNUMX Pa·m³/s) για κρίσιμες συνδέσεις.
- Ελαχιστοποιεί το χρόνο διακοπής λειτουργίας εντοπίζοντας τα χαλασμένα σφραγίσματα πριν υποβαθμίσουν το τελικό φινίρισμα ή τη μηχανική λειτουργία.
6.3 Digital Twin για Πρόβλεψη Ζωής Επικάλυψης
Λογισμικό όπως το ANSYS Sherlock μπορεί να προσομοιώσει τις αλληλεπιδράσεις μηχανικής καταπόνησης, θερμοκρασίας και υγρασίας, προβλέποντας τη μακροπρόθεσμη υγεία της επικάλυψης:
- Ενσωμάτωση δεδομένων: Οι ζωντανές είσοδοι αισθητήρα για τη θερμοκρασία, την υγρασία και τη χρήση εξαρτημάτων τροφοδοτούν το μοντέλο προσομοίωσης.
- Προγνωστικές ειδοποιήσεις: Το μοντέλο επισημαίνει διαστήματα όταν η επίστρωση πιθανότατα απαιτεί συντήρηση ή εκ νέου εφαρμογή, μειώνοντας τον μη προγραμματισμένο χρόνο διακοπής λειτουργίας.
Επιπλέον, οι πλατφόρμες AR (Augmented Reality) (π.χ. Microsoft HoloLens) επικαλύπτουν δεδομένα σε πραγματικό χρόνο σχετικά με τη φθορά της επίστρωσης στο οπτικό πεδίο του χειριστή, επιταχύνοντας την αντιμετώπιση προβλημάτων και βελτιώνοντας την ασφάλεια.
7. Σύναψη
Η ολοκλήρωση ενός έργου γραμμής συσκευασίας σε ρόλους είναι μια διεπιστημονική διαδικασία που εξισορροπεί τη χημεία, τη μηχανολογία και τον ψηφιακό έλεγχο για να διασφαλίσει τη μακροπρόθεσμη λειτουργική ακεραιότητα. Από τα πρώτα στάδια προετοιμασίας της επιφάνειας έως την τελική επισήμανση και τη συνεχή διαχείριση του κύκλου ζωής, κάθε βήμα διέπεται από αυστηρά πρότυπα όπως το ISO 12944 για την προστασία από τη διάβρωση.
-
Ανακαλύψτε στρατηγικές για την ελαχιστοποίηση της μηχανικής φθοράς, εξασφαλίζοντας καλύτερη απόδοση και μακροζωία του εξοπλισμού στις γραμμές παραγωγής. ↩
-
Εξερευνήστε τα πλεονεκτήματα του εποξειδικού ασταριού πλούσιου σε ψευδάργυρο, συμπεριλαμβανομένης της γαλβανικής προστασίας και της αντοχής του στη διάβρωση, που είναι ζωτικής σημασίας για τη βιομηχανική μακροζωία. ↩
-
Μάθετε πώς η τελική επίστρωση πολυουρεθάνης (PU) βελτιώνει την αντοχή στις καιρικές συνθήκες και τη μακροζωία, καθιστώντας την ιδανική για εξωτερικές εφαρμογές. ↩