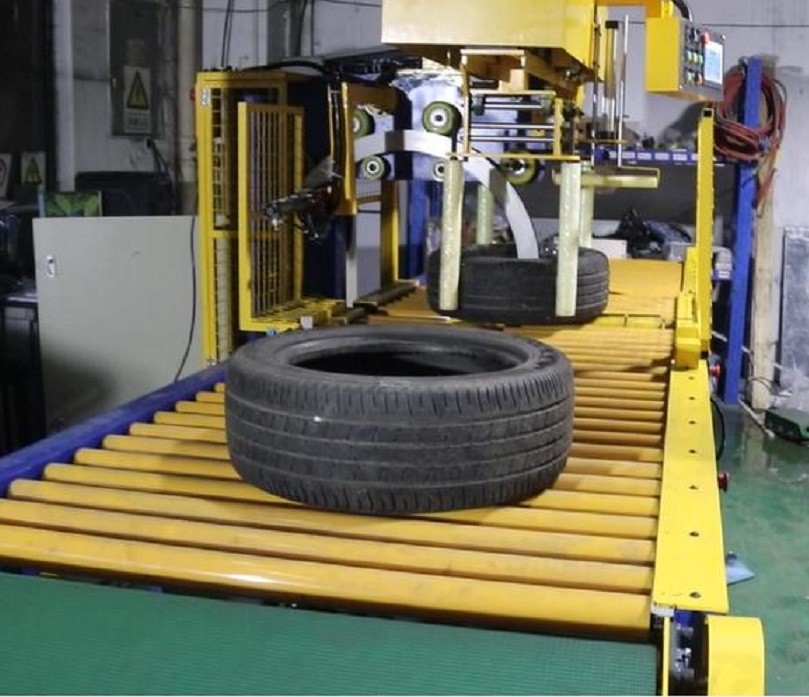
Zusammenfassung: Ein repräsentativer Reifenhersteller mittlerer Produktionsmenge ersetzt die manuelle Folienapplikation durch eine CE-zertifizierte, automatische Vertikal-Reifenwickelmaschine. Dadurch wird der Arbeitsaufwand um 60–70 % reduziert und die Ladungssicherheit für den Exportbereich gewährleistet. Diese technische Analyse beschreibt detailliert die servogesteuerte Spannungsregelung, die genauen Parameter für die Standortintegration sowie die verifizierten Leistungskennzahlen, die die Investition rechtfertigen.
🛠️ Schwachpunkt der Branche
Die manuelle Reifenverpackung führt zu unzulässigen Schwankungen der Folienspannung, was bei der Exportlogistik zu Verformungen der Seitenwände, Staubablagerungen und Oberflächenabrieb führt. Automatisierte vertikale Ringsysteme eliminieren die Ermüdung des Bedienpersonals, standardisieren die Ladungssicherheit und ermöglichen gleichzeitig eine Steigerung des Durchsatzes, um den Anforderungen von Vulkanisations- und Montagestationen mit hohem Durchsatz gerecht zu werden.
Die manuelle Folienapplikation führt zu unzulässigen Schwankungen in der Spannungsregelung, typischerweise über ±15 N. Diese Inkonsistenz verursacht lokale Spannungsspitzen an der Seitenwand, Staubablagerungen und Oberflächenabrieb während der Exportlogistik. Bei einer Produktionslinie für Pkw-Reifen mit hohem Durchsatz von 300–500 Einheiten pro Schicht stellt das manuelle Einwickeln jeder einzelnen Einheit einen kritischen Engpass dar. Durch Ermüdung bedingte Spannungsabfälle lassen die Folie auf gestapelten Paletten abrollen, während zu starkes Anziehen die Gummimischung komprimiert und so zu Reklamationen durch den Kunden führt.
Ein typischer Reifenhersteller mittlerer Größe verwendete bisher 4–6 Arbeitsstunden pro Schicht für die manuelle Verpackung. Die Ausschussquote für den Export lag aufgrund von Folienrutschen oder Kompression der Seitenwand zwischen 3–5 %. Da die Produktion aufgrund steigender Exportaufträge skaliert wird, lassen sich die manuellen Prozesse nicht mit den automatisierten Reifenfertigungs- und Vulkanisationsanlagen synchronisieren. Diese operative Lücke erfordert eine Verpackungslösung, die einen gleichbleibenden mechanischen Schutz gewährleistet, ohne ergonomische Belastungen oder Durchsatzeinschränkungen zu verursachen.
Wichtigster Punkt: Typische Betriebe mit mittlerem Produktionsvolumen verwenden pro Schicht 4–6 Arbeitsstunden für die manuelle Verpackung. Die Ausschussquote für den Export liegt aufgrund von Folienverrutschen oder Kompression der Seitenwände zwischen 3–5 % . Die Automatisierung führt in der Regel zu einer Arbeitsersparnis von 60–70 % und stabilisiert die Spannung innerhalb von ±5 N.
🏗️ Lösungsmechanismus
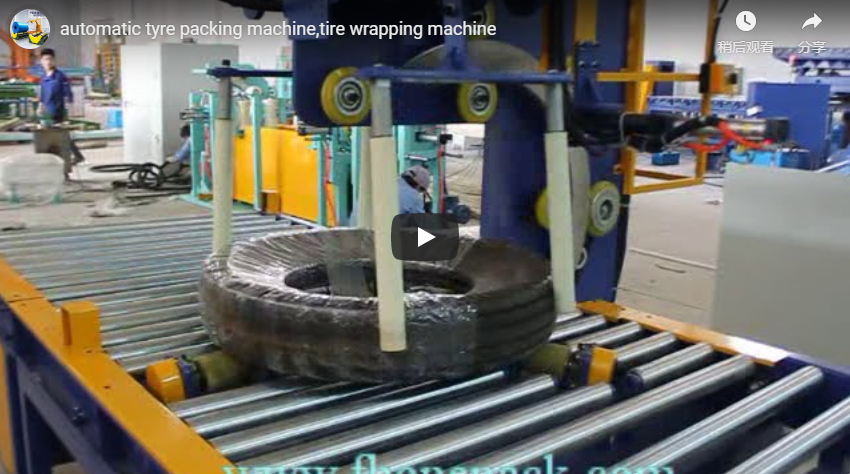
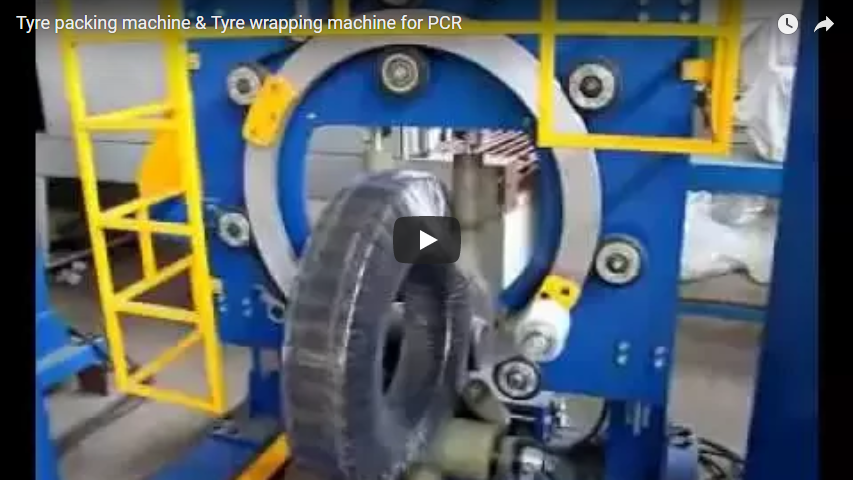
Automatische Hochgeschwindigkeits-Vertikalwickelmaschinen für Reifencoils nutzen servogesteuerte Orbitalringe, um eine gleichmäßige Folienspannung über verschiedene Reifendimensionen hinweg zu gewährleisten. Dieses geschlossene Regelsystem verhindert Verformungen, optimiert den Materialverbrauch und bietet einen Exportstandard bei einer Leistung von 20–50 Ladungen pro Stunde.
Die Kernarchitektur basiert auf einer CE-zertifizierten vertikalen Ringwickelmaschine aus Stahl, die Pkw-, Motorrad- und Fahrradreifen mit einem Außendurchmesser von 400 bis 800 mm aufnimmt. Das System verwendet Servoantriebe mit geschlossenem Regelkreis, um die Folienspannung zwischen 3 und 10 N zu halten – ein kalibrierter Bereich, der ein optimales Verhältnis zwischen Haftfestigkeit und Seitenwandstabilität gewährleistet. Eine Spannung von über 10 N führt zu bleibenden Verformungen, während Werte unter 3 N zu lockeren Wickelvorgängen führen, die Vibrationstests beim Transport nicht bestehen. Die Maschine verarbeitet Stretchfolie, LDPE oder Schutzfolie aus Kunststoff in Breiten von 300 bis 500 mm und ist somit mit bestehenden Beschaffungskanälen kompatibel.
Polyolefinfolie, eine Mischung aus thermoplastischem Elastomer, bietet im Vergleich zu Standard-LDPE eine überlegene Durchstoßfestigkeit und Transparenz und eignet sich daher ideal für Reifenoberflächen mit hoher Reibung. Die orbitale Durchlaufkonstruktion ermöglicht die direkte Integration in Förderanlagen und macht manuelle Handhabung überflüssig. Die Reifen gelangen in die Wickelzone, lösen optische Sensoren aus und durchlaufen zwei bis drei orbitale Durchläufe, bevor sie zur nachfolgenden Palettierung weitergeleitet werden. Frequenzumrichter (FU) modulieren Motordrehzahl und Drehmoment in Echtzeit und gewährleisten so ein sanftes Beschleunigen und Abbremsen des Orbitalrings, um ein Reißen der Folie bei hohen Geschwindigkeiten zu verhindern.
Wichtiger Punkt: Laut Herstellerangaben erreichen Orbital-Durchlaufsysteme je nach Reifendurchmesser und Folienbreite 20–50 Ladungen pro Stunde . Ein validierter Geschwindigkeitsrampentest (10 Zyklen bei maximaler Nenngeschwindigkeit) sollte eine Folienbruchrate von ≤ 1 pro 100 Zyklen nachweisen.
🔗 Verwandte Themen : Weitere Lösungen entdecken
📈 Implementierungsdetails & Parameter
Für den Einsatz werden ein 380-V/50-Hz-Drehstromanschluss, eine Aufstellfläche von 3 × 2 m mit 300 mm Orbitalfreiheit sowie 6 bar Druckluft für die pneumatische Klemmung benötigt. Die Inbetriebnahme dauert in der Regel 3–5 Wochen und umfasst die Errichtung von Sicherheitszäunen gemäß den Risikominderungsrichtlinien der ISO 12100.
Die Standortvorbereitung erfolgt nach standardisierten industriellen Integrationsprotokollen. Eine separate 380-V/50-Hz-Drehstromversorgung wird vom Hauptverteilerkasten abgeführt, und eine 3 × 2 m große Betriebsfläche wird freigehalten, um den 300 mm großen Freiraum des Orbitalrings zu gewährleisten. Druckluftleitungen mit einem Nenndruck von 6 bar versorgen die pneumatischen Klemm- und Folienspannaktuatoren. ISO 12100 bildet die Grundlage für die Risikobewertung im Maschinenbau und schreibt integrierte Sicherheitszäune, Lichtvorhänge und Not-Aus-Protokolle vor, um ergonomische und betriebliche Gefahren zu minimieren.
| Parameter | Anforderung | Verifikationsverfahren |
|---|---|---|
| Lastbereich | OD 400 – 800 mm, Breite ≤ 250mm | Messschiebermessung an 15 Probeneinheiten |
| Durchsatz | 20–50 Ladungen/Std., gemischte Größen | 60 Minuten Dauerbetrieb bei Nennkapazität |
| Filmspannung | ±5 N Unterschied | Manuelles Spannungsmessgerät an 3 Spaltenpunkten |
| Tuning | 380 V / Hz 50, 3-phasig, integrierter Frequenzumrichter | Rampentest unter Leerlauf- und Volllastbedingungen |
| Filmsubstrat | Polyolefin und Polyethylen, 300 – 500 mm Breite | 20 Validierungszyklen pro Filmtyp |
| Sicherheit | CE-Kennzeichnung, Risikobewertungsdossier nach ISO 12100 | Konformitätserklärung und Sicherheitsaudit |
Während der Inbetriebnahme konzentriert sich die technische Validierung auf die Sensorkalibrierung und die mechanische Ausrichtung. Antidrift-Sensoren werden so eingestellt, dass sie Abweichungen am Folienrand innerhalb von ±2 mm erkennen und eine automatische Verzögerung auslösen, bevor es zum Einreißen kommt. Das Wartungspersonal wird in der Folienzufuhr, der Positionierung des Spannarms und der routinemäßigen Lagerschmierung geschult. Der Lieferant führt einen Aufwärmzyklus durch, gefolgt von einem Produktionsvalidierungslauf mit dem kleinsten Reifen aus dem Sortiment. Jeglicher mechanischer Widerstand oder Folienverhaken während dieser Phase werden vor der Übergabe behoben.
Wichtiger Punkt: Protokolle zur Verhinderung von Reifenstau erfordern Antidrift-Sensoren, die so kalibriert sind, dass sie Abweichungen am Folienrand innerhalb von ±2 mm erkennen . Die Validierung sollte einen Rampentest mit 50 Lasten pro Stunde mit dem kleinsten Reifen aus dem Produktionsmix umfassen, mit dem Ziel, in den ersten zehn Zyklen keine Folienrisse zu verursachen.
🛡️ Verifizierte Ergebnisse
Die Leistung nach der Inbetriebnahme zeigt typischerweise eine Steigerung des Durchsatzes um 200–250 %, eine Reduzierung des direkten Arbeitsaufwands um 60–70 % und eine Verringerung des Folienabfalls um 30 %. Die Ausschussquoten für den Export sinken nahezu auf null, und die Amortisationszeiten der Investitionen betragen im Zweischichtbetrieb durchschnittlich 12–18 Monate.
Die Leistungskennzahlen nach der Inbetriebnahme stimmen mit den Lieferantendaten und Branchenstandards überein. Die Verpackungsmaschine arbeitet mit einer Kapazität von 40–50 Ladungen pro Stunde, wobei der tatsächliche Durchsatz von der Reifengrößenverteilung und der Effizienz des Folienrollenwechsels abhängt. Der Personalbedarf sinkt von 6 manuellen Bedienern auf 2 Maschinenbediener (einer für die Zuführung, einer für das Stapeln). Der Folienabfall reduziert sich um 25–35 % dank präziser Spannungsregelung, wodurch das bei manuellen Prozessen übliche Überwickeln vermieden wird. Die Ausschussquoten für den Export sinken nahezu auf null, da ein gleichmäßiger Folienauftrag Kompressionen der Seitenwände und Oberflächenabrieb während des Containertransports verhindert.
| Metrisch | Ausgangswert (manuell) | Nach der Bereitstellung (automatisch) | Verbesserung |
|---|---|---|---|
| Durchsatz (Ladungen/Std.) | 12-15 | 40-50 | 200–250% Gewinn |
| Arbeiter pro Schicht | 6 | 2 | 67% Ermäßigung |
| Folienabfall (kg/1,000 Reifen) | 18.0 | 12.6-13.5 | 25–30 % weniger |
| Kundenreklamationen (pro Jahr) | 3-4 | 0-1 | Nahezu keine Fehler |
Die Kapitalbegründung basiert auf einer standardisierten ROI-Berechnung. Die genaue Formel lautet: ROI = [(Annual Labor Cost × 0.65) + (Annual Film Waste Savings) + (Annual Defect Cost Avoidance)] / Machine Capital CostIm Zweischichtbetrieb amortisieren sich die Anlagenkosten in der Regel innerhalb von 12–18 Monaten durch Einsparungen bei den Arbeitskosten und eine höhere Materialeffizienz zu 70–80 %. Betriebe, die diese Kennzahl bestätigen, automatisieren routinemäßig auch andere Reifenproduktionslinien und sichern sich so ein Kapazitätswachstum ohne proportionalen Personalaufbau.
Kernpunkt: Berechnen Sie den ROI mithilfe von:
[(Annual Labor Cost × 0.65) + (Annual Film Waste Savings) + (Annual Defect Cost Avoidance)] / Machine Capital CostBei Zweischichtbetrieben umfassen diese drei Faktoren typischerweise 70-80% der Ausrüstungskosten innerhalb 12 – 18 Monate.🔗 Siehe auch : Zugehörige Ausrüstung