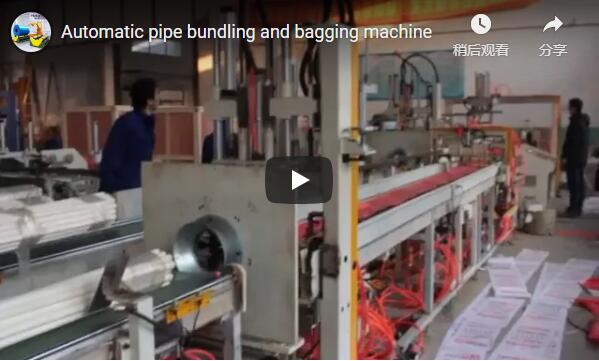
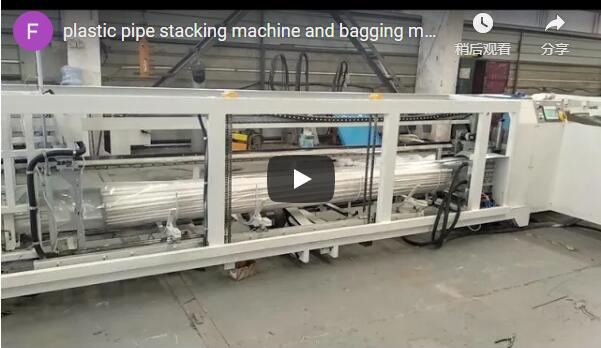
Zusammenfassung: Eine Offline-Anlage zum Umreifen und Verpacken von PVC-Rohren entkoppelt die Verpackung von der Extrusion und maximiert so die Produktionsstabilität. Dieses automatisierte horizontale Verpackungssystem verarbeitet Durchmesser bis zu 110 mm mit programmierbaren Bündelformen. Zu den Ergebnissen zählen ein geringerer Personalaufwand, minimierte Produktschäden und ein gleichbleibender Schutz für Anwendungen in der Sanitär- und Flüssigkeitsübertragung.
🛠️ Hintergrundinformationen zum Kunden
Ein mittelständischer Extrusionshersteller, der regionale Sanitärmärkte beliefert, benötigte eine umfassende Verpackungslösung, die in der Lage ist, die Produktion von den Verpackungsgeschwindigkeiten zu entkoppeln, um variable Zeitpläne zu bewältigen, ohne die vorgelagerte Extrusion zu unterbrechen und so eine gleichbleibende Produktion für verschiedene PVC-Rohrdurchmesser und komplexe Auftragsprofile zu gewährleisten.
Das Werk, das in den Bereichen Hausinstallationen, landwirtschaftliche Bewässerung und kommunale Infrastruktur tätig ist, bewältigt einen anonymisierten Durchsatz von ca. 30–50 Tonnen pro Woche. Die Produktionsplanung unterliegt saisonalen Bauzyklen und den Bestellungen regionaler Vertriebspartner. Das Werk betreibt drei Extrusionslinien parallel und produziert ein breites Spektrum an Durchmessern – von kleinen Abflussrohren bis hin zu großen Leitungsrohren. Diese Vielfalt erfordert flexible Verpackungsparameter, die sich im Laufe der Schicht häufig ändern. Frühere Versuche, diese Variabilität durch manuelle Endbearbeitungsprozesse zu bewältigen, führten zu uneinheitlicher Verpackungsqualität. Das Management erkannte, dass betriebliche Ineffizienzen die termingerechte Erfüllung großer Aufträge unter Einhaltung strenger Liefervorgaben für regionale Vertriebspartner erschwerten.
🏗️ Herausforderung
Der primäre operative Engpass resultiert aus eng synchronisierten Extrusions- und Verpackungsabläufen, die in der Vergangenheit häufige Umrüstungsstopps und branchenübliche Produktbeschädigungsraten während der Spitzenproduktionszeiten auslösten, was sich direkt auf die Pünktlichkeit der Lieferungen auswirkte und die Zahl der sicherheitsrelevanten Vorfälle im Zusammenhang mit der Handhabung in der gesamten Produktionshalle erhöhte.
Synchronisationsfehler zwischen Extrusion und Verpackung führten zu einem kaskadierenden Engpass. Musste die Verpackungsstation an einen neuen Rohrdurchmesser angepasst werden, mussten die vorgelagerten Produktionslinien ihre Geschwindigkeit reduzieren oder ganz anhalten. Diese Abhängigkeit verursachte Umrüstzeiten, die laut Branchenstandards typischerweise 6–10 % der gesamten Schichtzeit ausmachten. Manuelle Handhabung barg erhebliche Sicherheitsrisiken und Qualitätsprobleme. Arbeiter erlitten häufig Überlastungen durch das Heben schwerer Bündel, was zu vermehrten Arbeitsunfällen und damit verbundenen Kosten für die Arbeiterunfallversicherung führte. Die Produktbeschädigungsrate erreichte oft 10–15 %, hauptsächlich aufgrund von fallengelassenen Bündeln, die auf harte Oberflächen aufprallten, und unzureichender Umreifungsspannung, die zu Rohrverformungen führte. Darüber hinaus führte die ungleichmäßige Bündelgeometrie zu instabilen Palettenladungen und erhöhte das Risiko einer Ladungsverschiebung während des Transports. Die Lohnkosten für die manuelle Handhabung beanspruchten häufig 20–30 % des Verpackungsbudgets und zogen somit Mittel von anderen betrieblichen Verbesserungen ab.
🔗 Verwandte Themen : Weitere Lösungen entdecken
📈 Lösungsdesign
Die empfohlene Konfiguration verwendet eine automatisierte horizontale Verpackungslinie mit einem Pufferspeicher und einem unabhängigen Umreifungsmodul, die Durchmesser von 16 mm bis 110 mm verarbeiten kann und dabei unabhängig von den Extrusionszuführungen arbeitet, um einen kontinuierlichen Arbeitsablauf zu gewährleisten.
Das Ingenieurteam spezifizierte eine vollautomatische, horizontale Rohrverpackungslinie, die unabhängig von der Extrusionszufuhr arbeitet. Ein motorisierter Puffertisch dient als dynamischer Puffer und speichert die Rohre, bis die Verpackungsanlage für die nächste Charge bereit ist. Diese Entkopplung beseitigt Synchronisationsbeschränkungen und ermöglicht einen kontinuierlichen Extrusionsfluss. Das System verfügt über eine SPS-gesteuerte (Speicherprogrammierbare Steuerung), die die Rohre anhand gespeicherter Rezepturen in präzisen hexagonalen oder quadratischen Mustern anordnet. Umreifungsköpfe bringen PP/PET-Umreifungsbänder (Polypropylen oder Polyester) mit automatischer Spannung und reibgeschweißten Verbindungen an und gewährleisten so eine gleichmäßige Bündelsteifigkeit unabhängig von der Rohroberflächenbeschaffenheit. Ein nachgeschaltetes Absackmodul bläst Endlos-PE-Folienschläuche auf und erzeugt mit Heißsiegelbalken feuchtigkeitsdichte Verpackungen. Die Bediener können alle Parameter über ein HMI (Human-Machine Interface) mit Touchscreen einstellen und so die Rüstzeiten bei Artikelwechseln minimieren. Für Anlagen, die gewickelte Schläuche verarbeiten, unterscheiden sich die Anforderungen an die Handhabung deutlich; solche Anwendungen erfordern oft eine horizontale Wickelmaschine, die für ringförmige Ladungen anstelle von linearen Profilen optimiert ist.
🛡️ Umsetzung
Die Systemimplementierung konzentriert sich auf die Abstimmung automatisierter Verpackungsabläufe mit bestehenden Materialflussrouten, um nahtlose Schichtübergänge zu ermöglichen, manuelle Eingriffe während routinemäßiger Produktionszyklen zu minimieren und eine reibungslose Integration mit vorgelagerten Extrusionsplänen zu gewährleisten, um einen kontinuierlichen Betriebsablauf aufrechtzuerhalten.
Bei der Inbetriebnahme lag der Fokus auf der Workflow-Integration und nicht auf der mechanischen Neukalibrierung. Die Ingenieure richteten die neue Linie an den bestehenden Förderbandwegen aus, um eine reibungslose Materialübergabe zwischen Extrusions- und Verpackungsteam zu gewährleisten. Das Steuerungssystem wurde mit Bündelprofilen für jeden Produktdurchmesser konfiguriert, sodass die Bediener die Produktionsparameter über Standard-Oberflächenmenüs ändern können, ohne die vorgelagerten Linien anzuhalten. Sicherheitsvorkehrungen wurden für die Bewegungsbereiche getroffen, um die Arbeitsplatzstandards zu erfüllen und gleichzeitig freie Sicht für die Produktionsleiter zu gewährleisten. Die Bediener wurden in Workflow-Koordination, Umreifungsband-Nachladeverfahren und routinemäßiger Fehlerbehebung geschult, um einen reibungslosen Schichtbetrieb zu gewährleisten. In der Integrationsphase wurde außerdem die Optimierung des Folienverbrauchs betont, um Materialverschwendung zu reduzieren und gleichzeitig die Siegelnaht bei unterschiedlichen Bündelgrößen zu erhalten. So konnte das Verpackungsteam eine gleichbleibende Produktionsleistung erbringen, ohne den Extrusionsrhythmus zu beeinträchtigen.
| Parameterkategorie | Spezifikationsdetails | Industriestandard-Bereich |
|---|---|---|
| Rohrhandhabung | Durchmesserkapazität | 16 mm – 110 mm (anpassbar bis zu 300 mm) |
| Rohrhandhabung | Längenbereich | 2 m – 6 m (Verlängerte Rahmen erhältlich) |
| Bundle-Konfiguration | Formmuster | Sechseckig, Quadratisch, Rechteckig |
| Umreifungssystem | Bügel-Material | Polypropylen (PP) oder Polyester (PET) |
🔗 Siehe auch : Zugehörige Ausrüstung
⚙️ Ergebnisdaten
Die nach der Installation erhobenen Leistungsdaten weisen auf branchenübliche Verbesserungen bei der Arbeitseffizienz und dem Materialschutz hin und unterstützen kontinuierliche Extrusionsvorgänge ohne Synchronisierungseinschränkungen oder Engpassverzögerungen bei gleichzeitiger Einhaltung der üblichen Benchmarks für die Wiederherstellung des Betriebs bei automatisierten Verpackungssystemen.
Die betrieblichen Kennzahlen verbesserten sich im ersten Monat der Vollproduktion deutlich. Der Bedarf an manueller Arbeit sank in der Regel um 50–70 %, sodass Mitarbeiter für die Qualitätskontrolle und Palettierung eingesetzt werden konnten. Die Schadensraten stabilisierten sich typischerweise im Bereich von 1–3 %, wodurch Kosten für Materialnachbearbeitung und Kundenreklamationen aufgrund beschädigter Ware vermieden wurden. Der Puffer ermöglichte es den Extrusionslinien, den Spitzendurchsatz während Verpackungswechseln aufrechtzuerhalten und zuvor verlorene Schichtzeiten gemäß den branchenüblichen Rückgewinnungsnormen wieder aufzuholen. Die Bündelkonsistenz verbesserte die Palettenstapeldichte um schätzungsweise 10–20 %, wodurch der Leerraum in den Versandcontainern reduziert und die Logistikkosten pro Einheit gesenkt wurden. Kundenfeedback hob den verbesserten Schutz vor Umwelteinflüssen hervor; im sechsmonatigen Evaluierungszeitraum wurden keine Feuchtigkeitsschäden während des Transports gemeldet.
🛠️ ROI-Analyse
Der finanzielle Ertrag ergibt sich primär aus der kumulierten Steigerung der Arbeitseffizienz und der Reduzierung von Materialabfällen. Die typischen Amortisationszeiten liegen je nach regionalen Lohnstrukturen und täglichem Durchsatzvolumen vergleichbarer Anlagen zwischen 14 und 24 Monaten.
Die Finanzanalyse bestätigt eine hohe Kapitalrendite, die auf Arbeitseffizienz und Abfallreduzierung beruht. Für Anlagen, die täglich mehr als 50 Tonnen Rohr verarbeiten, liegen die jährlichen Kosteneinsparungen durch geringeren Personalaufwand und niedrigere Schadenskosten typischerweise zwischen 50,000 und 100,000 US-Dollar, basierend auf regionalen Lohnrichtwerten. Diese Zahlen deuten auf eine Amortisationszeit von 14 bis 24 Monaten für vollautomatische Anlagen hin. Kostenbewusste Betriebe mit geringerem Durchsatz sollten halbautomatische Varianten in Betracht ziehen, die das Umreifen automatisieren, die manuelle Beladung der Säcke aber beibehalten. Dadurch reduzieren sich die Investitionskosten um ca. 25–35 %. Die Wartungskosten bleiben planbar, da die routinemäßigen Wartungsintervalle den üblichen Wartungsplänen für Industrieanlagen entsprechen.
Haftungsausschluss: Finanzprognosen und ROI-Schätzungen basieren auf branchenüblichen Durchschnittswerten und müssen vor der Beschaffungsgenehmigung anhand standortspezifischer Lohnkosten, Produktionsmengen und lokaler Marktbedingungen validiert werden. Anlagenbetreiber, die gewickelte Produkte prüfen, sollten beachten, dass horizontale Wickelmaschinen im Vergleich zu linearen Rohrverpackungssystemen andere, für ringförmige Ladungen geeignete Effizienzkennzahlen aufweisen.
🏗️ Checkliste für Kaufentscheidungen
-
Pufferkapazität: Prüfen Sie, ob der Speicher der Akkumulationstabelle der maximalen Abweichung zwischen Extrusionsleistung und Verpackungszykluszeiten für Ihren spezifischen SKU-Mix entspricht.
-
Kontrolle der Umreifungsspannung: Stellen Sie sicher, dass das Umreifungsmodul über einstellbare Spannungseinstellungen verfügt, die auf unterschiedliche Rohrwandstärken kalibriert sind, um eine Verformung von weichen PVC-Profilen zu verhindern.
-
Rezeptverwaltung: Stellen Sie sicher, dass das Steuerungssystem die Speicherung mehrerer Bündelprofile mit automatischer Geometrieumschaltung über die Bedienerschnittstelle ermöglicht, um die Umrüstzeiten zu minimieren.
-
Siegeldichtheit: Prüfen Sie, ob die Siegelleisten der Beutel eine präzise Temperaturregelung aufweisen, die mit der von Ihnen gewählten PE-Foliensorte kompatibel ist, um die Feuchtigkeitsdichtigkeit auch unter wechselnden Umgebungsbedingungen aufrechtzuerhalten.
-
Sicherheitskonformität: Stellen Sie sicher, dass alle Sicherheitsverriegelungen und Schutzvorrichtungen den örtlichen Maschinenrichtlinien entsprechen, insbesondere im Bereich der Umreifungsköpfe und der Quetschstellen am Förderband.
-
Wartungszugang: Prüfen Sie die Anordnung der Anlagen auf einfachen Zugang zu den Umreifungsrollenwechslern und Schmierstellen, um routinemäßige Wartungsarbeiten ohne umfangreiche Ausfallzeiten zu ermöglichen.
-
Stromversorgung: Prüfen Sie, ob die Stromversorgung der Anlage den Spannungs-, Phasen- und Stromstärkespezifikationen der Maschine entspricht, gegebenenfalls einschließlich der Anforderungen an den pneumatischen Druck.
🛡️ Hinweis zur Konformität : Dieses Gerät entspricht den ISO- und ASTM-Anforderungen. Bitte überprüfen Sie die spezifischen Zertifizierungen vor dem Kauf beim Hersteller.
📈 Häufig gestellte Fragen
Kann dieses System neben PVC auch HDPE- oder PP-Rohre verarbeiten? Ja, die horizontale Rohrverpackungsanlage unterstützt verschiedene thermoplastische Materialien, darunter HDPE und PP. Das automatische Steuerungssystem ermöglicht die Anpassung der Umreifungsspannung, um Unterschiede in der Rohrsteifigkeit und Oberflächenreibung auszugleichen, ohne Verformungen zu verursachen. Prüfen Sie die Kompatibilität des Umreifungsmaterials mit Ihrem spezifischen Harztyp, um eine optimale Bündelfixierung zu gewährleisten.
Welche maximale Rohrlänge kann diese Anlage verarbeiten? Standardausführungen sind für Längen bis zu 6 Metern ausgelegt und decken damit die meisten Anwendungen im Sanitär- und Kabelbereich ab. Für längere Profile, wie sie beispielsweise in Infrastrukturprojekten verwendet werden, sind verlängerte Rahmen erhältlich. Bitte kontaktieren Sie den Lieferanten, um die Maßgrenzen und die erforderliche Förderbandlänge für Sondergrößen zu erfragen.
Wie bewältigt das System den Wechsel zwischen verschiedenen Rohrdurchmessern? Das Steuerungssystem speichert individuelle Rezepturen für jeden Durchmesser und definiert Bündelgeometrie, Rohranzahl und Umreifungsmuster. Die Bediener wählen das gewünschte Profil auf dem Touchscreen aus, und die Maschine passt die Sortierparameter und Umreifungsintervalle automatisch an. Diese Automatisierung reduziert die Umrüstzeit im Vergleich zur manuellen Konfiguration auf wenige Minuten.