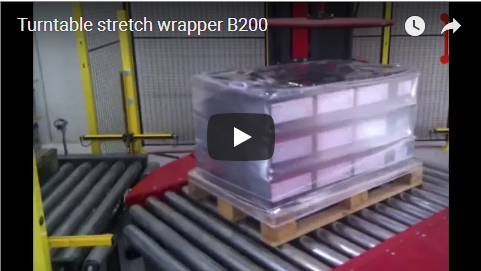
Zusammenfassung: Dieser 4-minütige Clip zeigt einen Werkstestlauf einer unserer automatischen Palettenwickelmaschinen, die in eine Produktionslinie mit angetriebenen Rollenförderern integriert ist. Kartonladungen auf Kunststoffpaletten werden auf dem Förderband angeliefert, auf dem Drehteller verpackt und auf der anderen Seite wieder ausgegeben. Im Folgenden erläutern wir den Clip und listen auf, worauf Sie bei Ihrem eigenen Testlauf achten sollten. Die Werte für Drehteller, Folie und Vordehnung können Sie vergleichen.
Inhaltsverzeichnis
- Was der Clip zeigt
- So funktioniert das Inline-Layout
- Referenzwerte für einen Inline-Palettenwickler
- Was bei einem Werkstestlauf zu überprüfen ist
- Filmprogramm und Anzahl der Schichten
- Auswahlliste für einen Inline-Palettenwickler
- Kontrollen und Sicherheit
- Häufig gestellte Fragen zur Technik
- Nächster Schritt
- Verwandte lesen
- Quellen
Was der Clip zeigt
Der Clip läuft in unserer Aula etwa 4 Minuten.
- Öffnungszeiten: Auf einer blauen Kunststoffpalette wartet ein Stapel brauner Kartons auf dem Zuführrollenband. Eine zuvor verpackte Ladung steht auf der gegenüberliegenden Seite.
- Erste Minute: Die Ladung gelangt auf den gelben Drehteller, der über eigene, auf gleicher Höhe mit dem Förderband liegende Rollen verfügt. Der Filmwagen läuft auf dem Mast, während sich der Drehteller dreht.
- Mitte des Clips: Die Kamera bewegt sich um die Zelle herum. Die verpackte Ladung liegt auf dem Drehteller und ist vollständig mit durchsichtiger Stretchfolie umhüllt.
- Letzter Teil: Die verpackte Ladung verlässt das Auslaufband, und die nächste Kartonladung steht daneben bereit.
Ein Kameramann überwacht den Drehvorgang. Während der Aufnahme wird der Film weder von Hand gebunden noch geschnitten.
So funktioniert das Inline-Layout
Bei einer Inline-Verpackungsanlage ist der Drehteller Teil der Förderlinie:
- Einspeisung: Die Palette rollt vom Zuführband auf die Rollen im Drehteller.
- Wickeln: Der Tisch dreht sich, während der Filmwagen am Mast auf und ab fährt.
- Schneiden und klemmen: Die Folie wird zugeschnitten und von der Klemme gehalten, bereit für die nächste Ladung.
- Auslauf: Der Drehteller stoppt in der vorgesehenen Position und die Ladung rollt heraus.
Ein weiteres Beispiel für eine Förderbandzuführung ist unsere Drehteller-Palettenwickelmaschine mit Förderband . Da Drehteller und Förderbänder in einer horizontalen Linie angeordnet sind, belädt ein Gabelstapler nur den Anfang der Linie und entlädt das Ende.
Referenzwerte für einen Inline-Palettenwickler
Von unseren Seiten zu den automatischen Palettenwicklern B100 und B200:
| Artikel | B100 | B200 |
|---|---|---|
| Drehscheibendurchmesser | 2200mm | 1800 mm oder 2000 mm |
| Plattentellerlast | max. 2000 kg | 2000 kg (optional 2500–3000 kg) |
| Plattenspieler-Geschwindigkeit | maximal 12 U/min | 3–12 U / min |
| Vordehnen | 250 % (100–300 %) | bis zu 200 % |
| Ausgang | Mindestens 24 Ladungen/Stunde | - |
| Filme | LLDPE 0.025 mm, 500 mm breit, 76 mm Kern | - |
| Packhöhe | - | 2800 mm (optional) |
| Luftzufuhr | 6–8 kgf/cm² (etwa 0.6–0.8 MPa) | - |
Verwenden Sie diese Werte zum Vergleich in Ihrem eigenen Testlauf; das Modell und die Einstellungen für den Clip werden nicht angezeigt. Jeder Wrapper ist projektspezifisch konfiguriert, daher können die Werte variieren.
Was bei einem Werkstestlauf zu überprüfen ist
Ein Werksabnahmetest (FAT) ist die kostengünstigste Methode, um Probleme zu finden. Bringen Sie Ihre eigene Ladung oder eine Dummy-Last gleicher Größe und gleichen Gewichts mit.
- Übertragung: Die Palette sollte ohne Hängenbleiben an den Rollenspalten auf den Drehteller auf- und abrollen können.
- Stoppposition: Der Drehteller muss jedes Mal so zum Stehen kommen, dass seine Rollen auf das Förderband ausgerichtet sind.
- Höhenerkennung: Der Schlitten sollte mit Hilfe des Fotozellensensors die Oberseite der Ladung erfassen.
- Filmbeginn und -ende: Die Klemme hält die Vorderkante fest, der Schnitt ist sauber, und das Ende wird an der Ladung abgewischt, damit es nicht lose herunterhängt.
- Ebenen und Zonen: Prüfen Sie, ob die Oberseite, die Unterseite und die Mitte die von Ihnen angegebenen Wicklungen erhalten.
- Zykluszeit: Messen Sie die Zeit eines kompletten Produktionszyklus und vergleichen Sie diese mit der benötigten Auslastung pro Stunde Ihrer Produktionslinie.
Filmprogramm und Anzahl der Schichten
Der Filmverbrauch hängt vom Beförderungsprogramm ab, nicht von einer festen Zahl.
| Beförderungsprogramm | Schichten auf der Last |
|---|---|
| Einmal durchgehen, von unten nach oben | 1 Schicht |
| Auf–ab–auf–ab | 4-Schichten |
Die Vordehnung verändert die Laufstrecke pro Meter Film. Stellen Sie während des Tests das Programm und die Vordehnung am Bedienfeld ein und wiegen Sie anschließend eine Filmrolle vor und nach einer festgelegten Anzahl von Ladevorgängen.
Auswahlliste für einen Inline-Palettenwickler
- Palettengröße, Ladehöhe und schwerste Ladung.
- Lasten pro Stunde, einschließlich Spitzenlasten.
- Förderbandhöhe und Förderrichtung.
- Filmtyp, Rollenbreite und Kerngröße, die Sie bereits kaufen.
- Bei Bedarf nach dem Einwickeln eine Deckfolie oder ein Umreifungsband anbringen.
- Platz für die Zuführ- und Abführbänder.
Kontrollen und Sicherheit
Die anzuwendenden Normen hängen vom Zielmarkt ab. Für CE-Märkte regelt EN 415-6 Palettenwickelmaschinen, während ISO 12100 die Risikobewertungsmethode festlegt und die Schutzvorrichtungen sowie die Not-Aus-Einrichtung regelt.
Bei der B100 wird die Verpackungsmaschine von einer SPS mit Tasten und HMI gesteuert, und der Drehteller verfügt über Sanftanlauf und Sanftstopp. Die Schutzvorrichtungen um den Drehteller sind in der Risikobewertung für jede Anlage festgelegt.
Häufig gestellte Fragen zur Technik
F: Handelt es sich bei der Maschine im Video um eine Drehtisch- oder eine Rotationsarmwickelmaschine? A: Eine Drehtischwickelmaschine mit Rollen im Tisch, sodass die Palette in einer Reihe durchrollen kann.
F: Wie viele Ladungen pro Stunde kann eine Inline-Verpackungsmaschine verarbeiten? A: Auf unserer B100-Seite ist eine Mindestleistung von 24 Ladungen pro Stunde angegeben. Die tatsächliche Leistung hängt von der Ladungshöhe und der Anzahl der Wicklungen ab.
F: Welche maximale Belastung kann der Plattenspieler tragen? A: 2000 kg beim B100 und B200, optional 2500–3000 kg beim B200.
F: Muss der Bediener die Folie an der Palette befestigen? A: Nein. Die Klemme hält den Folienanfang, und nach dem Zyklus wird die Folie abgeschnitten und von der Klemme für die nächste Ladung gehalten.
F: Welche Vordehnung kann getestet werden? A: Der B100 hat eine Vordehnung von 250 %, einstellbar von 100 % bis 300 %; der B200 erreicht bis zu 200 %.
F: Kann eine Deckfolie angebracht werden? A: Ja. Unser Modell B300 verfügt über eine Folienabdeckung für die Ladung. Die pneumatische Deckplatte des Modells B200 funktioniert anders: Sie fixiert die Ladung während der Drehung.
Nächster Schritt
Wir dimensionieren eine Inline-Palettenwickelmaschine in drei Schritten:
- Reichen Sie Ihre Layoutzeichnung ein. mit Palettengröße, Ladungshöhe und -gewicht sowie Ladungen pro Stunde, bis info@fhopepack.com.
- Sie erhalten innerhalb von 48 Stunden ein Angebot., mit dem Drehteller, dem Förderbandlayout und dem Filmprogramm.
- Buchen Sie eine Standortbesichtigung Wir bestätigen also die Förderbandhöhe, die Förderrichtung und die benötigte Stellfläche.
Verwandte lesen
- Drehteller-Stretchwickelmaschine B200: Inline-Rollendrehteller mit pneumatischer Deckplatte
- Vollautomatische Palettenwickelmaschine: Zykluszeit, Ladungsgröße und Folienmenge pro Schicht
- Palettenwickelmaschine mit automatischem Folienschnitt
- Automatische Palettenverpackungsmaschine
Quellen
- Maschine im Einsatz: das Video auf YouTube (ca. 4 Minuten)
- B100-Werte: Palettenwickelmaschine B100
- B200-Werte: Palettenwickelmaschine B200
- Filmklemme, Schnitt- und Randreinigung, B300-Deckfolie: Automatische Palettenverpackungsmaschine
- Filmschichten nach Transportprogramm: FHOPE-technische Bestätigung
- Geltungsbereich der Normen: ISO 12100:2010; EN 415-6: 2013
- Frist für die Angebotsabgabe: Genehmigtes Haus CTA (Angebot innerhalb von 48 Stunden)
Letzte Überprüfung: 21.09.2026