1. Einleitung
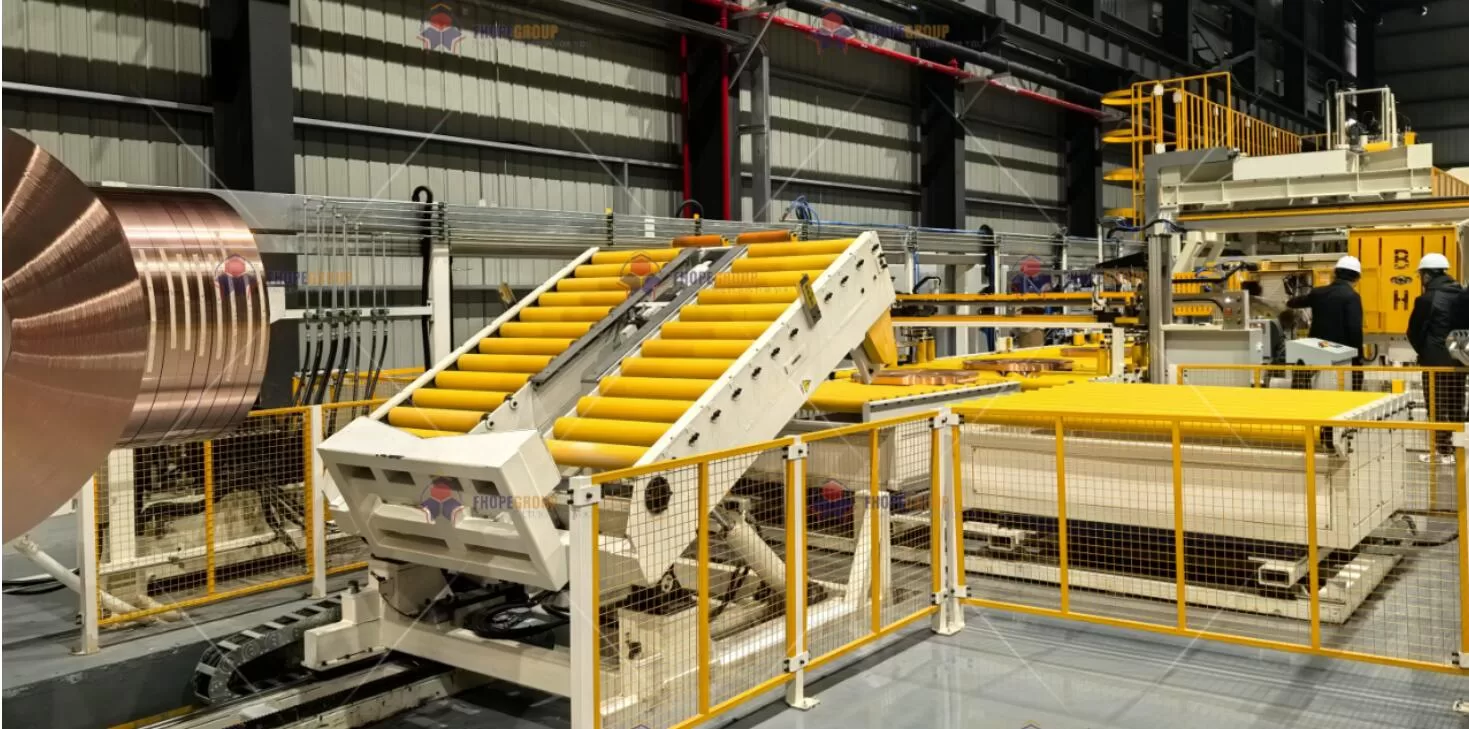
In der Stahlcoil-Verarbeitung sind strenge Testverfahren unerlässlich, um sicherzustellen, dass jede Anlage – von der Primärverpackungsmaschine über die Umreifungsmaschine bis hin zur Stapelmaschine – die vorgegebenen Spezifikationen erfüllt oder übertrifft. Diese Maschinen, die von Elektromotoren, Servosystemen und Hydraulikantrieben angetrieben werden, müssen unter verschiedensten Bedingungen reibungslos funktionieren, um Durchsatz, Sicherheit und langfristige Zuverlässigkeit zu gewährleisten.
Die Testphase ist nicht nur eine mechanische Übung, sondern eine umfassende Validierung der Systemleistung, der Sicherheitsverriegelungen, der Steuerungsalgorithmen und der Materialbeständigkeit. Umfassende Belastungstests sind besonders wichtig, um die Durchsatzleistung, die Betriebspräzision und die Konformität einer Verpackungslinie mit internationalen Normen (z. B. ISO, EN, GB/T) zu überprüfen. Dieses Dokument bietet einen detaillierten Einblick in die mehrschichtigen Testverfahren, die eine leistungsstarke Coil-Verpackungslinie gewährleisten, von der Prüfung der Teilkomponenten bis hin zu den Endabnahmeprüfungen.
2. Übersicht der Testziele
Bevor wir die einzelnen Testschritte skizzieren, ist es hilfreich, die übergeordneten Ziele zu formulieren:
-
Mechanische Robustheit validieren 1
- Stellen Sie sicher, dass Rahmen, Stützen und bewegliche Teile den Konstruktionslasten (oft bis zu 125 % der Nennkapazität) ohne dauerhafte Verformung oder Leistungseinbuße standhalten können.
- Bewerten Sie die Ermüdungslebensdauer, indem Sie wiederholte Zyklen simulieren, die für normale Produktionsanforderungen repräsentativ sind.
-
Sicherstellung der elektrischen und Steuerungsleistung 2
- Überprüfen Sie, ob SPS-Logik, Frequenzumrichter, Servomotoren und Sensor-Rückkopplungsschleifen stets die gewünschten Bewegungen und Geschwindigkeiten erzeugen.
- Führen Sie eine Fehlersimulation durch, um sichere Abschaltsequenzen und Notübersteuerungen zu bestätigen.
-
Hydraulische Stabilität prüfen
- Stellen Sie sicher, dass Hydraulikzylinder und Antriebseinheiten die erforderliche Klemm-, Hub- oder Spannkraft innerhalb einer festgelegten Toleranz (z. B. ±2.5 %) aufrechterhalten.
- Achten Sie bei längerem Betrieb auf mögliche Lecks, Druckabfälle oder Temperaturspitzen.
-
Garantie der Einhaltung der Sicherheitsstandards 3
- Überprüfen Sie die Einhaltung der Maschinenrichtlinien (z. B. EN 415-8 für die Sicherheit von Verpackungsmaschinen) und stellen Sie sicher, dass alle Schutzvorrichtungen, Verriegelungen und Not-Aus-Einrichtungen sofort und zuverlässig funktionieren.
- Überprüfen Sie die Sicherheit des Bedieners bei der Handhabung der Coils, insbesondere bei schweren Lasten oder rotierenden Elementen.
-
Bestätigen Sie Produktionsdurchsatz und -geschwindigkeit
- Führen Sie Belastungs- und Zyklustests durch, die echte Fabrikbedingungen nachbilden, und bestätigen Sie, dass die Linie die nominalen Produktionsraten (z. B. 15 Spulen/Stunde) erreichen oder übertreffen kann.
Unter Berücksichtigung dieser Ziele verläuft die Testphase in sorgfältig geplanten Schritten, bei denen etablierte technische Normen, Instrumente und reale Szenarien genutzt werden.
3. Vorbereitungen vor dem Test
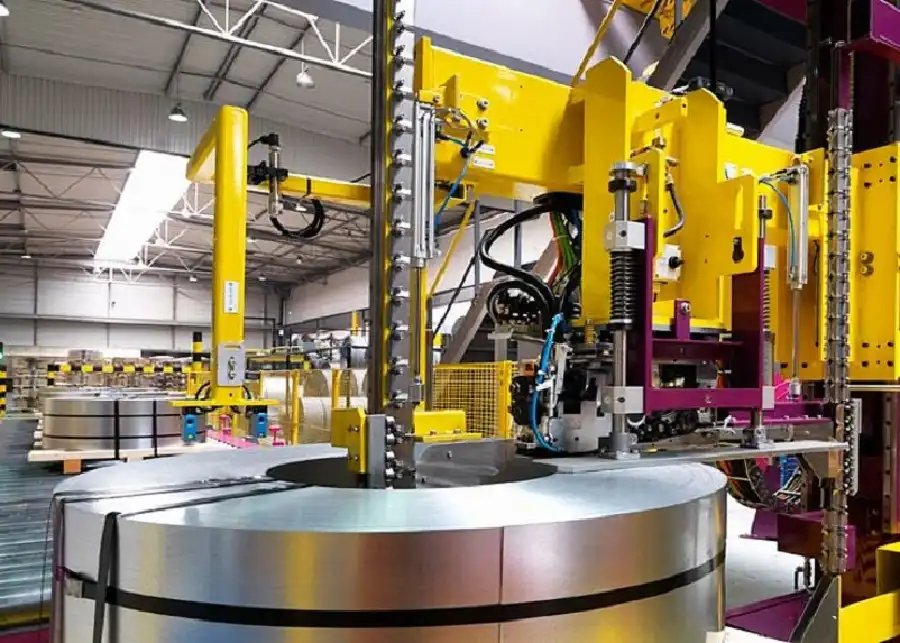
3.1 Umgebungs- und Einrichtungsanforderungen
-
Kontrollierte Umgebungsbedingungen
- Temperatur und Luftfeuchtigkeit können die Eigenschaften der Hydraulikflüssigkeit, die Leistung des Servomotors und die Sensorkalibrierung beeinflussen.
- Typische Zielumgebung: 20–25 °C und relative Luftfeuchtigkeit 40–60 %.
-
Maschinennivellierung und Fundamentprüfung
- Stellen Sie sicher, dass die Coil-Verpackungslinie auf einem ausreichend stabilen Boden oder Fundament installiert ist.
- Überprüfen Sie die Ausrichtung von Schienen, Förderbändern und Stapeltischen auf ±1.0 mm über die gesamte Länge (gemäß ISO 9283), um einen gleichmäßigen Spulenlauf und minimale Vibrationen sicherzustellen.
-
Sicherheitsprotokolle
- Vergewissern Sie sich, dass Sicherheitsvorhänge, Tore und Not-Aus-Schalter aktiviert und funktionsfähig sind, bevor Sie Motoren oder Hydraulikkreisläufe aktivieren.
- Lockout-Tagout-Verfahren (LOTO) werden immer dann erzwungen, wenn Techniker mit Schalttafeln oder Hydraulikleitungen interagieren.
3.2 Instrumentierung und Datenerfassungsaufbau
Präzises Testen hängt von den richtigen Werkzeugen ab:
- Laser- oder Photogrammetriesysteme: Zur Messung von Maßänderungen oder Positionsfehlern in Echtzeit.
- Druck- und Durchflusssensoren: Eingebunden in das Hydrauliksystem, um die Leistung unter Last aufzuzeichnen und die Einhaltung der ISO 4413-Normen zu überprüfen.
- Drehmoment- und Dehnungsmessstreifen: An Servowellen, Kupplungspunkten oder kritischen Schweißkonstruktionen angebracht, um die Spannung unter dynamischen Belastungen zu quantifizieren.
- Hochgeschwindigkeitskameras: Nützlich zur Validierung der Umreifungsspannung oder der Gleichmäßigkeit der Wickelgeschwindigkeiten in Echtzeit.
Die Datenerfassung erfolgt über zentralisierte Systeme wie NI CompactDAQ oder Rockwell FactoryTalk, wodurch die Synchronisierung mehrerer Sensoreingänge gewährleistet wird. Verlaufsprotokolle ermöglichen Trendanalysen und die Erkennung subtiler Anomalien.
4. Testphasen und -methoden
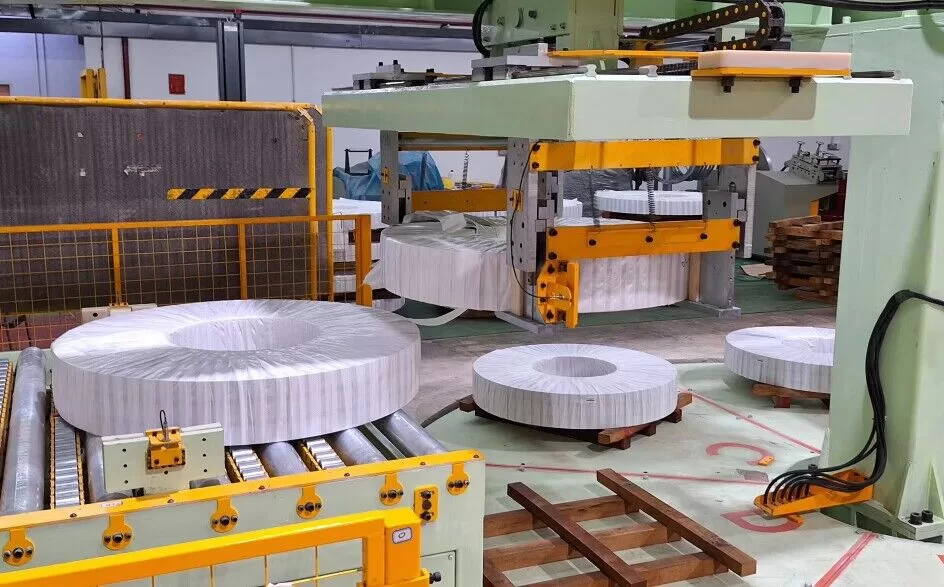
4.1 Subsystemprüfungen (Leerlauftests)
4.1.1 Mechanische Bewegungsüberprüfung
-
Rollenbahnen und Drehtische
- Lassen Sie die Förderbänder mit unterschiedlichen Geschwindigkeiten laufen (vom langsamen Joggen bis zur maximalen Nenngeschwindigkeit), um Unregelmäßigkeiten wie wackelnde Rollen oder ungleichmäßige Rotation zu erkennen.
- Beobachten Sie die Ausrichtung und achten Sie auf Geräusche beim Zahneingriff oder beim Durchrutschen des Riemens.
-
Bewegung des Hydraulikzylinders
- Führen Sie Niederdruckzyklen aller Zylinder durch (z. B. Klemm- und Entklemmvorgänge), um eine mögliche Fehlausrichtung oder langsame Reaktion festzustellen.
- Stellen Sie sicher, dass alle Ventile (Wege-, Proportional- oder Servoventile) gleichmäßig öffnen und schließen.
4.1.2 Elektrische und steuerungstechnische Validierung
-
SPS-Logiksequenz
- Gehen Sie jeden E/A-Punkt durch und überprüfen Sie die Sensorsignale (Fotozellen, Endschalter, Encoder) und die entsprechenden SPS-Register.
- Bewerten Sie die korrekte Funktionsweise von Unterprogrammen, einschließlich Sicherheitssequenzen, Alarmauslösern und Bewegungsprofilen für Servoantriebe.
-
Servomotor-Tuning
- Führen Sie Homing-Routinen aus und überprüfen Sie, ob die Positionsreferenzen mit den physischen Nullpunkten übereinstimmen.
- Führen Sie Tests im offenen und geschlossenen Regelkreis mit inkrementellen Geschwindigkeiten durch; zeichnen Sie Überschwingen, Einschwingzeit und Wiederholbarkeit auf (Ziel: ±0.1 mm, gemäß VDI/DGQ 3441).
Leerlauftests dienen als Grundlage und stellen sicher, dass jedes Subsystem für die höhere Belastung durch Lasttests bereit ist.
4.2 Integriertes Testen (Teil- und Volllast)
Sobald die grundlegende Funktionalität bestätigt ist, führen die Techniker schrittweise Lastszenarien ein, die dem Konstruktionsrahmen der Maschine entsprechen:
-
Belastungssimulation
- Verwenden Sie Stahlspulen mit unterschiedlichen Durchmessern und Gewichten oder verwenden Sie kalibrierte Testblöcke, die die Massenverteilung tatsächlicher Spulen nachahmen.
- Beginnen Sie bei ca. 50 % der Nennlast und erhöhen Sie diese schrittweise auf 100–125 %, um mechanische Spielräume und Sicherheitsfaktoren zu bewerten (entsprechend GB/T 3811-2008 für Hebezeuge).
-
Hydraulische Belastungsprüfung
- Erhöhen Sie den Systemdruck auf Betriebsniveau (z. B. 10–25 MPa).
- Überprüfen Sie die Leckraten an Kupplungen, Verteilerblöcken oder Zylinderdichtungen mit standardisierten Prüfflüssigkeiten oder Ultraschall-Lecksuchgeräten.
- Validieren Sie die Druckhaltekapazität für eine bestimmte Dauer (z. B. 10 Minuten) mit minimaler Abweichung (≤ 1.5 % Sollwert).
-
Förder- und Transfermechanik
- Überwachen Sie die Liniengeschwindigkeiten, um sie dem geplanten Durchsatz anzupassen (z. B. 15 Spulen/Stunde).
- Verwenden Sie Wägezellen oder Inline-Drehmomentsensoren, um sicherzustellen, dass die Antriebsmotoren den Spitzendrehmomentanforderungen gerecht werden.
- Überprüfen Sie die Ausrichtung, um einen Spulenversatz oder ein Abdriften zu verhindern, das zu Blockierungen oder Kollisionen führen könnte.
-
Umreifungsspannung und Wickelkonsistenz
- Wenn die Linie eine Umreifungsmaschine umfasst, messen Sie die Spannungsabweichung (Ziel: ±2.5 % gemäß EN 12079-2) mit kalibrierten Spannungsmessern.
- Bestätigen Sie bei Stretchwickelvorgängen die Foliendehnungsraten (z. B. 300 % ± 5 %), die mit einem berührungslosen Dehnungsmesser oder einem digitalen Spannungsmesser überprüft werden.
4.3 Spezialisierte Testszenarien
4.3.1 Extreme Umweltbedingungen
-
Temperaturstress
- Wenn der Kunde in sehr heißen oder kalten Klimazonen (z. B. -10 °C bis +40 °C) arbeitet, replizieren Sie diese Bedingungen in einer kontrollierten Umgebung oder führen Sie einen erweiterten Einweichtest durch.
- Bewerten Sie Änderungen der Viskosität der Hydraulikflüssigkeit und die thermischen Schwellenwerte des Servotreibers.
-
Feuchtigkeit und Korrosion
- In Regionen mit hoher Luftfeuchtigkeit oder Salznebel (Küstenbetrieb) wenden Sie Prüfnormen wie ASTM B117 für Salznebel oder ISO 9227 für Korrosionstests an.
- Stellen Sie sicher, dass Schutzbeschichtungen (z. B. Verzinkung, Aluzink-Beschichtungen) einer längeren Belastung standhalten.
4.3.2 Dauerlauftests
-
24-Stunden-Lauf
- Betreiben Sie die Coil-Verpackungslinie einen ganzen Tag (oder länger) kontinuierlich unter normaler Betriebslast, um fortschreitende Fehler wie Überhitzung der Motoren, abweichende Sensorkalibrierung oder Belüftung der Hydraulikflüssigkeit zu erkennen.
- Verfolgen Sie Echtzeit-Datentrends für Drehmoment, Druck, Temperatur und Vibration und kennzeichnen Sie Anomalien, damit sofort eingegriffen werden kann.
-
Not-Aus und Stromausfall
- Simulieren Sie plötzliche Stromausfälle, um sicherzustellen, dass Motoren und Zylinder in sichere Positionen übergehen, ohne dass die Spule verrutscht oder herunterfällt.
- Stellen Sie sicher, dass das Not-Aus-System (E-Stopp) alle Bewegungen innerhalb der erforderlichen Zeit stoppen kann, normalerweise ≤ 50 ms nach der Aktivierung des Schutztors (entsprechend EN 1088:1995).
5. Gemessene Parameter und Akzeptanzkriterien
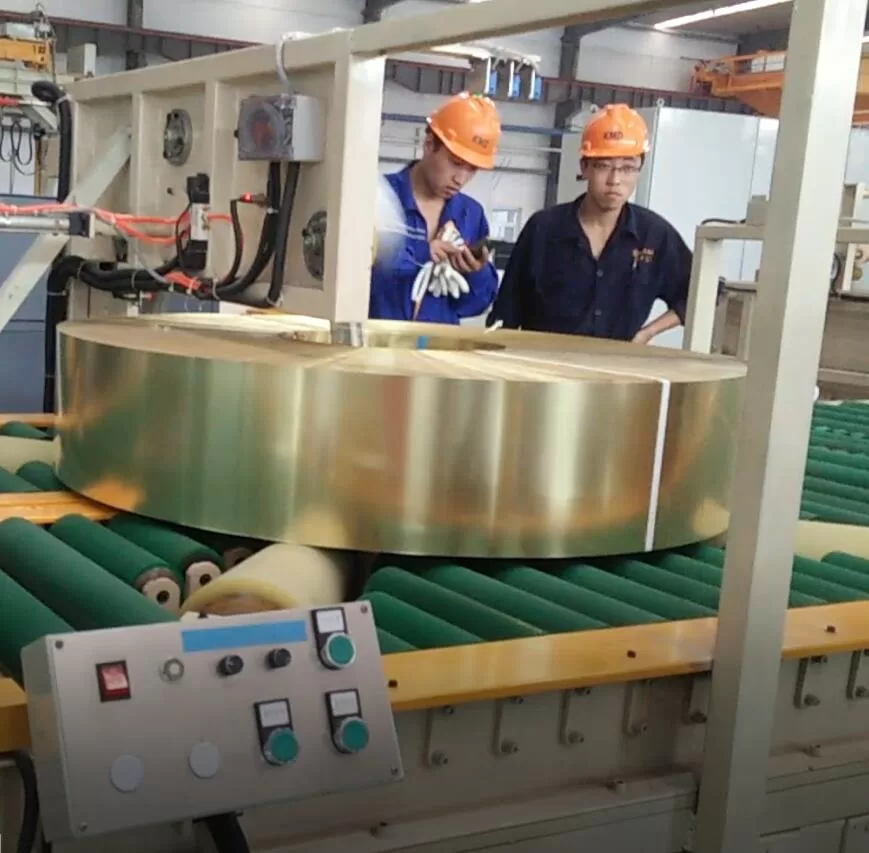
Um Tests aussagekräftig zu gestalten, muss jeder Parameter klare Akzeptanzschwellen haben. Nachfolgend finden Sie eine repräsentative Tabelle mit kritischen Kennzahlen:
| Testkategorie | Standard/Referenz | Akzeptanzkriterien | Messmethode |
|---|---|---|---|
| Spulenpackgeschwindigkeit | JB / T 10231-2016 | ≥15 Spulen/Stunde (Φ1200 mm Stahlspule) | Encoder-Feedback + Timer |
| Genauigkeit der Umreifungsspannung | EN 12079-2 | ±2.5 % der Nennspannung | Digitaler Spannungssensor |
| Hydraulische Druckstabilität | ISO 4413 | Drift ≤1.5 % über 10-minütiges Halten | Druckmessumformer + Datenprotokoll |
| Wiederholgenauigkeit der Servoposition | VDI/DGQ 3441 | ±0.1 mm oder besser | Laser-Interferometer / Messuhr |
| Noise Level | ISO 4871:1996 | ≤78 dB(A) in 1 m | Kalibrierter Schallpegelmesser |
| Reaktion des Sicherheitstors | EN 1088: 1995 | Stoppverzögerung ≤50 ms | Oszilloskop-Trace |
| Energieeffizienz | ISO 14955-1 | ≤0.8 kWh/Tonne Stahlcoil | Leistungsanalysator (0.5 % Genauigkeit) |
Wenn ein Parameter von diesen Akzeptanzschwellenwerten abweicht, untersucht das Ingenieurteam die Grundursachen – sei es ein Ausrichtungsproblem, ein Problem bei der Abstimmung des Regelkreises oder ein Defekt der Hydraulikdichtung – und testet die Leitung erneut, nachdem Abhilfemaßnahmen ergriffen wurden.
6. Datenanalyse und Dokumentation
6.1 Echtzeitüberwachung und -speicherung
Moderne Coil-Verpackungslinien integrieren häufig industrielle IoT-Lösungen, die eine Echtzeitüberwachung mechanischer, elektrischer und hydraulischer Parameter ermöglichen. Daten von Sensoren (Druck, Drehmoment, Encoderposition, Temperatur) werden in ein zentrales SCADA-System oder eine verteilte Steuerungsplattform (z. B. Rockwell FactoryTalk oder Siemens WinCC) eingespeist.
-
Häufigkeit der Datenprotokollierung
- Zur genauen Erfassung von Vibrationen oder Druckspitzen ist eine Hochfrequenzprotokollierung (bis zu 1 kHz) erforderlich.
- Langsamere Prozesse (z. B. Spulentransport) können mit einer niedrigeren Rate (1–10 Hz) protokolliert werden.
-
Automatisierte Alarme und Trendanalyse
- Das System löst Alarme aus, wenn Werte voreingestellte Schwellenwerte überschreiten (z. B. Servodrehmoment 110 % der Nennkapazität).
- Trenddaten helfen dabei, fortschreitenden Verschleiß oder Drift zu erkennen und so Strategien zur vorbeugenden Wartung zu entwickeln.
6.2 Protokoll des endgültigen Abnahmetests (FAT)
Nach erfolgreichem Abschluss der integrierten und spezialisierten Tests wird gemeinsam mit den Kundenvertretern eine umfassende Werksabnahmeprüfung (FAT) durchgeführt. Dieser Schritt umfasst:
-
Funktionsdemonstration
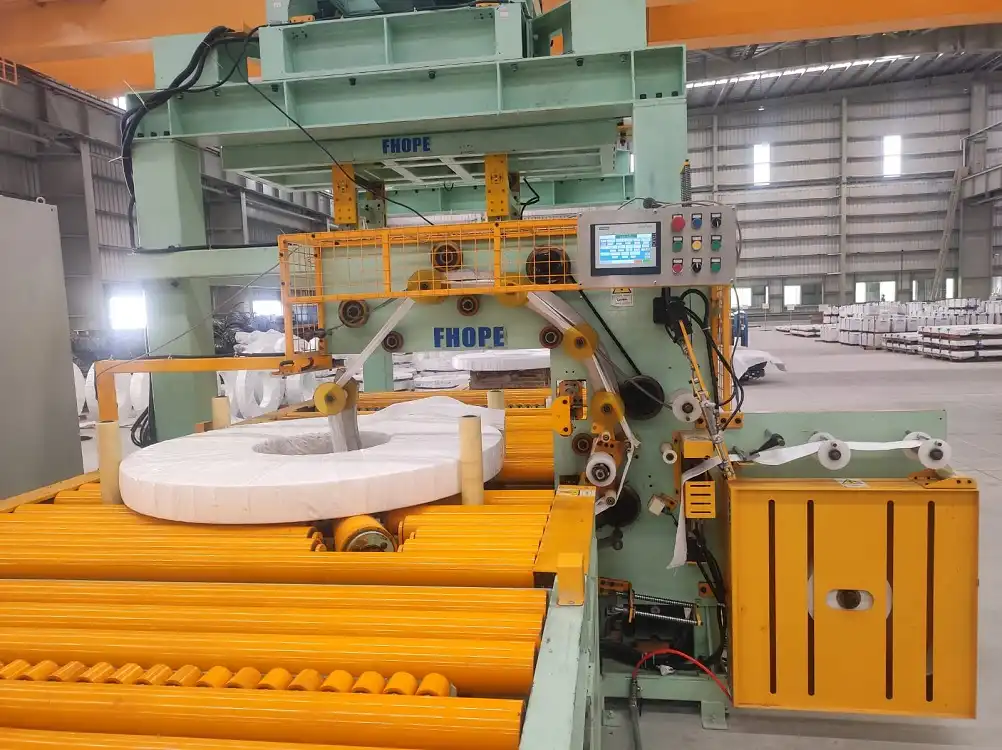
- Durchlaufen der gesamten Betriebssequenz der Linie: Laden einer Spule, Fördern, Umreifen, Verpacken (falls zutreffend), Stapeln und Entladen.
- Präsentation korrekter HMI-Anzeigen, Fehlermeldungen und Sicherheitslogik.
-
Überprüfung der Key Performance Indicators (KPIs)
- Vergleichen Sie die gemessene Verpackungsgeschwindigkeit, Spannungskonstanz und Ausfallhäufigkeit mit vertraglichen oder konstruktionsbedingten Verpflichtungen.
- Dokumentieren des stabilen Betriebs mit Volllast über eine durchgehende Schicht (z. B. 8 Stunden).
-
Abnahme und Dokumentation
- Kunden erhalten ein umfassendes Testdossier, einschließlich Messdatendiagrammen, Kalibrierungszertifikaten für Testgeräte und Systembenutzerhandbüchern.
- Eventuelle offene Punkte oder kleinere Abweichungen werden in einer Mängelliste mit Zielterminen für die Lösung festgehalten.
7. Lebenszyklusperspektive: Nach dem Testen und der Wartung
7.1 Übergang zur Betriebsphase
Sobald Tests belegen, dass die Maschine die Spezifikationen erfüllt, wird sie in der Regel in die Produktion geliefert. Doch damit ist die Testphase noch nicht zu Ende. Viele moderne Anlagen setzen auf vorausschauende Wartung und kontinuierliche Überprüfung:
-
Online-Zustandsüberwachung
- Permanente Sensoren erfassen kritische Parameter wie Lagervibrationen, Motorstrom, Hydraulikölverschmutzung (Klassenprüfungen nach ISO 4406) usw.
- Analytische Software nutzt maschinelles Lernen, um auftretende Fehler zu erkennen, bevor es zu einem katastrophalen Ausfall kommt.
-
Geplante Kalibrierung
- Drehmomentschlüssel, Laserausrichtungswerkzeuge und Spannungssensoren müssen in festgelegten Abständen neu kalibriert werden, um die Messintegrität aufrechtzuerhalten.
- Durch Sicherungen und Versionierung der SPS-Logik (Konformität mit IEC 61131-3) wird sichergestellt, dass alle Codeänderungen ordnungsgemäß dokumentiert werden.
7.2 Kontinuierliche Verbesserung
Feedback aus der Praxis ist von unschätzbarem Wert. Zu den nach der Bereitstellung identifizierten Verbesserungen zählen unter anderem:
- Verbesserung hydraulischer Aktuatoren
- Durch die Aufrüstung von Dichtungen oder die Umstellung auf höherwertige Öle werden Verschleiß und Temperaturschwankungen bei extremen Belastungen reduziert.
- Optimierung von Regelkreisen
- Anpassen der Servo-Tuning-Parameter zum Reduzieren von Überschwingungen oder Feinabstimmen der Umreifungsspannungsprofile für empfindlichere Spulenkanten.
- Verbesserung von Ergonomie und Sicherheit
- Hinzufügen ergonomischer Designs zum Beladen der Spulen oder Verbessern der Schutzplatzierung, um die Belastung und das Risiko für den Bediener zu verringern.
8. Innovationen und Zukunftstrends testen
8.1 Digitaler Zwilling und virtuelle Inbetriebnahme
Viele Hersteller setzen auf digitale Zwillinge und erstellen mithilfe von Software wie Siemens NX Mechatronics Concept Designer (MCD) ein virtuelles Modell der gesamten Coil-Verpackungslinie. Dies ermöglicht:
- Verkürzte physikalische Testzeit
- Durch das Debuggen der SPS-Logik, der Servobewegung und der Sicherheitsverriegelungen in einer virtuellen Umgebung können Sie Fehler erkennen, bevor die Maschine gebaut wird.
- Machine-Learning-Integration
- Der digitale Zwilling wird kontinuierlich durch Daten aus der realen Welt aktualisiert und verfeinert prädiktive Algorithmen, die mechanische oder Steuerungsanomalien vorhersagen.
8.2 Multiphysik-Testplattformen
Für Leitungen mit extrem unterschiedlichen Betriebsbedingungen:
- Gleichzeitige Überwachung
- Vibrationen im Bereich von 0 bis 10 kHz, Flüssigkeitsdrücke bis zu 35 MPa, Temperaturmessungen von -20 °C bis +150 °C und Servo-Antriebsrückmeldungen können parallel verfolgt werden.
- Umfassende Diagnostik
- Fortschrittliche Software korreliert diese multiphysikalischen Datensätze und erkennt subtile Wechselwirkungen, die Mikrofehler oder Leistungsabweichungen auslösen können.

9. Zusammenfassung und wichtige Erkenntnisse
Die Prüfung einer Stahlcoil-Verpackungsanlage ist vielschichtig und dient der Bestätigung der strukturellen Integrität , der zuverlässigen Betriebsweise und der Sicherheit der Maschine unter realen Bedingungen. Sie umfasst Prüfungen von Leerlauftests bis hin zu 24-Stunden-Dauerläufen, die jeweils internationalen Normen wie GB/T 3811, ISO 4413 und EN 12079-2 unterliegen. Durch die Festlegung klarer Akzeptanzkriterien – wie Zielspannungen, Positioniergenauigkeit, Druckstabilität und Geräuschgrenzwerte – können Hersteller ihren Kunden die Zuverlässigkeit ihrer Anlagen konkret nachweisen.
Wichtigste Punkte :
- Gründliche Vorbereitung: Die Kontrolle der Testumgebung und die Überprüfung der Instrumentierung sind für glaubwürdige Ergebnisse von entscheidender Bedeutung.
- Schrittweises Laden: Durch systematisches Hochfahren von der Leerlaufphase bis auf 125 % Kapazität wird eine schrittweise Validierung jedes Subsystems gewährleistet.
- Datenbasierte Dokumentation: Echtzeitüberwachung und robuste Protokollierung ermöglichen die Rückverfolgbarkeit und zeigen sowohl unmittelbare als auch langfristige Leistungstrends auf.
- Einhaltung von Standards: Die Einhaltung oder Übererfüllung der ISO-, EN-, IEC- und GB/T-Codes fördert das Vertrauen und entspricht den weltweit bewährtesten Verfahren.
- Schwerpunkt Lebenszyklus: Tests sind kein isoliertes Ereignis – sie legen den Grundstein für vorausschauende Wartung, zukünftige Upgrades und kontinuierliche Verbesserung.
Ob Sie als Kunde die Betriebssicherheit gewährleisten möchten oder als Ingenieur für die Inbetriebnahme verantwortlich sind – die hier beschriebenen Prüfverfahren unterstreichen unser Engagement für eine hochmoderne, robuste Coil-Packing-Lösung. Im Wesentlichen verkörpern diese Protokolle eine Philosophie: Konstante Qualität und Zuverlässigkeit entstehen durch einen disziplinierten, standardbasierten Ansatz in jeder Phase – von der Konstruktion und Montage bis hin zur endgültigen Leistungsüberprüfung.
Schlussbemerkung:
Dieser Leitfaden spiegelt bewährte Verfahren zum Testen von Coil-Verpackungslinien wider und nutzt dabei internationale Vorschriften und die Analyse realer Daten. Die tatsächlichen Testpläne können je nach standortspezifischen Anforderungen, erweiterter Materialauswahl oder speziellen Designmerkmalen weiter angepasst werden. Beachten Sie stets die offiziellen Testprotokolle und die technische Dokumentation des Projekts, um individuelle Produktionsanforderungen und regulatorische Rahmenbedingungen zu berücksichtigen.
-
Das Verständnis mechanischer Robustheit ist entscheidend, um sicherzustellen, dass Ihre Konstruktionen den betrieblichen Belastungen standhalten, ohne auszufallen. Nutzen Sie diese Ressource für detaillierte Einblicke. ↩
-
Die Sicherstellung der elektrischen und steuerungstechnischen Leistungsfähigkeit ist für die Betriebseffizienz unerlässlich. Diese Ressource bietet wichtige Richtlinien und Techniken zur Erzielung optimaler Leistung. ↩
-
Die Einhaltung der Sicherheitsvorschriften ist beim Maschinenbetrieb unerlässlich. Dieser Link bietet umfassende Informationen zu Normen und Verfahren, um die Sicherheit in Ihren Betriebsabläufen zu gewährleisten. ↩