1. Einleitung
In der modernen metallverarbeitenden Industrie zählen Stahlcoils zu den logistisch anspruchsvollsten und sicherheitskritischsten Produkten. Ihr hohes Gewicht, die empfindlichen Kanten und die Transportanforderungen erfordern zuverlässige und effiziente Verpackungslösungen. Eine gut konzipierte Coil-Verpackungslinie besteht typischerweise aus (1) einer Coil-Verpackungsmaschine, (2) einer Coil-Umreifungsmaschine und (3) einer Coil-Stapelmaschine – jeweils angetrieben von einer Kombination aus Elektromotoren, Servosystemen und Hydraulikzylindern. Das Herzstück des gesamten Prozesses bildet eine hochentwickelte speicherprogrammierbare Steuerung (SPS), die die Bewegungen koordiniert, die Drehzahl über Frequenzumrichter (FU) regelt und die Bewegungssteuerung über Servomotoren übernimmt.
Dieses Dokument konzentriert sich auf die Montagephase im Produktionsprozess einer Spulenverpackungslinie. Ziel ist es, Kunden und Stakeholdern ein klares Verständnis des sorgfältigen Prozesses zu vermitteln – von der Integration der Subkomponenten bis hin zu den abschließenden Qualitätskontrollen – und gleichzeitig die relevanten Normen für die mechanische Konstruktion, Sicherheitsstandards und die Prinzipien des Lebenszyklusmanagements hervorzuheben. Der Schwerpunkt liegt darauf, wie jeder Montageschritt gemäß internationaler Normen wie ISO 12100, EN 415-8 (Sicherheit von Verpackungsmaschinen) und GB/T-Richtlinien rigoros geplant, ausgeführt und verifiziert wird, um langfristige Betriebssicherheit zu gewährleisten.
2. Montage: Eine sorgfältige Integration der Systeme
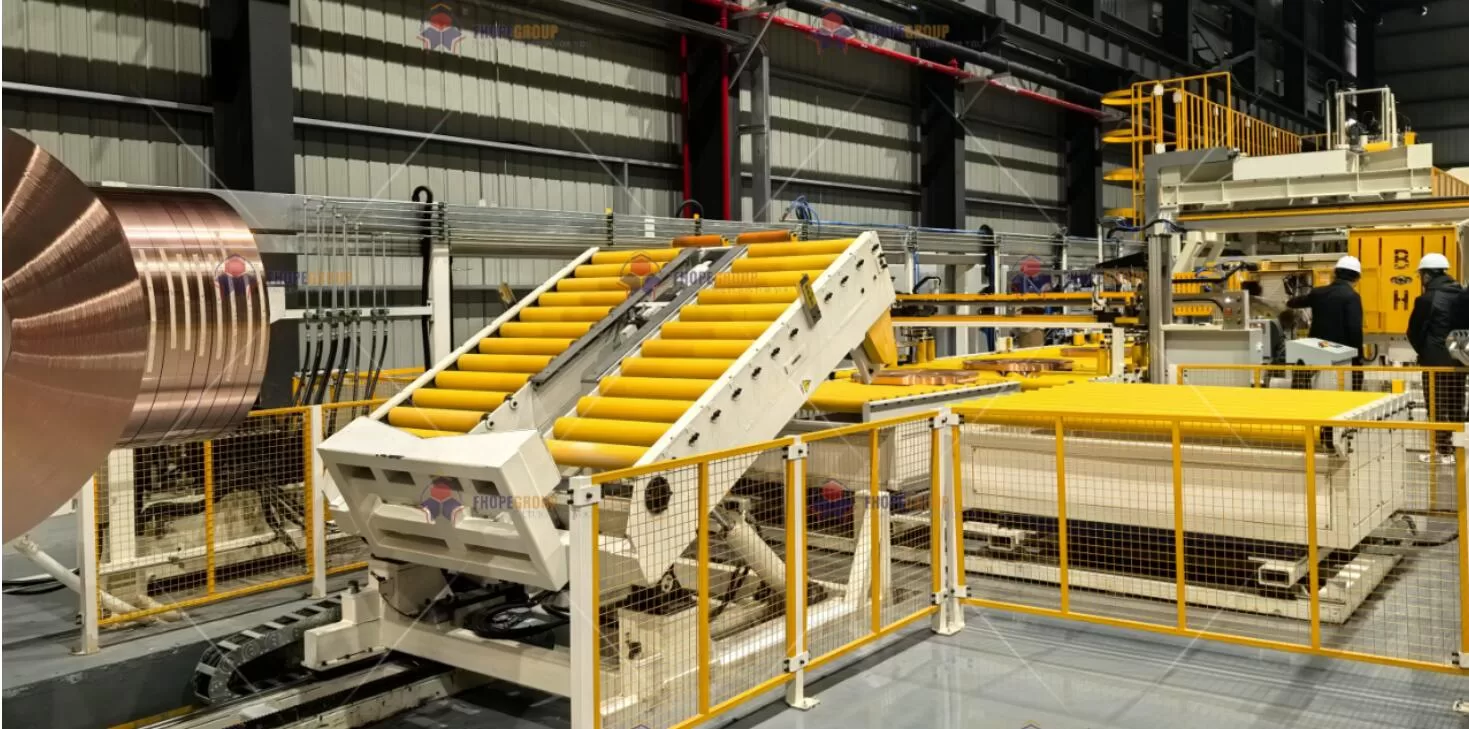
In der Montagephase werden einzelne Module, kundenspezifisch gefertigte Teile und Standardkomponenten zu einem voll funktionsfähigen System zusammengefügt. Bei einer modernen Coil-Verpackungslinie umfassen diese Module häufig:
-
Coil-Fördermodule
- Motorisierte Rollen, Führungsschienen oder Drehkreuze zur Positionierung der Spule.
- Stützkonstruktionen aus hochfestem Stahl tragen das Gewicht der Coils.
-
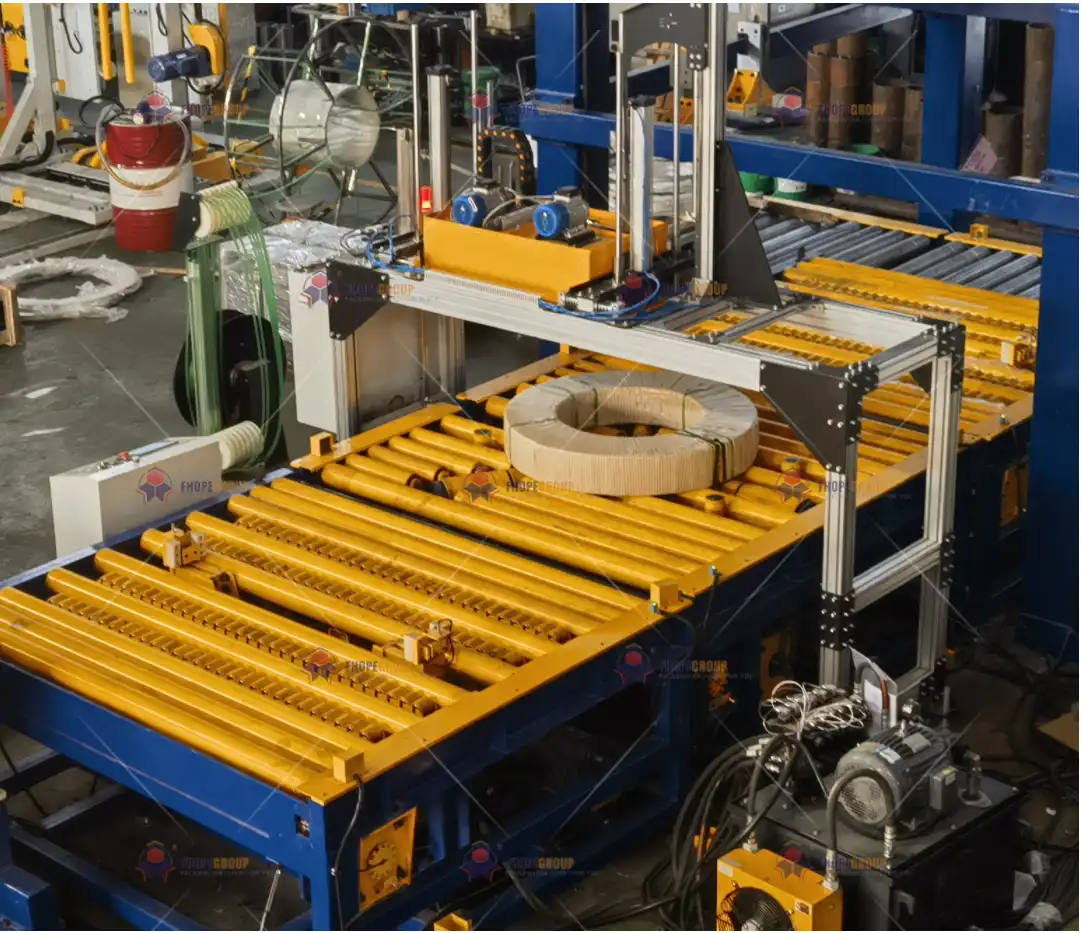
Umreifungs- und Wickeleinheiten
- Elektrische und pneumatische Umreifungsköpfe zur Spannungskontrolle.
- Stretchfolieneinheiten oder Wickelarme, die von Servomotoren angetrieben werden, um eine gleichmäßige Überlagerung zu erzielen.
-
Hydraulische Betätigungssysteme
- Zylinder zum vertikalen und horizontalen Spannen.
- Hydraulikaggregate sind für die Aufrechterhaltung stabiler Druck- und Durchflussraten ausgelegt.
-
Elektrische Antriebe und Schaltschränke
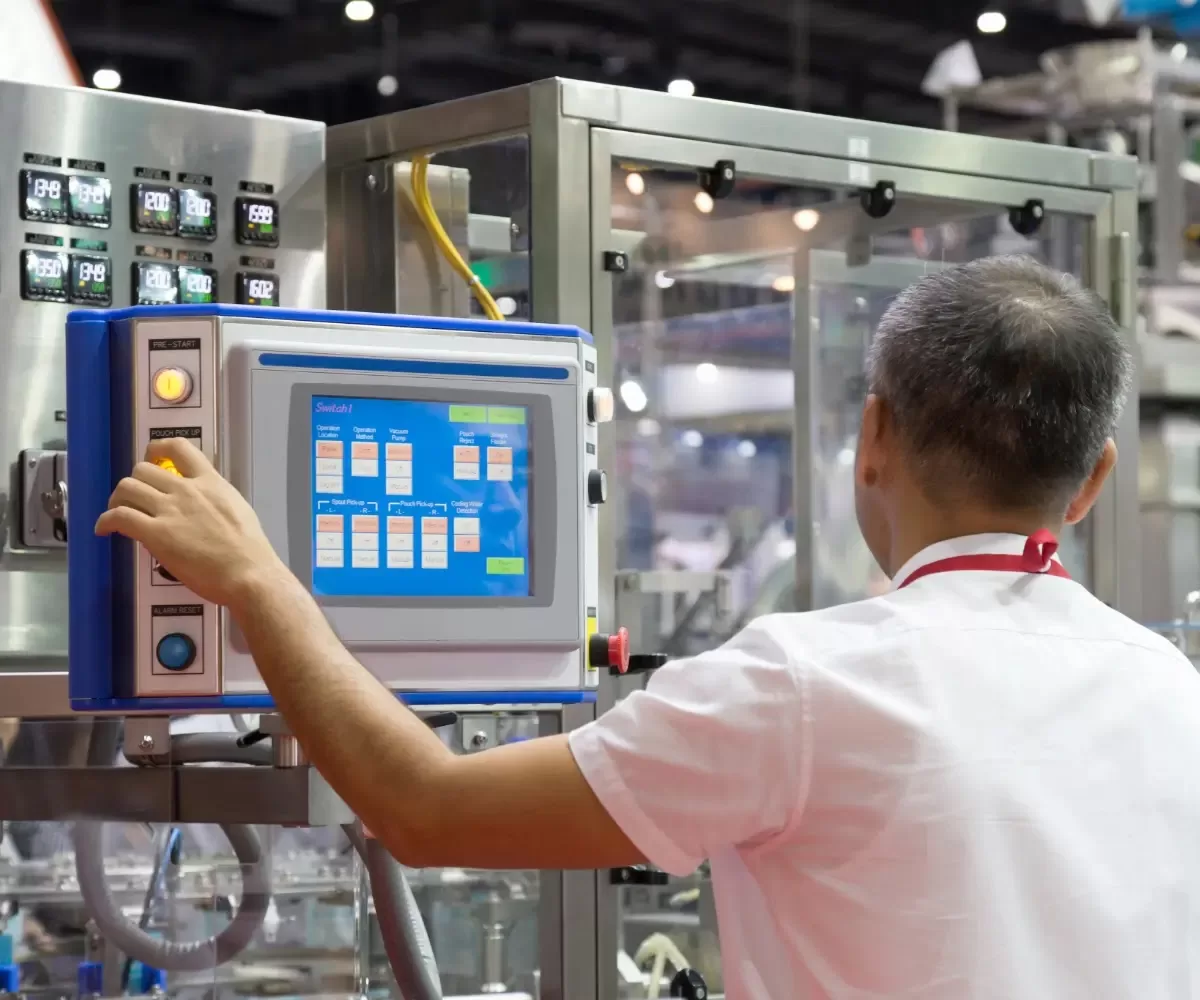
- SPS für integrierte Logiksteuerung.
- VFDs zur Motordrehzahlregelung.
- Servoantriebe für hochpräzise Bewegungen.
- HMIs (Mensch-Maschine-Schnittstellen) für die Eingabe und Überwachung durch den Bediener.
-
Sicherheits- und Schutzmechanismen
- Lichtvorhänge, Not-Aus und Sicherheitsrelais.
- Mechanische Schutzvorrichtungen und Abdeckungen für rotierende Elemente.
Bei der Montage werden die Bauteile gemäß der Konstruktionsdokumentation präzise positioniert und befestigt, um die Einhaltung der mechanischen Toleranzen, der Lastverteilung und der Ausrichtungskriterien sicherzustellen. Eine gründliche Prüfung aller Verbindungen – ob elektrische Klemmen, Hydraulikkupplungen oder mechanische Verbindungselemente – gewährleistet die Systemintegrität.
3. Mechanische Konstruktionsnormen und Überlegungen zur Vormontage
3.1 Struktur- und Materialauswahl
Aus struktureller Sicht muss eine Coil-Verpackungslinie den dynamischen Belastungen standhalten, die durch Coil-Transfer, Hebe- und Umreifungsvorgänge entstehen. Daher werden die Materialien nach Dauerfestigkeit und Korrosionsbeständigkeit ausgewählt. Zu den gängigen Kriterien gehören:
- Hochfester legierter Stahl1 (z. B. 42CrMo) für Getriebewellen, Kupplungen und tragende Rahmen.
- Verschleißfeste Polymere2 (z. B. Polyurethan oder verstärkte Verbundwerkstoffe) für Führungsrollen und Kontaktpunkte.
- Verzinkte oder Aluzink-Stahlbleche (entspricht EN 10346) für Außenplatten und Schutzabdeckungen, um Korrosion in Umgebungen mit hoher Feuchtigkeit oder korrosiver Wirkung zu widerstehen.
Darüber hinaus führen die Ingenieurteams eine Fehlermöglichkeits- und Einflussanalyse (FMEA) durch , um potenzielle Schwachstellen in Bauteilen wie Hydraulikleitungen, Servomotorisolierungen oder Zahnradverzahnungen zu identifizieren. Dieser risikobasierte Ansatz stellt sicher, dass die gewählten Materialien und Konstruktionsmerkmale die betrieblichen Gefahren von Anfang an minimieren.
3.2 Tolerierung und Maßprüfung
Bevor eine Komponente zusammengebaut wird, wird sie einer strengen Maßprüfung unterzogen:
- Form- und Lagetoleranzen: Wird normalerweise durch GB/T 1184 oder gleichwertige ISO-Standards kontrolliert. Beispielsweise wird die koaxiale Ausrichtung der Servoantriebswellen auf ±0.02 mm begrenzt, um Vibrationen und Geräusche zu minimieren.
- Anforderungen an die Oberflächenbeschaffenheit: Entscheidend für Passflächen, um sicherzustellen, dass Reibung und Verschleiß die Konstruktionsgrenzen nicht überschreiten.
Bei Bedarf prüfen moderne Messwerkzeuge wie Lasertracker oder Koordinatenmessgeräte (KMGs) komplexe Geometrien. Dadurch wird sichergestellt, dass die an der Montagestation eintreffenden Teilkomponenten die für eine hochpräzise Integration erforderlichen mechanischen Spezifikationen erfüllen oder übertreffen.
4. Der Arbeitsablauf der Kernmontage
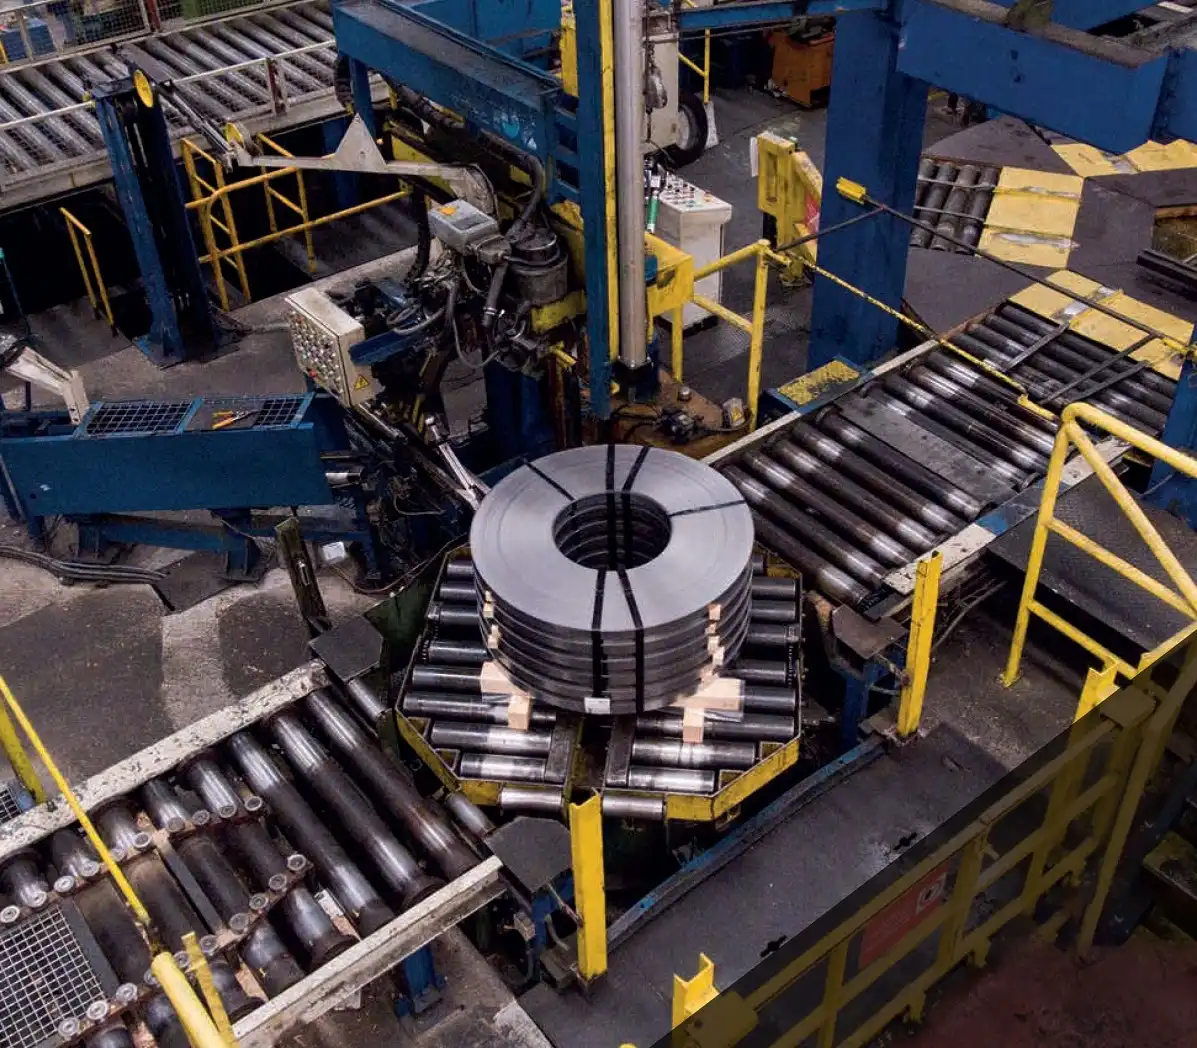
Die Montage einer Coil-Verpackungslinie ist üblicherweise in mehrere Hauptphasen gegliedert:
-
Aufbau des Grundrahmens und der Primärstruktur
- Richten Sie den Hauptrahmen mit Präzisionsnivelliergeräten aus und nivellieren Sie ihn.
- Bestätigen Sie die Ebenheit und strukturelle Steifigkeit, um die richtigen Bezugspunkte beizubehalten.
-
Montage der Unterbaugruppe
- Installieren Sie Rolltische, Spannvorrichtungen und Dreheinheiten, die jeweils anhand eines 3D-Layouts an vorgebohrten Löchern verschraubt und verriegelt werden.
- Verwenden Sie Drehmomentschlüssel, um die Schrauben mit den in der technischen Stückliste (BOM) angegebenen Drehmomentwerten festzuziehen.
-
Hydraulische Systemintegration
- Montieren Sie Hydraulikaggregate, Behälter und Rohrleitungen gemäß den ISO 4413-Richtlinien für Druckbehälter und Schläuche.
- Verlegen Sie Schläuche und Rohre mit ausreichend Biegeradien, befestigen Sie diese mit Schellen und achten Sie auf mögliche Scheuerstellen.
- Führen Sie an jedem Kreislauf vorläufige Drucktests durch, um mögliche Lecks oder minderwertige Anschlüsse zu erkennen.
-
Elektrische und Steuerverkabelung
- Positionieren Sie SPS, VFDs, Servoantriebe und Schütze in Steuergehäusen mit der Schutzart IP54 oder höher (IEC 60529).
- Verlegen Sie Hoch- und Niederspannungskabel in getrennten Kabelkanälen, um elektromagnetische Störungen zu verringern.
- Beenden Sie die Steuersignale an den SPS-E/A-Modulen und stellen Sie sicher, dass die Kabel für die Encoder-Rückmeldung von den Servomotoren abgeschirmt sind.
-
Bewegungskalibrierung und Servoausrichtung
- Koppeln Sie Servomotoren mit Getrieben oder Kugelumlaufspindeln (sofern vorhanden) mit minimaler Winkel- oder Versatzfehlstellung.
- Führen Sie Kalibrierungsroutinen durch – häufig mit Laser- oder Messuhr-Setups – um die Ausrichtung innerhalb von ±0.02 mm zu bestätigen und so die Servobelastung zu minimieren.
- Verwenden Sie vom Hersteller empfohlene Werkzeuge (z. B. versetzte Ausrichtungshalterungen), um einen robusten mechanischen Sitz sicherzustellen.
-
Inbetriebnahme von Subsystemen
- Schalten Sie nacheinander jedes Modul ein und überprüfen Sie dabei die Motordrehrichtung, die Sensorsignale und den Hydraulikdruck.
- Validieren Sie grundlegende HMI-Steuerelemente für manuelles Joggen, Not-Aus und Automatikmodusübergänge.
-
In-Process-Qualitätskontrollen (IPQC)
- Überprüfen Sie kritische Bereiche mithilfe von Checklisten, die Drehmomentwerte, mechanische Abstände, Positionierung der Sensorhalterung, Ölleitungsführung usw. behandeln.
- Markieren Sie etwaige Montageabweichungen, um eine sofortige Nacharbeit zu ermöglichen. Dies kann das erneute Unterlegen einer Motorbasis oder die Neupositionierung einer optischen Sensorhalterung beinhalten.
5. Hydraulisches und elektrisches Zusammenspiel
5.1 Anforderungen an das Hydrauliksystem
In einer Coil-Verpackungslinie ist das Hydrauliksystem entscheidend für die Bereitstellung der zum Klemmen und Heben schwerer Coils erforderlichen Kraft. Wichtige Aspekte sind:
- Druckstabilität: Das System muss Druckschwankungen innerhalb von ±1.5 % des Sollwerts einhalten, um konstante Klemmkräfte zu gewährleisten.
- Kontaminationskontrolle: Die Ölreinheit wird gemäß den Normen ISO 4406 oder NAS 1638 überwacht. Eine typische Anforderung könnte NAS 1638 Klasse 6 zum Schutz empfindlicher Servoventile oder Proportionalventile sein.
Um die Zykluszeit zu verkürzen, kann das Hydrauliksystem mit Akkumulatoren ausgestattet sein, die Energie speichern und einen sofortigen Durchfluss gewährleisten. Alle Armaturen, Dichtungen und Schläuche entsprechen in der Regel den SAE- oder DIN-Normen und sind somit den Temperaturen, Drücken und Vibrationen in rauen Industrieumgebungen gewachsen.
5.2 Elektrische Steuerungspräzision
Wo Hydrauliksysteme die Rohkraft liefern, sorgen elektrische Steuerungen für die Präzision. Moderne Coil-Verpackungslinien sind in hohem Maße auf Folgendes angewiesen:
-
PLC Control
- Verwaltet Verriegelungen zwischen verschiedenen Stationen (Verpacken, Umreifen, Stapeln).
- Überwacht Sensorfeedback (Näherungsschalter, Fotozellen, Wägezellen), um vollständig automatisierte Arbeitsabläufe zu orchestrieren.
- Implementiert Sicherheitslogik (Not-Aus, Tore und Alarme).
-
Frequenzumrichter
- Steuern Sie die Geschwindigkeit von Induktionsmotoren, die Förderbänder oder rotierende Köpfe antreiben.
- Optimieren Sie den Energieverbrauch, indem Sie die Betriebsdrehzahl des Motors an die Prozessanforderungen anpassen.
-
Servoantriebe und -motoren
- Sorgt für präzise Bewegungen der Wickelarme, Umreifungsköpfe oder Spulenpositionierung.
- Erreichen Sie bei Aufgaben wie dem Spannen von Folien eine Genauigkeit und Wiederholbarkeit im Submillimeterbereich.
Während der Montage überprüfen die Techniker sorgfältig die Kabelführung und Erdungspraktiken, um elektrische Störungen zu minimieren, insbesondere bei Servosystemen, die saubere Encodersignale erfordern, um genaue Regelkreise aufrechtzuerhalten.
6. Prüf- und Inbetriebnahmeprotokoll
Sobald die mechanischen, hydraulischen und elektrischen Baugruppen fertig sind, wird das System vor dem Versand oder der Installation vor Ort einer strengen Testphase unterzogen:
-
Leerlaufprüfung
- Überprüft die freie Bewegung aller Komponenten – Rollen, Klemmen, Dreharme – ohne die eigentliche Spule einzuführen.
- Tests auf mögliche Kollisionen, abnormale Vibrationen oder nicht kalibrierte Sensorpositionen.
-
Funktionale Subsystemtests
- Servosystem: Homing-Sequenzen prüfen, mit verschiedenen Geschwindigkeiten joggen, Positioniergenauigkeit mit einer Messuhr oder einem Lasermessgerät bestätigen.
- Hydrauliksystem: Klemmen und Heben zunächst unter niedrigem Druck durchführen, dann auf den Nennbetriebsdruck hochfahren. Auf Leckagen oder Druckabfall achten.
- Sicherheitssysteme: Validieren Sie die Not-Aus-Funktionalität, überprüfen Sie Fotozellen und Lichtvorhänge und bestätigen Sie, dass die SPS das System sofort nach der Fehlererkennung in einen sicheren Zustand versetzt.
-
Load Testing
- Führen Sie echte oder simulierte Spulen (über Gewichtsblöcke oder Dummies) ein, um die Betriebsbedingungen zu simulieren.
- Überwachen Sie Drehmoment, Motorstrom und Öltemperatur über längere Zyklen, um sicherzustellen, dass die Konstruktion den normalen Produktionsanforderungen gerecht wird.
-
Zykluszeit und Ausgabeüberprüfung
- Erfassen Sie die Zykluszeiten für jeden Verpackungsvorgang. Beispielsweise kann eine Verpackungslinie für die Verarbeitung von bis zu 60 Spulen pro Stunde ausgelegt sein.
- Überprüfen Sie, ob das System die Durchsatzanforderungen des Kunden erfüllen oder übertreffen kann, ohne die Sicherheit oder Produktqualität zu beeinträchtigen.
-
Endgültige Abnahmetests (FAT)
- Führen Sie einen umfassenden Test durch, der vom Kunden oder Zertifizierungsstellen bezeugt wird.
- Legen Sie dokumentierte Konformitätsnachweise vor – Maschinenfähigkeitsdiagramme, SPC-Daten (Statistical Process Control) und Testberichte, die die Funktionsbereitschaft bestätigen.
7. Qualitätskontrolle und Dokumentation
7.1 Kontrollpunkte der Qualitätskontrolle
Während der gesamten Montage und Inbetriebnahme sind bestimmte Kontrollpunkte im Qualitätsmanagementplan verankert:
-
Maßprüfungen
- Wird vor und nach der Montage durchgeführt, um minimale Abweichungen zu bestätigen.
- Typische Akzeptanzkriterien: ±0.1 mm/m Ebenheit, ±0.2° Winkelausrichtung für Klammern.
-
Überprüfung der mechanischen Befestigung
- Drehmomentprüfungen mit kalibrierten Werkzeugen unter Bezugnahme auf Werte aus Konstruktionsspezifikationen.
-
Hydraulische Dichtheitsprüfungen
- Setzen Sie die Leitungen dem 1.25- bis 1.5-fachen des normalen Betriebsdrucks aus und halten Sie den Sollwert für eine bestimmte Dauer aufrecht, während Sie alle Verbindungen überprüfen.
-
Elektrische Durchgangs- und Isolationsprüfungen
- Verwenden Sie Megaohmmeter, um sicherzustellen, dass der Isolationswiderstand die vorgeschriebenen Grenzwerte erreicht oder überschreitet (oft >1 MΩ bei 500 Vdc).
- Stellen Sie sicher, dass die Erdung korrekt ist, um statische Aufladung oder Stromschlaggefahr zu vermeiden.
-
Software-Integrität
- Sichere Versionskontrolle für SPS- und HMI-Programme, validiert gemäß IEC 61131-3-Standard.
- Sichern Sie die Logik zur Rückverfolgbarkeit in Offline-Repositorys.
7.2 Dokumentation und Rückverfolgbarkeit
Alle Montage-, Test- und Prüfdaten werden dokumentiert, um eine umfassende Anlagenhistorie zu gewährleisten. Moderne Unternehmen nutzen häufig Product Lifecycle Management (PLM)-Software (z. B. Siemens Teamcenter oder PTC Windchill), um Revisionshistorien, CAD-Daten und Testergebnisse zu verwalten. Dies gewährleistet:
- Rückverfolgbarkeit: Jede Coil-Verpackungslinie kann anhand der Seriennummer und des Baudatums verfolgt und mit der genauen Konfiguration der Antriebe, Motoren und Hydraulikeinheiten verknüpft werden.
- Garantie & Wartung: Bediener können auf Original-Montageaufzeichnungen zurückgreifen, um den Austausch oder die Aufrüstung von Teilen zu beschleunigen.
- Schnelle Implementierung : Feedback vom Außendienst wird in zukünftige Designiterationen integriert.

8. Schwerpunkt auf Sicherheit und Compliance
Neben Produktivität und mechanischer Leistungsfähigkeit hat die Sicherheit höchste Priorität. Die Spulenverpackungsanlage muss verschiedene Normen erfüllen, wie beispielsweise EN 415-8 (Sicherheit von Verpackungsmaschinen) und ISO 12100 (Maschinensicherheit – Grundbegriffe und allgemeine Prinzipien).
-
Risikobewertungen
- Wird in frühen Entwurfsphasen durchgeführt, um Quetschstellen, Quetschzonen oder Herausschleudergefahren zu identifizieren.
- Abmilderung durch physische Absicherung, verriegelte Zugangstüren, Sicherheits-SPS-Logik und ausfallsichere Sensoren.
-
Bedienerschulung
- Bietet Anweisungen zu Start-/Herunterfahrsequenzen, Notfallverfahren und grundlegender Fehlerbehebung.
- Konzentriert sich auf das richtige Be- und Entladen der Coils, um Verletzungen durch herabfallende oder rollende Coils zu vermeiden.
-
Wartungsrichtlinien
- Fördert Lockout-Tagout-Protokolle (LOTO).
- Gibt die Intervalle für die Prüfung der Hydraulikflüssigkeit, die Kontrolle der Motorriemenspannung und die Überprüfung der SPS-Diagnose an.
9. Lebenslanger Support und vorausschauende Wartung
9.1 Dauerhafte Zuverlässigkeit
Eine hohe mittlere Betriebsdauer zwischen Ausfällen (MTBF) ist entscheidend für minimale Ausfallzeiten bei anspruchsvollen Produktionsplänen. Designstrategien zur Erreichung einer MTBF von ≥ 10,000 Stunden umfassen häufig:
- Robuste Komponentenauswahl: Motoren und Servos von namhaften Marken, auf Zuverlässigkeit in Industriequalität getestet.
- Redundante Systemarchitekturen: Wichtige Module wie Stromversorgungen oder Sensorsysteme verfügen über Redundanz- oder Schnellaustauschfunktionen.
9.2 Predictive Maintenance und IoT-Integration
Mit dem Aufkommen von Industrie 4.0-Verfahren verfügen viele Coil-Verpackungslinien jetzt über eine Zustandsüberwachung in Echtzeit:
- Schwingungssensoren: Verfolgen Sie den Zustand der Lager in Motoren, Getrieben oder Spannrollen. Anomalien im Schwingungsspektrum können auf mechanische Ausfälle hinweisen.
- Ölverunreinigungssensoren: Bewerten Sie den Sauberkeitsgrad in Echtzeit und lösen Sie einen Filterwechsel aus, bevor Schlammablagerungen die Ventile beschädigen.
- Datenanalyse: SPS oder Industrie-PC protokolliert Betriebsdaten (Zykluszahlen, Fehlercodes, Motorströme). Die Analyse erfolgt mithilfe spezieller Software (z. B. Beckhoff TwinCAT oder Rockwell Historian) für vorausschauende Erkenntnisse.
10. Abschließende Bemerkungen
Der Montageprozess einer Spulenverpackungslinie vereint Maschinenbau, Hydraulik, Elektrotechnik und fortschrittliche Steuerungssysteme zu einer leistungsstarken, integrierten Anlage. Jeder Teilschritt – ob die Ausrichtung eines Servoantriebs oder die Abdichtung einer Hydraulikverbindung – erfordert die strikte Einhaltung von Konstruktionsnormen, Maßtoleranzen und Qualitätskontrollen. Durch die Integration modernster SPS-Logik , Servomotoren und Echtzeitdiagnose entwickelt sich die Linie zu einer zukunftssicheren Lösung, die sich flexibel an schwankende Produktionsanforderungen anpassen kann.
Wichtigste Erkenntnisse :
- Ganzheitliches Engineering: Materialauswahl, strukturelle Integrität und robuste technische Arbeitsabläufe sorgen für Zuverlässigkeit.
- Präzisionsmontage: Durch die genaue Beachtung von Ausrichtung, Drehmoment und Kalibrierung wird ein reibungsloser Betrieb und eine längere Lebensdauer gewährleistet.
- Sicherheit und Compliance: Konformität mit internationale Codes (ISO, EN, GB/T) bietet einen soliden Rahmen zur Gefahrenabwehr.
- Lebenszyklus-Support: Von der Designverifizierung bis vorausschauende WartungDer Montageprozess legt den Grundstein für einen risikoarmen und hocheffizienten Betriebslebenszyklus.
Durch die Befolgung dieser bewährten Verfahren und einen qualitätsorientierten Ansatz können Hersteller und Endnutzer die Vorteile einer gut montierten Coil-Verpackungslinie mit hohem Durchsatz voll ausschöpfen. Das Ergebnis ist ein System, das nicht nur die Leistungskriterien erfüllt, sondern auch robuste Sicherheitsfunktionen, vereinfachte Wartung und nachvollziehbare Dokumentation bietet – entscheidende Aspekte im heutigen wettbewerbsintensiven Metallverarbeitungsmarkt.
Schlussbemerkung:
Dieses Produktionsverfahren zur Montage einer Coil-Verpackungslinie dient als technische Orientierung für Kunden. Spezifische Werte, Standards und Methoden können je nach lokalen Vorschriften, Kundenanforderungen und technologischem Fortschritt angepasst werden. Die aktuellsten und genauesten Richtlinien finden Sie stets in der technischen Dokumentation und den zertifizierten Zeichnungen des Projekts.
-
Entdecken Sie die Vorteile von hochfestem legiertem Stahl, darunter seine Langlebigkeit und Leistungsfähigkeit in anspruchsvollen Umgebungen. ↩
-
Erfahren Sie, wie verschleißfeste Polymere die Lebensdauer von Maschinen verlängern und die Wartungskosten senken können. ↩
-
Erfahren Sie, wie die FMEA bei der Risikoidentifizierung und der Verbesserung der Zuverlässigkeit von Konstruktionen hilft. ↩