1. Einleitung
In industriellen Anlagen, in denen Stahlcoils verpackt , umreift und gestapelt werden, sind Präzision und gleichbleibende Ergebnisse für einen zuverlässigen und effizienten Betrieb unerlässlich. Eine typische Coil-Verpackungslinie besteht aus mehreren Maschinen – wie der Coil-Verpackungsmaschine , der Coil-Umreifungsmaschine und der Coil-Stapelmaschine –, die jeweils von Elektromotoren, Servosystemen oder Hydraulikzylindern angetrieben werden. Diese werden von einem komplexen Steuerungssystem koordiniert, das typischerweise SPS (Speicherprogrammierbare Steuerungen) , Frequenzumrichter und moderne Servomotoren umfasst.
Für das reibungslose Funktionieren dieser komplexen Anlage ist die Programm-Debugging-Phase unerlässlich. Das Debugging gewährleistet die korrekten Interaktionen zwischen mechanischen Baugruppen, Sensoren, Antrieben und Benutzerschnittstellen; es optimiert die zahlreichen Regelkreise, Sicherheitsverriegelungen und Bewegungsprofile, um einen stabilen Betrieb und hohen Durchsatz zu garantieren. Im Wesentlichen verbindet das Programm-Debugging die Normen der mechanischen Konstruktion mit der Steuerungslogik, um die Sicherheit zu gewährleisten, Zykluszeiten zu optimieren und eine robuste Leistung über den gesamten Lebenszyklus des Systems aufrechtzuerhalten.
Dieses Dokument erläutert die komplexen Aspekte der Programmfehlersuche für eine Spulenverpackungslinie und verweist dabei auf etablierte internationale Normen wie ISO 9283 (Robotik und Bewegungsgenauigkeit), IEC 61131-3 (SPS-Programmiersprachen), VDI 2206 (Richtlinien für mechatronische Systeme) und EN 415-10 (Sicherheit von Verpackungsmaschinen). Ziel ist es, einen umfassenden Überblick darüber zu geben, wie ein integriertes Fehlersuchverfahren virtuelle Modellierung, Echtzeit-Datenanalyse und iterative Optimierung nutzt, um eine konsistente und fehlertolerante Funktionalität zu gewährleisten.
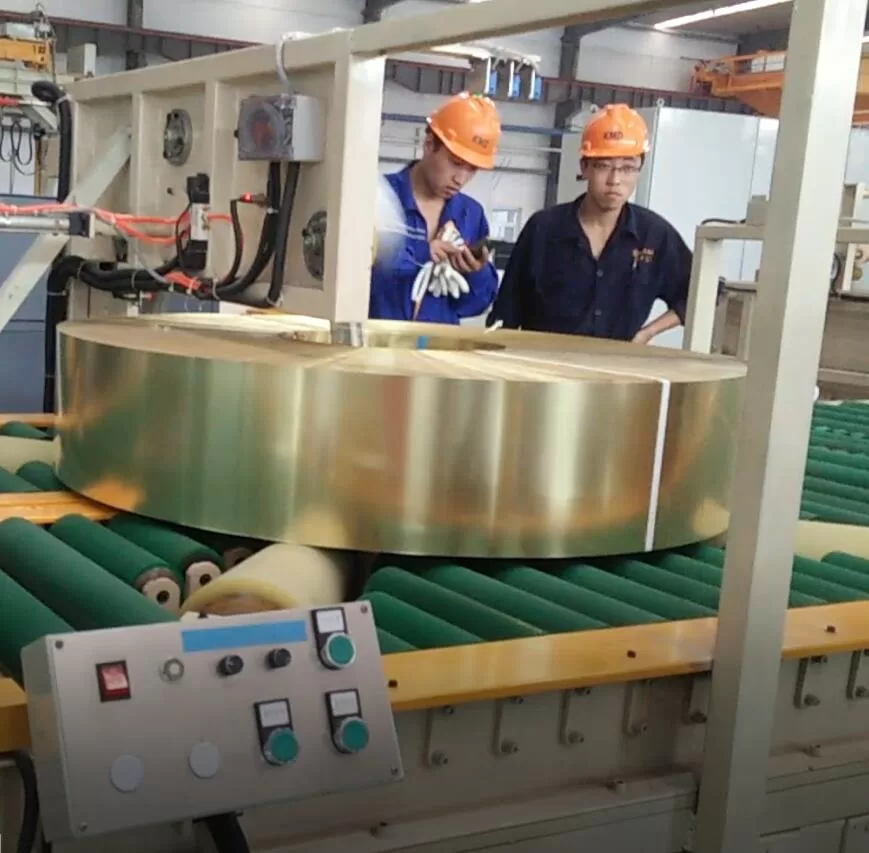
2. Debugging-Framework: Mechanik-Steuerungs-Kohäsion
2.1 Koordinierung von Mechanik und Steuerung
Eine Coil-Verpackungslinie vereint robuste mechanische Hardware – Rahmen, Zylinder, Getriebe, Walzen – mit fortschrittlicher Elektronik und softwaregesteuerter Logik. Für eine stabile Leistung ist eine enge Synergie dieser Bereiche erforderlich. Beispiele:
-
Servobeschleunigung und Ruckmanagement
- Um eine übermäßige mechanische Belastung zu vermeiden, muss im Servoantrieb eine schnelle Beschleunigung (und Verzögerung) konfiguriert werden.
- Standards wie IEC 61800-7 Geben Sie maximale Ruckwerte an (z. B. ≤ 50 m/s³), die zur Reduzierung von Vibrationen und zur Verlängerung der Lebensdauer der Komponenten beitragen.
-
Hydraulische Reaktion und Steuerung
- Hydraulische Systeme klemmen, heben oder drehen oft schwere Spulen. Die korrekten Reaktionszeiten – oft gemessen als Verzögerung bis zum Erreichen von 90 % des eingestellten Drucks – sollten ≤0.8 s (pro ISO 10767-1), wodurch eine präzise Synchronisierung mit servogesteuerten Aktionen gewährleistet wird.
-
Sicherheitsverriegelungen
- Not-Aus, Schutztüren und Schutzverriegelungen müssen mit minimaler Verzögerung in die Steuerungslogik integriert werden.
- EN 60204-1 schreibt eine Übertragungsverzögerung des Not-Aus-Signals von ≤20 ms vor, um Bediener und Ausrüstung zu schützen.
2.2 Materialinteraktion und Sensorkompatibilität
Beim Debuggen ist es entscheidend, sicherzustellen, dass die Sensoren und mechanischen Teile unter Betriebsbelastungen zuverlässig interagieren:
-
- Anstelle von Stahlcoils können bei der ersten Fehlersuche standardisierte Testmassen (z. B. Q235B-Stahlblöcke mit einer bekannten Dichte von 7.85 g/cm³) verwendet werden. Dies minimiert das Risiko und ermöglicht wiederholbare Testroutinen.
-
Reibungs- und Verschleißsimulationen 2
- Wälzkörper können Reibungskoeffizienten unter 0.15 (ASTM D1894) aufweisen, wenn PTFE oder spezielle reibungsarme Beschichtungen verwendet werden. Durch Tests wird sichergestellt, dass die SPS-Logik reale Reibungsänderungen im Laufe der Zeit berücksichtigt.
-
- Wenn Kabel, Servomotoren oder Sensoren in der Nähe von Wärmequellen betrieben werden, ist die Überprüfung der Isolationsbeständigkeit (z. B. 200 °C für 1,000 Stunden gemäß IEC 60811-201) für eine stabile Signalintegrität von entscheidender Bedeutung.
Durch diese Prüfungen wird aus der rein softwarebasierten Parameteroptimierung ein integrierter Ansatz, der sich mit mechanischer Stabilität, Materialleistung und Zuverlässigkeit der Steuerlogik befasst.
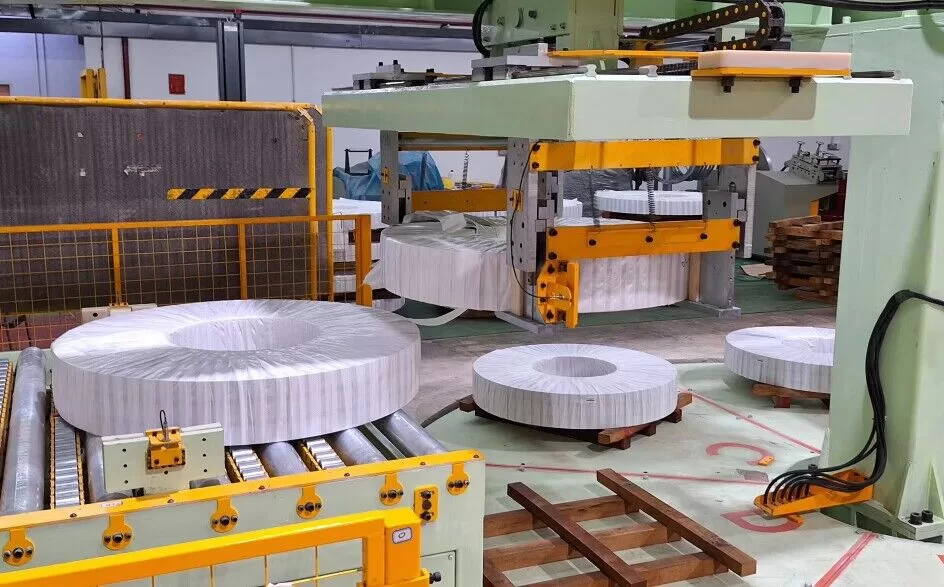
3. Debugging-Workflow: Von der Simulation zur Live-Anpassung
Die Debugging-Sequenz umfasst typischerweise vier Kernphasen. Jede Phase nutzt spezielle Entwicklungstools und Testmethoden, um die Programmlogik und Leistungsmetriken auf immer tieferen Ebenen zu verfeinern.
3.1 Vorab-Debugging digitaler Zwillinge
Digitale Zwillinge oder virtuelle Inbetriebnahmetechniken finden in modernen Fertigungsanlagen immer größere Verbreitung. Dabei kommen Plattformen wie MATLAB/Simulink , Siemens NX MCD oder TIA Portal für virtuelle Umgebungen zum Einsatz.
-
Modellierung der Steuerlogik
- SPS-, Motion-Controller- und Antriebsprofile können einer Simulationsumgebung zugeordnet werden.
- Ingenieure überprüfen Zustandsübergänge, E/A-Reaktionen und Bewegungskurven, bevor die physische Hardware eingeschaltet wird.
-
Kollisions- und Kinematikprüfungen
- Durch die virtuelle Kollisionserkennung wird sichergestellt, dass mechanische Arme, Spulenheber oder Umreifungsköpfe ihre Konstruktionsgrenzen nicht überschreiten.
- Mithilfe von Kinematiksimulationen lässt sich beurteilen, wie sich Änderungen des Servodrehmoments oder des Hydraulikdrucks auf die Spulenbewegungswege auswirken.
-
Prädiktive Optimierung
- Beim Debuggen im Frühstadium werden fortgeschrittene Algorithmen eingesetzt (z. B. NSGA-II für die Mehrzieloptimierung), um Geschwindigkeit, Spannungsregelung und Sicherheitsmargen auszugleichen.
- Durch die Vorverlagerung dieser Verbesserungen in die virtuelle Domäne kann die Debugging-Zeit vor Ort um bis zu 40 % reduziert werden.
3.2 Closed-Loop-Tests von Subsystemen
Nach der virtuellen Validierung zielt die nächste Phase auf jedes Subsystem in physischer Form ab:
-
Identifizierung der Trägheit des Servomotors
- Viele moderne Servoantriebe verfügen über integrierte Routinen zur Erkennung der Lastträgheit und zur Verfeinerung der Regelverstärkung für eine stabile Bewegung.
- Ziel ist es, ein minimales Überschwingen und kurze Einschwingzeiten zu erreichen.
-
Hydraulische Proportion und Servoventilreaktion
- Durch den Sprungantworttest für hydraulische Antriebe wird gemessen, wie schnell und genau das System unter Druck gesetzt wird.
- Die Daten aus diesen Tests werden in die Closed-Loop-PID- oder Feedforward-Algorithmen der SPS zurückgeführt und gewährleisten so eine einheitliche Bewegung der servogesteuerten Abschnitte.
-
Sensoren und Aktoren
- Näherungssensoren, Lichtschranken oder Wägezellen müssen einzeln geprüft werden.
- Wenn der Auslösepunkt oder Schwellenwert eines Sensors nicht stimmt, kann dies zu einer falsch ausgerichteten Spulenbeladung oder einem fehlerhaften Zyklusstart führen.
3.3 Integriertes System-Debugging
Nachdem alle Subsysteme validiert wurden, vereinen die Ingenieure sie unter dem Haupt-SPS-Programm:
-
HMI–PLC–VFD-Zusammenarbeit
- Die Mensch-Maschine-Schnittstelle (HMI) orchestriert die Befehle des Bedieners, während die SPS sie interpretiert und Signale an VFDs oder Servoantriebe sendet.
- Durch Debugging wird sichergestellt, dass Drehzahlsollwerte, Start-/Stopp-Signale und Fehlerverriegelungen perfekt aufeinander abgestimmt sind. Beispielsweise kann eine Abweichung in der Sollwertskalierung dazu führen, dass Rollenförderer zu schnell oder zu langsam laufen und dadurch der Coil-Fluss gestört wird.
-
Spannungsregelung für Verpackungsfolien
- In Anlagen, die Stretchfolie aufbringen, muss die Spannung innerhalb von ±2 % des Sollwerts bleiben (gemäß EN 12079-1 oder ähnlichen Richtlinien).
- Die SPS kann eine Feedforward-Steuerung in Kombination mit einer Echtzeit-Spannungsrückmeldung verwenden, um trotz Änderungen des Spulendurchmessers die Konsistenz aufrechtzuerhalten.
-
Timing-Synchronisation
- Große Linien basieren häufig auf verteilter Steuerungshardware, die eine nahezu mikrosekundengenaue Synchronisierung (IEC 61158-2) erfordert, um reibungslose Übergänge beim Übergang der Spulen vom Verpacken zum Umreifen oder Stapeln zu gewährleisten.
3.4 Betriebsszenariooptimierung
Sobald die integrierten Leitungszyklen korrekt sind, verfeinern die Ingenieure die Leistung:
-
Produktionsratenoptimierung
- Erhöhen Sie die Leistung der Linie schrittweise auf den maximalen Nenndurchsatz (z. B. 15 Spulen/Stunde), während Sie das Motordrehmoment, den Flüssigkeitsdruck und die Sensorlatenzen überwachen.
- Wenn es zu Spannungsspitzen oder Kollisionen kommt, kann es erforderlich sein, die Servo-Rampenzeiten oder Pufferabstände anzupassen.
-
Genetischer Algorithmus oder heuristische Anpassungen
- Erweiterte Linien können eine parametrische Optimierung beinhalten (z. B. durch genetischen Algorithmus oder gradientenbasierter Ansatz), um ideale Steuerparameter zu ermitteln, die die kürzestmögliche Zykluszeit erzielen, ohne die mechanischen Belastungsschwellen zu überschreiten.
-
Minimierung des Energieverbrauchs
- Durch die Ermittlung des Stromverbrauchs im Leerlauf, die Anpassung der VFD-Verzögerungsrampen oder die Nutzung von Servo-Schlafmodi während Produktionsflauten kann der Energieverbrauch um mehr als 10–15 % gesenkt werden.
- Formale Richtlinien wie ISO 14955-2 Definieren Sie Strategien zur Energieeffizienz von Werkzeugmaschinen, die für Verpackungslinien angepasst werden können.
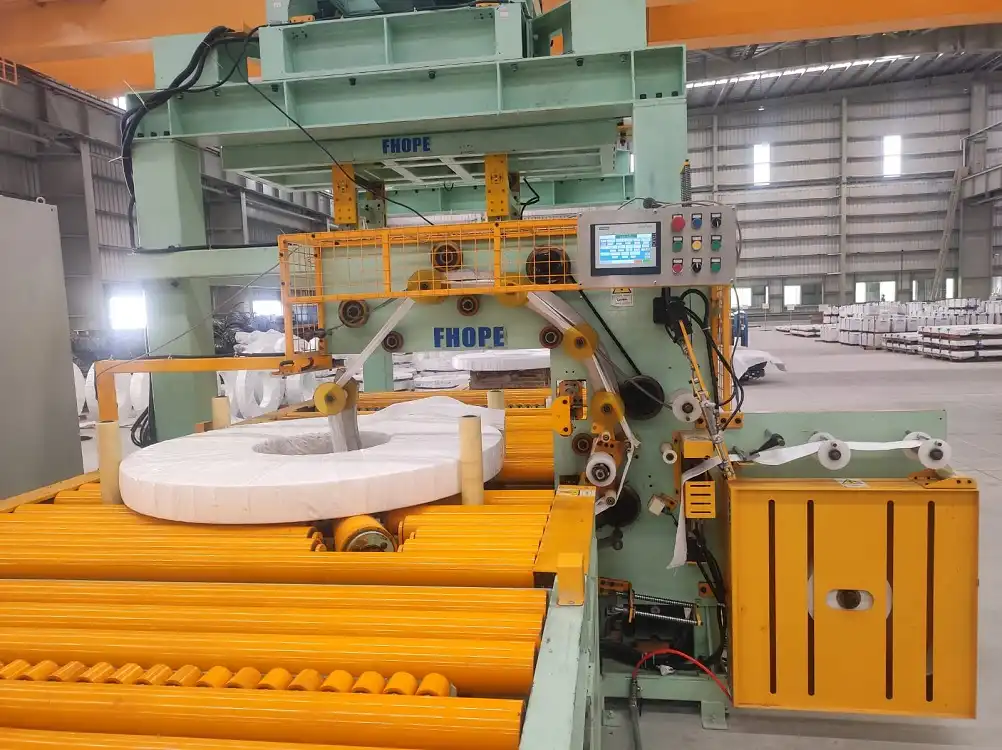
4. Lebenszyklus-Debugging-Management
4.1 Entwurfsverifizierungsphase
Die meisten Fehlerbehebungen beginnen konzeptionell, parallel zum Design:
-
SPS-Programmvirtualisierung
- Mit fortschrittlichen Plattformen wie Siemens TIA Portal, Logikblöcke können mit digitalen E/A oder virtuellen Laufwerken simuliert werden.
- Reduziert die Kosten für physische Prototypen, indem grundlegende Logiksequenzen (Not-Aus, Verriegelungen, Sensor-Gating) vor der Installation der Hardware überprüft werden.
-
Simulation der Mehrkörperdynamik
- Tools wie ADAMS or RecurDyn Behandeln Sie detailliertere mechanische Ereignisse, überprüfen Sie Kontaktkräfte, Gelenkspannung oder Spulenträgheit bei Übergängen.
- Durch die Minimierung mechanischer Stöße (±5 % Toleranz) wird das Risiko einer Strukturermüdung oder von Schweißrissen über die Lebensdauer der Maschine verringert.
4.2 Kontrolle des Herstellungsprozesses
Während der Fertigung kann jede Produktionsphase von inkrementellem Debugging begleitet werden:
Während der Fertigung kann jede Produktionsphase von inkrementellem Debugging begleitet werden:
-
Echtzeit-Datenüberwachung
- Durch die Abtastung im Subsekundenbereich (z. B. Intervalle von 5–10 ms) werden Parameter wie Servostrom, Hydraulikdruck oder Positionsversatz protokolliert.
- Werkzeuge wie LabVIEW FPGA or NI CompactRIO helfen bei der Erfassung von Daten bei hohen Frequenzen für eine erweiterte Signalanalyse.
-
Versionskontrolle
- Änderungen am SPS-Code werden in Repositories (wie Git) archiviert, die kompatibel sind mit IEC 61131-3 Richtlinien, die Rollbacks ermöglichen, wenn neu eingeführte Änderungen zu Regressionen führen.
- Zeitstempel in ISO 8601 Format sorgt für Klarheit darüber, welche Version wann bereitgestellt wurde.
-
Rückverfolgbarkeit in der Fertigung
- Jede Programmiteration wird mit dem aktuellen Zustand der Maschine dokumentiert – Antriebsparameter, Sensorkalibrierungen und Hardwareänderungen.
- Wenn in Zukunft ein Fehler auftritt, können Techniker den Zustand der Maschine zu jedem beliebigen früheren Prüfpunkt rekonstruieren und so eine Ursachenanalyse durchführen.
4.3 Betriebsphase und intelligente Upgrades
Im Live-Produktionsprozess wandelt sich das Debuggen in kontinuierliche Verbesserung :
-
Selbstoptimierung
- Einige Coil-Verpackungslinien verfügen über eine modellprädiktive Steuerung oder adaptive Algorithmen, die Sollwerte in Echtzeit automatisch anpassen und so den Durchsatz verbessern oder den Folienverbrauch um ca. 15 % reduzieren.
- Gekoppelt mit a digitaler ZwillingDas System kann „Was-wäre-wenn“-Szenarien offline ausführen, bevor Änderungen an der physischen Ausrüstung vorgenommen werden.
-
OPC UA für den Datenzugriff
- Standardisierte Kommunikation pro IEC 62541 ermöglicht plattformübergreifenden Datenaustausch – Bediener, Ingenieure oder sogar Remote-Dienstanbieter können auf historische Protokolle zugreifen oder Parameter sicher anpassen.
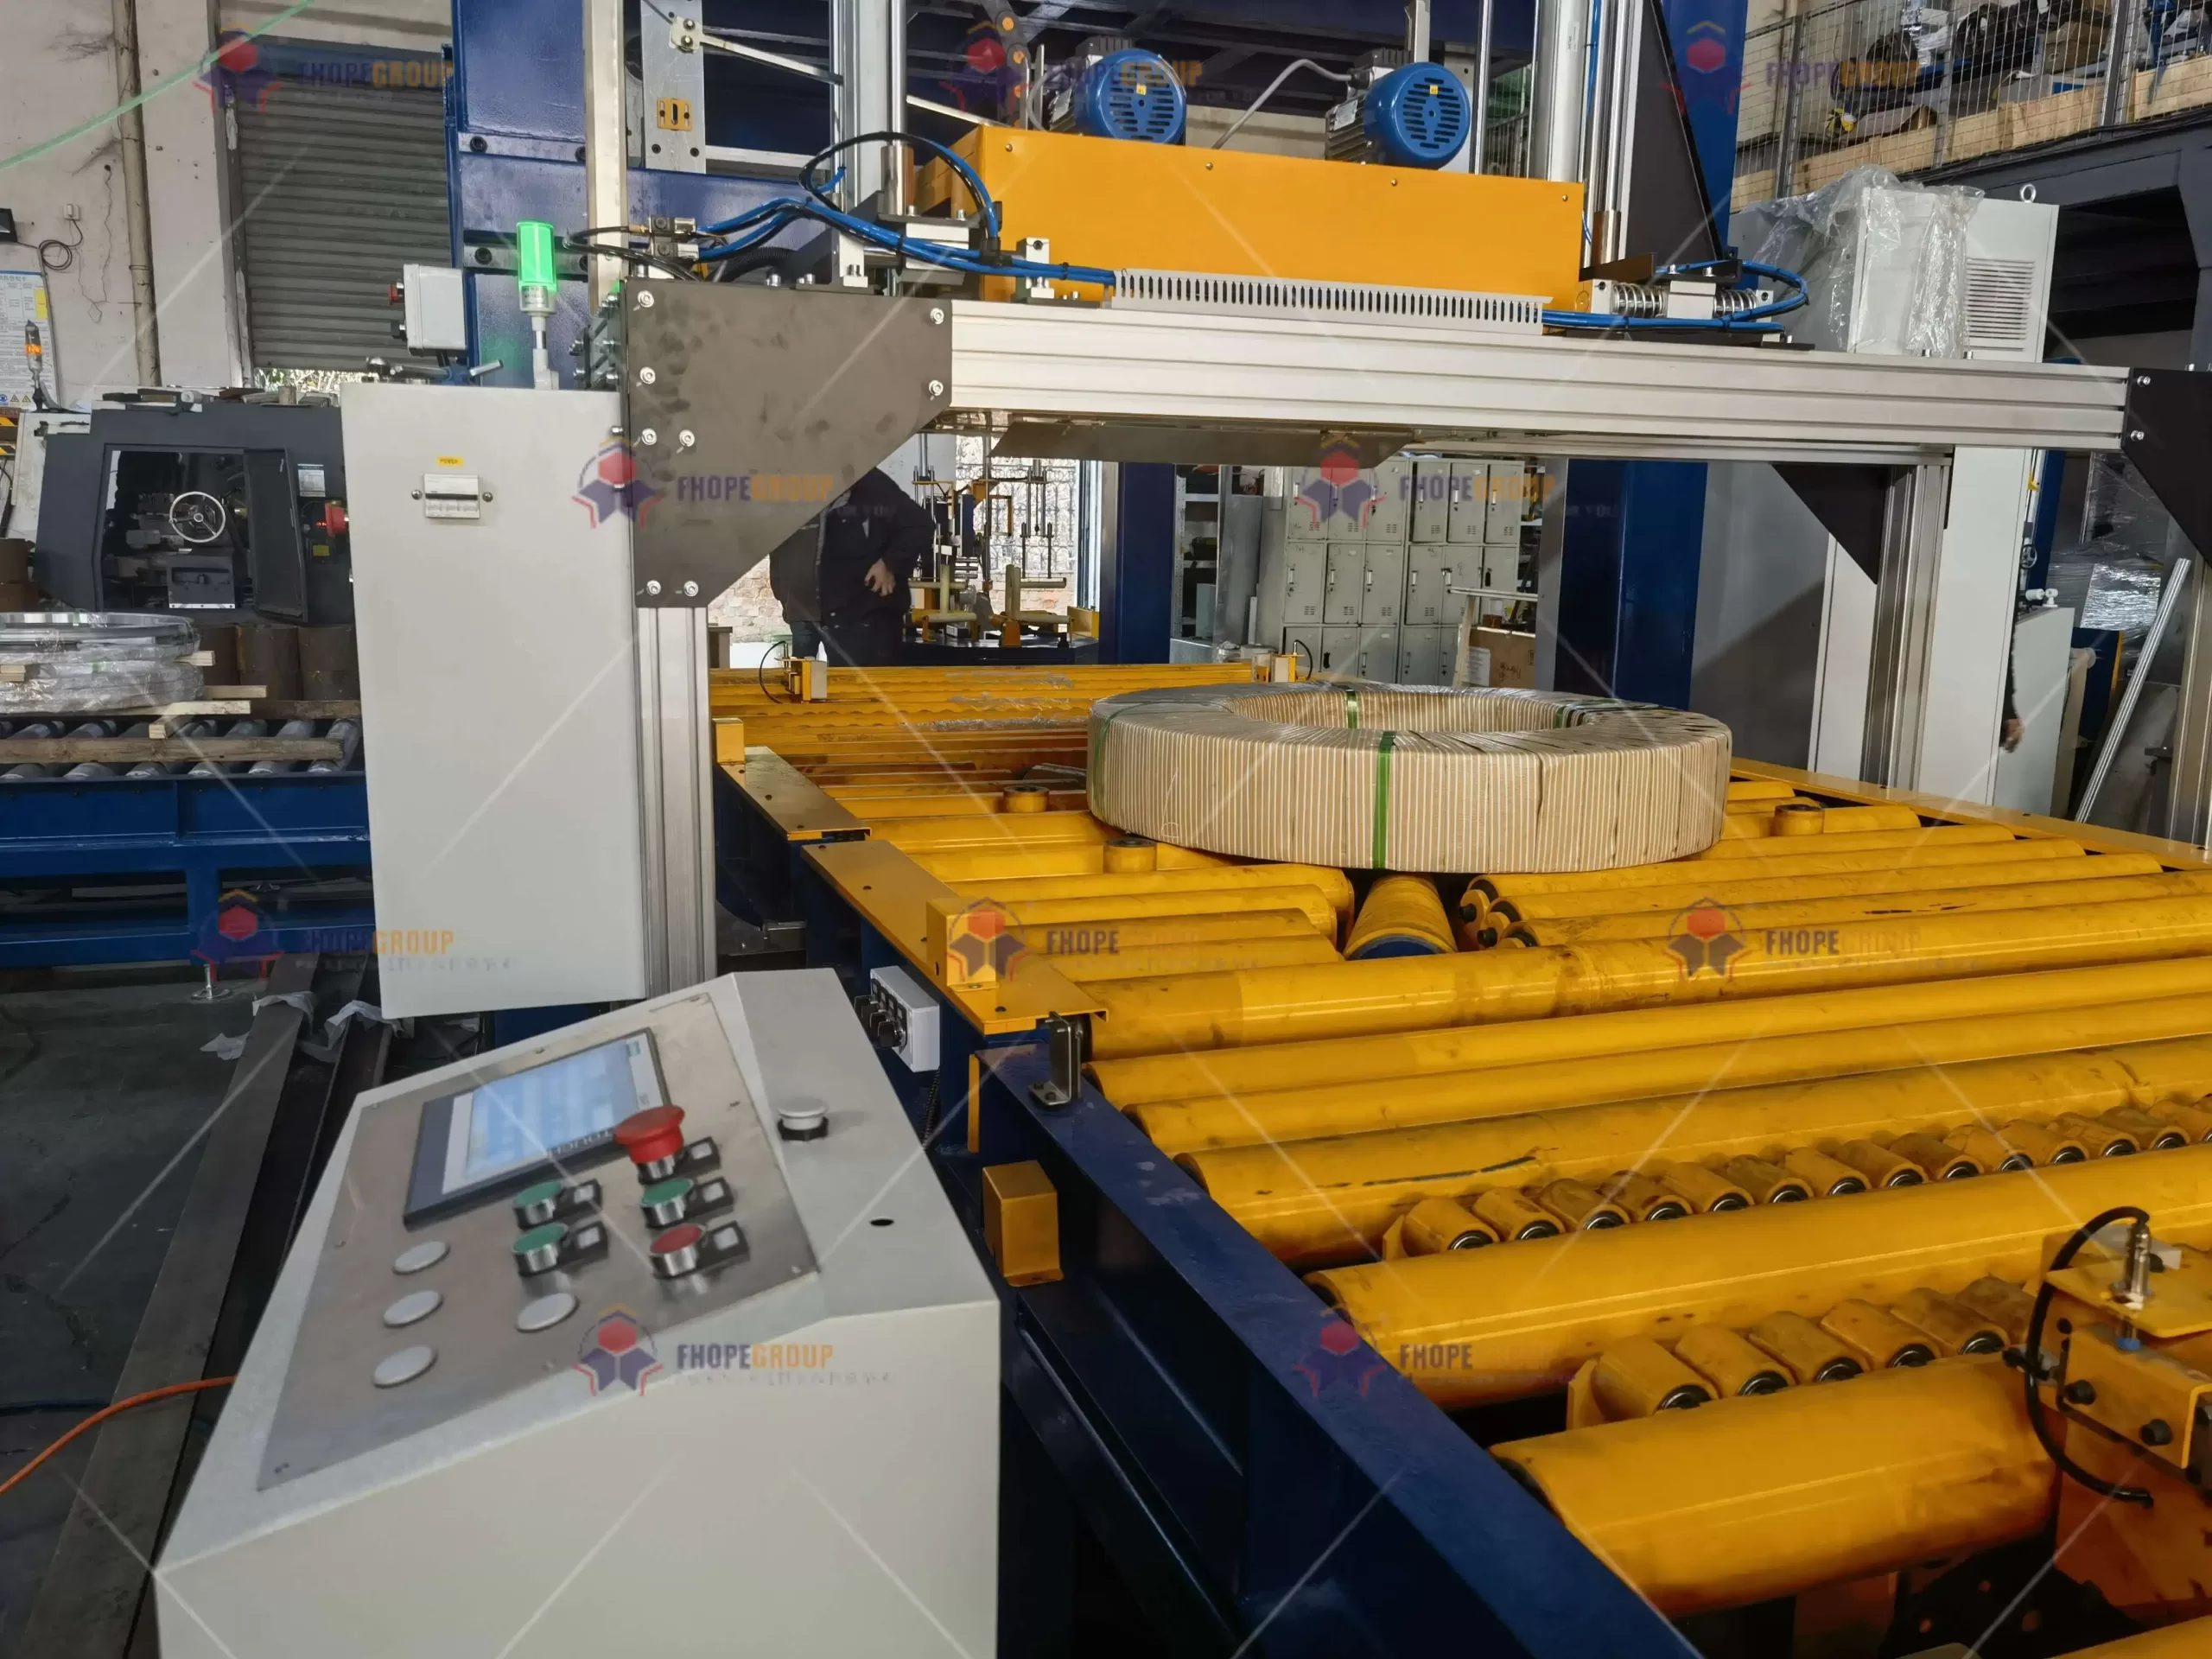
5. Standardisiertes Debugging-Protokoll
Um eine konsistente und systematische Fehlersuche zu gewährleisten, verwenden die meisten Hersteller ein standardisiertes Protokoll, das auf anerkannten Normen basiert. Eine repräsentative Tabelle könnte wie folgt aussehen:
| Kategorie „Debuggen“ | Relevanter Standard | Akzeptanzkriterium | Verifikationsverfahren |
|---|---|---|---|
| Genauigkeit der Bewegungsbahn | ISO 9283:1998 | Bahnwiederholgenauigkeit ≤ ±0.3 mm | Lasertracking (z. B. API Radian) |
| Timing-Synchronisation | IEC 61158-2 | Taktversatz ≤1 μs über alle Subsysteme hinweg | Precision Time Protocol (PTP)-Protokollierung |
| Filmspannungsregelung | EN 12079-1 | Schwankungsbereich ±2% der eingestellten Spannung | Echtzeit-Kraftsensor (HBM S9M) |
| Energieoptimierung | ISO 14955-2 | Leerlaufleistung ≤15 % der Nennkapazität | Netzqualitätsanalysator (z. B. Fluke 435) |
| Latenz der Sicherheitslogik | EN 60204-1 | Not-Aus-Signal < 20 ms Verzögerung | Oszilloskop oder Hochgeschwindigkeitsdatenerfassung |
Erfüllt eine Maschine diese Kriterien nicht, wird sie erneut in eine Debug-Unterschleife eingeleitet. Die Ingenieure isolieren die Ursache – sei es eine PID-Verstärkung, eine Servo-Ruckbegrenzung oder eine falsch ausgerichtete Sensorhalterung – und korrigieren die Konfiguration oder mechanische Anordnung, bevor sie den Test erneut durchführen.
6. Intelligente Debugging-Innovationen
6.1 Mehrzieloptimierungsalgorithmen
Mit zunehmender Komplexität von Spulenverpackungsanlagen reicht die Optimierung einzelner Parameter (z. B. nur Geschwindigkeit oder Spannung) nicht mehr aus. Multikriterielle Algorithmen (wie der Non-dominated Sorting Genetic Algorithm II, NSGA-II) können mehrere Leistungskennzahlen – Geschwindigkeit, Spannungskonstanz, Energieverbrauch, Sicherheitsmargen – gleichzeitig berücksichtigen und eine Pareto-Front optimaler Lösungen generieren. In Kombination mit einem digitalen Zwilling ergeben sich folgende Vorteile:
- Reduzierte Abstimmungszeit
- Anstatt jeden Parameter mühsam durch Ausprobieren zu testen, konvergiert der Algorithmus schnell auf nahezu optimale Mengen.
- Erhöhte Genauigkeit
- Die besten Lösungen reduzieren die Zykluszeit oft um bis zu 20–30 %, ohne die mechanische Belastung zu erhöhen oder eine Fehlplatzierung der Spule zu riskieren.
6.2 Augmented Reality (AR)-Debugging
Neue AR-Technologien überlagern digitale Daten – Sensorwerte, Servowellenformen, Maschinenzustände – auf die tatsächliche Maschine:
-
Live-Visualisierung von SPS-Variablen
- Mithilfe eines AR-Headsets (z. B. Microsoft HoloLens) sehen Techniker in ihrem Sichtfeld Servostrom- oder Spannungssensorwerte, die mit ≥60 Hz aktualisiert werden.
- Potentielle Anomalien (z. B. Vibrationen außerhalb des normalen Bereichs) werden als Heatmaps auf der physischen Ausrüstung angezeigt.
-
Remote-Unterstützung durch Experten
- Ein externer Spezialist kann denselben AR-Feed beobachten und in der Sicht des Technikers Bereiche markieren, die möglicherweise mechanische Anpassungen oder Parameteränderungen erfordern.
- Dadurch werden Ausfallzeiten verkürzt, da Fachwissen bereitgestellt werden kann, ohne dass eine physische Reise vor Ort erforderlich ist.
7. Abschließende Bemerkungen
Die Programmfehlersuche für eine Spulenverpackungslinie geht weit über das bloße Umschalten von Bits oder das Anpassen eines einzelnen Drehzahl-Sollwerts hinaus. Sie umfasst vielmehr einen ganzheitlichen Lebenszyklusansatz – von der anfänglichen Designverifizierung über die Kalibrierung der Teilsysteme und die Optimierung des Gesamtsystems bis hin zur kontinuierlichen Verbesserung im laufenden Betrieb. Durch den Einsatz digitaler Zwillinge, fortschrittlicher Regelalgorithmen, Hochgeschwindigkeits-Datenerfassung und Augmented Reality können Hersteller die Inbetriebnahmezeit minimieren und gleichzeitig Leistung, Sicherheit und Zuverlässigkeit maximieren.
Wichtigste Erkenntnisse :
- Ganzheitliche Integration der Mechanik-Steuerung: Validieren Sie die Ruckgrenzen des Servomotors, die hydraulischen Reaktionszeiten und die Sensorschwellenwerte für einen reibungslosen, konfliktfreien Betrieb.
- Iterativer Debugging-Workflow: Beginnen Sie mit virtuellen Modellen und verbessern Sie dann die Leistung durch Subsystem- und integrierte Tests Schritt für Schritt.
- Lebenszyklusdatenverwaltung: Setzen Sie Versionskontrolle (Git) und standardisierte Datenprotokollierung ein, um sicherzustellen, dass alle zukünftigen Änderungen oder Fehlerdiagnosen über einen robusten Prüfpfad verfügen.
- Ausrichtung von Standards: Erreichen oder Übertreffen von Referenzen wie ISO 9283 , IEC 61158, EN 60204-1 und VDI 2206 stärkt das Vertrauen in die globalen Märkte und reduziert die Haftung.
- Kontinuierliche Verbesserung und Innovation: Tools wie mehrzielige Optimierungsalgorithmen und AR-basiertes Debugging sorgen dafür, dass die Coil-Verpackungslinie flexibel auf sich entwickelnde Produktionsanforderungen reagieren kann.
Durch die Einhaltung anerkannter Best Practices und die vorausschauende Betrachtung neuer Technologien wird die Debugging-Phase zu einem strategischen Hebel für Spitzenleistungen. Richtig durchgeführtes Programm-Debugging für eine Coil-Verpackungslinie stellt nicht nur sicher, dass die Maschine wie vorgesehen funktioniert, sondern schafft auch eine solide Grundlage für langfristigen Betriebserfolg, Sicherheit und Anpassungsfähigkeit.
Schlussbemerkung:
Dieser Artikel fasst die wichtigsten Debugging-Prinzipien zusammen. Jede Anlage oder jedes Projekt kann jedoch individuelle Tests oder spezielle Hardware-Anforderungen erfordern. Beachten Sie stets die offiziellen technischen Unterlagen, die relevanten regionalen Vorschriften und die internen Unternehmensstandards, um einen maßgeschneiderten Debugging-Plan zu erstellen, der genau auf Ihre spezifischen Produktionsziele abgestimmt ist.
-
Entdecken Sie verschiedene alternative Belastungsmaterialien, die Ihre Testgenauigkeit und -sicherheit während der Fehlersuche verbessern können. ↩
-
Folgen Sie diesem Link, um fortgeschrittene Techniken und Methoden zur Simulation von Reibung und Verschleiß kennenzulernen und so Ihren Debugging-Prozess zu optimieren. ↩
-
Diese Ressource bietet Einblicke in Testmethoden zur Temperaturtoleranz und stellt sicher, dass Ihre Systeme auch unter Belastung die Signalintegrität beibehalten. ↩