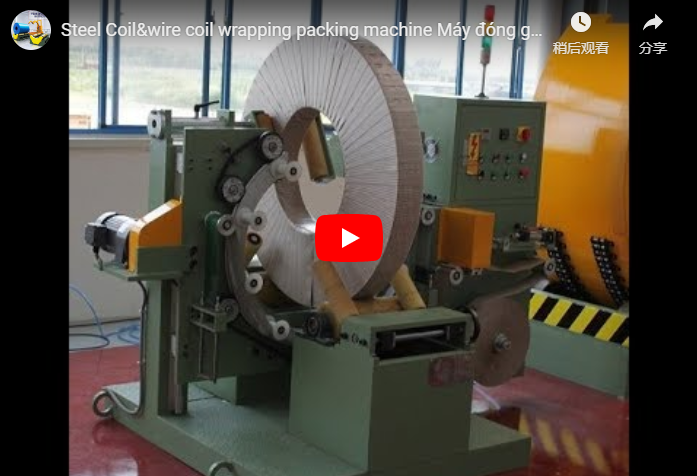
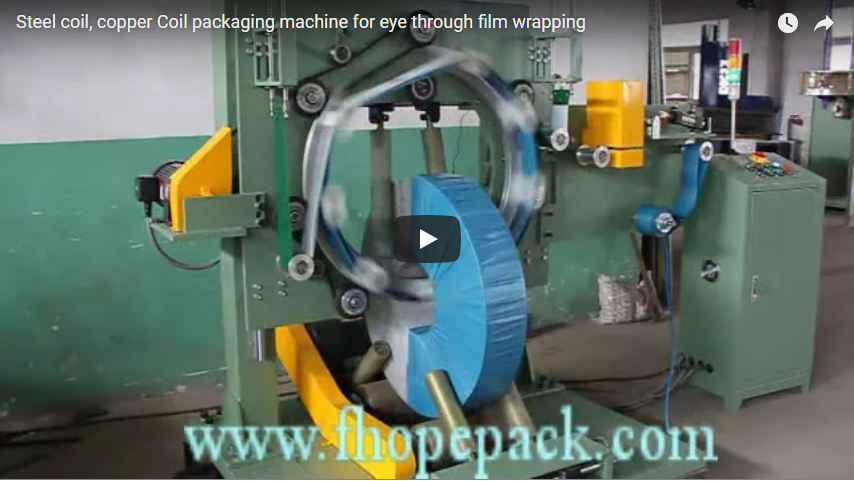
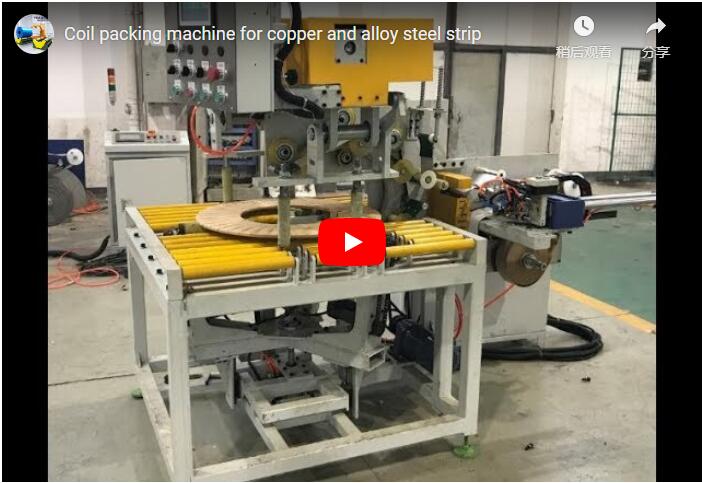
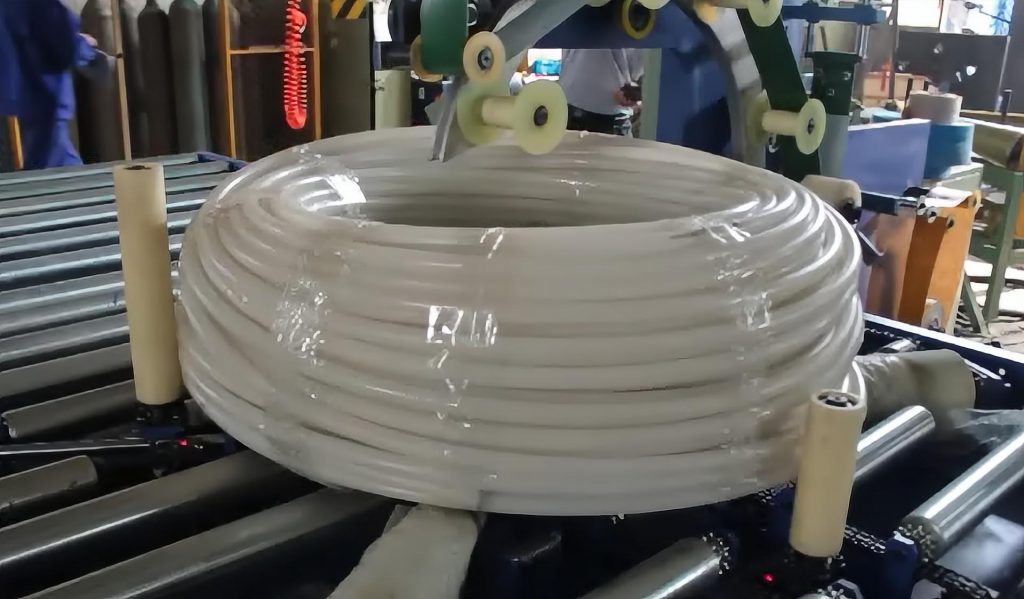
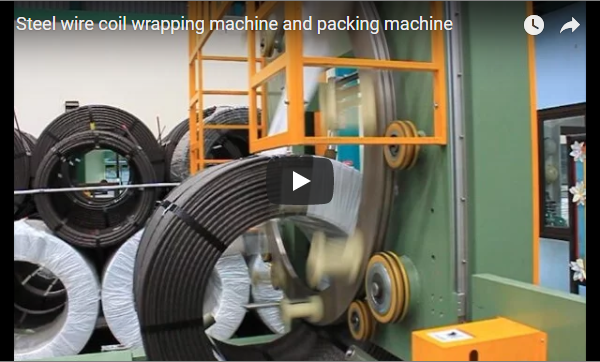
Shrnutí Velké exportní svitky jsou často příliš velké nebo se vyrábějí v příliš malém objemu, než aby ospravedlnily plně automatizovanou balicí linku. Vysoce výkonná válečková stanice pro svitky podpírá a otáčí svitky na dvou motorem poháněných, paralelních obracecích válcích, což umožňuje kompaktní dvoučlenné posádce kontrolovat, balit, aplikovat vnější ochranné kovové fólie a páskovat celý balík v jednom vyhrazeném pracovním místě. Nahrazením otáčení s pomocí jeřábu mezi operacemi stanice eliminuje čekací doby jeřábu, zabraňuje rázovému zatížení okrajů svitku a zkracuje doby manipulačního cyklu o více než 40 %.
Obsah
- What the station does
- Packing sequence
- Proč ocelový plechový kryt
- Cutting sheet and straps
- Station or line
- Bezpečnost
- Checklist
- Nejčastější dotazy
- Další krok
- Související čtení
- Zdroje
What the station does
Stanice pro balení cívek se skládá z robustního lože z konstrukční oceli, které je vybaveno dvěma rovnoběžnými, horizontálními válcovými válci. Kovová cívka spočívá přímo na těchto válcích, přičemž její centrální osa je orientována horizontálně (horizontální orientace oka / kolébky). Oba válce jsou mechanicky spojeny a poháněny převodovým motorem s proměnnou frekvencí (VFD), což zajišťuje stabilní a synchronizovanou rotaci bez prokluzování.
Když obsluha aktivuje stanici, válce otáčejí cívkou v řízených krocích (obvykle obvodovou rychlostí 1.5 až 3.0 m/min). Díky tomu se každý segment vnějšího obvodu, vnitřního otvoru pro oko a bočních stěn dostane přímo do dosahu balicího personálu umístěného podél plošiny.
Tato lokalizovaná rotace nahrazuje opakované přemisťování jeřábu. Při tradičním ručním balení na podlahu musí mostový jeřáb cívku několikrát zvednout, naklonit nebo otočit, aby se pracovníci mohli dostat na spodní stranu a zabalit papír, nasadit vnější pláště a navléknout pásky. Tím, že je cívka neustále udržována na poháněných válcích od počátečního naložení až po konečné páskování, stanice eliminuje poškození při manipulaci s jeřábovým hákem, snižuje únavu jeřábového zvedáku a udržuje balicí operace v bezpečných, pevných ergonomických rozmezích.
Packing sequence
Postupný proces balení cívek na poháněné válečkové stanici probíhá v jednom kontinuálním nastavení:
| Krok | Operace | Inženýrská funkce a účel |
|---|---|---|
| 1 | Umístění cívky na soustružnické válce | Jednoduché nakládání pomocí mostového jeřábu (C-háku/nylonového závěsu) nebo vozíku na svitky; nulová závislost na jeřábu uprostřed procesu |
| 2 | Aplikace vnitřní a vnější bariérové fólie | Fólie VCI nebo krepovaný papír s PE laminací omotaný po obvodu; boční záhyby zastrčené do vnitřního otvoru pro očko |
| 3 | Boční kotouče a ochrana hran | Vnitřní/vnější kovové úhelníky chrání okraje cívek; radiální dřevovláknitá deska nebo pozinkované disky chrání boční plochy |
| 4 | Aplikace vnějšího ocelového plechu | Za studena válcovaný nebo pozinkovaný ocelový obal stočený kolem vnějšího průměru (OD) pro odolnost proti propíchnutí a nárazu |
| 5 | Radiální a obvodové páskování | Heavy-duty steel or PP/PET straps tensioned pneumatically through the eye and around the circumference |
| 6 | Vykládání cívek | Plně zavázaný, odolný vůči povětrnostním vlivům a nárazům chráněný obal vykládaný přímo do skladu nebo expediční rampy |
Protože válce přesně otáčejí cívkou mezi kroky 2 a 5, obsluha provádí balení, zakládání, zarovnávání plechů a pneumatické napínání nástrojů z jedné provozní strany, aniž by musela sahat pod těžkou zavěšenou ocel.
Proč ocelový plechový kryt
Flexibilní balicí fólie, VCI papíry a tkané textilie chrání kovové povrchy před relativní vlhkostí, solnou mlhou a kontaminací částicemi, ale nabízejí prakticky nulovou odolnost vůči dynamickým mechanickým silám.
Těžké hlavní exportní svitky (od 5 do 35 metrických tun) se během multimodální přepravy setkávají s intenzivními bodovými kontakty. Ocelová lana, C-háky, hroty vysokozdvižných vozíků, klínové podklady kontejnerů a upevňovací řetězy lodí vyvíjejí koncentrované smykové napětí na vnější ovinutí. Lokální náraz nebo promáčklina na vnějších vrstvách se šíří dovnitř, poškozuje desítky ocelových ovinutí a proměňuje tisíce dolarů prvotřídního kovu ve šrot.
A sacrificial sheet of galvanized or cold-rolled mild steel (typically 0.5 mm to 0.8 mm thick) curled around the outer diameter distributes concentrated external loads across a broad surface area. When secured with circumferential high-tensile strapping, the outer steel jacket forms a rigid, self-supporting cylindrical armor that prevents outer lap gouging and maintains structural coil integrity during marine shipping.
Cutting sheet and straps
Aby se minimalizovala doba cyklu stanice, měly by být ochranné kryty a stahovací pásky předem nastříhány na vypočítané délky před zařazením svitku do fáze.
Níže je uveden inženýrský příklad pro exportní hlavní cívku s rozměry: vnější průměr = 1 800 mm, vnitřní průměr = 610 mm, šířka = 1 500 mm.
| Součást balení | Řídicí vzorec | Vypočítaná hodnota (nominální) | Praktická délka řezu (s přídavky) |
|---|---|---|---|
| Vnější obvod | π × OD | 3.1416 × 1,800 mm = 5,655 mm | Referenční geometrie |
| Ocelový vnější plech | (π × OD) + Přídavek na překrytí | 5,655mm + 150mm | 5,805 5.81 mm (XNUMX XNUMX m) |
| Obvodový popruh | (π × vnější průměr) + Těsnicí/napínací spoj | 5,655mm + 200mm | 5,855 5.85 mm (XNUMX XNUMX m) |
| Radiální oční popruh | 2 × šířka + (vnější průměr − vnitřní průměr) + přídavek na spáru | (2 × 1 500) + (1 800 − 610) + 250 mm | 4,440 4.44 mm (XNUMX XNUMX m) |
Engineering notes on allowances and joint retention:
- Překrytí plechů (100–150 mm)Zabraňuje oddělení švů při obvodovém tlaku popruhu.
- Geometrie radiálního popruhuProchází vnitřním otvorem (1× šířka), přes vnější plech (1× šířka) a podél obou radiálních bočních stěn (2 × [(vnější průměr − vnitřní průměr) / 2] = vnější průměr − vnitřní průměr).
- Přídavek na těsnění a spáru nástroje (200–250 mm)Kompenzuje navíjení podávacího kola pásky, umístění pneumatické napínací patky a překrytí dvojitého zářezu/krimpovacího spoje.
- Strapping Joint Efficiency Rule: When running high-tensile polypropylene packaging bands (such as 10 × 0.8 mm PP strapping), friction vibration welded joints retain only 75% až 80% of the parent strap’s nominal breaking load. Packaging engineers must size strap counts and tension limits against this joint-first failure limit, rather than unnotched tensile strength.
Station or line
Selecting between an offline roller turning station and a continuous automated through-the-eye wrapping line depends on batch sizing, weight classes, and available cycle time:
| Výrobní parametr | Standalone Driven Roller Station | Integrated Roller / Conveyor Line |
|---|---|---|
| Reprezentativní vybavení | Heavy-duty offline turning stations / Stroj na balicí stroj FPW-600 | FPCA-1200 Copper Coil Packing Machine |
| Hmotnostní kapacita cívky | 100–4,000 kg (handles extra-heavy master coils) | 100–2,500 kg (continuous inline transfer) |
| Coil Dimensional Limits | OD: 700–1,400 mm; ID: 300–850 mm; Width: 150–600 mm | OD: 800–1,400 mm; ID: 508–610 mm; Width: 20–500 mm |
| Wrapping Material Specs | Wrapper film OD: 200–450 mm, ID: 50 mm, width: 10–120 mm; overlap: 10–90% | PE-laminated creped paper roll OD: 200–500 mm, ID: 50 mm, width: 100 mm |
| Operating Speeds & Power | 4.5 kW drive; compressed air: 4–6 kgf/cm²; manual jog peripheral rotation | Roller speed: 12 m/min; ring rotation: 8–80 r/min; compressed air: 5–8 kgf/cm² |
| Effective Packaging Pace | 3 to 8 coils/hour (supports complex manual steel sheet armor fitting) | 40–70 s/pcs pure wrapping cycle (net throughput must deduct loading and manual shearing time) |
| Kritérium výběru | Optimal for varied export runs, coils up to 4,000 kg, and high-spec manual packaging | Optimal for steady high-volume series with standardized coil sizes (≤2,500 kg) |
A standalone powered roller station provides an immediate, low-risk upgrade for processing facilities that produce custom export coils. It removes hazardous crane balancing steps without requiring major shop floor reconfiguration. As volume scales, the station remains valuable as an offline rework and special-pack bay alongside automated lines.
Bezpečnost
Protože se těžká válcová břemena otáčejí na otevřené horizontální kolébce, je nezbytné zajistit ochranu proti vniknutí materiálu dovnitř a mechanické nestabilitě:
- Body zachycení v běhuKontaktní zóny, kde se otáčející válečky setkávají s vnějším průměrem cívky, představují nebezpečí skřípnutí. Obsluha musí během otáčení dodržovat minimální bezpečné vzdálenosti a řídicí systém musí používat nožní spínače s okamžitým pojistným mechanismem nebo dvojitá tlačítka.
- Stabilita při odvalováníVzdálenost mezi středy obou otáčejících se válců musí být navržena tak, aby těžiště nejmenší a největší cívky zůstalo pod vrcholem válce, čímž se zabrání jejich náhodnému vymrštění.
- Povrchové třeníVálečky by měly být potaženy silným, vysoce odolným vulkanizovaným polyuretanem (PU, 85–95 Shore A) nebo neoprenem s vysokým třením. To zajišťuje trakci na naolejovaných ocelových pleších a eliminuje oděr povrchu.
- použitelné normyKonstrukce zařízení musí splňovat ISO 12100: 2010 (Hodnocení rizik a snižování rizik), CZ 415-10: 2014 (Bezpečnostní požadavky pro běžné balicí stroje) a místní směrnice OSHA / CE pro mechanickou a elektrickou bezpečnost.
Checklist
- Maximální a minimální hmotnost cívky: Nominal and maximum tonnage ratings (e.g., verifying limits such as 2,500 kg or 4,000 kg).
- Dimenzionální hranice: Outer diameter (OD), inner bore (ID), and coil face width extremes.
- Povrchová úprava válečkem: Heavy-wall bare steel tube versus vulcanized polyurethane lining for sensitive outer coil wraps.
- Požadavky na disk: Dual-roller drive versus single-roller drive; VFD variable rotation speeds with dynamic braking.
- Pomůcky pro podávání popruhů: Pneumatic strap feeding tracks, floor slots, or internal roller gaps for through-the-eye threading.
- Specifikace obalového materiálu: Pre-cut steel outer jackets, fluted plastic edge angles, and VCI paper tuck depths.
- Integrace do továrny: Overhead crane bay clear hook height, coil car floor tracks, and operator safety fencing layout.
Nejčastější dotazy
Otázka: Jaký je primární účel balicí stanice pro válcování cívek? Odpověď: Otáčí těžké hlavní cívky na poháněných válcích kolem jejich horizontální osy, což umožňuje obsluze provádět balení, ochranné plechy a páskování v jedné poloze bez použití mostových jeřábů k přemístění cívky.
Otázka: Proč je pro exportní svitky nutný vnější ocelový plech? Odpověď: Plastové strečové fólie a VCI papíry chrání pouze před vlhkostí a korozí. Vnější ocelový plech slouží jako ochrana proti propíchnutí a promáčknutí, která chrání před popruhy, háky, hroty vysokozdvižného vozíku a dynamickými posuny při přepravě.
Otázka: Jak se vypočítává délka vnějšího ocelového plechu?
A: Vypočítejte obvod cívky pomocí π × OD, poté přidejte přídavek na překrytí 100 mm až 150 mm v místě spoje. Pro svitek s vnějším průměrem 1 800 mm je jmenovitá délka 3.1416 × 1.8 m = 5.65 m, což vyžaduje nařezání plechu na přibližně 5.80 m.
Otázka: Jaké popruhy jsou potřeba pro balení svitků v námořní přepravě? Odpověď: Pro těžké exportní balení se používají jak radiální popruhy (provlečené vnitřním okem pro zajištění překrytí a ochranných prvků bočních hran), tak obvodové popruhy (obklopující vnější průměr pro pevné sevření ocelového pláště).
Q: What is the joint strength rule for plastic strapping? A: For materials such as 10 × 0.8 mm PP strapping joined via friction vibration welding, joint efficiency drops to 75% to 80% of nominal strap tensile strength. Calculate retention limits using this reduced value.
Otázka: Kdy je opodstatněný přechod z válečkové stanice na automatizovanou balicí linku? A: A full packaging line is justified when consistent output exceeds 10 to 12 coils per hour with uniform dimensions (typically ≤2,500 kg), allowing capital recovery through high throughput and automated wrapping cycles.
Další krok
Konfigurace optimalizované stanice pro válcování cívek nebo kompletního uspořádání balicí linky:
- Odešlete specifikaci vaší cívky (minimální/maximální vnější průměr, vnitřní průměr, šířka čela, hmotnost a cílový výkon za směnu) spolu s uspořádáním vašeho závodu info@fhopepack.com.
- Receive an engineering concept within 24 to 48 hours, včetně výpočtů geometrie válečkových středů, jmenovitých výkonů pohonů a 2D rozvržení půdorysu.
- Naplánujte si konzultaci s inženýrem vyhodnotit dráhy pro podávání pásky, ergonomické vyvažovací mechanismy nástrojů a požadavky na bezpečnostní obvod.
Související čtení
- Ocelové turnikety
- Video: hlavní ocelová spirálová fólie s papírem
- Video: balicí stroj na cívky, balení a manipulace
- Steel coil strapping machinery systems
Zdroje
- Proces balení v terénu a specifikace stroje: Technické ověření provedené technickým týmem FHOPE, aktualizace dokumentace 04.10.2026.
- Vzorce pro výpočet rozměrů: Standardní modely geometrie průmyslového balení pro ploché válcované výrobky ve svitcích.
- Bezpečnost a shoda mechanického provedení: ISO 12100: 2010 (Bezpečnost strojních zařízení – Obecné zásady pro konstrukci), CZ 415-10: 2014 (Bezpečnost balicích strojů – Obecné požadavky).
Naposledy zkontrolováno: 05. 11. 2026