Shrnutí
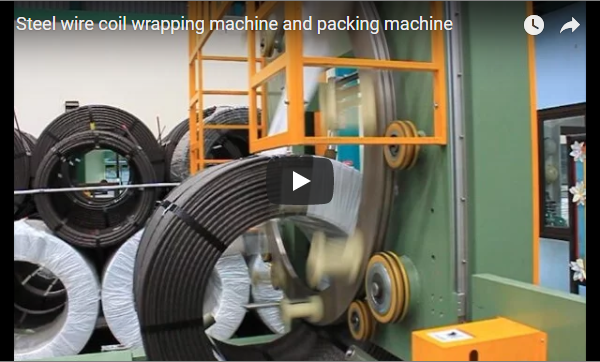
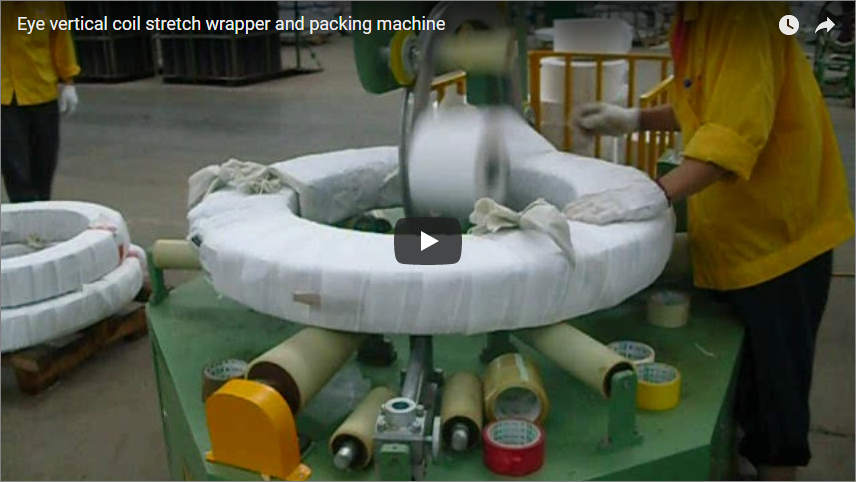
Svislý balicí stroj na cívky nanáší ochranné materiály skrz oko cívky, zatímco se cívka otáčí svisle na motorizovaných nosných válcích. Ačkoli ocelové pásky a dráty sdílejí prstencovou geometrii, jejich rozdíly v konstrukční tuhosti, rozměrech jádra, rozložení hmotnosti a vnější pružině zpětného rázu vyžadují odlišné mechanické manipulační systémy. FPS-300 je navržen pro tuhé, těžké řezané ocelové pásky (20–1 000 kg; vnitřní průměr 508–610 mm), zatímco FPW-300 je optimalizován pro netuhé, lehčí dráty (10–250 kg; vnitřní průměr 300–700 mm).
Systém pro balení cívek s vertikální orbitální vrstvou řady FPS upevňuje za studena válcované řezané cívky a cívky drátu na odolné nosné válce s polyuretanovou výztuhou. Vysokorychlostní kyvadlový prstenec se nepřetržitě otáčí skrz očko cívky a balí krepový papír, VCI fólii nebo strečovou fólii s konstantním mechanickým napětím. Systém je doplněn integrovanou obslužnou konzolí, indikátory stavu stohování a bezpečnostními zařízeními pro obvod eliminuje značení cívek a zároveň udržuje nepřetržitou propustnost.
Obsah
- Ocelový pás ve svitcích vs. drát ve svitcích: Strukturální a manipulační rozdíly
- Kinematika: Jak funguje vzpřímený orbitální obal
- Technické specifikace: FPS-300 vs. FPW-300
- Ochranné obalové médium: papír, VCI fólie nebo vícevrstvé obaly
- Technický výpočet: 880 kg řezaná páska v cívce
- Technický kontrolní seznam před uvedením do provozu
- Bezpečnostní normy: Shoda s normami EN 415-10 a ISO 12100
- Často kladené otázky k inženýrství
- Přímé technické poptávky a generování nabídek
- Související technická dokumentace
- Referenční standardy
Ocelový pás ve svitcích vs. drát ve svitcích: Strukturální a manipulační rozdíly
Výběr mezi orbitálním balicím strojem FPS a FPW vyžaduje posouzení fyzikálního stavu svitku. Svitky s podélně řezaným pásem a svazky drátu vyvíjejí zásadně odlišné zatížení na nosné válce a kyvadlové prstence:
| Kritický parametr | Za studena válcovaný ocelový pás s řezanou cívkou | Tažená ocelová / neželezná drátěná cívka |
|---|---|---|
| Vnitřní průměr (ID) | Standardizovaný otvor frézy: 508 mm nebo 610 mm | Variabilní otvor upínacího hřídele: 300 mm až 700 mm |
| Strukturální tuhost | Pevný, pevně vinutý kovový blok | Polotuhé až sypké svazky; náchylné k usazování |
| Chování při otáčení | Pevné profily s ostrými hranami; náchylné k teleskopickému vysouvání | Elastické otáčky; náchylné k pružnému zpětnému rázu a uvolnění pramenů |
| Riziko selhání povrchu | Příčné praskání na hranách, promáčkliny, oxidace povrchu | Mezipramenné odírání, třecí tření, zachycená vlhkost |
| Profil nosného válečku | Dvojité válcové válečky s pevnou radiální oporou | Dvojité válečky s hlubokými bočními vodicími válečky pro zastavení rozpínání |
| Doporučený model | SPF-300 | FPW-300 |
Za studena válcovaná cívka s podélnou drážkou se chová jako tuhý, hustý prstencový disk. Balicí stroj musí snášet vysoké lineární kontaktní zatížení na válečkové lože a zároveň chránit přesné hrany před smykovými stopami.
Naopak, cívka drátu se skládá z několika elastických smyček spojených páskou. Balicí stroj musí podporovat variabilní kontaktní body, udržovat radiální soudržnost a zabránit tomu, aby se jednotlivé smyčky během otáčení posunuly do dráhy pohybu kroužku.
Kinematika: Jak funguje vzpřímený orbitální obal
Stroj provádí dvouosý koordinovaný balicí pohyb:
- Primární rotace (orbitální prstenec)Orbitální prstenec z litého hliníku je poháněn těžkými třecími koly nebo zesílenými řemeny. Nese cívku s balicím materiálem skrz centrální oko cívky při řízených otáčkách (ω).
- Sekundární rotace (pohon obrobku)Dva nosné válečky s polyuretanovým povlakem podpírají cívku na jejím vnějším průměru (OD) a plynule ji otáčejí kolem její horizontální osy.
- Kinematická koordinaceJak se cívka indexuje dopředu, rotující kroužek nanáší spirálově vinuté ovinutí skrz otvor. Poměr překrytí ovinutí je určen poměrem rychlosti povrchu nosného válce k rychlosti otáčení kroužku.
       [ Orbital Shuttle Ring (Through Eye) ]
                  │       ▲
                  ▼       │
           ┌───────────────┐
           │   Coil Eye    │
   ◄───────┤ (508-610 mm)  ├───────►  Horizontal Indexing Axis
           │               │
           └───────┬───────┘
                   │
           [ Carrier Rollers ]  (Dual Polyurethane-Lagged Drive)
Vertikální pohony zvedání umožňují nastavení celé sestavy prstenců hlavního rámu tak, aby se zarovnala se středem jádra cívky různých výšek, čímž se zabrání nárazu člunku s fólií do vnitřního otvoru. Mechanické třecí brzdy nebo pneumatické taneční tyče udržují konstantní napětí na balicí fólii, aby se zabránilo jejímu prověšení nebo zúžení hran.
Technické specifikace: FPS-300 vs. FPW-300
| Technické specifikace | FPS-300 (Cívky s podélně řezaným pásem) | FPW-300 (Cívky a svazky drátů) |
|---|---|---|
| Vnitřní průměr cívky (ID) | 508 – 610 mm | 300 – 700 mm |
| Vnější průměr cívky (OD) | 600 – 1,200 mm | 450 – 850 mm |
| Šířka / výška cívky | 100 – 300 mm | 100 – 300 mm |
| Maximální užitečná kapacita | 20 1,000 - XNUMX XNUMX kg | 10 250 - XNUMX XNUMX kg |
| Překrytí balicího materiálu | 10 %–90 % (řízení invertorem) | 10 %–90 % (řízení invertorem) |
| Kompatibilní balicí média | Krepový papír, PE strečová fólie, VCI fólie, tkaný HDPE | PE strečová fólie, PVC, tkaná páska, krepový papír |
| Kapacita role dávkovače | Vnitřní průměr jádra 50 mm; Vnější průměr 100–450 mm; Šířka 100–150 mm | Vnitřní průměr jádra 50 mm; Vnější průměr 100–250 mm; Šířka 100–120 mm |
| Pneumatické požadavky | 0.4–0.6 MPa (4–6 barů čistý, suchý vzduch z provozu) | 0.4–0.6 MPa (potvrzeno dle možností upínání) |
| Instalovaný výkon | 1.5 kW | 1.5 kW |
| Standardní elektroinstalační služby | 380 V, 50 Hz, 3 fáze (přizpůsobeno na 460 V/480 V) | 380 V, 50 Hz, 3 fáze (přizpůsobeno na 460 V/480 V) |
Ochranné obalové médium: papír, VCI fólie nebo vícevrstvé obaly
Výběr správného obalového materiálu závisí na skladovacích podmínkách, způsobu přepravy a metalurgické citlivosti cívky:
- Zesílený krepový papír (70–120 g/m²)Poskytuje strukturální polstrování přes ostré hrany štěrbin a absorbuje kondenzaci vlhkosti během přepravy ve skladu.
- Strečová fólie LLDPE (25–35 µm)Vysoce elastické těsnění proti vlhkosti. Při omotání s minimálně 50% překrytím poskytuje prachotěsnost a odolnost proti povětrnostním vlivům.
- Fólie / papír s VCI (inhibitor koroze par)Uvolňuje korozivzdorné chemické výpary přímo na povrch oceli a neutralizuje atmosférickou vlhkost pro zámořskou přepravu.
- Dvouvrstvé baleníPro maximální ochranu před bariérami mohou být stroje vybaveny kyvadlovým vozíkem s dvojitým dávkovačem, který aplikuje VCI papír a PE strečovou fólii současně v jednom průchodu.
Technický výpočet: 880 kg řezaná páska v cívce
Následující výpočet vyhodnocuje parametry balení pro cívku z uhlíkové oceli s primární štěrbinou:
- Vnější průměr (OD): 1 100 mm (1.10 m)
- Vnitřní průměr (ID): 508 mm (0.508 m)
- Šířka (Š): 150 mm (0.15 m)
- Hustota oceli (ρ): 7 850 kg/m³
- Materiál: krepový papír šířky 150 mm, nastavený na 50% překrytí na vnějším obvodu.
Cross-Sectional Face Area:
  A_face = (π / 4) × (OD² − ID²)
  A_face = (π / 4) × (1.10² − 0.508²) = (π / 4) × (1.21 − 0.258) ≈ 0.748 m²

Total Coil Volume:
  V = A_face × W = 0.748 m² × 0.15 m ≈ 0.112 m³

Mass Verification:
  M = V × ρ = 0.112 m³ × 7,850 kg/m³ ≈ 879.2 kg (Nominal 880 kg)
  Result: Fits the FPS-300 limit (1,000 kg). Exceeds the FPW-300 capacity (250 kg max).

Radial Wall Thickness:
  T_wall = (OD − ID) / 2 = (1,100 mm − 508 mm) / 2 = 296 mm

Annular Cross-Section Perimeter:
  P_section = 2 × (T_wall + W) = 2 × (296 mm + 150 mm) = 892 mm (0.892 m)

Outer Circumference:
  C_outer = π × OD = π × 1,100 mm ≈ 3,456 mm

Number of Wraps at 50% OD Overlap:
  Linear advance per ring turn = 150 mm × (1 − 0.50) = 75 mm
  N_turns = C_outer / Advance = 3,456 mm / 75 mm ≈ 46.08 → 46 turns

Total Required Material Length (Single Layer):
  L_paper = N_turns × P_section = 46 × 0.892 m ≈ 41.0 m (excluding lead/tail tails)
Překrývající se diferenciál ve vnitřním jádru
50% překrytí je stanoveno při maximálním vnějším průměru (1 100 mm). Protože obvod jádra je menší:
Inner Circumference:
  C_inner = π × ID = π × 508 mm ≈ 1,596 mm

Linear Advance per Turn at Inner Bore:
  Advance_ID = 75 mm × (C_inner / C_outer) = 75 mm × (1,596 / 3,456) ≈ 34.6 mm

Resulting Overlap Ratio at the Inner Eye:
  Overlap_ID = (150 mm − 34.6 mm) / 150 mm = 115.4 / 150 ≈ 76.9% (~77%)
Technický důsledek : Uvnitř centrálního oka se značně hromadí obalový materiál. Zajistěte, aby centrální otvor měl dostatečnou volnou velikost pro přístup k hornímu C-háku nebo vykladači vagónů s cívkami.
Technický kontrolní seznam před uvedením do provozu
Před dokončením konfigurace stroje ověřte těchto šest parametrů zařízení:
- Třída obrobkuPlná řezaná ocelová cívka, pozinkovaný pás nebo volné/svázané drátěné smyčky.
- Rozsah rozměrůMin./max. vnitřní průměr, vnější průměr a axiální šířka.
- Obálka hmotnosti cívkyMinimální a maximální hmotnost na jednotku (kg).
- Profil ochranné vrstvyJednovrstvá strečová fólie, tkaná plastová tkanina nebo dvouvrstvý papír + PE fólie.
- Požadavky na dobu cykluCelkový počet cílových cívek za hodinu (určuje požadované otáčky kroužku a rychlosti indexování frekvenčního měniče).
- Integrační rozhraníRuční nakládání jeřábem, integrace naklápěče cívek nebo pohon dělicího dopravníku.
Bezpečnostní normy: Shoda s normami EN 415-10 a ISO 12100
Řady FPS a FPW jsou navrženy podle norem EN 415-10 (Bezpečnost balicích strojů: Obecné požadavky) a ISO 12100:2010 (Hodnocení a snižování rizik):
- Izolace bodů sevření za choduNáboje pohonu nosných válečků a orbitální prstencové dráhy jsou izolovány za bezpečnostními blokováními s mechanickými koncovými spínači.
- Obvod nouzového zastavení operátoraMonitorovaná dvoukanálová tlačítka nouzového zastavení kategorie 4 jsou namontována na hlavní elektrické konzoli a na rámu stroje.
- Ochrana proti zapleteníRotující orbitální zóna je dimenzována pro přísnou izolaci zóny zapletení; světelné závěsy nebo pevné vzájemně propojené oplocení zabraňují spuštění stroje během polohování cívky.
- Omezení roll-offPneumaticky ovládané boční vodicí válečky zabraňují bočnímu převrácení úzkých, vysokých štěrbinových svitků na nosných válečcích během zrychlování.
Často kladené otázky k inženýrství
Otázka: Může jeden stroj balit ocelové pásky i dráty? Odpověď: Pouze pokud se obě produktové řady vejdou do rozsahu jednoho modelu. Těžké dělené svitky (jádro 508 mm, až 1 000 kg) vyžadují těžké válečkové lože a rám FPS-300. Lehké svazky drátů (vnitřní průměr 300–700 mm, až 250 kg) fungují na FPW-300 efektivně. Křížový chod je mechanicky omezen minimální světlou výškou jádra a nosností válců.
Otázka: Proč používat polyuretanový povlak na nosných a vodicích válečcích? Odpověď: Polyuretan (obvykle tvrdost Shore A 85–90) poskytuje vysoký koeficient tření pro otáčení cívky bez prokluzování a zároveň zabraňuje kontaktním stopám nebo vtlačení hran na kritických površích válcovaných za studena, leštěných nebo pozinkovaných.
Otázka: Jaký zdroj stlačeného vzduchu je potřeba pro pneumatické napínání? Odpověď: Čistý, suchý vzduch z provozní nádrže o tlaku 0.4–0.6 MPa (4–6 barů). Vzduch pohání pneumatickou svorku pro řezání fólie a boční stabilizační válce.
Otázka: Lze současně aplikovat papír a strečovou fólii? Odpověď: Ano. Volitelný vozík pro dvojitý dávkovač materiálu upevňuje na orbitální prstenec cívku papíru i cívku fólie a v jednom provozním cyklu nanáší kompozitní ochranný obal.
Přímé technické poptávky a generování nabídek
- Odeslat technické parametryZašlete e-mailem minimální/maximální vnitřní průměr cívky, vnější průměr, šířku, hmotnost a cílovou dobu cyklu na adresu
info@fhopepack.com. - Engineering ReviewNáš tým strojních inženýrů ověřuje vůli kroužků, hnací moment, rozteč válečkových loži a překrytí materiálu.
- Formální návrhObdržíte kompletní rozměrový výkres, mechanickou cenovou nabídku a elektrické schéma do 24 hodin.
Související technická dokumentace
- Stroj na balení ocelových pásů do svitků FPS-300 (podrobné specifikace produktu)
- Průmyslový balicí stroj na drátové cívky FPW-300 (podrobné specifikace produktu)
- Aplikační video: Stroj na ovíjení ocelových nebo měděných drátů
- Průvodce inženýrstvím: Jak vybrat ideální stroj na balicí stroj cívek podle geometrie ocelového drátu
Referenční standardy
- Mechanická dokumentace pro balicí stroje FHOPE: Technické specifikace řady FPS-300 a FPW-300
- CZ 415-10: 2014Bezpečnost balicích strojů – Část 10: Všeobecné požadavky
- ISO 12100: 2010Bezpečnost strojních zařízení – Obecné zásady pro konstrukci – Hodnocení rizik a snižování rizik
- Technická asociace pro ocelové obaly: Průvodce osvědčenými postupy pro prevenci koroze za studena válcovaných pásů a drátů
Naposledy zkontrolováno: 19. 10. 2026
Autor: Skupina pro inženýrství obalových systémů, FHOPE