Shrnutí Náš stroj na navíjení a páskování vlnitých hadic navíjí dvoustěnnou trubku přímo z extruderu na šestiramenný naviják a poté hotový naviják páskuje, aby si udržel svůj tvar. Náš standardní stroj navíjí rychlostí 1–60 m/min na dvou navíjecích stanicích, takže jeden naviják je páskován a odebírán, zatímco se navíjí další. Velikost navijáku je dána navijákem: standardní okno má vnější průměr 500–800 mm a pro větší vlnité trubky se pro daný projekt vyrobí větší naviják.
Obsah
- Jak funguje navíječka
- Proč vlnitá trubka potřebuje páskovanou cívku
- Výpočet délky cívky
- Dvě stanice a rychlost extruderu
- Standardní strojní data
- Větší vlnitá trubka
- Kontrolní seznam pro výběr
- Často kladené otázky k inženýrství
- Další krok
- Související čtení
- Zdroje
Jak funguje navíječka
Stroj změří délku trubky, trubku uřízne, navine ji do cívky, cívku upevní, opásá a odsune. Každý z těchto kroků je nastaven v programu PLC, takže délka cívky a počet opásek jsou spíše recepty než rozhodnutími operátora.
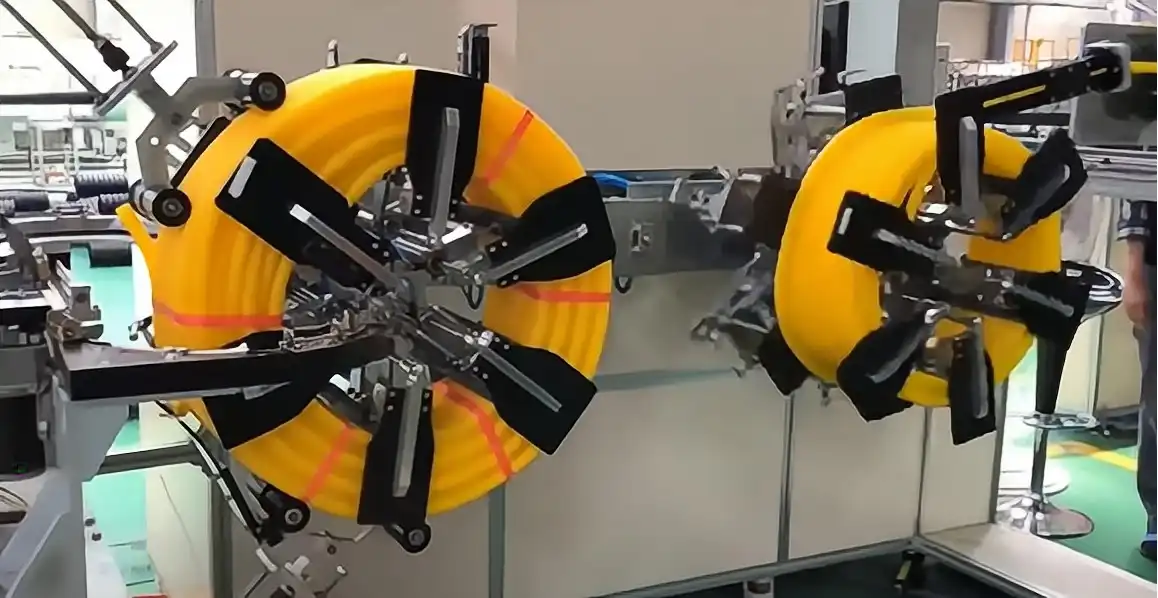
Cívka má šest radiálních ramen. Drží vnitřek cívky během navíjení a zavíráním nebo rozvíráním nastavují vnitřní průměr cívky.
V našem videu ramena drží zelenou dvoustěnnou trubku v těsných vrstvách, když se cívka otáčí, takže zvlnění se k sobě přiléhá, místo aby se posouvalo. Páskovací rameno poté naváže pásky přes část cívky, zatímco cívka je stále v dobrém stavu, a teprve poté se cívka dostane na válečkový dopravník. Pletivo drží osoby v dostatečné vzdálenosti od cívky a páskovacího ramene během jejich pohybu.
Proč vlnitá trubka potřebuje páskovanou cívku
Vlnitá trubka funguje jako pružina. Jakmile je uříznuta, volná cívka se snaží otevřít a vnější vrstvy sklouznou z vnitřních. Popruhy zajišťují vrstvy pohromadě napříč cívkou, takže si cívka zachovává svůj průměr na paletě, v nákladním voze i na staveništi.
Popruhy také určují tvar cívky při manipulaci. Pevná kulatá cívka se stohuje na paletě a roluje se bez odvíjení. Volná cívka zabírá více místa a je obtížné ji zvednout.
Výpočet délky cívky
Délka cívky vychází z rozměrů cívky a průměru trubky:
Délka cívky ≈ počet závitů na vrstvu × počet vrstev × π × střední průměr cívky
Počet závitů na vrstvu = šířka cívky ÷ vnější průměr trubky. Počet vrstev = (vnější průměr cívky − vnitřní průměr cívky) ÷ 2 ÷ vnější průměr trubky.
Ilustrativní příklad pro trubku 50 mm:
| Položka | Hodnota |
|---|---|
| ID cívky (příklad) | 400 mm |
| Vnější průměr cívky (příklad) | 800 mm |
| Šířka cívky (příklad) | 300 mm |
| Otočení na vrstvu, 300 ÷ 50 | 6 |
| Vrstvy, (800 − 400) ÷ 2 ÷ 50 | 4 |
| Střední průměr cívky | 600 mm |
| Délka cívky, 24 × π × 0.6 m | o 45 m |
Vnitřní průměr cívky musí také zůstat nad minimálním poloměrem ohybu trubky, jinak se zvlnění na vnitřních závitech ohne. Nejprve nastavíme vnitřní průměr cívky na základě mezní hodnoty ohybu vaší trubky a poté podle ní upravíme šířku a vnější průměr.
Pro výběr cívky spusťte vzorec pozpátku. Pokud váš zákazník chce 50 m cívek dané trubky, systém vám sdělí vnější průměr, vnitřní průměr a šířku cívky, kterou musí cívka vyrobit.
Dvě stanice a rychlost extruderu
Extruder se nikdy nezastaví, takže navíječka musí trubku neustále odebírat. U dvou navíjecích stanic se trubka přepne na prázdnou cívku, když první cívka dosáhne své délky, a plná cívka se zapne a odebere, zatímco se navíjí druhá.
Při maximální rychlosti 60 m/min se 45m cívka navine za přibližně 45 s. Druhá stanice má pak asi 45 s na navinutí a odvinutí cívky. Pomalejší extruder dává páskování více času. Krátká cívka s vysokou rychlostí mu dává méně času a pokud páskování nemůže být dokončeno dříve, než se druhá cívka naplní, linka musí zpomalit. Proto patří délka cívky a rychlost linky v receptuře dohromady.
Standardní strojní data
| Položka | Stroj na navíjení a páskování hadic |
|---|---|
| ID Coil | 350 – 550 mm |
| Coil OD | 500 – 800 mm |
| Šířka cívky | 150 – 300 mm |
| Hmotnost cívky | 5 35 - XNUMX XNUMX kg |
| Rychlost navíjení | 1–60 m/min |
| Navíjecí stanice | 2 |
| Spotřeba energie | 4.5 kW |
| Tloušťka pásky | 0.6 – 0.75 mm |
| ovládání | PLC: délka, řezání, navíjení, páskování, vykládání |
Větší vlnitá trubka
Cívka v našem videu je větší než standardní okno, což je u dvoustěnné vlnité trubky běžné. Cívka, délka ramene a dosah páskování se nastavují pro každý projekt na základě vnějšího průměru trubky a cívky, kterou si zákazník požaduje. Použijte vzorec pro délku cívky s vašimi vlastními rozměry a my sestavíme cívku na míru.
Platné normy závisí na cílovém trhu. Pro trhy CE stanoví norma ISO 12100 metodu hodnocení rizik a norma EN 415-10 stanoví obecné požadavky na balicí stroje.
Kontrolní seznam pro výběr navíječky vlnitých hadic
- Vnější průměr trubky a typ stěny: jednoduchá nebo dvojitá stěna.
- Délka cívky, kterou si vaši zákazníci objednají.
- Omezení vnitřního průměru, vnějšího průměru a šířky cívky.
- Rychlost extruderu v m/min.
- Počet a umístění popruhů na cívku.
- Hmotnost cívky a způsob, jakým cívky opouštějí stroj.
- V případě potřeby po páskování obalte fólií.
Často kladené otázky k inženýrství
Otázka: Jak rychle běží navíječka? Odpověď: Náš standardní stroj navíjí rychlostí 1–60 m/min a kopíruje rychlost extruderu.
Otázka: Proč dvě navíjecí stanice? Odpověď: Aby extruder nikdy nečekal. Jedna stanice navíjí, zatímco druhá páskuje a vykládá.
Otázka: Jak vypočítám délku cívky? Odpověď: Počet závitů na vrstvu krát počet vrstev krát π krát střední průměr cívky. Cívka o průměru 400/800 mm, šířce 300 mm a průměru trubky 50 mm pojme přibližně 45 m.
Otázka: Jaké velikosti svitků standardní stroj vyrábí? Odpověď: Vnitřní průměr svitků 350–550 mm, vnější průměr 500–800 mm a šířka 150–300 mm, až 35 kg.
Otázka: Lze navíjet větší dvoustěnné trubky? Odpověď: Ano. Pro větší trubky vyrábíme naviják, ramena a dosah páskování podle velikosti vaší cívky.
Další krok
Vaši linku na navíjení vlnitých hadic naplánujeme ve třech krocích:
- Odešlete svůj výkres rozvržení s rozměry trubek, délkami cívek a rychlostí extrudéru info@fhopepack.com.
- Získejte nabídku do 48 hodin, s velikostí cívky a plánem páskování.
- Rezervujte si průzkum lokality zkontrolujte výstupní otvor extruderu a oblast manipulace s cívkou.
Související čtení
- Stroj na navíjení a páskování hadic
- Stroj na balení vlnitých hadic
- Video: balicí stroj na hadice a balení svitků trubek z HDPE
Zdroje
- Standardní strojní data a funkce PLC: stránka s navíjecím a páskovacím strojem na hadice
- Stroj v akci: naše video o navíjení vlnité hadice na YouTube
- Příklady délky a časování cívky: naše zpracované příklady, ilustrativní hodnoty
- Rozsah působnosti norem: ISO 12100: 2010, CZ 415-10: 2014
Naposledy zkontrolováno: 04. 10. 2026





