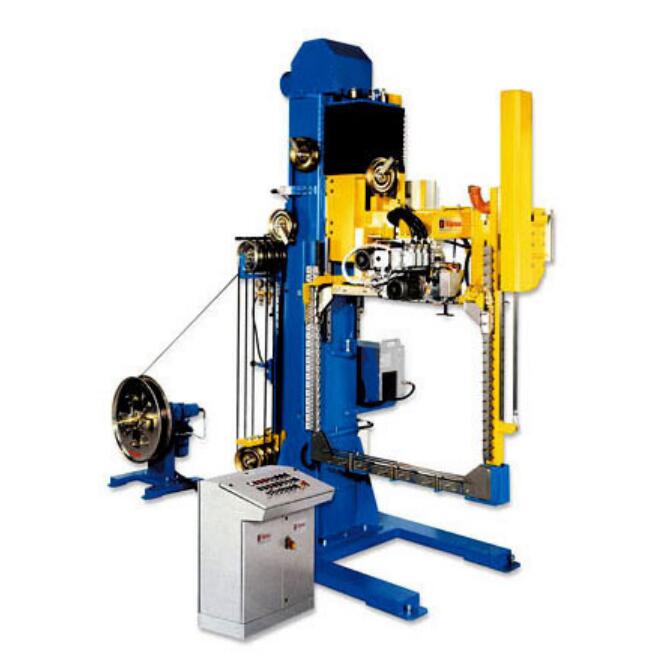
Shrnutí Řezačka přemění jednu hlavní svitek na stoh úzkých svitek a každá nařezaná svitek musí zůstat pohromadě během stohování, skladování a přepravy. Náš automatický páskovací stroj na ocelové svitky umístí každou svitek naplocho na válečkový dopravník a podává ocelovou nebo PET pásku skrz oko cívky, takže páska se uzavře kolem celé stěny cívky, nikoli pouze po vnější straně. PET páskovací stroj na oka je určen pro svitky o vnějším průměru 800–1 350 mm , vnitřním průměru 508–610 mm , šířce 20–500 mm a hmotnosti 100–2 500 kg , s dobou páskování přibližně 12–15 s . Níže: páskovací cyklus, ocel oproti PET, doba cyklu, spotřeba pásky a integrace linky.
Obsah
- Proč potřebuje štěrbinová cívka popruh provlečený očkem
- Jak probíhá cyklus očních pásek
- Ocelová páska nebo PET páska
- Jaká cívka pasuje na PET páskovačku?
- Doba cyklu na řezací lince
- Spotřeba pásky na cívku
- Integrace linky a ochrana cívky
- Bezpečnost a normy
- Kontrolní seznam pro výběr
- Často kladené otázky k inženýrství
- Další krok
- Související čtení
- Zdroje
Proč potřebuje štěrbinová cívka popruh provlečený očkem
Dělená cívka je svazek úzkých závitů pásku, které drží pohromadě pouze třením a vlastní vahou. Cívka je umístěna na hraně a spočívá na úzké kontaktní ploše, která vede k tenkému dělenému pásku, a tenký dělený pásek se pod touto zátěží může ohýbat. Vnější závity se při zvednutí okem mohou od svazku teleskopicky vysouvat.
Radiální páska provlečená okem ovíjí celou stěnu cívky – vnější, čelní i vnitřní – takže závity zůstávají sbalené, zatímco je cívka zvedána, stohována a přepravována. Proto je očkové páskování standardní operací na konci řezací linky a proto musí páska sledovat stěnu cívky, a nikoli jeden vnější průměr.
Jak probíhá cyklus očních pásek
- Válečkový dopravník přivádí nařezanou cívku naplocho pod páskovací rám a zastaví ji na páskovací linii.
- Páskovací hlava nad stolem podává pásku dolů skrz očko cívky a kolem stěny.
- Hlava napne pásku na nastavenou hodnotu, svaří ji a odřízne.
- Cívka se indexuje do další polohy pásky nebo se k ní pohybují hlavy, dokud není poslední páska uzavřena.
- Dopravník přepravuje zavázanou cívku k otočnému stolu, stohovači nebo paletě.
Protože cívka leží naplocho, je během cyklu podepřena celá její plocha. Hlavy jsou umístěny nad stolem na obou stranách, takže mohou dosáhnout na cívky v rozsahu šířky 20–500 mm, aniž by je musely otáčet.
Ocelová páska nebo PET páska
Páskovač je konstruován podle typu pásky, kterou používáte. Ocelová hlava nese ocelovou pásku o tloušťce 31.75 mm a uzavírá ji svařováním, děrovaným spojem nebo TIG svařováním; PET hlava nese PET o tloušťce 9–12 mm a svařuje ji třecím svařováním. Hlava, dráha pásky a svářecí jednotka jsou přizpůsobeny materiálu, takže změna z oceli na PET je konfigurací hlavy, nikoli nastavením na ovládacím panelu. Oba materiály se také chovají odlišně při přepravě.
| Bod | Ocelový pásek | PET pásek |
|---|---|---|
| Statická síla | Nejvyšší, pro velmi těžké nebo ostré cívky | Střední zatížení, do cca 2 t |
| Chování v šoku | Pevné; může prasknout při pohybu zátěže | Prodlužuje a obnovuje napětí |
| Riziko koroze | Rez ve vlhkém skladování a námořní přepravě | Žádné stopy po rzi na cívce |
| Kloub | Těsnicí, děrovaný nebo TIG svařovaný spoj | Třecí svar nebo kovové těsnění |
| Horké cívky | Jediná možnost pro cívky, které mají stále teplotu nad cca 200 °C | Není vhodné |
Ocelový spoj pásky udrží zhruba 70–75 % mezního zatížení pásky s těsněním, asi 85 % s děrovaným spojem a asi 90 % s TIG svařováním, takže hlava a typ spoje patří do stejného výběru. Na ocelové hlavě našeho očkového páskovače má páska šířku 31.75 mm, tloušťku 0.8 mm (doporučeno) a mez kluzu 900 MPa nebo vyšší. Hlava je vyvedena z jumbo cívky pásky s vnějším průměrem menším než 840 mm, vnitřním průměrem 406 mm, výškou 190 mm a hmotností přibližně 430 kg, což umožňuje vzácné výměny pásky na rušné trati. Ocelová páska dodávaná dle ASTM D3953 pro použití na kolejnicích má minimální prodloužení 6.5 %, což umožňuje pásce kopírovat stěnu cívky bez praskání v místě těsnění.
PET se lépe hodí pro většinu dělených cívek, které jsou baleny za sucha a přepravovány po silnici nebo moři. PET páska na očkovacím páskovači má šířku 9–12 mm a tloušťku 0.4–1.0 mm, aplikuje se při tahu 100–1 000 N a při nárazu se mírně natáhne a poté se zotaví, takže cívka zůstává pevná bez rizika koroze a proříznutí hran, které by způsobovala ocel. Cívky, které jsou stále horké, nebo cívky s velmi ostrými hranami a těžkými kusovými náklady zůstávají na oceli.
Stejně jako cena pásky záleží na stavu dvou linek. Dělicí linky často používají naolejovaný pás a olej, který se dostane do oblasti spoje, může poškodit třecí svar PET, takže dráha pásky a oblast spoje musí zůstat čisté. Silné otřepy na hraně řezu řežou fólii i pásku, a proto se vyplatí zkontrolovat cívku předtím, než se určí typ pásky.
Jaká cívka pasuje na PET páskovačku?
| Položka | PET oční páska |
|---|---|
| Coil OD | 800 – 1,350 mm |
| ID Coil | 508 – 610 mm |
| Šířka cívky | 20 – 500 mm |
| Hmotnost cívky | 100 2,500 - XNUMX XNUMX kg |
| Popruh | PET, šířka 9–12 mm, tloušťka 0.4–1.0 mm |
| Rychlost vázání | cca 12–15 s na popruh |
| Napětí popruhů | 100–1,000 N |
| Přívod vzduchu | 6–10 baru |
| Výkon | cca 2.5 kW, 380 V, 50 Hz, třífázový |
Ocelové a PET hlavy na úrovni linky sdílejí jeden specifikační rozsah na našich balicích linkách svitků: materiál pásky PET nebo za studena válcovaná středně uhlíková ocel o šířce 19 mm nebo 32 mm, radiální nebo obvodové páskování obvykle ve 2–4 páskách a nastavitelné napětí od 2 000 N do 22 200 N. Toto je rozsah, ze kterého čerpá dělící linka, když ráno páskuje 30 kg řezané svitky a odpoledne 4t svitky. Rozdíl mezi PET hlavou s napětím 100–1 000 N a rozsahem 2 000–22 200 N na úrovni linky představuje praktický rozdíl mezi těsností PET a upínací silou ocelové hlavy.
Doba cyklu na řezací lince
Doba páskování je součtem počtu pásek na cívku, času na pásku a doby přenosu mezi polohami. S PET hlavicí při čase 12–15 s na pásku a ilustrativním přenosem 10 s:
| Počet popruhů na cívku | Doba popruhu | Cyklistika s přestupem | Cívky za hodinu (strop) |
|---|---|---|---|
| 2 | 24–30 s | 34–40 s | 90-105 |
| 3 | 36–45 s | 46–55 s | 65-78 |
| 4 | 48–60 s | 58–70 s | 51-62 |
Tato čísla jsou strop, před výměnou cívky pásky, otočením cívky a zastavením linky. Přenos 10 s v tabulce zahrnuje pouze přísun a výstup. Každá další páska potřebuje mezilehlý index – otočení cívky nebo pohyb hlavy – takže cykly více pásek by měly být započítány samostatně; u cívky se čtyřmi páskami je to obvykle 2–3 s na index, což ověřujeme s uspořádáním cívky a dopravníku. Skutečnou kontrolou je hlavní cívka: hlavní cívka rozdělená na 12 dělených cívek po čtyřech páskách potřebuje 12 × 48–60 s, což je zhruba 10–12 minut páskování. Porovnejte to s výkonem řezačky na hlavní cívku a páskovač buď drží krok, nebo ne; na základě tohoto srovnání dimenzujeme počet hlav a vyrovnávací paměť dopravníku. Pokud je počet hlav vysoký, může se páskovač stát omezením a odpovědí je obvykle akumulační stanice před páskovačem, druhá hlava nebo vzor pásky, který odpovídá riziku přepravy namísto maxima.
Spotřeba pásky na cívku
Pro podélně dělenou cívku o vnitřním průměru 508 mm, vnějším průměru 1 200 mm a šířce 150 mm je stěna cívky (1 200 − 508) ÷ 2 = 346 mm. Jeden radiální pás tvoří jednu uzavřenou smyčku kolem průřezu stěny cívky: dvě boční plochy o délce 346 mm a šířka cívky na vnější straně a otvoru 2 × 150 mm, takže její délka je přibližně 2 × (150 + 346) = 992 mm, neboli téměř 1 m. Připočtěte 50–100 mm na smyčku pro spoj a podávání napínače, takže čtyři pásy zaberou přibližně 4.2–4.4 m pásu na cívku.
Ocelová páska o rozměrech 31.75 mm × 0.8 mm váží 0.03175 × 0.0008 × 7 850 ≈ 0.2 kg/m, takže cívka pásky o hmotnosti 430 kg unese přibližně 2 150 m. Při hmotnosti přibližně 4.2–4.4 m na podélně naříznutou cívku to odpovídá zhruba 490–510 cívkám na cívku pásky. PET páska má nižší hmotnost na metr, takže stejný počet cívek má nižší hmotnost pásky a rozdíl v ceně pásky za cívku je součástí nabídky.
Integrace linky a ochrana cívky
Páskovací stroj je jedna stanice v lince, nikoli samostatný nástroj. Navrhujeme jej s podávacím a odváděcím dopravníkem, otočným stolem pro cívky, které vyžadují také obvodové páskování, a stohovací nebo paletizační stanicí po páskování. Pokud linka po páskování potřebuje turniket nebo spouštěcí mechanismus, kontrolujeme vnější průměr a šířku cívky oproti jejím ramenům ve stejném rozvržení, aby páskovací stroj a manipulační zařízení byly dimenzovány společně. Cívky lze páskovat s horní, spodní, boční nebo rohovou ochranou nebo bez ní a s VCI papírem nebo fólií přidanou před nebo za páskováním.
U řezací linky je obvyklá sekvence: vyříznutí cívky z řezačky, otočení nebo přeložení, ochrana hran, oční páskování, volitelně obvodové páskování a balení, poté stohování a označování. Páskovač musí odpovídat velikosti cívky celé sekvence, nejen průměrné cívky, takže ji dimenzujeme od nejmenší a největší cívky na seznamu.
Bezpečnost a normy
Páskovací linka představuje nebezpečí skřípnutí a pořezání, proto jsou hlavy pásek chráněny, dráha pásky je uzavřena a dopravník má nouzové zastavení na místech obsluhy. Pro trhy CE se hodnocení rizik řídí normou ISO 12100:2010, která stanoví zásady a metodiku pro bezpečnost strojů a snižování rizik, a obecné požadavky na balicí stroje vycházejí z normy EN 415-10:2014. Ocelová páska je specifikována dle normy ASTM D3953, která se vztahuje na ploché ocelové pásky a těsnění pro uzavírání, vyztužování, svazkování a paletizaci nákladu. Použité normy závisí na cílovém trhu a na lince cívek kolem páskovače.
Kontrolní seznam pro výběr páskovačky cívek s dělenou stuhou
- Rozsah vnitřního průměru, vnějšího průměru, šířky a hmotnosti štěrbinové cívky, včetně nejtěžší cívky.
- Materiál pásky (ocel nebo PET), šířka a tloušťka pásky a typ spoje.
- Počet popruhů na cívku a zda jsou potřeba i obvodové popruhy.
- Počet řezaných cívek na hlavní cívku a počet hlavních cívek za hodinu.
- Ochrana hran nebo rohů, VCI papír nebo fólie a označování.
- Dopravník, otočný stůl, stohovač nebo paletová stanice za páskovačem.
- Napájecí napětí, přívod vzduchu a podlahová plocha pro linku.
Často kladené otázky k inženýrství
Otázka: Může jeden stroj zpracovávat ocelovou i PET pásku? Odpověď: Ano, na jedné platformě, se spárovanými modulárními hlavami: ocelovou a PET. Tyto dva materiály nemohou sdílet jednu hlavu, takže změna spočívá ve výměně hlavy nebo v uspořádání s dvojitou stanicí, nikoli v nastavení ovládacího panelu. Obě konfigurace a velikosti pásky potvrzujeme v nabídce.
Otázka: Jak rychlý je oční páskovač? Odpověď: Na PET očním páskovači trvá páskování přibližně 12–15 s. Čtyřpásková cívka tedy trvá páskování 48–60 s, než dojde k přenosu.
Otázka: Kolik popruhů potřebuje dělená cívka? Odpověď: Obvykle 2–4 radiální popruhy, v závislosti na hmotnosti cívky, šířce a přepravní trase. Těžké nebo dlouhé cívky vyžadují více popruhů a často i ochranu rohů.
Otázka: Jak dlouho vydrží cívka pásky? Odpověď: Přibližně 490–510 nařezaných cívek na cívku ocelové pásky o rozměrech 31.75 × 0.8 mm o hmotnosti 430 kg při čtyřech páskách o délce 4.2–4.4 m na cívku. Spotřeba PET je na cívku nižší.
Otázka: Zanechá páska stopy po povrchu cívky? Odpověď: Napětí na hlavě PET je nastavitelné od 100 N a v kritických případech je k dispozici ochrana rohů nebo hran. Dráha pásky je nastavena tak, aby páska kopírovala stěnu, a nezařezávala se do hrany.
Další krok
Zašlete seznam cívek s uvedením vnitřního průměru, vnějšího průměru, šířky, hmotnosti a typu pásky, kterou používáte, na adresu info@fhopepack.com. Odpovíme vám s návrhem páskovačky, který zahrnuje hlavu, plán páskování, dopravníky a kontrolu doby cyklu. Před objednávkou porovnáme rozvržení s vaší řezací linkou.
Související čtení
- Stroj na páskování oček s štěrbinovou cívkou
- Automatický páskovací stroj na PET cívky
- Automatická linka na balení svitků s otočným zakladačem
- Stroje na páskování ocelových svitků
Zdroje
- Okno cívky páskovačky PET oka, velikosti pásky, napětí, rychlost, vzduch a výkon: stránka produktu FHOPE, automatický řezací páskovací stroj PET.
- Velikost, tloušťka a mez kluzu ocelové pásky: stránka produktu FHOPE, páskovací stroj s okem a podélnou spirálou.
- Materiál pásky na úrovni linky, počet pásek a rozsah napětí: stránka produktu FHOPE, linka na páskování a balení ocelových svitků válcovaných za studena.
- Protažení ocelové pásky: Allstrap, ocelová páska 1.25 palce, ASTM D3953.
- Účinnost spoje podle typu spoje: Itipack, nejbezpečnější spoj ocelové pásky na světě.
- Chování PET při nárazu a rzi: ErgoPack, PP vs. PET vs. ocelová páska.
- Normy: ISO 12100:2010, EN 415-10:2014, ASTM D3953.