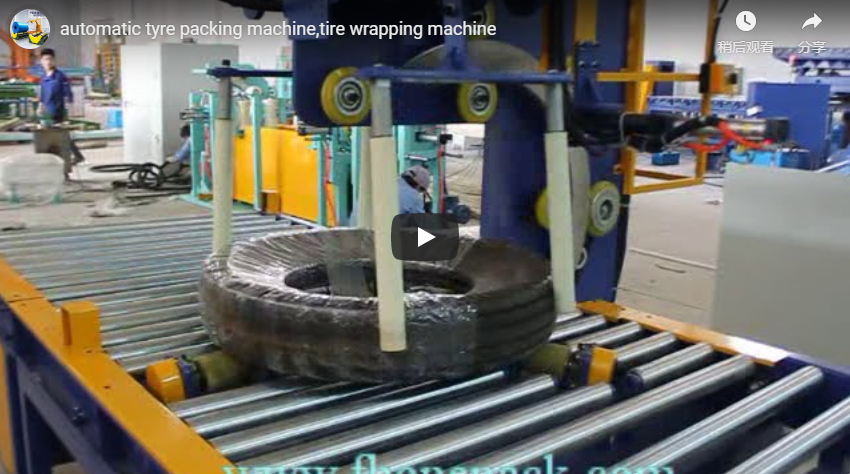
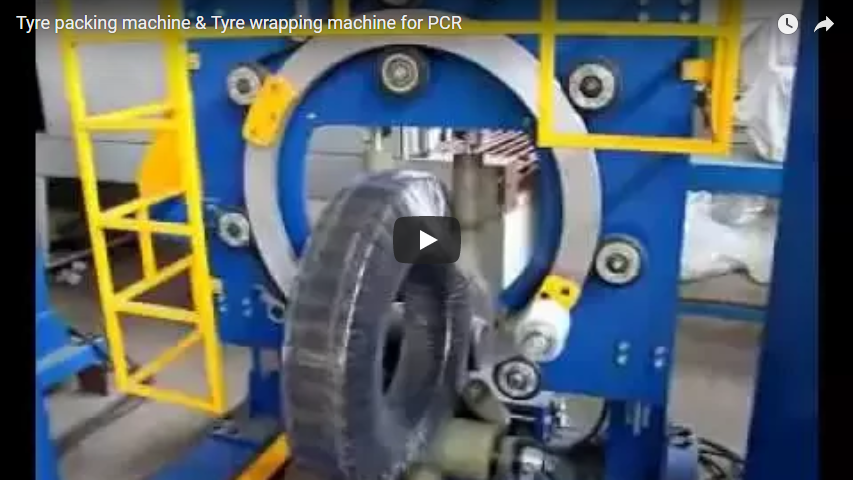
Automatický balicí stroj na cívky pro zákazníka z Indie
Přehled
Tato případová studie aplikace je určena pro inženýry závodů, provozní ředitele a manažery nákupu, kteří hodnotí automatizovaná řešení balení cívek pro zařízení na zpracování kovů. Hlavní podmínkou rozhodování o implementaci automatického stroje na balení cívek je dosažení rovnoměrného ochranného pokrytí napříč variabilní geometrií cívek a zároveň zachování souladu s časy cyklů výrobní linky. Výše uvedené video demonstruje automatický stroj na balení cívek dodaný společností FHOPE Packaging, který pracuje v průmyslovém zařízení na balení cívek v Indii.
V moderním kovovýrobním a ocelářském servisu musí být svitky za studena válcované oceli, pozinkovaného plechu, hliníku, mědi a drátů spolehlivě chráněny před fyzickým oděrem povrchu, vystavením vlhkosti a deformací hran během manipulace a delší přepravy zboží. Zatímco ruční páskování a ručně aplikované strečové balení často vede k proměnlivému napětí obalu a nekonzistentnímu překrývání vrstev, automatizované balicí linky standardizují napětí a propustnost balení. Společnost FHOPE konfiguruje automatizované balicí systémy tak, aby vyhovovaly specifickým rozsahům svitku, uspořádání dopravních prostředků a kombinacím ochranných fólií pro daný projekt.
Proč zpracovatelé cívek přecházejí na automatické balení
Výrobci a distribuční centra kovů, kteří přepravují svitky pro domácí průmyslové dodávky nebo pro export do zahraničí, se setkávají s přísnými požadavky na ochranu. Poruchy balení během přepravy mohou vést k korozi, poškození vnějších obalů nárazem nebo odmítnutí zákazníky. Několik provozních priorit vede zpracovatele svitek k implementaci automatických balicích stanic:
- Export a ochrana námořní dopravy. Svitky přepravované na dlouhé vzdálenosti se setkávají s proměnlivými atmosférickými podmínkami a vysokou vlhkostí. Systematické vícevrstvé balení strečovou fólií v kombinaci se specializovanými materiály, jako je fólie VCI (inhibitor koroze par) nebo vyztužený papír, vytváří pevnou bariéru proti vlhkosti a atmosférickým nečistotám.
- Jednotnost balení. Automobilový průmysl, výroba spotřebičů a přesná výroba vyžadují svitky dodávané v perfektním stavu. Automatizované prstencové balení zajišťuje konzistentní procentuální překrytí fólie, rovnoměrné napětí a předvídatelnou prezentaci obalu v každé výrobní směně.
- Provozní předvídatelnost. Ruční balení v cívkách do značné míry závisí na fyzické práci a variabilních manuálních technikách. Automatizované stroje zajišťují spolehlivé provádění cyklů, což umožňuje vedoucím linky přesně plánovat propustnost dokončovací linky.
- Bezpečnost na pracovišti. Těžké kovové svitky a velké balicí role představují rizika při manipulaci. Mechanizované balení omezuje pohyb obalů na technicky vybudovanou stanici, čímž se minimalizuje zásah obsluhy v blízkosti aktivních dopravníků pro manipulaci s cívkami.
Jak stroj funguje
Jak je zaznamenáno na projektových záběrech, automatická balicí jednotka provádí koordinovanou balicí sekvenci bez nutnosti ruční manipulace s rolkou kolem těla cívky:
- Podávání a centrování cívek. Cívka se posouvá po manipulačním dopravníku nebo přepravním sedle a umisťuje se na balicí stanici. Podpěrné válce nebo lože dopravníku umisťují cívku tak, aby balicí kroužek procházel přímo vnitřním průměrem (ID).
- Balení skrz oko. Rotující prstenec nebo orbitální vozík nese dávkovač balicího materiálu skrz centrální očko cívky a po jejím vnějším obvodu. Cívka se pomalu otáčí na poháněných podpůrných válečcích, zatímco se otáčí orbitální prstenec, čímž se vytváří kompletní spirálovitý překrývající se vzor po celém povrchu cívky.
- Kontrola napětí a překrytí. Dodávací vozík reguluje poměr natažení fólie a napětí při odvíjení. Pohony s proměnnou frekvencí řídí poměr mezi otáčením kroužku a otáčením cívky a nastavují tak specifikované procento překrytí (například překrytí 30 % až 50 %, potvrzené dle požadavků projektu).
- Konec odřízněte a zajistěte. Po dokončení předprogramovaného počítání vrstev se fólie automaticky odřízne a otře nebo sepne, což umožní plně zapouzdřené cívce vyložit ji dále k vážení, páskování nebo uskladnění ve skladu.
Technické parametry k potvrzení pro každý projekt
Protože se hmotnost, šířka a ochranné standardy svitků mezi řezacími linkami, válcovacími tratěmi a tažnými zařízeními drátu výrazně liší, jsou automatické balicí stroje konstruovány s ohledem na specifické hranice použití. Technici závodu by měli před specifikací zařízení ověřit následující parametry:
| Technické parametry | Relevance v inženýrství | Praktické ověření projektu |
|---|---|---|
| Rozměry cívky (vnější průměr, vnitřní průměr, šířka) | Určuje vůli a průměr rotujícího kroužku. | Uveďte minimální, maximální a průměrné rozměry pro všechny kódy produktů cívek. |
| Rozsah hmotnosti cívky | Určuje tuhost rámu konstrukce, nosnost válečků a dimenzování pohonu. | Potvrďte maximální nosnost jeřábu nebo lanovky (např. 2 t až 30 t, potvrzováno pro každý projekt). |
| Citlivost materiálu a teplota | Určuje materiály povrchu válce (např. polyuretanový povlak) a kompatibilitu fólie. | Uveďte, zda jsou cívky baleny za horka, za tepla nebo za okolní teploty a zda povrchy vyžadují ochranu proti poškrábání. |
| Ochranný obalový materiál | Řídí mechanismus předběžného napínání vozíku, napínací brzdy a držáky rolí. | Uveďte kombinace strečové fólie, VCI fólie, tkané textilie nebo krepového papíru. |
| Cílová doba cyklu | Definuje požadované orbitální rychlosti otáčení a rychlosti indexování dopravníku. | Vypočítejte požadovaný počet svitků za hodinu na základě špičkového výkonu řezací nebo válcovací linky před řezáním. |
| Uspořádání zařízení a výška přísunu | Zajišťuje bezproblémovou mechanickou integraci se stávajícími dopravníky nebo vozíky na svitky. | Poskytněte výkresy bokorysů, údaje o středové ose dopravníku a směr toku materiálu. |
Veškeré fyzické rozměry, rychlosti linky a konstrukční návrhy musí být potvrzeny dle individuálních požadavků projektu na základě uspořádání staveniště a harmonogramu výroby.
Podpora konfigurace projektu a uvedení do provozu
Implementace průmyslových strojů, zejména pro mezinárodní destinace, jako je Indie, silně závisí na komplexním technickém sladění před dodáním. Projektový proces společnosti FHOPE zahrnuje vyhodnocení podlahové plochy zákazníka, specifikací elektrického napájení, charakteristik vstupních cívek a cílových dob cyklu.
Po výrobě v dílně a interních zkušebních provozech je připravena dokumentace k zařízením, funkční schémata a provozní manuály pro podporu instalace, uvedení do provozu a průběžné údržby. Pro globální provoz pomáhají technické týmy zákazníků udržovat denní dostupnost linky vzdálené diagnostické možnosti a organizované seznamy náhradních dílů.
Kroky k zahájení hodnocení projektu
Inženýrské a nákupní týmy, které vyhodnocují automatické balení cívek pro nové instalace nebo modernizace linek, mohou postupovat podle následujících kroků:
- Definujte spektrum cívky: Sestavte si seznam vnitřních průměrů, vnějších průměrů, šířek a maximálních hmotností cívek v celém vašem produktovém portfoliu.
- Uveďte standardy balení: Určete požadované bariérové vrstvy (např. vnitřní papírový obal, antikorozní fólii, vnější strečovou fólii) a podmínky pro následnou přepravu.
- Posouzení integrace linek: Určete, zda bude balicí jednotka fungovat jako samostatná offline stanice nakládaná jeřábem/vysokozdvižným vozíkem, nebo zda bude přímo integrována do sítě inline dopravníků.
- Žádost o kontrolu rozvržení: Odešlete společnosti FHOPE výrobní rychlosti a rozměrová kritéria pro generování předběžného výkresu rozvržení, simulace cyklu a formální technické cenové nabídky.